



Fortgeschrittene mechanische Entzunderungsverfahren für hochwertige Stahlproduktion
Mechanische Verfahren zur Entzunderung von Stahl
Zunder ist das Produkt der Oxidation, das während des Warmwalzens entsteht. Die Oxidation und Zunderbildung bei Stahl ist ein unvermeidbares Phänomen beim Warmwalzen, das das Aufheizen des Stahls im Aufheizofen, das mehrpassige Warmwalzen und das Luftkühlen in den Zwischenpass-Wartezeiten und nach dem Walzen umfasst.
Der beim Aufheizen des Stahls auf Walztemperaturen im Aufheizofen gebildete Zunder wird als Primärzunder bezeichnet. Dieser Primärzunder wird vor dem Warmwalzen entfernt – meist zur Herstellung von Stahlerzeugnissen mit hoher Oberflächenqualität und zur Reduzierung des Walzenverschleißes. Sekundärzunder bildet sich jedoch weiterhin auf der entzunderten Stahloberfläche während der Zwischenpasszeiten in den Grob- und Zwischenwalzgerüsten. Die Farbe des Primärwalzzunders ist generally blauschwarz, während die des Sekundärzunders blau ist. Der Sekundärzunder verleiht dem Stahl ein dem einer blauen Grundierung ähnliches Aussehen und wird oft für einen blauen Primer gehalten.
Aufbau des Primärzunders
Der Primärzunder besteht aus drei gut definierten Eisenoxidschichten. An den Stahl angrenzend liegt die dickste Schicht aus Wüstit (ca. FeO). Die mittlere Schicht besteht aus Magnetit (Fe₃O₄), die äußerste Schicht aus Hämatit (Fe₂O₃). Die Schichtdicken hängen von mehreren Faktoren ab, die mit dem Walzen des Stahls und der Sauerstoffverfügbarkeit an der Stahloberfläche zusammenhängen. Die an der Stahloberfläche liegende Schicht ist am sauerstoffreichsten und macht 0,5 % bis 2 % der Zunderdicke aus. Die an der Metalloberfläche liegende Schicht ist am eisenreichsten und macht ca. 85 % der Zunderdicke aus. Die mittlere Zunderschicht macht ca. 13 % bis 14,5 % der Zunderdicke aus.
Problematik von Zunder
Wäre Zunder eine gleichmäßige, gut haftende Beschichtung, könnte er als ideale Schutzbarriere dienen. Leider ist Zunder weder gleichmäßig noch gut haftend. Zunder ist weniger reaktiv („edler“) als der darunter liegende Stahl, und konsistent mit dem Verhalten zweier unedler Metalle im Kontakt oxidiert (rostet) der darunter liegende, reaktivere Stahl auf Kosten des weniger reaktiven Zunders. Der Zunder kann „abspringen“, die Beschichtung rissig machen und Feuchtigkeit eindringen lassen. Dies ermöglicht eine galvanische Reaktion, die zu Lochfraßkorrosion (Rost) am Grundstahl führt.
Zunder ist ein Ärgernis, wenn der Stahl weiterverarbeitet werden soll. Er muss vor der Kaltumformung gereinigt werden. Jede auf den Stahl aufgebrachte Beschichtung ist verschwendet, da sie mit dem Zunder abplatzt, sobald feuchthaltige Luft darunter gelangt. Es ist essenziell, allen Zunder zu entfernen, um eine einheitliche, saubere Substratoberfläche für jede weitere Bearbeitung oder Beschichtung zu präsentieren.
Zunderentfernung von Hand ist praktisch unmöglich. Mit elektrischen Werkzeugen extrem mühsam und zeitaufwändig. Keine dieser Methoden liefert eine gute Basis. Mehrere Entzunderungsverfahren werden zur Zunderentfernung von warmgewalzten Stählen eingesetzt, meist in vier Kategorien unterteilt: (i) Flammenreinigung, (ii) mechanische Entzunderung, (iii) hydraulische Entzunderung, (iv) chemische Entzunderung. In diesem Artikel werden mechanische Entzunderungsverfahren beschrieben.
Mechanische Entzunderungsverfahren
Mechanische Entzunderungsverfahren (Abb. 1) umfassen normalerweise: (i) Umbiegeverformung, (ii) Strahlbeschleudern (Shot Blasting), (iii) Kombination aus Umbiegen und Strahlbeschleudern. Diese Verfahren werden normalerweise zur Zunderentfernung von Stahldrähten in der Drahtziehindustrie eingesetzt.
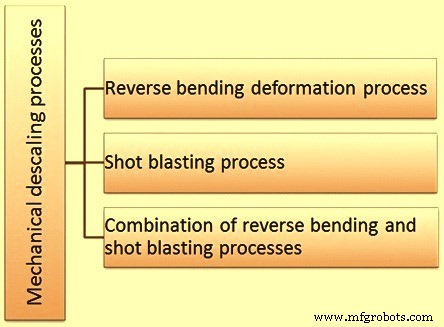
Umbiegeverformungsverfahren
Das Umbiegeverformungsverfahren basiert auf dem Prinzip, dass Stahldraht duktil ist, der warmgewalzte Zunder jedoch spröde. Wenn der Draht verformt wird, biegt sich der Stahl, aber der warmgewalzte Zunder bricht und löst sich von der Drahtoberfläche, sofern ausreichend Zunder vorhanden ist und ausreichend Verformung erfolgt. Der Verformungsmodus ist hauptsächlich Biegen, kann aber auch Streckverformung umfassen. Die Ausrüstung nutzt das Prinzip des Umbiegens kontrolliert, um konsistente Entzunderungsergebnisse ohne ungewollte Beeinflussung der Stahldrahteigenschaften zu erzielen. Ein wichtiger Faktor ist die Gesamtverformung des Stahldrahtes.
Als optimaler Verformungsgrad für vollständiges Zunderbrechen gelten 8 % bis 10 %. Weniger als 8 % kann unvollständiges Zunderbrechen mit haftenden Zunderflecken zur Folge haben, mehr als 10 % bewirkt meist kein zusätzliches Zunderbrechen, fügt aber unerwünschte Arbeitshärtung hinzu. Ein weiterer unerwünschter Effekt starker Verformung (>10 %) ist die erhöhte Rückspannung in der Drahtlinie, die den Draht strecken und einschnüren kann, was Ziehpläne beeinflusst und mehr Leistung vom ersten Block zum Ziehen des Drahtes durch das Entzundersystem erfordert. Das Ziel von 8–10 % Verformung wird durch das Verhältnis zwischen Scheibengröße (für das Umbiegen) und Drahtdurchmesser gesteuert.
Die Dehnung des Drahtes ist ebenfalls wichtig. Elastische Dehnung kann die Entzunderungseffektivität erhöhen, während übermäßige plastische Dehnung ähnliche unerwünschte Effekte hat.
Die Umbiegeverformungsausrüstung, obwohl äußerlich einfach erscheinend, hat konkrete Designparameter, die für eine ausgewogene Entzunderungsleistung erfüllt sein müssen – Zunder wird gebrochen, ohne unerwünschte Nebeneffekte am Stahldraht. Eine sachgerechte Auslegung gemäß den Grundprinzipien des Zunderbrechens ist ein Schlüsselfaktor für erfolgreiche Entzunderung.
Eine sachgerecht ausgelegte Umbiegeverformungsanlage löst im Wesentlichen den gesamten warmgewalzten Zunder. Dabei fallen 80–90 % des groben Zunders vom Draht und sammeln sich im Zunderbrecher. Die restlichen 10–20 %, obwohl gelöst, haften weiterhin an der Drahtoberfläche. Es handelt sich um feinen, puderförmigen Restzunder, der durch elektrostatische Ladung an der Oberfläche gehalten wird. Wird er nicht entfernt, verursacht er Probleme: verunreinigte Schmierstoffkästen, reduzierte Ziehwerkzeugstandzeit, schneller Ziehblockverschleiß, schlechte Qualität des gezogenen Drahtes und generelle Produktivitätsminderung der Zieheinheit.
Schon früh in der Entwicklung des Umbiegeverfahrens wurde erkannt, dass feine Zunderreste auf der entzunderten Drahtoberfläche unerwünschte Ergebnisse haben. Erste Entfernungsversuche waren eher primitiv: Abstreiflappen an der Drahtlinie, schwere Hanfseile über den Draht geschlungen – kaum als Produktionsprozesse zu bezeichnen. Eine weitere Methode war der Einsatz von Bürsten zur Entfernung der feinen Zunderreste.
In jüngerer Zeit wurden Feinzunder-Entfernungsanlagen entwickelt. Diese arbeiten nach verschiedenen Konzepten: Hochgeschwindigkeitsluftdüsen oder Wasserwäsche/Lufttrocknung „on-the-fly“. Anlagen beider Konzepte entfernen nicht nur den Zunderrest, sondern fassen ihn im Wesentlichen ein, sodass Feinzunder sich nicht im Arbeitsbereich verteilt. Dies erleichtert die anschließende Entsorgung.
Wesentliche Ziele der Feinzunder-Entfernungsanlagen für die nicht-aggressive Reinigung von Zunderresten von entzunderten Drähten: (i) Entfernung des Restes mit industriellen Techniken, (ii) Einfassung des entfernten Materials, (iii) minimaler Bedieneraufwand, (iv) minimaler laufender Wartungsaufwand, (v) niedrige Betriebskosten.
Strahlbeschleudern (Shot Blasting)
Das Strahlbeschleudern (auch abrasives Strahlen genannt) zur Entzunderung von Stahl ist ein Oberflächenbehandlungsverfahren, bei dem die Reinigung der Stahloberfläche durch kraftvolle Richtung eines Strahlmittels – trocken oder in Flüssigkeit suspendiert – gegen die Stahloberfläche erfolgt. Die Strahlmittelpartikel werden mit hoher Geschwindigkeit (50–110 m/s) kontrolliert auf das Stahlmaterial gerichtet. Der abrasive Aufprall entfernt Zunder und andere Oberflächenverunreinigungen.
Das abrasive Strahlverfahren begann 1904. Es ist heute das am häufigsten verwendete Verfahren zur Oberflächenentzunderung von Stahldrähten in Drahtzieheinheiten. Es ist ein ökonomisches und schnelleres Verfahren als das Beizen. Das Strahlmittel oder ein wesentlicher Teil davon kann rezykliert werden.
Mit Strahlbeschleudern lässt sich sehr gute Reinigung und Oberflächenvorbereitung des Stahldrahtes erreichen. Das Verfahren wird normalerweise eingesetzt für: (i) Reinigung von Guss- und Schmiedeteilen aus Eisen und Stahl, (ii) mechanische Reinigung von Blechen, Drähten, Coils und Stahldraht, (iii) Kugelstrahlen zur Veränderung mechanischer Eigenschaften (Erhöhung der Ermüdungsfestigkeit bei Federn, Zahnrädern etc.), (iv) Vorbereitung von Stahloberflächen zum Lackieren oder Beschichten. Strahlbeschleudern zur Stahlentzunderung ist eine gängige Methode bei der Blankstahlherstellung. Die Reinigung durch Strahlbeschleudern wird in fast jeder stahlverarbeitenden Industrie eingesetzt: Automobilbau, Bauwesen, Gießerei, Schmiede, Schiffbau, Schienenverkehr u. v. m.
Trockene Verfahren
Trockene Verfahren zur Applikation von Strahlmitteln umfassen: (i) mechanisches Strahlen, (ii) Druckluftstrahlen.
Mechanisches Strahlen
Meist Kabinenausrüstung. Erhältlich als Batch-, Halbautomat- oder Vollautomatversion. Die Kabine beherbergt ein oder mehrere Strahlräder, die das Strahlmittel durch Zentrifugalkraft auf die Stahloberfläche lenken. Das Rad ist positioniert für maximale Abdeckung und hohe Effizienz des Strahlmusters. Sauberes, generalmente luftgewaschenes und klassifiziertes Strahlmittel wird in einem Trichter gelagert. Das Strahlmittel fließt durch Schwerkraft zum Einfülltrichter und Dosierventil, das den Strahlmittelfluss zum Impeller dosiert. Der Impeller verleiht dem Strahlmittel Zentrifugalgeschwindigkeit, welches dann durch einen Steuerkäfig geleitet wird. Der Steuerkäfig bestimmt Richtung und Form des Strahlmusters auf der Stahloberfläche. Das Rad ist allgemein in einem Schutzgehäuse eingeschlossen, um das Austreten von Streustrahlmitteln zu verhindern.
Da solche Maschinen erheblichem Verschleiß ausgesetzt sind, besonders Radkomponenten und Maschineninnere, sind Teile oft aus hochlegiertem, verschleißfestem Gusseisen und für einfachen Austausch ausgelegt. Schwere Gummimatten auf Arbeitstischen dämpfen den Aufprallschock des Strahlmittels. Verschiedene Radtypen ermöglichen höhere Betriebseffizienz. Im Allgemeinen sind Strahlmittelgeschwindigkeit (ca. 50 m/s) und Strahlmittelvolumen so, dass mechanische Systeme eine hohe Arbeitskapazität pro Zeiteinheit bieten. Mechanische Strahlkabinen können somit für mittlere bis hohe Produktionsanwendungen ausgelegt werden.
Druckluftstrahlen
Verwendet Druckluft zur Applikation von Strahlmittel auf eine Oberfläche. Drei Grundverfahren: (i) Saugstrahlen, (ii) Schwerkraftstrahlen, (iii) Direktdruckstrahlen.
Saugstrahlen: Druckluft wird durch eine Luftdüse in die Düse geleitet, um einen Niederdruck-Hochgeschwindigkeitsluftstrom in der Saugleitung zum Strahlkopf zu erzeugen. Diese Leitung fördert das Strahlmittel pneumatisch aus einem Sammeltrichter zum Strahlkopf, wo es mit dem Hochgeschwindigkeitsluftstrom verschmilzt. Das verbrauchte Strahlmittel fällt in einen Sammeltrichter, wird von der Saugleitung aufgenommen und durch den Strahlkopf rezykliert.
Schwerkraftzufuhr: Verwendet einen ähnlichen Strahlkopf wie das Saugverfahren, aber das Strahlmittel wird durch Schwerkraft aus einem Überkopftrichter zugeführt. Dies eliminiert die weniger effiziente pneumatische Förderung des Saugverfahrens und ersetzt sie durch eine effizientere Strahlmitteldosierung. Das Hauptproblem im Vergleich zum Saugverfahren (und Grund für seltene Nutzung) ist die Notwendigkeit eines Strahlmittel-Fördersystems, um das verbrauchte Strahlmittel vom Sammeltrichter zum Zufuhrtrichter für die Rezyklierung zu heben.
Direktdruckstrahlen: Das Strahlmittel steht in einem Druckbehälter unter Druck und wird in die Druckluftleitung zur Strahldüse dosiert. Auch hier ist ein Fördersystem für die Rezyklierung nötig. Dies ist das effizienteste System hinsichtlich Luftvolumen pro Gewichtseinheit bewegtem Strahlmittel und erzeugt die höchsten Strahlmittelgeschwindigkeiten und -intensitäten. Es ist das einzige System, das Strahlmittel durch lange Lanzen und seitliche Düsen effektiv zur Entzunderung bewegen kann.
Druckluftstrahlverfahren nutzen entweder Direktdruck- oder Induktionsverfahren (Saug- oder Schwerkraftverfahren).
Direktes Druckluftstrahlen: Strahlmittel wird aus einem Druckbehälter in einen Strahlschlauch gefördert. Die Druckluftleitung geht sowohl zum Strahlschlauch als auch zum oberen Teil des Druckbehälters. Da der Luftdruck (normal ca. 6 kg/cm²) für Schlauch und Behälter gleich ist, ermöglicht er den freien Fall des Strahlmittels durch eine Öffnung (Zufuhrpunkt) am Boden des Behälters. Beim Fallen wird es von der Druckluft aufgenommen und zum Einsatzort gefördert. Zur Druckhaltung ist ein Ventil am Befüllpunkt angebracht, das durch den Luftdruck fest geschlossen gehalten wird. Ein Dosierventil am Zufuhrpunkt regelt den Strahlmittelfluss passend zur Düsenbohrung und zum Luftdruck.
Induktions-Saugverfahren: Der Strahlkopf ist an eine Druckluftleitung und einen flexiblen Schlauch für das Strahlmittel angeschlossen. Der Strahlmittelschlauch ist nahe dem Maschinen-Trichterboden atmosphärisch offen. Der Durchgang von Druckluft durch den Kopf und über den Strahlmittelschlauch erzeugt ein teilweises Vakuum im Schlauch, das das Strahlmittel in den Kopf ansaugt, wo es durch den Druckluftstrahl durch die Düse getrieben wird. Der Gummizufuhrschlauch ist normalerweise 2–2,5 m lang zwischen Trichter und Kopf. Das Strahlmittel wird durch den Luftstrom beschleunigt, erreicht aber nicht die volle Geschwindigkeit des Druckluftstroms. Die Geschwindigkeit des das Düse verlassenden Strahlmittels beträgt ca. 40 % einer Direktdruckmaschine. Induktions-Saug-basierte Geräte werden in einer breiten Palette handbetriebener Strahlkabinen eingesetzt. Obwohl sie in kontinuierlichen Automatikgeräten verwendet werden, ist ihr Einsatz generell auf leichte Strahlmittel beschränkt.
Induktions-Schwerkraft-Geräte: Sehr ähnlich zum Induktions-Saugverfahren, da ein Gerät Luft und Strahlmittel mischt. Bei Induktions-Schwerkraft wird das Strahlmittel jedoch durch Schwerkraft aus Überkopflager zugeführt. Die Luftzufuhr tritt in den Kopf an der Stelle ein, wo das Strahlmittel unter teilweisem Vakuum plus Schwerkraft eingezogen wird. Die schnelle Expansion der Druckluft beim Austritt aus dem Kopf gibt dem Strahlmittel die finale Beschleunigung. Induktions-Schwerkraft-Systeme sind nicht weit verbreitet. Obwohl sie für kontinuierlichen Betrieb eingesetzt werden können, werden sie meist nur für Spezialanwendungen verwendet.
Mechanische Trockenstrahlgeräte werden zunehmend beliebter. Die Zunderentfernungsgeschwindigkeit kann durch Erhöhung der Strahlmittelpartikelgeschwindigkeit und der Strahlmitteleingangsmenge pro Zeiteinheit gesteigert werden. Installationen können mit relativ geringem Aufwand halb- oder vollautomatisch gemacht werden. Druckluftstrahlen wird bei geringen Produktionsanforderungen oder intermittierendem Betrieb eingesetzt.
Nasse Verfahren
Nasse Verfahren beinhalten Hochgeschwindigkeits-Druckluftförderung von Suspension (Slurry) auf den Stahl. Die Suspension besteht normalerweise aus feinem Strahlmittel in chemisch behandeltem Wasser. Sie wird meist in kontinuierlicher Rührung gehalten, um Absetzen des Strahlmittels zu verhindern. Wie bei Direktdruck-Trockenstrahlgeräten wird Druckluft in den Behälter mit dem Gemisch bei einem dem Strahlschlauch gleichen Druck gefördert. Druckangleichung ermöglicht die Förderung des Strahlmittelgemisches durch das Mischventil in die Luftleitung. Der Strahlmittelfluss wird durch ein Vollflussventil zwischen Trichter und Mischkammer gesteuert.
Die Geräte für die meisten nassen abrasiven Strahlverfahren sind meist kabinenmontiert und oft durch Hilfsstreifer, Abführeinrichtungen und Wasch-Spül-Trocknungsstationen modifiziert. Grundauslegungen umfassen: Vertikalrad, horizontale Drehteller, Shuttle mit Schienen- oder Wagenverlängerungen, Ketten- oder Bandförderer, selbstständige Drehmechanismen für Wellen und Rohrteile, Kombinations-Trommel-Kabinen-Maschinen. Die Suspension kann durch drei Methoden auf die Oberfläche gefördert werden:
- Durch einen Druckluftstrom, der die Suspension durch Saugwirkung anhebt und durch eine geeignet geformte Düse projiziert.
- Mittels Druckluft, die eine schwerkraftgeförderte Suspension zu einem Kopf treibt.
- Durch eine Hochdruck-Zentrifugalpumpe, die die erforderliche Projektionsgeschwindigkeit für die Suspension erzeugt.
Es gibt mehrere Variationen nasser abrasiver Strahlverfahren für Spezialprozesse. Einige haben neue Verfahrensnamen ergeben, lassen sich aber unter nasse abrasive Strahlverfahren einordnen. Alle nassen abrasiven Strahlverfahren lassen sich in zwei Typen klassifizieren:
- Hydroblast-Verfahren: Sand wird mit Wasser gemischt und durch Wasserdruck gefördert.
- Dampfstrahl-Verfahren (Vapour Blast): Strahlmittel wird in einer Flüssigkeit suspendiert und durch einen Druckluftstrahl mit hoher Geschwindigkeit projiziert.
Kombination aus Umbiegen und Strahlbeschleudern
Bei diesem Entzunderungsverfahren werden beide Methoden – Umbiegen und Strahlbeschleudern – in Reihe in der Drahtziehlinie eingesetzt. Normalerweise wird zuerst das Umbiegeverfahren, dann das Strahlbeschleudern angewendet.
Arten von Strahlmitteln
Verschiedene Strahlmittel sind gebräuchlich. Die Auswahl hängt primär von ökonomischen, metallurgischen und praktischen Ingenieursfaktoren ab. Gängige Strahlmittel: Sand, Stahlkugeln (Steel Shot), Stahlgranulat (Steel Grit), Aluminium, Flint/Granat, Glasperlen, Hartmetalle, Schlacke, organische Materialien.
Stahlkugeln (Steel Shot)
Stahlkugeln sind kugelförmige Körner aus flüssigem Stahl durch ein Atomisierungs- (Granulierungs-) Verfahren. Diese gegossenen Stahlkugeln sind in verschiedenen Größen und Härten erhältlich. Allgemein werden Stahlkugeln aus Stahlschrott in einem Lichtbogen- oder Induktionsofen hergestellt. Stahlschrott wird im Ofen geschmolzen, dann wird der flüssige Stahl durch Wasserstrahl in Kugeln atomisiert. Herstellungsschritte: (i) Schmelzen von Stahlschrott, (ii) Atomisieren von flüssigem Stahl durch Hochdruckwasserstrahl, (iii) Trocknen der Kugeln, (iv) Siebung (Trennung der SAE-Kugelgröße von übergroßen Partikeln für Grit-Produktion), (v) Spiralen (Entfernung unregelmäßig geformter Kugeln), (vi) Abschrecken (für überlegene Partikelintegrität mit minimalen Spannungsrissen), (vii) Anlassen, (viii) Siebung, (ix) Verpackung.
Die Partikel im größten Durchmesser werden gespalten, um das eckige Stahlgranulat zu bilden, das als Strahlmittel für das Strahlbeschleudern verwendet wird. Stahlkugeln sind normalerweise langlebig wegen ihrer geringen Friabilität. Die Kugeln werden durch den Aufprall beim Strahlen angelassen. Ihre Härte nimmt mit der Zeit zu, was dem Medium ermöglicht, über tausende Zyklen konsistente, wiederholbare Leistung zu liefern. Im Auslieferungszustand haben Stahlkugeln typischerweise eine Rockwell-Härte von 40–60 HRC. Extrem niedrige Zerfallsrate mit praktisch keiner Staubproduktion. Einsatz für starkes Scheuern und sehr helle Oberflächen, da Stahlkugeln hohe Aufprallenergie und schnelle Reinigungsraten liefern.
Dieses Strahlmittel wird entsprechend der auszuführenden Arbeit ausgewählt, nicht nur nach Partikelgröße (die meist uniform ist), sondern auch nach Härte in bestimmten Bereichen. Die Partikel sind leicht rezyklierbar, da sie je nach Durchmesser, Typ und Härte 700- bis 5.000-mal projiziert werden können.
Herstellungsprozess
- Warum Mechanical Design Services für Produkterfolg essenziell sind
- Additive Fertigung: Skaleneffekte neu definieren und integrierte Produktion treiben
- Prozess-Workflows designen: Menschliches Talent und Roboter-Automatisierung in Einklang bringen
- Standortwahl für ein Greenfield-Stahlwerk: Ein umfassender Leitfaden
- Fortgeschrittene Rostfreistahlproduktion: Vom Lichtbogenofen zu modernen Sauerstoff-basierten Verfahren
- Stahlwalzen: Präzisionsfertigungsprozess Erklärt
- CLU-Verfahren für Edelstahl: Effiziente Kohlenstoffentfernung und Legierung
- Eisenerzaufbereitung: Wesentliche Prozesse und Techniken
- Stempel- & Matrizenperformance optimieren mit Premium-Werkzeugstahlgüten
- Optimale Materialien für präzise CNC-Drehteile