



CLU-Verfahren für Edelstahl: Effiziente Kohlenstoffentfernung und Legierung
CLU-Verfahren für die Edelstahlproduktion
Der Edelstahlproduktionsprozess weist einige grundlegende Merkmale auf, wie Kohlenstoff (C) Entfernung, Entoxidation und Entschwefelung. Im Produktionsprozess werden diese Operationen im Allgemeinen mit einigen Legierungszugaben fester Materialien sowie Stickstoff (N₂) Kontrolle kombiniert. Diese Anforderungen werden in verschiedenen Verfahren, die für die Edelstahlproduktion eingesetzt werden, auf unterschiedliche Weise erfüllt.
Das CLU-Verfahren ähnelt dem AOD-Verfahren (Argon-Sauerstoff-Entkohlung) zur Herstellung von Edelstählen. CLU steht für das Creusot-Loire-Uddeholm-Verfahren zur Edelstahlproduktion. Es verwendet ebenfalls Flüssigstahl aus einem Lichtbogenofen (EAF) oder einem anderen ähnlichen primären Stahlerzeugungsofen. Der Hauptantrieb für die Entwicklung des CLU-Verfahrens war die Idee, überhitzten Dampf als Verdünnungsgas anstelle von Argon (Ar) zu verwenden, das im AOD-Verfahren eingesetzt wird. Überhitzter Dampf wird seit den frühen 1970er Jahren als Prozessgas in der Edelstahlproduktion verwendet, als diese Technologie im Uddeholms Degerfors Stahlwerk in Schweden entwickelt wurde. In Frankreich fand eine ähnliche Entwicklung innerhalb der Creusot-Loire-Gruppe statt. Das entwickelte Verfahren wurde als Creusot-Loire-Uddeholm (CLU) Verfahren bezeichnet.
Konverterausführung und Historie
Der ursprünglich im CLU-Verfahren verwendete Konverter war ein Bodenblas-Konverter, der ihn vom seitengeblasenen AOD-Konverter unterscheidet. Mittlerweile ist das CLU-Verfahren auch mit dem Einsatz eines seitengeblasenen Konverters verfügbar.
Die erste kommerzielle Anlage mit dem CLU-Verfahren wurde 1973 von Uddeholm gebaut. Zwischen 1973 und 2003 wurde in Uddeholms Degerfors Stahlwerk in einem 80-Tonnen-Konverter Edelstahl produziert, wobei überhitzter Dampf, Ar, N₂, Sauerstoff (O₂) und Druckluft als Prozessgase verwendet wurden. Der Konverter im Degerfors Stahlwerk wurde 30 Jahre lang als CLU-Verfahren für die Edelstahlproduktion betrieben, bevor er 2003 stillgelegt wurde. Ein Querschnitt des CLU-Bodenblas-Konverters ist in Abb. 1 dargestellt.
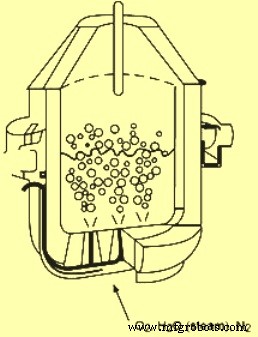
Abb. 1 Querschnitt des CLU-Konverters
Im Laufe der Jahre hatte die Technologie eine moderate Expansion. Insgesamt sieben Werke hatten überhitzten Dampf industriell als Prozessgas verwendet. Das Verfahren wird auch von Samancor Ferro Metals in Südafrika zur Herstellung von mittelkohlenstoffhaltigem Ferrochrom (Fe-Cr) eingesetzt. Acerinox Columbus Stainless in Middelburg, Südafrika, wählte dieses Verfahren für ihre zwei 110-Tonnen-Konverter für ihr Edelstahlwerk. Zwischen 1995 und 2002 verwendete Columbus Stainless überhitzten Dampf im Konverter während des Raffinierprozesses. Allerdings wurde 2002 die Entscheidung getroffen, die Dampfblas-Kapazität zu entfernen, da der Markt damals genügend Ar zur Deckung der lokalen Nachfrage bot und gleichzeitig einige der ursprünglichen Kesselsysteme verschlissen waren. Die Dampfblas-Praxis in den Konvertern wurde 2008 wieder eingeführt, und es wurde möglich für Columbus Stainless, zwei Konverter gleichzeitig mit Dampf zu betreiben. Laut Columbus Stainless Management war die Hauptmotivation für die Wiederinstallation der Dampfblas-Kapazität in ihren Konvertern, Ar-Spitzen zu verringern und den gesamten Ar-Verbrauch besser an die Ar-Versorgung vom lokalen Markt anzupassen.
CLU-Verfahrensprinzip
Wie das AOD-Verfahren nutzt auch das CLU-Verfahren die Verdünnungstechnik. Das Verfahren basiert auf dem Prinzip, dass die Entkohlung bei reduziertem Partialdruck von Kohlenmonoxid (CO) stattfinden sollte, da das Kohlenstoff-Chrom-Gleichgewicht in einem Stahlbad stark vom Partialdruck des CO in den Gasblasen abhängt, die während der Entkohlung entstehen. Das Kohlenstoff-Chrom-Gleichgewicht bei zwei verschiedenen Temperaturen und Drücken ist in Abb. 2 dargestellt.
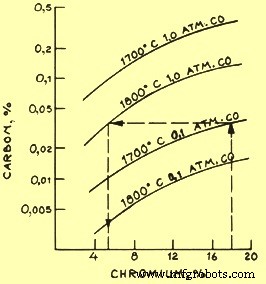
Abb. 2 Kohlenstoff-Chrom-Gleichgewicht bei zwei verschiedenen Temperaturen und Drücken
Der Einsatz von Inertgas senkt den Partialdruck von CO im Bad, wodurch höhere Chrom (Cr) Gehalte im Gleichgewicht mit niedrigeren C-Gehalten möglich sind. Der ursprüngliche Anreiz zur Entwicklung der CLU-Technologie war der Wunsch, den Partialdruck von CO durch Spülen mit einem günstigeren Inertgas zu senken und den Bedarf an großen Mengen teuren und schwer verfügbaren Ar zu reduzieren.
Die Entkohlungsphase besteht in der Injektion eines Sauerstoff-Dampf-Gemischs. Der fundamentale Hintergrund der Dampfnutzung im Konverter liegt in der Reduktion des Dampfes, die durch die folgende Gleichung dargestellt wird:
H₂O (g) + 241,9 kJ/mol = H₂ (g) + 0,5 O₂ (g)
Der Dampf dissoziiert im Stahl, und der Wasserstoff (H₂) wirkt als Spülgas同様 wie Ar im AOD-Verfahren, und der O₂ wirkt als Raffiniermedium. Der Prozess der Dampfdissociation ist endotherm und entzieht dem Stahlbad Wärme. Dies hilft, die Temperatur des Stahlbades zu kontrollieren.
In ihrem Prozess prüfte Creusot-Loire auch die Möglichkeit der Verwendung von Düsen mit Brennstoffschutz, was das Blasen von reinem O₂ und die Anwendung moderner Techniken für die Raffination von Kohlenstoffstahl ermöglichen würde. Damit könnte die Raffination bei sehr hohen anfänglichen C- und Silicium (Si)-Gehalten mit hoher Geschwindigkeit erfolgen.
Der Einsatz von 1 kg überhitztem Dampf ersetzt 1,25 Nm³ Ar (oder N₂), 0,625 Nm³ O₂ in Bezug auf Prozessgas und 10 kg Schrott in Bezug auf Kühlkapazität. Der überhitzte Dampf wird hauptsächlich eingesetzt, um taktische Kühlmittel in Fällen zu ersetzen, in denen die angewandte Strategie bedeutet, dass der Konverter nahe seiner maximalen Kapazität arbeitet. Überhitzter Dampf kann auch zur Kühlung in Fällen verwendet werden, in denen geeignete Kühlmittel nicht verfügbar sind oder logistisch nicht gehandhabt werden können.
Wasserstoff (H₂) aus dem Dampf löst sich im Stahl ähnlich wie N₂. Im Gegensatz zu N₂ ist die Entfernung jedoch extrem schnell bis auf Werte unterhalb dessen, was in Edelstahl kritisch ist. Auch wenn H₂ für viele Stahlsorten ein Problem darstellen kann, ist es für Edelstahl keines, und H₂-Gehalte von 5 bis 6 ppm (Teile pro Million) sind beim Konverterabstich für die Standard-Edelstahlsorte 304 normal, unabhängig von CLU- oder AOD-Verarbeitung. Das Gießen gängiger Edelstähle kann bis weit über 10 ppm durchgeführt werden.
Vorteile und weitere Verfahrenscharakteristika
Der Hauptvorteil des CLU-Verfahrens ist die niedrigere Betriebstemperatur im Konverter (50 °C bis 100 °C niedriger) im Vergleich zur Betriebstemperatur im AOD-Verfahren. Der zusätzliche Chrom (Cr) Verlust, den dieses Verfahren mit sich bringen kann, kann durch den Einsatz einer zusätzlichen Zugabe von Ferrosilicium (Fe-Si) für die Schlackenreduktion ausgeglichen werden. Die weiteren Hauptvorteile des Verfahrens sind:
- Die Möglichkeit, die Temperatur während der Entkohlung (ohne Einsatz von Kühlzugaben) durch Variation des Verhältnisses zwischen O₂ und Dampf zu kontrollieren.
- Die Kosten des Verdünnungsgases sind niedrig. Dies hat einen signifikanten Effekt auf die Produktionskosten des Edelstahls.
- Das Verfahren verwendet preiswertes Ferrochrom (Fe-Cr) mit hohen Si- und C-Gehalten.
- Die niedrige Betriebstemperatur und die Tatsache, dass der Konverter bodenblasen ist, führen zu höherer Auskleidungsstandzeit und geringeren Feuerfestkosten.
Die Entschwefelungsbedingungen sind etwa dieselben wie im AOD-Verfahren. Aus der Sicht der Entschwefelung ist ein hoher Si-Gehalt ein Vorteil im Lichtbogenofenbetrieb. Der höhere Si-Gehalt im Flüssigstahl muss jedoch durch zusätzlichen Kalk ausgeglichen werden, um die Schlackenbasisität auf einem Optimum zu halten.
Um den im Stahl am Ende der Raffinierphase gelösten H₂ zu eliminieren, werden ca. 1,5 m³ Ar pro Tonne Stahl eingeblasen.
Die Cr-Oxidation ist höher als im AOD-Verfahren, wenn die Entkohlung unter 0,18 % C fortgesetzt wird. Obwohl es einen erhöhten Si-Bedarf im Verfahren gibt, gibt es dennoch Kosteneinsparungen wegen des geringeren Verbrauchs von teurem Ar. Weiter kann die Verwendung von Dampf über den gesamten Zeitraum auch zu unerwünschtem H₂-Gehalt im raffinierten Stahl führen, wenn nicht ordnungsgemäß kontrolliert. Daher sind geeignete Praktiken zu entwickeln und Kontrollmechanismen in den Prozess für die Verwendung verschiedener Mengen an Dampf, Ar und N₂ zu integrieren.
Typische Parameter
Typische Parameter und Bedingungen für die Edelstahlsorten 304 und 409 für das CLU-Verfahren sind in Tabelle 1 angegeben.
| Tabelle 1 Typische Parameter und Bedingungen für Sorte 304 und Sorte 409 | |||
| Parameter | Einheit | Sorte 304 | Sorte 409 |
| Ziel-Kohlenstoff | % | 0,03 | 0,01 |
| Ziel-Stickstoff | ppm | 350 | 100 |
| Anfangs-Kohlenstoff | % | 1,65 | 0,96 |
| Anfangs-Silicium | % | 0,2 | 0,13 |
| Sauerstoff | Nm³/t | 27,7 | 22,4 |
| Stickstoff | Nm³/t | 13,5 | 1,7 |
| Dampf | Nm³/t | 10,4 | 6 |
| Wasserstoff | ppm | 5,9 | 3,8 |
| Argon | Nm³/t | 7 | 17,1 |
| Silicium (Reduktion) | kg/t | 15,5 | 15,9 |
Herstellungsprozess
- Edelstahl: Eigenschaften, Herstellung und zukünftige Anwendungen
- Den richtigen Edelstahl für Hochtemperatur‑Anwendungen auswählen
- FINEX-Prozess: Fortschrittliche Roheisenherstellung aus Eisenerzfeinst & Nichtkokskohle
- Standortwahl für ein Greenfield-Stahlwerk: Ein umfassender Leitfaden
- Fortgeschrittene Rostfreistahlproduktion: Vom Lichtbogenofen zu modernen Sauerstoff-basierten Verfahren
- Präzisions-Edelstahl-Feinguss: Fortschrittliche Fertigung komplexer Teile
- Passivierung von Edelstahl: Korrosionsschutz maximieren
- Top Edelstahl-Anwendungen in Schlüsselindustrien
- Premium-Präzisionsmetalle für Maker & Handwerker
- Edelstahl-Feinguss meistern: Präzision, Haltbarkeit, Industrieanwendungen