



Sintern von Eisenerzfeinstäuben: Steigerung der Hochofeneffizienz
Der Sinterprozess von Eisenerzfeinstäuben
Sinteranlagen sind normalerweise mit der Roheisenproduktion in Hochöfen in integrierten Stahlwerken assoziiert. Der Sinterprozess ist im Grunde ein Vorbehandlungsschritt bei der Roheisenerzeugung zur Herstellung des Möllermaterials „Sinter“ für den Hochofen aus Eisenerzfeinstäuben und metallurgischen Abfällen (abgesaugte Stäube, Schlämme, Walzzunder etc.).
Die Sintertechnik wurde ursprünglich entwickelt, um Eisenerzfeinstäube und das in metallurgischen Abfällen eines Stahlwerks enthaltene Eisen im Hochofen zu nutzen. Der Fokus hat sich jedoch geändert: Heute zielt der Sinterprozess auf die Produktion eines hochwertigen Möllers für den Hochofen ab. Heute ist Sinter der Hauptmetallmöller für große Hochöfen.
Prinzip des Sinterns
Der Sinterprozess agglomeriert einen Mix aus Eisenerzen (Blend), Rücklaufstäuben, Flussmitteln und Koks mit Korngröße < 10 mm, sodass der resultierende Sinter mit gesiebter Größe 10–30 mm den Druck- und Temperaturbedingungen im Hochofen standhält.
Sintern ist ein thermischer Prozess (1300–1400 °C), bei dem ein Gemisch aus Eisenerz, Rücklaufstäuben, Recyclingprodukten der Stahlindustrie (Walzzunder, Hochofenstäube etc.), schlackenbildenden Elementen, Flussmitteln und Koksfeinstäuben in einer Sinteranlage agglomeriert wird, um ein gesintertes Produkt mit geeigneter chemischer Zusammensetzung, Qualität (physikalisch) und Korngrößenverteilung für den Hochofen herzustellen – für homogenen, stabilen Hochofenbetrieb. Vor dem Sintern gibt es einen wichtigen Prozess: die Granulation. Granulation ist die Homogenisierung des Eisenerzmischs in einer Rotations trommel mit 7–8 % Wasser zur Erzeugung eines voragglomerierten Produkts, das als Schicht auf ein kontinuierlich bewegtes Gitter oder Band für den Sinterprozess gelegt wird. Dieser Prozess hat fundamentale Rolle, da er ausreichende Sinterbettpermeabilität und damit gute Produktivität der Sinteranlage sicherstellt.
Die Flexibilität des Sinterprozesses erlaubt die Umwandlung verschiedenster Materialien – Eisenerzfeinstäube, abgeschiedene Stäube, Erzkonzentrate, andere eisenhaltige Materialien kleiner Korngröße (z. B. Walzzunder) – in ein klinkerartiges Agglomerat.
Der Sinterprozess beinhaltet das Erhitzen des voragglomerierten Produkts zu einer halbgeschmolzenen Masse, die in poröse Sinterstücke mit den für den Hochofen erforderlichen Größen- und Festigkeitseigenschaften erstarrt.
Das Produkt Sinter
Das Produkt des Sinterprozesses heißt Sinter. Qualitätsmerkmale guten Sinters: (i) chemische Analyse, (ii) Korngrößenverteilung, (iii) Reduzierbarkeit, (iv) Sinterfestigkeit. Typische Sintereigenschaften in Tabelle 1.
| Tabelle 1 Typische Eigenschaften von Sinter | |||
|---|---|---|---|
| Nr. | Merkmal | Einheit | Wert |
| 1 | Chemische Zusammensetzung | ||
| Fe | % | 56,5–57,5 | |
| FeO | % | 6,0–8,0 | |
| SiO₂ | % | 4,0–5,0 | |
| Al₂O₃ | % | 1,0–2,5 | |
| CaO | % | 7,5–8,5 | |
| MgO | % | 1,6–2,0 | |
| 2 | Basizität (CaO/SiO₂) | 1,7–2,9 | |
| 3 | ISO-Festigkeit (+ 6,3 mm) | % | > 75 |
| 4 | Reduktionsabbauindex (RDI) | (-3 mm) % | 27–31 |
| 5 | Reduzierbarkeitsindex (RI) | (R60) % | 55–75 |
| 6 | Tumbler-Index | (-6,3 mm) % | 65–75 |
Das Eisenerzsinter-Produkt ist in Abbildung 1 dargestellt.
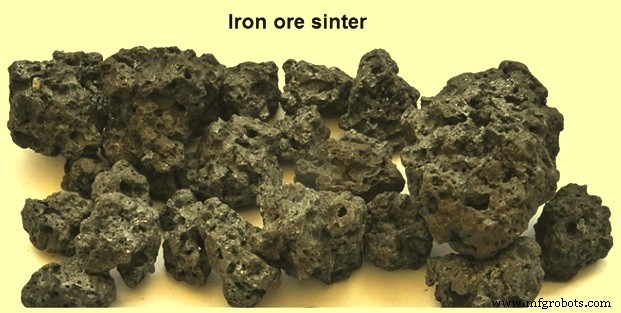
Abb. 1 Eisenerzsinter
Sintertypen
Sintern werden in sauren Sinter, selbstflussenden Sinter und überflussenden Sinter klassifiziert. Selbstflussender Sinter enthält ausreichend CaO (Kalk), um seine sauren Komponenten (SiO₂, Al₂O₃) zu flusseln. Überflussender Sinter hat zusätzlichen CaO für das Flussen saurer Komponenten, die über andere Möllermaterialien in den Hochofen eingebracht werden. Bei selbstflussendem und überflussendem Sinter senkt der Kalk die Schmelztemperatur des Sintermischs, und bei relativ niedrigen Temperaturen (1100–1300 °C) bilden sich starke Bindungen in Gegenwart von FeO. Vorteile der Flussmittelzugabe zum Sinter:
- Bildet Schlacke mit Verunreinigungen in Erzen und Festbrennstoffen – geeignete Matrix für Partikelkohäsion.
- Verbessert physikalische und metallurgische Eigenschaften des Sinters.
- Senkt Schmelztemperatur des Sintermischs.
- Reduziert/eliminiert Kalksteinzugabe im Hochofen → spart Brennstoff für Kalzinationsreaktion (CaCO₃ = CaO + CO₂) → senkt Kokssatz im Hochofen.
Der Sinterprozess im Detail
Der Prozess beginnt mit der Rohstoffvorbereitung: Eisenerzfeinstäube, Flussmittel, metallurgische Werksabfälle, Brennstoff und Rücklaufstäube der Sinteranlage. Diese werden in einer rotierenden Pelletiertrommel gemischt und Wasser zugegeben für ordnungsgemäße Agglomeration des Rohstoffmischs. Diese Agglomeration erfolgt in Form von Mikropellets, die optimale Permeabilität während des Sinterprozesses ermöglichen. Die Mikropellets werden zur Sinteranlage gefördert und bilden die obere Schicht des Beschickungsmischs.
Der Sinterprozess ist ein kontinuierlicher Prozess, basierend auf der Behandlung einer Beschickungsschicht (Erzfeinstäube, Rücklaufstäube, Flussmittel etc.) in Gegenwart von Koksbreeze unter Einwirkung eines Brenners an der Schichtoberfläche. So erfolgt Erhitzung von oben nach unten. Die Beschickungsschicht ruht auf einem Band-System, und ein Absaugsystem lässt die gesamte Dicke die geeignete Temperatur für teilweises Schmelzen des Mischs und anschließende Agglomeration erreichen.
In der Dwight-Lloyd-Sintermaschine ist das Sintergitter eine kontinuierliche Kette großer Länge und Breite, gebildet durch Vereinigung einer Reihe von Palettenwagen zum Sinterband (Abb. 2). Jeder Palettenwagen passiert einen Beschichtungstrichter, wo er zuerst mit grobkörnigem Material (10–20 mm) in 30–60 mm Schichtdicke beschickt wird – die Herdschicht, hauptsächlich aus Rücklaufsinter. Diese schützt Stahlgitter vor Überhitzung.
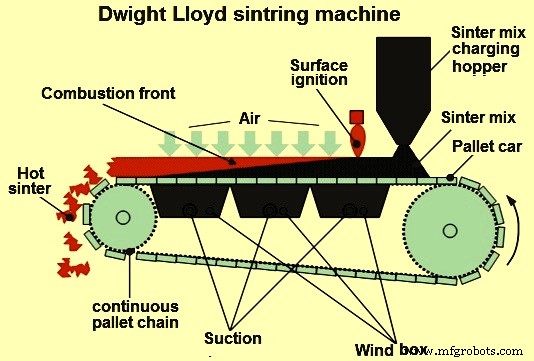
Abb. 2 Dwight-Lloyd-Maschine
Eine zweite Schicht aus Mikropellets wird über die Herdschicht gelegt und planiert. Dann passiert der Palettenwagen einen Zündofen, wo die Verbrennungszündung an der Oberfläche des Beschickungsmischs stattfindet. Gleichzeitig wird das Mischg durch Sog (Downdraft) durch die Sinterbeschickung gesaugt. Durch den Sog wird Luft durch das bewegte Bett gezogen, wodurch der Brennstoff verbrennt.
Der Palettenwagen setzt den Prozess fort, und die Verbrennung fortschreitet in Richtung des Gasflusses. So findet der Sinterprozess statt. Die Verbrennung geschieht nicht gleichzeitig in der gesamten Bettschichtdicke, sondern als horizontale Schicht, die sich vertikal durch das Bett bewegt. Die Dicke dieser Schicht ist ein kleiner Bruchteil der Betthöhe. Permeabilität des Betts ist Qualitätsanforderung an den Beschickungsmix; daher ist der Granulationsprozess ein wichtiger Schritt (Permeabilität wird durch Granulation verbessert).
Im Bereich über der Verbrennungszone erhitzt das sehr heiße gesinterte Produkt die durch diese Schicht strömende Luft. So gelangt vorgeheizte Luft in den Verbrennungsbereich. Die Wärme der zuvor erhitzten Luft/Gase wird in diesen kalten Abschnitten absorbiert, was Vorwärmung der Beschickung und Verdunstung der Feuchtigkeit bewirkt. In diesem Kontext werden hohe Temperaturen erreicht, die teilweises Schmelzen verursachen, und der Sinterprozess findet statt.
Die hohe thermische Effizienz wird durch Wärmeansammlung in einer Teilschicht des Beschickungsmischs verursacht – Sinterzone oder Flammenfront. Die Flammenfront schreitet mit 10–30 mm/min zum Sintergitter voran. Bei ca. 500 mm Betthöhe dauert der Prozess ca. 25 Minuten. Am Bandende wird das gesinterte Material ausgetragen und Kühlung, Zerkleinerung und Siebung unterzogen.
Der Sinterprozess wird durch den „Burn-Through-Point“ (BTP) gesteuert – definiert als der Punkt, an dem die Abgastemperatur ihren Höchstwert erreicht. Es ist der Punkt, an dem die Flammenfront die Basis des Sinterbetts erreicht. Sinterbandgeschwindigkeit und Gasfluss werden so gesteuert, dass der Burn-Through-Point kurz vor der Sinterentnahme eintritt. Die BTP-Bestimmung ist entscheidend für Prozessstabilisierung und Verbesserung von Qualität und Produktivität.
Am Maschinenende wird das gesinterte Material als Kuchen in den Heißsinterbrecher ausgetragen. Hier wird der heiße Sinterkuchen auf eine vorbestimmte maximale Korngröße zerkleinert. Anschließend auf Sinterkühler (Geradlinig oder Rundkühler). Nach Kühler zur Siebsektion, wo normalerweise in drei Korngrößenfraktionen geteilt wird: 0–5 mm = Rücklaufstäube → Beschickungstrichter. 5–15 mm = Herdschicht im Sinterband. Rest 5–15 mm + dritte Fraktion 15–50 mm → Hochofen.
Rücklaufstäube werden unvermeidlich beim Sinterprozess erzeugt und in den Prozess zurückgeführt. Sie bestehen generell aus ca. 30–40 % der eisenhaltigen Materialien. Rücklaufstäube aus Sinternsieben sind leichter assimilierbar als solche aus Hochofensieben wegen geringerem Hochcalciumferritgehalt.
Vier Zonen im Sinterbett
- Kalte und nasse Zone: Temperatur < 100 °C. Beschickungsmix zum Sintern, oberer Grenzbereich wasser/wasserdampfgesättigt.
- Trocknungszone: 100–500 °C. Verdunstung der Mischfeuchte und Dehydratisierung von Hydroxiden.
- Reaktionszone: 500 °C (Kokszündbeginn) bis 900 °C (Kühlungsbeginn). Maximaltemperatur 1300–1400 °C. Hauptprozesse: (i) Koksverbrennung (exotherm), (ii) Carbonatzersetzung (endotherm), (iii) Festphasenreaktionen, (iv) Reduktion und Reoxidation von Eisenoxiden, (v) Reaktionen zur Sintermassebildung.
- Kühlzone: Unmittelbar nach Reaktionszone. Abkühlung und Rekristallisation des gesinterten Produkts. Oberflächliche Zone, wo Sinterschicht spröder als im Rest des Betts.
Prozessschwankungen und Emissionsminderung
Ursachen von Sinterprozessschwankungen wurden untersucht, um Kohlenstoffverbrauch und damit CO₂-Emissionen zu senken. Frequenzanalyse von Anlagendaten (Abgastemperatur an einem Windkasten, Beschickungshöhe, Mischfeuchte) zeigte, dass Schwankungen der Mischfeuchte mit Schwankungen der Abgastemperatur am jeweiligen Windkasten korrelieren. Prozessverbesserung durch Kontrolle der Mischfeuchte in engem Wertebereich ermöglicht Senkung des Kohlenstoffverbrauchs und geringere CO₂-Emissionen.
Abgaskreislauf muss vollständig leckdicht sein – keine Ansaugung von Außenluft. Dies spart Energie im Abgaskreislauf. Abgase werden in Zyklon, Elektrofilter, Nasswäscher oder Gewebefilter entstaubt. Fließschema der Sinteranlage in Abbildung 3.
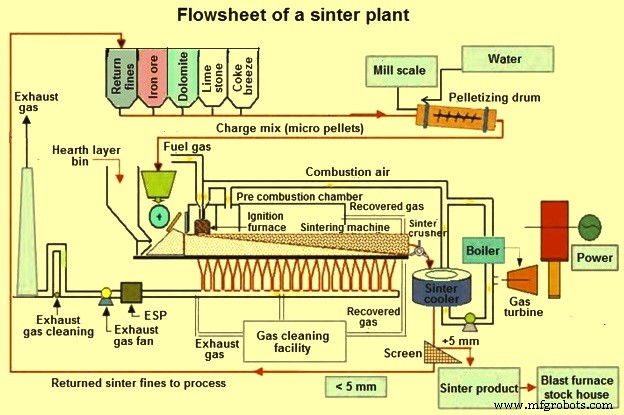
Abb. 3 Fließschema der Sinteranlage
Sintermaschinen
Zwei Typen: (i) Rundmaschinen, (ii) Geradlinige Maschinen (auch Dwight-Lloyd-Maschinen). Dwight und Lloyd bauten 1906 die erste kontinuierliche Sinteranlage.
Rundmaschinen eignen sich normalerweise für Hochöfen mit Nutzvolumen ≤ 650 m³. Hauptparameter in Tabelle 2.
| Tabelle 2 Hauptparameter von Rundsintermaschinen | |||||
|---|---|---|---|---|---|
| Merkmal | Einheit | 12 m² Maschine | 17 m² Maschine | 25 m² Maschine | 33 m² Maschine |
| Jahresproduktion | 1000 t/a | 172 | 253 | 404,5 | 556 |
| Gesamtleistungsbedarf | kW | 700 | 1500 | 1750 | 2400 |
| Benötigtes Gelände für Anlage | m² | 8000 | 9000 | 10000 | 12000 |
| Benötigtes Gelände für Gebäude | m² | 800 | 3400 | 35000 | 3600 |
Merkmale der Rundmaschinen:
- Geringere Investitionskosten und kürzere Bauzeiten im Vergleich zu Geradlinigen Maschinen.
- Bessere Abdichtung, weniger Luftleckage, da Windkästen synchron mit Gitter laufen und Wasserdichtung eingesetzt wird.
- Austragssystem dimensioniert Kaltsinter so, dass kein zusätzlicher Brecher nötig.
- Hohe betriebliche Flexibilität.
Rundsintermaschine in Abbildung 4.
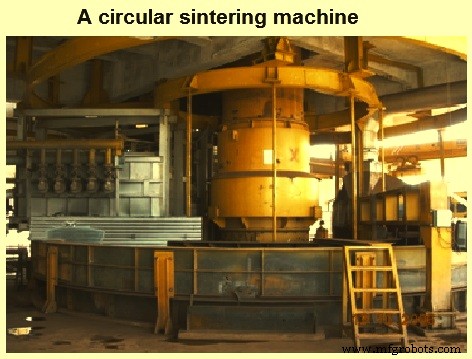
Abb. 4 Rundsintermaschine
Geradlinige Maschinen für hohe Kapazitäten. Sinterflächen typischerweise ≥ 50 m². Aktuelle Maschinen: Breite 2–5 m, effektive Sinterflächen 200–600 m². Produktivitäten typisch 30–46 t/m²/Tag. Kapazitäten 190.000 t/a bis 6,5 Mio. t/a. Geradlinige Maschine in Abbildung 5.
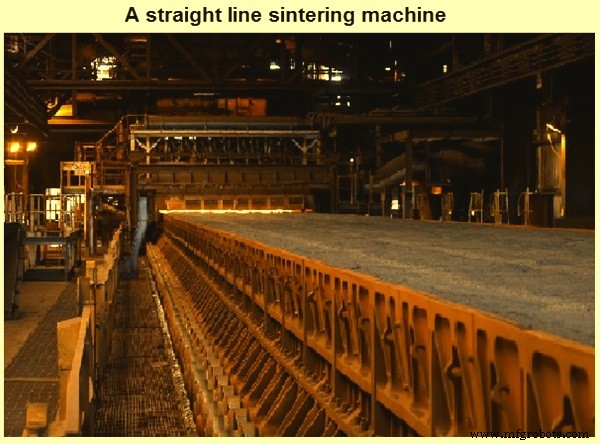
Abb. 5 Geradlinige Sintermaschine
Wichtige Aspekte zu Sinter und Sinteranlagen
- Sintereinsatz senkt Kokssatz und steigert Produktivität im Hochofen.
- Sinterprozess nutzt Eisenerzfeinstäube (0–10 mm) aus dem Bergbau.
- Sinterprozess recycelt alle eisen-, brennstoff- und flussmittelhaltigen Werksabfälle.
- Sinterprozess nutzt Nebenproduktgase des Stahlwerks.
- Sinter kann nicht lange gelagert werden – erzeugt bei Langzeitlagerung übermäßige Feinstäube.
- Sinter erzeugt übermäßige Feinstäube/Staub bei mehrfacher Handhabung in der Sinteranlage.
Herstellungsprozess
- Sintern von Refraktärmetallpulvern: Prozesse, Klassifikationen und Performance-Ergebnisse
- Fortschrittliche Automatisierungs- und Steuerungssysteme für Sinteranlagen
- Das Eisen-Kohlenstoff-Phasendiagramm verstehen: Schlüsselerkenntnisse für die Metallurgie
- ITmk3: Kobe Steels umweltfreundliches Eisen-Nugget-Verfahren
- Schlüsselfaktoren, die den Sinterprozess in der Eisenerzproduktion prägen
- HIsmelt: Fortschrittliches Direktverhüttungsverfahren zur Roheisenproduktion
- Fortschrittliche Technologien zur Steigerung der Effizienz beim Eisenerzsintern
- CNC-Drehen erklärt: Der vollständige Prozessüberblick
- Umfassender Überblick über Stahlerzeugungsverfahren
- Eisenerz-Verhüttung erklärt: Prozess, Prinzipien und Produktion