



Direkte Reduktion verstehen: Die Wissenschaft der Eisenerzumwandlung
Theoretische Aspekte des Direkten Reduktionsprozesses
Im Direkten Reduktionsprozess von Eisenerz wird festes metallisches Eisen (Fe) direkt aus festem Eisenerz gewonnen, ohne das Erz oder das Metall zu schmelzen. Direkte Reduktion kann als Reduktion im festen Zustand bei Sauerstoffpotenzialen definiert werden, die Reduktion von Eisenoxiden, aber nicht von anderen Oxiden (MnO, SiO2 etc.) zu den entsprechenden Elementen erlauben. Da die Reduktion im festen Zustand stattfindet, gibt es sehr wenig Chance, dass diese Elemente sich im reduzierten Eisen lösen (bei niedriger thermodynamischer Aktivität), so dass die Oxide, die stabiler als Eisen sind, im Wesentlichen unreduziert bleiben. Direkte Reduktion von Eisenerz findet auch im Schacht des Hochofens durch die aufsteigenden Gase statt.
Das Eisen-Sauerstoff-System
Das Eisen-Sauerstoff-System (Fe-O) ist möglicherweise eines der am ausführlichsten untersuchten Systeme. Die Thermodynamik des Systems ist gut verstanden und es liegen viele Informationen über die Kinetik der gasförmigen Reduktion mit Eisenoxiden vor. Die thermodynamisch stabilen festen Phasen, die zwischen 400 °C und 1400 °C im Fe-O-System bei einem Gesamtdruck von 1 kg/cm² auftreten, sind im Binärdiagramm (Abb. 1) dargestellt. Dieses Diagramm zeigt, dass Fe mit O2 drei stabile, feste Verbindungen bildet: (i) Hämatit – Fe2O3, (ii) Magnetit – Fe3O4 und (iii) Wüstit – FexO, wobei x etwas niedriger als 1 ist. Die nicht-stöchiometrische FeO-Phase (Wüstit) ist unter 570 °C instabil und zersetzt sich in ein Gemisch aus metallischem Fe und Fe3O4. Daher ist die Phasenfolge beim Lesen von rechts nach links über das Phasendiagramm bei konstanter Temperatur: unter 570 °C Fe2O3 → Fe3O4 → Fe, während über 570 °C die Folge Fe2O3 → Fe3O4 → FeO → Fe ist.
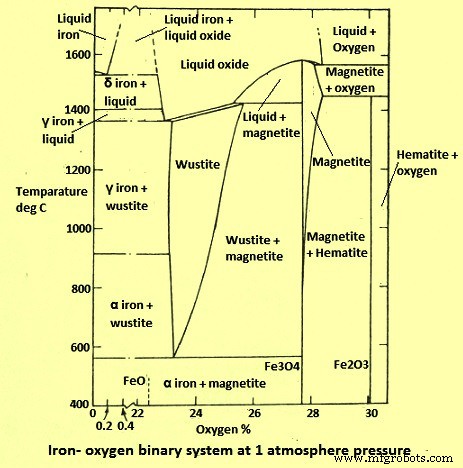
Die vernachlässigbare Löslichkeit von O2 in festem Alpha- und Gamma-Eisen beträgt weniger als 0,01 % O2. Daher hat der O2-Gehalt keinen Einfluss auf die Übergangstemperaturen der festen Fe-Modifikationen und wird im Diagramm nicht berücksichtigt.
Unter Berücksichtigung des Reaktionsgleichgewichts beinhaltet die Reduktion von Fe-Oxiden einen oder mehrere dieser Schritte: (i) Hämatit (Fe2O3) → Magnetit (Fe3O4), (ii) Magnetit (Fe3O4) → Eisen (Fe), (iii) Magnetit (Fe3O4) → Wüstit (FeO) und (iv) Wüstit (FeO) → Eisen (Fe).
Wüstit ist nur bei Temperaturen über 570 °C stabil. Die thermodynamischen Gleichgewichte für die oben genannten Reaktionen sind für die beiden Hauptgasförmigen Reduktionsmittel, Wasserstoff (H2) und Kohlenmonoxid (CO), gut bekannt.
Eisen-Kohlenstoff-Sauerstoff-System
Die Gleichgewichte von Fe und Fe-Oxiden mit einem Gemisch aus CO und CO2 (Kohlendioxid) Gasen mit festem Kohlenstoff (C) sind in Abb. 2 dargestellt.
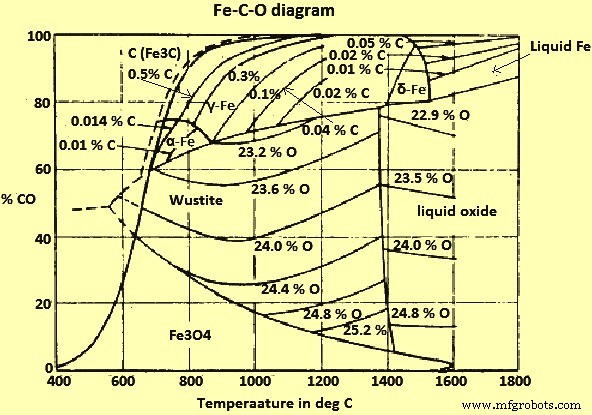
Aus Abb. 2 kann geschlossen werden, dass bei Temperaturen über 710 °C und einem Gesamtdruck von 1 kg/cm² alle Fe-Oxide durch CO/CO2-Gasgemische reduziert werden können, die im Gleichgewicht mit C stehen, und daher durch den C selbst reduziert werden können. Bei niedrigeren Temperaturen haben nur jene Gemische, die mit C übersättigt sind und daher gemäß dem Boudouard-Gleichgewicht in Richtung C-Abscheidung reagieren, eine reduzierende Wirkung auf Wüstit.
Eisen-Wasserstoff-Sauerstoff-System
Das Gleichgewichtsdiagramm für Fe und Fe-Oxide mit einem Gemisch der Gase H2 und H2O (Dampf) ist in Abb. 3 dargestellt.
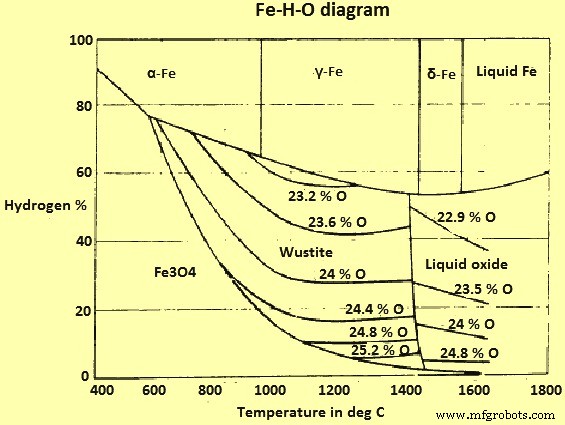
Der Hauptunterschied zwischen diesem System und dem Fe-O-C-System ist das Fehlen einer „Rußlinie“ oder entsprechender Phänomene. Daher ist es theoretisch möglich, Hämatit (und Magnetit) mit H2 bei jeder Temperatur zu Fe zu reduzieren.
Vergleich zwischen Reduktion mit CO und H2
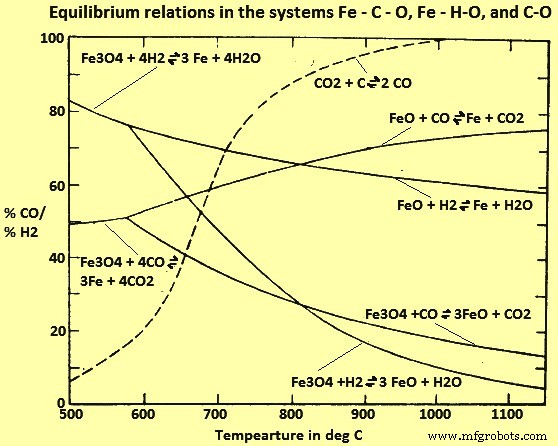
Aus den Studien der Fe-C-O- und Fe-H-O-Systeme (Abb. 4) scheint es, dass über 815 °C H2 ein effizienteres Reduktionsmittel als CO ist (d.h. die Gleichgewichts-H2/H2O-Verhältnisse sind niedriger als die entsprechenden CO/CO2-Verhältnisse), während es bei niedrigeren Temperaturen umgekehrt ist. Diese Gleichgewichte werden jedoch in industriellen Öfen kaum erreicht, da die Reduktionsrate sehr langsam wird, wenn man sich dem Gleichgewicht nähert. Wenn die Bedingungen deutlich vom Gleichgewicht abweichen, sind die jeweiligen Reaktionsraten für die Reduktion mit H2 und CO in umgekehrter Reihenfolge zu denen, die normalerweise aus Gleichgewichtsbetrachtungen erwartet würden. Daher ist H2 tatsächlich ein effizienteres Reduktionsmittel für einen Nicht-Gleichgewichtsprozess, der für Temperaturen unter 815 °C ausgelegt ist, und CO ist bei höheren Temperaturen effizienter.
Studien zum Einfluss der Gaszusammensetzung von CO- und H2-Gemischen bei verschiedenen Temperaturen haben gezeigt, dass mit zunehmendem H2-Gehalt des Reduktionsgasgemischs die Reaktionsrate zunimmt. Diese Beziehung hat sich als deutlich nicht-linear erwiesen.
Die Reduktion von Fe-Oxiden zu metallischem Fe mit H2 ist endotherm und eine externe Wärmequelle ist notwendig, um die erforderliche Temperatur aufrechtzuerhalten. Die entsprechende Reaktion mit CO ist exotherm und unter geeignet kontrollierten Bedingungen thermisch selbsterhaltend. Tatsächlich kann es erforderlich sein, das CO mit H2 oder anderen wärmeabsorbierenden Gasen zu verdünnen, um eine Überhitzung der Beschickung zu vermeiden. Einige Prozesse wurden entworfen, um den thermischen Ausgleich von CO-H2 zu nutzen und Gemische dieser Gase zu verwenden, um die Menge der während des Erhitzens des Erzes von Umgebungstemperatur bis zur maximalen Reaktionstemperatur von etwa 1100 °C erzielten Reduktion zu erhöhen.
Abb. 4 zeigt, dass für alle Temperaturen im Bereich, in dem gasförmige Reduktion wirtschaftlich möglich ist, die Gleichgewichtsgasgemische mindestens 60 % CO und/oder H2 enthalten. Wenn das Gleichgewicht nicht erreicht wird, sind die unreaktiven Konzentrationen dieser Gase noch höher und der größte Teil passiert den Reduktionsofen unverändert. Wenn der Prozess wirtschaftlich sein soll, ist es notwendig, das Gas, das nach der Reduktion von Wüstit zu metallischem Fe verbleibt, zur Reduktion der höheren Fe-Oxide zu Wüstit und/oder zur Regeneration des Gasgemischs und Entfernung der gasförmigen Reaktionsprodukte zu nutzen.
Gas-Feststoff-Reaktion und Feststoff-Feststoff-Reaktion
Gas-Feststoff-Reaktionen spielen eine große Rolle in der Technologie und umfassen ein sehr breites Feld, einschließlich der Gewinnung von Metallen aus ihren Erzen (Fe-Oxid-Reduktion etc.). Ein gemeinsames Merkmal aller Gas-Feststoff-Reaktionssysteme ist, dass der Gesamtprozess mehrere Zwischenschritte beinhalten kann. Typischerweise beinhalten diese Zwischenschritte: (i) gasförmige Diffusion (Stoffaustausch) von Reaktanten und Produkten vom Bulk der Gasphase zur äußeren Oberfläche des reagierenden Feststoffteilchens, (ii) Diffusion gasförmiger Reaktanten oder gasförmiger Produkte durch die Poren eines festen Reaktionsprodukts oder durch die Poren eines teilweise reagierten Feststoffs, (iii) Adsorption der gasförmigen Reaktanten auf und Desorption von Reaktionsprodukten von den Feststoffoberflächen und (iv) die eigentliche chemische Reaktion zwischen dem adsorbierten Gas und dem Feststoff.
Im Bereich der Gas-Feststoff-Reaktionen gibt es mehrere andere Phänomene, die den Fortschritt der Reaktion und die Leistung des Ofens beeinflussen können, in dem Gas-Feststoff-Reaktionen durchgeführt werden. Diese anderen Phänomene umfassen Wärmeübertragung, Änderungen in der Feststoffstruktur (wie Sintern), die die Reaktion begleiten, und den Fluss von Gasen und Feststoffen durch den Ofen, in dem Gas-Feststoff-Reaktionen stattfinden. Die Reduktionsrate wird durch diese Faktoren kontrolliert, abhängig vom verwendeten Prozess.
Die Reaktionen zwischen Feststoffen können in zwei Hauptgruppen unterteilt werden: (i) echte Feststoff-Feststoff-Reaktionen, die im festen Zustand zwischen zwei sich berührenden Teilchen oder durch Migration von Teilchen im festen Zustand stattfinden (z. B. Bildung von Eisenkarbiden durch Reaktion zwischen Fe-Oxiden und C), und (ii) Reaktionen zwischen festen Reaktanten, die über gasförmige Zwischenprodukte stattfinden (z. B. Reduktion von Fe-Oxiden mit Kohlenstoff bei 1 kg/cm² Druck).
Die Reduktion von Fe-Oxiden mit festem C kann auch eine echte Feststoff-Feststoff-Reaktion sein, vorausgesetzt, sie wird bei sehr niedrigen absoluten Drücken durchgeführt. Bei einer der durchgeführten Studien zur Reaktion von Gemischen aus fein gepulvertem Graphit (C) und Hämatiterz unter einem Vakuum von 0,0005 mm Hg (Quecksilber) wurde festgestellt, dass bei Temperaturen bis zu 900 °C die Reaktion sehr langsam verlief und in 18 Stunden nur Fe3O4 und FeO gebildet wurden, aber kein Fe. Während des Tests wurde eine nennenswerte Umwandlung nur bei höheren Temperaturen beobachtet. Es wurde während der Studie geschlossen, dass die Reaktionsrate durch die Diffusion der Fe-Ionen innerhalb der Oxidphase bestimmt wird. Ein Schluss aus einer anderen Untersuchung war, dass der C in das Fe-Oxid diffundiert, ist vielleicht nur von historischem Interesse. Diese Studien haben jedoch gezeigt, dass die Reaktionsrate deutlich zunimmt, wenn der Gasdruck über dem gepulverten Gemisch zunimmt. In Tests ähnlicher Art, in denen ein Strom von N2 (Stickstoff) durch das Gemisch aus C und Fe-Oxid geleitet wurde, wurde eine deutliche Abnahme der Reaktionsrate beobachtet, als der N2-Fluss erhöht wurde. All diese Untersuchungen, ob im Vakuum oder unter N2 durchgeführt, mit der Reduktionsrate ähnlicher gepulverter Fe-Oxide in CO oder H2, bewiesen, dass die direkte Feststoff-Feststoff-Reaktion von C und Erz (die manchmal als der eigentliche Mechanismus der wahren direkten Reduktion angesehen wird) für den Fortschritt des Reduktionsprozesses in einem industriellen Ofen von keiner Bedeutung ist.
Porestruktur des reduzierten Eisens
Reduzierbarkeitstests an verschiedenen natürlichen Erzen haben gezeigt, dass die Porosität der Eisenerzteilchen einer der wichtigsten Faktoren ist, die die Reduzierbarkeit kontrollieren. Die Reduzierbarkeit, ausgedrückt als Kehrwert der für 90 % Reduktion erforderlichen Zeit, variierte direkt mit der Porosität. Die relative Reduzierbarkeit nimmt mit zunehmender Porosität zu, wie durch die Gleichung gegeben: „Relative Reduzierbarkeit = (Porosität × 0,75) + 8,0“.
Die Reduktion von Fe-Oxiden ergibt immer ein poröses Reaktionsprodukt. Die Art des Oxids und die Reduktionsbedingungen beeinflussen die Struktur der Poren im reduzierten Eisen. Dies liegt daran, dass die Reduktion von der Oberfläche eines Teilchens nach innen fortschreitet. Der vom ursprünglichen Wüstit-Oberflächenbereich definierte Raum wird verringert. Dies kann nur durch Entwicklung von Porosität erreicht werden. Die Rasterelektronenmikroskopie dieser Porosität hat gezeigt, dass im Allgemeinen H2-Reduktion eine feinere Porenstruktur ergibt als die durch CO-Reduktion erhaltene. Auch aus den Rasterelektronenmikrographen wird deutlich, dass die Porenstruktur gröber wird, wenn die Reduktionstemperatur in H2 progressiv von 600 °C auf 1200 °C erhöht wird.
Die initiale Porenoberfläche des Fe-Oxids beeinflusst die Porenoberfläche des durch gasförmige Reduktion gebildeten reduzierten Eisens. Eine Abnahme der initialen Porenoberfläche des Fe-Oxids verringert die Porenoberfläche des reduzierten Eisens. Die Porenoberflächen von Eisen, das aus Hämatiterz in H2 reduziert wurde, gemessen mit der BET-Technik (Brunauer-Emmett-Teller), haben gezeigt, dass sie mit steigender Reduktionstemperatur abnehmen.
Eine Beziehung zwischen Reduktionstemperatur und durchschnittlicher kritischer Porengröße und kleinstem Porenradius wurde aus der Porengrößenverteilung erhalten. Die Porengröße nimmt langsam mit der Reduktionstemperatur bis 900 °C zu, steigt aber bei weiteren Temperaturerhöhungen schnell an. Diese Ergebnisse stimmen mit der Beobachtung von Bruchflächen durch Rasterelektronenmikroskopie überein, die die deutliche Vergröberung der Porenstruktur bei Reduktionstemperaturen über 900 °C zeigten.
Die Porenoberfläche des reduzierten Hämatiterzes wird auch durch Reduktionstemperatur und Gaszusammensetzung beeinflusst. Die aus Hämatit in CO/CO2-Gasgemisch reduzierte Porenoberfläche beträgt etwa zwei Drittel derjenigen für Reduktion in H2/H2O-Gasgemischen. Dies stimmt mit der gröberen Porenstruktur von CO/CO2-reduziertem Eisen überein, die unter dem Mikroskop beobachtet wurde.
Die Gasdiffusion in den Poren des reduzierten Eisens wurde gemessen. Der diffusive Fluss in porösen Medien erfolgt über zwei Diffusionsprozesse: (i) Knudsen-Diffusion, unabhängig vom Druck und proportional zu T (Temperatur) zur Potenz 1/2, und (ii) molekulare Diffusion, umgekehrt proportional zum Druck und proportional zu T zur Potenz 3/2.
Die begrenzende ideale Struktur wird als Poren gleicher Größe angenommen, die alle miteinander verbunden sind und sich unter einem Winkel von 45 Grad schneiden.
Die effektive Diffusivität variiert für ein gegebenes poröses Medium mit Temperatur und Druck und ist für verschiedene binäre Gasmengen unterschiedlich. Die Porenstruktur wird feiner mit abnehmender Reduktionstemperatur.
Reduktionsmodi
Die Reduktion von natürlichen Eisenerzteilchen oder gesinterten Hämatitpellets führt zur Bildung von Produktschichten. Dieses bekannte Phänomen war Gegenstand vieler Studien. In einer der jüngsten Studien zur Reduktion von gesinterten Hämatitpellets mit H2 wurde festgestellt, dass es ein typisches Beispiel für Schichtenbildung im polierten Querschnitt eines teilweise reduzierten Hämatitpellets gibt. Relativ glatte Grenzflächen zwischen den Schichten erscheinen usually bei niedrigen Vergrößerungen, obwohl ein solches Erscheinungsbild irreführend sein kann.
Dies deutet darauf hin, dass die Gasdiffusion in der Wüstitschicht ausreichend ist, um einige innere Reduktion vor der voranschreitenden Fe/FeO-Grenzfläche zu ermöglichen. Die Zone der inneren Reduktion wird erweitert, wenn: (i) die Temperatur gesenkt wird, (ii) die Porosität erhöht wird und (iii) die Teilchengröße kleiner wird.
Der Einfluss der Teilchengröße auf die Zeit, die benötigt wird, um einen bestimmten Reduktionsprozentsatz zu erreichen, hängt vom Reduktionsmodus und damit von der Art des geschwindigkeitsbestimmenden Prozesses ab. Betrachtung der Reduktionsmodi von porösen Fe-Oxiden durch gasförmige Reduktion hat drei begrenzende geschwindigkeitsbestimmende Prozesse gezeigt: (i) gleichmäßige innere Reduktion, (ii) begrenzte gemischte Kontrolle und (iii) Diffusion in der porösen Fe-Schicht. Wenn die Reduktion ausschließlich durch einen dieser Prozesse kontrolliert wird, dann ist die Reduktionszeit mit dem Teilchen (kugelförmigen) Durchmesser in einer von drei Arten verbunden: (i) gleichmäßige innere Reduktion, d.h. Zeit ist unabhängig vom Durchmesser, (ii) begrenzte gemischte Kontrolle und (iii) Diffusion in porösem Eisen.
Der geschwindigkeitsbestimmende Prozess wird relativ einfach nur, wenn (i) gleichmäßige innere Reduktion vorliegt, daher kleine Teilchengröße benötigt wird, oder (ii) die ultimative Geschwindigkeitskontrolle durch Gasdiffusion in den Poren der Eisenschicht vorherrscht, da die Teilchengröße groß ist. Es ist auch zu erkennen, dass es einen Übergang von einem begrenzenden geschwindigkeitsbestimmenden Prozess zu einem anderen geben kann, während die Reduktion fortschreitet, abhängig von Temperatur, Gaszusammensetzung, Teilchengröße und Oxidtyp. Die Reduktion von Eisenoxiden kann auch einige unerklärte und ungewöhnliche Verhaltensweisen zeigen.
Reduktionsrate poröser Fe-Erzteilchen
Die Porosität und Porenstruktur des Erzes hat einen deutlichen Einfluss auf den Umfang und die Gleichmäßigkeit der inneren Reduktion. In einer der Studien hat der Einfluss der Teilchengröße auf die Reduktionsrate von Hämatiterz für ein Gemisch aus 90 % CO und 10 % CO2 und für H2 bei 1000 °C gezeigt, dass mit zunehmender Teilchengröße die innere Reduktion auf die äußeren Bereiche der Teilchen beschränkt ist, daher eine Abnahme der Gesamtreduktionsrate mit zunehmender Teilchengröße erfolgt.
In den frühen Stadien der Reduktion poröser Hämatitteilchen gibt es eine schnelle Umwandlung zu FeO, gefolgt von innerer Reduktion von FeO zu Fe. Im Grenzfall fast perfekter Gasdiffusion in den Poren des Fe-Oxids überwiegt die innere Reduktion und die Rate wird primarily durch eine Gas-Feststoff-Reaktion an den Porenwänden kontrolliert. Eine wenige Atome dicke Fe-Schicht wird angenommen, die die Porenwände von FeO bedeckt. Die Reduktionsrate wird vermutet, gemeinsam durch schnelle Diffusion von O2 durch die Beschichtung der Fe-Schicht an den Porenwänden und durch die chemische Reaktion von H2 oder CO mit dem O2 auf der Oberfläche dieser sehr dünnen Fe-Schicht kontrolliert zu werden.
Der Einfluss der Teilchengröße zeigt, dass die Reduktionsrate mit abnehmender Teilchengröße zunimmt. Der typische Mikrograph zeigt, dass der Reduktionsmodus von Korn zu Korn innerhalb des Teilchens variiert. Dies liegt an lokalen Unterschieden in der Porosität der Oxidkörner. Aufgrund von Variationen in der Porengröße und schnellerer Gasdiffusion in größeren Poren findet der größte Teil der Reaktion an den Wänden größerer Poren statt. Das heißt, nur ein Bruchteil der gesamten Porenwandfläche wird für die Reaktion erwartet. Die Reduktionsrate von H2 bei 800 °C, erreicht mit verschiedenen Arten von Hämatiterzteilchen, nimmt nicht-linear mit zunehmender Porenoberfläche des gebildeten Fe (oder FeO) zu. Diese Ergebnisse belegen die Tatsache, dass je größer die Porenoberfläche, desto kleiner der Bruchteil der gesamten Porenwand, der in der Reaktion verwendet wird.
Die innere Reduktionsrate in H2-CO-Gasgemischen ist usually die Summe der beiden individuellen Reduktionsraten mit H2 und CO. Sowohl die Reduktionsdaten als auch die beobachtete C-Abscheidung deuten darauf hin, dass unter 1000 °C Gasreaktionen, die zum Wassergas-Gleichgewicht führen, langsam sind.
Reduktionsrate von Eisenerz (Brocken oder Pellets)
Die Reduktionsrate von Brockenerz oder Erzpellets ist von komplexer Natur im Strom von Reduktionsgas in einem gepackten Bett. Die Komplexität liegt darin, dass die Gesamtreduktionsrate durch mehrere Reaktionsprozesse in Reihe kontrolliert wird, wie Wärme- und Stoffaustausch durch die Gasfilm-Grenzschicht, Gas-Feststoff-Reaktionen und Gasdiffusion in porösen Produktschichten. Durch mathematische Analysen, erleichtert durch Computerberechnungen, wurden zahlreiche Gleichungen abgeleitet, um die Reduktionsrate großer Oxidteilchen für verschiedene Reduktionsmodi zu beschreiben.
In mehreren Experimenten mit einzelnen Pellets oder Eisenerzteilchen ist der Wärmeübergang relativ schnell und bei ausreichend hohen Gasströmungsgeschwindigkeiten ist der Gasfilm-Stoffaustauschwiderstand klein genug, um vernachlässigt zu werden. Daher gibt es primarily zwei Hauptreaktionsschritte in Reihe, die die Reduktionsrate beeinflussen: (i) Gas-Oxid-Reaktionen und (ii) Gasdiffusion in porösen Oxid- und porösen Produktschichten. Die relativen Effekte dieser Geschwindigkeitsprozesse hängen von Teilchengröße, Gaszusammensetzung, Temperatur und Reduktionsmodus ab und ändern sich mit dem Fortschreiten der Reduktion.
Gasdiffusion in der porösen Fe-Schicht
In einer der Studien wurden unidirektionale Reduktionsexperimente durchgeführt, um den Effekt der Gasdiffusion in den Poren der Fe-Schichten zu demonstrieren. Lange Zylinderproben wurden aus großen Stücken des Brockenhämatiterzes hergestellt und in ein eng anliegendes Nickellellrohr verpackt. Nach Reduktion in H2 für die benötigte Zeit wurde der Proben axial partitioniert und poliert, und die Dicke der Fe-Schicht wurde bestimmt. Die Ergebnisse der Experimente haben gezeigt, dass, wenn die Dicke der reduzierten Fe-Schicht etwa 1 mm betrug, die weitere Reduktion in Übereinstimmung mit dem parabolischen Geschwindigkeitsgesetz verläuft, was ähnlich dem Ergebnis der Porendiffusionskontrolle ist. Diese Tests haben demonstriert, dass mit zunehmendem Wachstum der Dicke der porösen Fe-Schicht die Reduktionsrate schließlich durch Gasdiffusion in den Poren der Fe-Schicht kontrolliert wird.
Teilweise innere Reduktion vor der Hauptvoranschreitenden Front der Fe-Schicht kann zur Einkapselung von etwas FeO in der reduzierten Schicht führen. Diese Situation kann zu trägen O2-Entfernung in den endgültigen Reduktionsstadien führen.
Mit abnehmender Reduktionstemperatur wird die Porenstruktur viel feiner, vermutlich mit vielen engen Kanälen und Engpässen an verbundenen Kapillaren, wenn Knudsen-Diffusion vorherrscht, daher niedrige Werte des Verhältnisses der effektiven molekularen Diffusivität/ effektiven durchschnittlichen Knudsen-Diffusivität. Mit zunehmender Reduktionstemperatur wird die Porenstruktur gröber, was einen leichten Gasdurchgang durch die Poren bewirkt, wird das Verhältnis höher.
Der Einfluss der Gaszusammensetzung auf die Zeit zum Erreichen von 50 %, 75 %, 90 % und 95 % Reduktion für gesinterte Hämatiterzpellets und Magneterzpellets, reduziert bei 900 °C durch H2-CO-CO2-Gemische (mit CO/CO2-Verhältnis gleich 9, um Rußabscheidung zu unterdrücken), ist, dass bei Ersetzen von H2 durch CO die Zeit der isothermen Reduktion zum Erreichen eines bestimmten Prozentsatzes der O2-Entfernung allmählich bis etwa 50 % CO zunimmt und mit weiterer CO-Zugabe eine deutliche Zunahme der Reduktionszeit auftritt. Die Reduktionszeit für 100 % (CO/CO2-Verhältnis gleich 9) beträgt etwa das 10-fache der Zeit in H2 bei gleicher Temperatur. Die molekulare Gasdiffusivität in einem binären System, wie H2-H2O oder CO-CO2, wie aus der kinetischen Gastheorie abgeleitet, ist eine Invariante für das System und im Wesentlichen unabhängig von der Gaszusammensetzung. In ternären und mehrkomponentigen Systemen hat jedoch jede Spezies eine unterschiedliche Diffusivität und variiert mit der Gaszusammensetzung. Darüber hinaus ist die Geschwindigkeitsgleichung für den diffusiven Fluss kompliziert.
Das Reduktionsverhalten von Hämatiterzpellets in H2-CO-Gemischen hat ein Muster gezeigt, das dem in H2 und CO beobachteten ähnelt, was die Reduktionsrate über etwa 50 % O2-Entfernung durch Gasdiffusion in den Poren der Fe-Schicht kontrolliert wird.
Begrenzte gemischte Kontrolle in der Initialrate
In den frühen Stadien der Reduktion wird die Reduktionsrate gemeinsam kontrolliert durch: (i) Gasdiffusion in den Poren des FeO (Feststoffdiffusion in FeO kann ignoriert werden) und (ii) Reaktion an den Porenwänden des FeO. Dies impliziert eine dünne poröse Fe-Schicht und schnelle Gasdiffusion darin. Abhängig von der Porosität des FeO und der Gasdiffusivität darin gibt es teilweise innere Reduktion vor der nominalen Fe/FeO-Grenzfläche. Die Reaktion von H2 mit porösem FeO ist usually auf die Porenmündungen nahe der nominalen Fe/FeO-Grenzfläche beschränkt.
Teilweise innere Reduktion
Abhängig von Gaszusammensetzung, Temperatur, Pelletgröße und Gesamtdruck gibt es während einiger Perioden der Reduktion im Rahmen der begrenzenden Geschwindigkeitsgesetze gemischte Geschwindigkeitskontrolle. Die Geschwindigkeitsgleichung basiert normalerweise auf der Annahme, dass die gasförmige Reduktion des Pellets gemeinsam durch langsame gegenläufige Diffusion des Gases durch die interpartikulären Poren des Pellets und durch langsame chemische Reaktion des Gases mit dem Fe-Oxid an der Fe-Oxid/Fe-Grenzfläche der Teilchen kontrolliert wird.
Wassergas-Shift-Reaktion
Die Wassergas-Shift-Reaktion spielt eine bedeutende Rolle in Direkten Reduktionsprozessen, die reformierte Kohlenwasserstoffe als Reduktionsmittel bei der Reduktion von Eisenoxiden verwenden. Es wird allgemein aus den unterschiedlichen Reduktionsraten von Eisenerz durch CO und durch H2 und dem deutlichen Einfluss, den sogar geringe Mengen an H2 in einem CO/CO2-Gemisch auf die Reduktionsrate haben, geschlossen, dass H2 die eigentliche reduzierende Komponente in solchen Gasgemischen ist. Das CO wird considered hauptsächlich dazu dienen, den resultierenden Dampf (H2O) zurück zu H2 zu reduzieren. Die Reaktionen sind: (i) H2 + FeO = H2O + Fe, und (ii) H2O + CO = H2 + CO2.
Der zweite Teilprozess dieser Reaktion ist als Wassergas-Shift-Reaktion bekannt. Es ist bekannt, dass dieser Prozess einen Katalysator benötigt. Bei der Eisenerzreduktion kommen alle Produkte (Fe3O4, FeO und Fe) als mögliche Katalysatoren in Betracht. Besonders aktiv ist davon festes Fe. Der Prozess der Reduktion von Eisenerz in CO/CO2-Gemischen mit H2 ist therefore, wenn metallisches Fe vorhanden ist, als Reaktionssequenz zu verstehen. Teilreaktion (i), die eigentliche Reduktion, findet an der Fe-Oxidoberfläche statt, während Teilreaktion (ii), die Regeneration des H2 durch die Wassergas-Reaktion, an der Fe-Oberfläche stattfindet.
Die räumliche Trennung der beiden Teilreaktionen erfordert ihre Verbindung durch einen Transportprozess, der als gasförmige Diffusion oder Oberflächendiffusion durch einen der Reaktionsbeteiligten stattfinden muss. Die optimalen Bedingungen treten an der 3-Phasen-Grenze Fe/Fe-Oxid/Gas auf.
Quellung während der Reduktion
Das scheinbare Volumen von Eisenerz oder Pellet nimmt usually während der Reduktion zu. Dies wird als Quellung bezeichnet. Es gibt grob drei Arten von Quellungsverhalten, die beobachtet werden können. Diese sind bekannt als: (i) normale Quellung, (ii) katastrophale Quellung, bei der es zu einer plötzlichen Volumenexpansion bei der Umwandlung von FeO zu Fe kommt, wobei das Fe in Form von filamentären Wucherungen, bekannt als Whisker, Drähte oder faseriges Fe erscheint, und (iii) berstende Expansion, ein typisches Verhalten von Fe-reichen Materialien mit kleinen Mengen an Alkalien. Diese letztere Art des Verhaltens unterscheidet sich von der katastrophalen Quellung (obwohl sie nicht weniger ernst ist), da ein großer Teil der Expansion vor dem Erscheinen von Fe als Reaktionsprodukt stattfindet.
Man kann sagen, dass weder Brockenerz noch Sinter abnormal oder katastrophal quellen, während bestimmte Pelletarten dies tun und betriebliche Probleme verursachen, indem sie die Permeabilität der Beschickung verringern, da abnormal gequollene Pellets weich, schwammig und zur Desintegration neigen.
Die spezifischen Volumen verschiedener Fe-Oxide und Fe, wie in der Literatur berichtet, betragen: 0,272 cm³ Fe2O3 pro Gramm Fe (bei Raumtemperatur), 0,270 cm³ Fe3O4 pro Gramm Fe, 0,231 cm³ FeO pro Gramm Fe (23,5 % O2) und 0,128 cm³ Fe pro Gramm Fe. Daher wird erwartet, dass das Volumen während jeder Reduktionsstufe abnimmt. Die Hauptursache für die Quellung von Fe-Erzen wird jedoch durch die Transformation des hexagonalen Hämatiterzes in kubisches Magneterz und die resultierenden Gitterstörungen verursacht. Gitterstörungen verursachen Porenbildung, wodurch es zu einer erheblichen Zunahme des scheinbaren Volumens der Fe-Erze während der Transformation von Hämatit zu Magnetit kommt.
Im Allgemeinen ist die Quellung bei Reduktion in CO-reichen Gasen viel größer als in H2-reichen Gasen. Der Grund für dieses Verhalten ist, dass Metalldusting während der C-Abscheidung in CO-haltigen Gasgemischen auftritt. Es ist jedoch schwierig, Quellung zu erklären, die während der Reduktion in CO-CO2-Gasgemischen auftreten kann, wenn keine C-Abscheidung stattfindet. Ursache und Wirkung von Quellung oder Schrumpfung, die die Reduktion begleiten, sind noch nicht gelöst.
Es gibt usually zwei Arten von Verunreinigungen in Erzpellets. Diese sind: (i) Verunreinigungen mit hemmender Wirkung auf die Quellung und (ii) Verunreinigungen mit verbessernder Wirkung auf die Quellung. Beispiel für das erste ist Siliciumdioxid (SiO2), während für das zweite Alkalien (K2O, Na2O) sind. Es wurde festgestellt, dass Reagenzgrad-Fe2O3-Pellets mit SiO2 bis zu 5 % nicht quellen, wenn sie in CO-CO2-Gasgemischen reduziert werden, und auch eine gewisse Menge SiO2 in sauren Pellets notwendig ist, um Festigkeit zu erhalten und katastrophale Quellung zu verhindern. Im zweiten Fall wird gesehen, dass kleine Zugaben von Alkalien Na2CO3 oder K2CO3 im Bereich von 0,1 % bis 1 % zu katastrophaler Quellung in H2 oder CO von ansonsten normalen Erzpellets führen können. Die Wirkung der Alkalien wird mit zunehmender Basisität (CaO/SiO2) im Pellet stärker. Die nachteilige Wirkung kann durch Zugabe feinkörniger saurer Gänge zur Bildung stabiler Alkalisilikate verhindert werden.
Es gibt einige widersprüchliche Beobachtungen der Wirkung von Verunreinigungen in Erzpellets (z. B. Kalkgehalt). Eine kleine CaO-Zugabe (weniger als 0,1 %) zu Hämatiterzpellets verursacht erhebliche Quellung während der Reduktion und dies deutete darauf hin, dass CaO eine Ursache für katastrophale Quellung ist. Andererseits wurde festgestellt, dass etwa 1 % CaO-Zugabe zu Hämatiterzpellets die Quellung während der Reduktion unterdrückt. Diese Variationen in der beobachteten Wirkung von CaO auf die Quellung können auf das Vorhandensein oder Fehlen anderer Verunreinigungen im Eisenerz zurückzuführen sein, wie Alkalien.
Reduktion von Hämatiterz durch C
Die Reaktion zwischen Hämatiterz und C ist von fundamentaler Bedeutung bei der Herstellung von metallisierten Erzpellets. Viel des neuen Interesses wurde durch die Entwicklung des Drehrohrofenprozesses angeregt, der festes C als Reduktionsmittel bei der Produktion von direkt reduziertem Eisen (DRI) verwendet. Es wird generally akzeptiert, dass die Reduktion von Fe-Oxid durch C über gasförmige Zwischenprodukte CO und CO2 erfolgt, außer unter sehr hohem Vakuum, wo die echte Feststoff-Feststoff-Reaktion der vorherrschende Mechanismus ist.
Der Reaktionsmechanismus über gasförmige Zwischenprodukte, der während der Reduktion von Hämatiterz durch C stattfindet, erfolgt durch Reaktionen: (i) C(s) + 0,5 O2 = CO(g), (ii) FexOy(s) + CO(g) = FexO(y-1)(s) + CO2(g) und (iii) CO2(g) + C(s) = 2CO(g).
Die initiale Bildung von CO ist ein wichtiger Schritt in der Gesamtreaktionsrate. O2 der eingeschlossenen Luft zusammen mit O2-Gas, das durch Dissoziation von Fe-Oxiden freigesetzt wird, reagiert mit C zu CO (erste Reaktion). Zusätzlich kann etwas CO auch durch echte direkte Reduktion an den Kontaktpunkten zwischen C- und Fe-Oxidteilchen gebildet werden. Das so produzierte CO-Gas reagiert bereitwillig mit Hämatiterzteilchen (zweite Reaktion). Die Boudouard- oder Lösungsverlustreaktion zwischen CO2-Gas und C-Teilchen regeneriert CO-Gas (dritte Reaktion) und neigt dazu, das Reduktionspotenzial der Gasphase, die in den Poren der Probe enthalten ist, wiederherzustellen. Die Oxidation bestimmter C-Typen in CO2 wird in Gegenwart bestimmter Metalle und Metallverbindungen katalysiert. Eine Ratensteigerung des Prozesses wurde mit Zugabe von Li2O (Lithiumoxid) beobachtet und eine hemmende Wirkung mit Zugabe von FeS (Eisensulfid) berichtet. Metallisches Fe hat sich als guter Katalysator für die Vergasung von Graphit (C) erwiesen. Aufgrund dieser unvorhersehbaren katalytischen Reaktion im Gemisch sind Gleichungen, die durch mathematische Modellierung zur Beschreibung der Gesamtreaktionsrate abgeleitet wurden, von begrenztem Wert und nur auf jene Systeme anwendbar, in denen Reaktionen nicht katalysiert werden.
Bei mäßig hohen Temperaturen (z. B. 1000 °C) sind die Raten der Fe-Oxid-Reaktionen (bei Temperaturen über 570 °C und die Folge ist Fe2O3, Fe3O4, FeO, Fe) viel größer als die der Boudouard-Reaktion. Mit anderen Worten, der Gesamtprozess wird durch die Verfügbarkeit des CO-Gases gemäß der Boudouard-Reaktion limitiert. Daher entspricht die Zusammensetzung dieser Gasphase im stationären Zustand eng der Gleichgewichtsgasphasenzusammensetzung für FexOy/FexO(y-1).
Fe-Oxid-Reduktion mit Kohlenwasserstoffen
Kohlenwasserstoffe können auf zwei Arten als Reduktionsmittel für die DRI-Produktion verwendet werden: (i) direkte Verwendung von Kohlenwasserstoffen oder einem Gasgemisch, das Kohlenwasserstoffe enthält, und (ii) Verwendung der reformierten Kohlenwasserstoffprodukte (CO, H2), durch Reformieren innerhalb des Reduktionsofens (es wurde festgestellt, dass die autokatalytische Reformierung einiger Kohlenwasserstoffe innerhalb des Reduktionsofens einen Zugang zu Makro- und Mikroporosität bot, was zu umfassenderer Reduktion führte und auch zur Eliminierung der Kapitalkosten des Gasreformierers und der Verarbeitung führte.
Es gibt einige Studien, die direkt Kohlenwasserstoffe oder ein Gasgemisch mit Kohlenwasserstoffen als Reduktionsmittel für die direkte Reduktion von Eisenerzen verwenden. Zwei wichtige Punkte ergeben sich aus diesen Studien. Der erste ist, dass die Reduktionsrate mit Kohlenwasserstoffen langsam ist und die Produktion von hochwertigem DRI problematisch und unwirtschaftlich ist. Der zweite Punkt ist, dass diese Studien unter isothermen Bedingungen in einem Thermogravimeter mit einzelnen Teilchen oder Pulverkompakten durchgeführt wurden, sodass die Ergebnisse nur theoretischen Wert haben.
Theoretische Bedeutung von Untersuchungen mit Kohlenwasserstoffen
Die Kinetik der Ferridoxid-Reduktion durch reines Methan (CH4) wurde in drei Temperaturbereichen untersucht: (i) niedrige Temperaturen (500 °C bis 600 °C), (ii) mittlere Temperaturen (650 °C bis 750 °C) und (iii) hohe Temperaturen (800 °C bis 950 °C). Bei niedrigen Temperaturen verläuft die Reduktion nur von Fe2O3 zu Fe3O4. Ein längeres Halten der Probe in einem CH4-Strom führte nicht zu einer Prozesserweiterung über dieses Stadium hinaus. Die Rate wurde bei 650 °C nennenswert. In speziellen Experimenten nach Erreichen der Fe3O4-Zusammensetzung wurde die Probe weiter durch H2 und CH4 reduziert. Es wurde gezeigt, dass CH4-Reduktion im niedrigen Temperaturbereich über das Fe3O4-Stadium hinaus nur erfolgt, wenn eine ausreichende Menge an metallischem Fe aufgebaut wurde. In diesem Fall war das Reduktionsmittel nicht CH4, sondern sein Zersetzungsprodukt H2. Durch CH4-Zersetzung gebildetes C nimmt fast keinen Teil an der Reduktion teil und wird in der Probe akkumuliert.
Im mittleren Temperaturbereich findet die Umwandlung von Fe3O4 zu FeO statt, aber bei niedrigen Raten. Ein sprunghafter Anstieg der Reduktionsrate wird beim Übergang von 750 °C zu 800 °C beobachtet. Der Prozess wird sehr empfindlich gegenüber Temperaturänderungen über 800 °C und beschleunigt erheblich im hohen Temperaturbereich, wenn metallisches Fe in der Probe erscheint. Das Erscheinen von metallischem Fe im FeO-zu-Fe-Stadium bei vergleichsweise hohen Temperaturen deutet auf eine entscheidende Rolle von metallischem Fe als Katalysator für die Reformierung von CH4 durch die Reduktionsprodukte (CO2 und H2O) hin. In Abwesenheit eines Katalysators finden die Zersetzung von CH4 und seine Reformierung durch die Reduktionsprodukte (CO2, H2O) nicht in nennenswertem Umfang statt und es wurde keine C-Akkumulation in der Probe beobachtet. Wenn der Fe-Katalysator vorhanden ist, erfolgt die CH4-Dissoziation in die Elemente nur in sehr späten Reduktionsstadien, wenn unzureichend CO2 und Wasserdampf vorhanden sind, um alle in die Probe diffundierten CH4 umzuwandeln. C-Aufbau in der Probe beginnt ab diesem Stadium.
In der 2-stufigen DRI-Produktion mit CH4 wurde festgestellt, dass die vollständige Zersetzung von CH4 in Gegenwart des Fe-haltigen Materials bei Temperaturen von 850 °C bis 900 °C erfolgt, was 400 °C bis 450 °C niedriger ist als auf einer inerten Oberfläche (z. B. Feuerfest), während die Reaktionsrate umgekehrt 10-mal höher war. Die Produkte der ersten Stufe sind ein rußiges Fe mit 30 % bis 50 % C und technisch reines H2.
In der zweiten Stufe wurde das Produkt der ersten Stufe (rußiges Fe mit hochdispersem C in den Poren des DRI und auf der Oberfläche der Fe-Teilchen) als aktives Reduktionsmittel verwendet und mit Walzzunder oder Konzentrat gemischt. Das Gemisch wurde im Temperaturbereich 1050 °C bis 1100 °C mit einem Nachschubreduktionsmittel aus H2-reformiertem Erdgas reduziert. Die Ergebnisse von Industrieversuchen haben gezeigt, dass die Verwendung von rußigem Fe anstelle von Ruß, Petrolkoks und anderen bekannten kohlenstoffhaltigen Reduktionsmitteln den Fe-Oxid-Reduktionsprozess erheblich intensivierte. Wie bekannt, ist die direkte Reduktion von Fe-Oxiden mit C direkt mit der Reaktionsrate zwischen C und CO2 verbunden. Das rußige Fe kann die Boudouard-Reaktionsrate intensiviert haben.
Die isotherme Reduktion von Hämatiterzpellets (mit 10 % bis 15 % Porosität) in einer Thermowaage mit einem Gemisch aus CH4-H2 (enthaltend 4,5 % CH4) im Temperaturbereich 700 °C bis 1000 °C hat gezeigt, dass die Reduktion initial chemisch kontrolliert und in den späteren Stufen diffusionskontrolliert ist. Es wurde gezeigt, dass Reduktion in reinem H2 schneller ist als in der CH4-H2-Mischung. Dieser Unterschied wird auf C-Abscheidung in den äußeren reduzierten Schichten des Pellets zurückgeführt, was Widerstand gegen Gasdiffusion verursacht, wenn das Reduktionsgas CH4 enthielt. Es wurde gezeigt, dass der überschüssige残留 C bei niedrigerer Temperatur durch Hydrierung aus dem reduzierten Eisen entfernt werden kann.
In einer anderen Studie wurde auch demonstriert, dass es möglich ist, residuales C in direkt reduzierten Produkten zu CH4 zu hydrieren. Das C, das als Ergebnis der Reduktion von Fe-Oxid in einem Gemisch aus CH4 und H2 (enthaltend 20 % CH4) gebildet wurde, reagierte mit Dampf (H2O) gemäß der Wassergas-Reaktion, um H2 zu regenerieren und CO zu produzieren.
Reine Ferridoxid-Briketts wurden bei Temperaturen von 800 °C bis 1050 °C in Gasmischungen mit H2, CO, CH4, N2 und CO2 reduziert, die durch partielle Oxidation von Erdgas mit Luft gewonnen wurden. Der CH4-Gehalt des reformierten Gasmischungs war zwischen 13 % und 16 %. Die Gesamtreduktionsrate wurde wieder initial durch chemische Reaktion kontrolliert und die gasförmige Diffusion war in den späteren Stadien anwendbar. Es wurde gezeigt, dass die Hämatit-Briketts gequollen sind und beträchtliche Porosität während der Reduktion entwickelt wurde. Die Feststoffdiffusionsraten stiegen schneller mit der Temperatur an als die interfacialen oder gasförmigen Diffusionsreaktionsraten. Die Reduktion von porösem (30 % Porosität) Fe-Erz in CH4 zeigte, dass der Prozess schrittweise von Fe2O3 zu Fe3O4, FeO und Fe verlief. Das Fe katalysierte die CH4-Spaltungsreaktion. Optimale Bedingungen für CH4-Nutzung traten bei etwa 1000 °C auf.
Die obigen Ergebnisse sind nicht konsistent mit früheren Studien zum Verständnis der Reduktionskinetik von hochgradigem porösem (etwa 30 %) oder dichtem Hämatiterz, die gezeigt hatten, dass die Reduktionsrate als fallend zwischen 3 begrenzende Fälle betrachtet werden kann: (i) gleichmäßige innere Reduktion, (ii) begrenzte gemischte Kontrolle und (iii) Diffusion in poröser Eisenschicht, jeweils mit der Reduktionsrate entsprechend (i) chemischer Kontrolle, (ii) gesamter chemischer Kontrolle und Diffusionskontrolle und (iii) Diffusionskontrolle. Die Gesamtreduktionsrate wird nicht durch nur einen dieser geschwindigkeitsbestimmenden Mechanismen kontrolliert und kann während der Reduktion von einem Grenzfall in einen anderen wechseln.
In einer der Studien wurde festgestellt, dass die wichtigsten Faktoren, die den Umfang der Reduktion kontrollieren, sind: (i) die Temperatur, (ii) die Gaszusammensetzung, Anwesenheit unreaktiver Kohlenwasserstoffe im Reduktionsgas, das Verhältnis von H2/C darin und die Reduktionskapazität, (iii) die Erzteilchengröße und (iv) die Verweilzeit für die Reduktion.
Reduktion von Fe-Oxiden mit den Produkten von CH4, reformiert mit H, O innerhalb des Reduktionsofens
Anfang 1981 wurde ein kommerzieller Prozess eingeführt, der gasförmige Gemische mit bis zu etwa 30 % Volumen CH4 (z. B. Kokereigas) für die direkte gasförmige Reduktion von Fe-Erz in einem gegenstrombewegten Schachtofen verwendete. Der Ofen enthielt eine Reduktionszone, eine Kühlzone und eine intermediäre Reformierungszone. Ein heißes Gemisch aus Kokereigas und Dampf wurde der intermediären Zone zugeführt und das dort reduzierte Fe-Erz katalysierte die Reformierung des CH4 zu CO und H2. Das reformierte Gas strömt aufwärts in die Reduktionszone zur Reduktion des Fe-Erzes.
Herstellungsprozess
- Herstellung von Wolfram-Nickel-Eisen-Legierungen: Vom Pulvergemisch zum fertigen Sinterteil
- Direct Metal Laser Sintering: Professioneller Leitfaden zum Metal 3D Printing
- Direktreduziertes Eisen (DRI): Produktionstechniken und industrielle Prozesse
- Sintern von Eisenerzfeinstäuben: Steigerung der Hochofeneffizienz
- FINEX-Prozess: Fortschrittliche Roheisenherstellung aus Eisenerzfeinst & Nichtkokskohle
- ITmk3: Kobe Steels umweltfreundliches Eisen-Nugget-Verfahren
- HIsmelt: Fortschrittliches Direktverhüttungsverfahren zur Roheisenproduktion
- Maximale Fertigungseffizienz mit Eisenguss-Lieferanten
- Umfassender Überblick über Stahlerzeugungsverfahren
- Eisenerz-Verhüttung erklärt: Prozess, Prinzipien und Produktion