



Stahlqualität durch fortschrittliche Reinheitstechnologien verbessern
Stahlreinheit und Clean Steel Technologien
Stahlreinheit ist ein entscheidender Faktor, der die Qualität des Stahls bestimmt. Sie kann einen bemerkenswerten Einfluss auf Stahleigenschaften haben, wie Zugfestigkeit, Umformbarkeit, Zähigkeit, Schweißbarkeit, Rissbeständigkeit, Korrosionsbeständigkeit und Ermüdungsfestigkeit usw. Die Nachfrage nach besseren mechanischen Eigenschaften von Stählen seitens der Stahlverbraucher hat die Stahlhersteller gedrängt, die Reinheit des Stahls zu verbessern.
Im gegenwärtigen Umfeld ist die Verbesserung der Stahlreinheit zur Notwendigkeit für die Stahlindustrie geworden. Sie hat die Entwicklung der Sekundärmetallurgie-Prozesse geleitet. Die treibende Kraft hinter diesen Entwicklungen war es, neue Stähle zu ermöglichen, die hochanspruchsvolle Anwendungen tolerieren können, wie Getriebekomponenten für die Automobilindustrie und Konstruktionsteile und Rohre für aggressive und korrosive Umgebungen.
Reine Stähle (Clean Steels) beziehen sich auf Stähle, die frei von Einschlüssen sind. Einschlüsse sind nichtmetallische Partikel, die in der Stahlmatrix eingebettet sind. Neben der Verringerung nichtmetallischer Oxid-Einschlüsse und der Kontrolle ihrer Morphologie, Zusammensetzung und Größenverteilung erfordern reine Stähle die Senkung anderer Rest-Verunreinigungselemente wie Phosphor (P), Schwefel (S), Gesamt-Sauerstoff (O₂), Stickstoff (N₂), Wasserstoff (H₂), manchmal auch Kohlenstoff (C) und Spurenelemente wie Arsen (As), Zinn (Sn), Antimon (Sb), Selen (Se), Kupfer (Cu), Blei (Pb) und Bismut (Bi). Diese Verunreinigungselemente variieren mit verschiedenen Stahlsorten. Einige Elemente sind für bestimmte Stahlsorten schädlich, können aber für andere weniger schädlich oder sogar nützlich sein. Mit anderen Worten: Die Kontrollelemente sind unterschiedlich für verschiedene Leistungsanforderungen, die an den Stahl gestellt werden.
Maßnahmen zur Erreichung zufriedenstellender Stahlreinheit
Für das Erreichen einer zufriedenstellenden Reinheit im Stahl ist es notwendig, eine breite Palette von Betriebspraktiken über die gesamten Stahlherstellungsprozesse zu kontrollieren und zu verbessern. Dazu gehören: (i) Zugabe von Entoxidationsmitteln und Ferrolegierungen, (ii) sekundärmetallurgische Behandlungen und (iii) Schutzsysteme und Gießpraxis.
Geschichte der Clean Steel Entwicklung
Der Begriff „Clean Steel“ wurde in der Mitte des 20. Jahrhunderts geprägt. Dies war die Zeit, in der die Stahlproduktion begann, global zu steigen. Damals wurde verstanden, dass die Stahlqualität auch als besonderes und wichtiges Thema betrachtet werden muss. Fortschritte in der Stahlherstellung seitdem haben zur Entwicklung vieler Stahlsorten mit sehr niedrigem Verunreinigungsgrad geführt. In jüngeren Jahren wurden neue „reine und ultra-reine“ Stähle entwickelt und kommerzialisiert, um die aktuellen und zukünftigen Qualitätsanforderungen der stahlverbrauchenden Industrie zu adressieren. Die Stahlreinheit hat auch die mechanischen Eigenschaften (wie Ermüdungsfestigkeit und Schlagzähigkeit) und die Korrosionsbeständigkeit der Stähle signifikant verbessert.
Das Konzept der Reinheit entstand ursprünglich aus der Beobachtung nichtmetallischer Einschlüsse (NME) unter dem optischen Mikroskop durch die neu entstandene Disziplin der Metallografie Mitte des 20. Jahrhunderts. Die Reinheit wurde an Standardbildern mikroskopischer Felder bewertet, wobei Geometrie (Form und Größe) und Verteilung der NME gegen verschiedene Bildtypen unterschieden wurden. Der geschulte Beobachter hatte festgestellt, dass einige Formen in manchen Stahlsorten akzeptabel waren und dass kleinere Einschlüsse generell akzeptabler waren als größere. Obwohl die Zusammensetzung der Einschlüsse damals nicht verfügbar war, hatte der Beobachter eine Korrespondenz zwischen Sorten und Einschlusszusammensetzung nach Familien (Sulfide, Silikate, Aluminat, Aluminiumoxid und Kompositeinschlüsse) basierend auf dem S-Gehalt und der Entoxidationshistorie des Stahls hergestellt.
Diese im 20. Jahrhundert entwickelten Methoden wurden bald standardisiert. Sie vorwegnahmen den allgemeinen Einsatz der Sekundärmetallurgie-Prozesse und des Stranggießens von Stählen. Die weitere Entwicklung des Reinheitskonzepts ging weiter, indem verschiedene Themen parallel erforscht wurden, verbunden mit der physikalischen Chemie der Stahlherstellung, Entwicklung neuer Prozeßreaktoren und neuer, innovativer Lösungen zur Kontrolle von Einschlusszusammensetzung, Form, Größe und Verteilung, die im Laufe der Zeit zu Routinen der Stahlherstellungspraxis wurden. Eine moderne Vorstellung von Reinheit ist aus diesem Konzeptbildungsaufwand der ersten 30 bis 40 Jahre entstanden. Weiterhin hat das Thema Stahlreinheit jetzt einen gewissen Reifegrad erreicht, besonders für die neuen Sekundärmetallurgie-Prozesse und für die durch Stranggießen hergestellten Stähle.
Nichtmetallische Einschlüsse
Die NME bestehen aus glas-keramischen Phasen, die in der Stahlmatrix eingebettet sind. Das Vorhandensein von NME im Stahl ist der Hauptgrund, der die Stahlreinheit beeinflusst. NME in Stählen stammen aus vielen Quellen, die Folgendes umfassen:
Entoxidationsprodukte
Beispiel für solche Einschlüsse sind Aluminiumoxid (Al₂O₃)-Einschlüsse, die die Mehrheit der indigenen Einschlüsse in niedrig-kohlenstoffhaltigem, aluminum-getötetem (LCAK) Stahl verursachen. Diese Einschlüsse werden durch die Reaktion zwischen gelöstem O₂ und dem zugegebenen Entoxidationsmittel, wie Al, erzeugt. Al₂O₃-Einschlüsse sind dendritisch, wenn sie in einer hohen O₂-Umgebung gebildet werden, oder können aus der Kollision kleinerer Partikel resultieren.
Reoxidationsprodukte
Beispiel für solche Einschlüsse ist der Al₂O₃-Einschluss, der entsteht, wenn (i) der im flüssigen Stahl verbleibende Al durch FeO in der Schlacke oxidiert wird oder (ii) durch Exposition des flüssigen Stahls gegenüber der Atmosphäre.
Schlackeneinschlüsse
Schlackeneinschlüsse entstehen, wenn metallurgische Flusse beim Transfer zwischen Stahlherstellungsgefäßen mitgerissen werden. Die Schlackeneinschlüsse bilden flüssige Einschlüsse, die allgemein kugelförmig sind.
Exogene Einschlüsse
Diese Einschlüsse stammen aus anderen Quellen, wie loser Schmutz, gebrochenem Feuerziegelwerk und Feuerfestauskleidungsteilchen. Sie sind allgemein groß und unregelmäßig geformt. Sie können als Orte für heterogene Keimbildung von Al₂O₃ wirken.
Chemische Reaktions-Einschlüsse
Diese Einschlüsse sind Produkte der Einschlussmodifikation, wenn Ca (Calcium)-Behandlung unsachgemäß durchgeführt wird.
Die Einschlussgrößenverteilung ist sehr wichtig, da große Einschlüsse am schädlichsten für die mechanischen Eigenschaften des Stahls sind. Ein kg LCAK-Stahl enthält typischerweise 10.000.000 bis 1.000.000.000 Einschlüsse, darunter nur 400 Einschlüsse der Größe 80 µm bis 130 µm, zehn Einschlüsse der Größe 130 µm bis 200 µm und weniger als ein Einschluss der Größe 200 µm bis 270 µm. Offensichtlich ist das Detektieren der seltenen großen Einschlüsse sehr schwierig. Obwohl große Einschlüsse bei weitem von den kleinen überzahlt werden, kann ihr Gesamtvolumenanteil groß sein. Manchmal wird ein katastrophaler Defekt durch nur einen einzigen großen Einschluss in einer ganzen Stahlcharge verursacht. Daher beinhaltet reiner Stahl nicht nur die Kontrolle des mittleren Einschlussgehalts im Stahl, sondern auch das Vermeiden von Einschlüssen, die größer sind als die kritische, für das Produkt schädliche Größe.
NME bilden eine Wolke von Phasen, die in der Stahlmatrix dispersiert sind und durch einen multidimensionalen Parametersatz definiert werden, einschließlich Zusammensetzung, Form, Größe und Verteilung. Diese vollständige Beschreibung ist normalerweise nicht ohne Weiteres verfügbar, und eines der Hauptprobleme bei der Bewertung der Reinheit ist die Beobachtung repräsentativer Proben, um diese Parameter mit vernünftiger Genauigkeit und Repräsentativität zu schätzen. Eine Schwierigkeit bezieht sich auf große Einschlüsse (Größe 100 µm oder mehr), die sehr selten sind und daher schwer zu sehen sind, es sei denn, sehr große Proben werden analysiert.
Ein weiteres Problem ergibt sich daraus, dass die Population der NME von der Zeit (im Prozesszeitplan der Stahlschmelzwerkstatt) und der Temperatur abhängt. Daher kann eine Pfannenprobe, die mit Sorgfalt und Finesse entnommen und analysiert wird, eine vernünftig gute Schätzung der Reinheit dort und dann liefern, aber sie kann praktisch überhaupt keine Verbindung zur Reinheit des festen Stahls haben. Daher besteht die Notwendigkeit zu beurteilen, wann eine repräsentative Probe von flüssigem Stahl entnommen werden soll, um sowohl Stahlzusammensetzung als auch NME-Reinheit zu bewerten.
Arten nichtmetallischer Einschlüsse
Basierend auf ihrer Größe sind Einschlüsse entweder Mikro-Einschlüsse (Größe 1 µm bis 100 µm) oder Makro-Einschlüsse (Größe über 100 µm). Makro-Einschlüsse sind schädlich. Mikro-Einschlüsse sind vorteilhaft, da sie das Kornwachstum beschränken, die Streckgrenze und Härte erhöhen. Mikro-Einschlüsse wirken als Keime für die Ausfällung von Karbiden und Nitriden. Makro-Einschlüsse müssen entfernt werden. Mikro-Einschlüsse können zur Verstärkung der Festigkeit durch gleichmäßige Dispergierung in der Matrix genutzt werden.
Nach einer traditionellen Klassifizierung gibt es zwei Haupttypen von NME in Abhängigkeit von ihrem Ursprung: (i) endogene Einschlüsse und (ii) exogene Einschlüsse (Abb. 1).
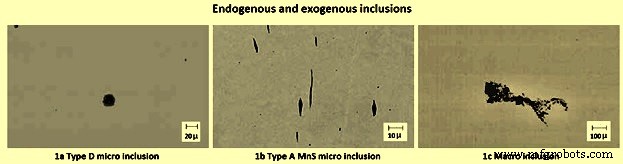
Der endogene Einschluss ist der Mikro-Einschluss, der durch physikalisch-chemische Effekte gebildet wird, die während des Schmelz- und Erstarrungsprozesses auftreten. Der endogene Einschluss wird durch Ausfällung innerhalb der flüssigen Phase aufgrund der Abnahme der Löslichkeit der im Stahl enthaltenen chemischen Spezies gebildet. Er kann auch aus dem nach Entoxidation und Entschwefelung verbleibenden O₂ und S oder durch Reoxidation gebildet werden (Abb. 1a und 1b). Diese Klasse von NME kann nicht vollständig aus dem Stahl eliminiert werden, aber die Verringerung ihres Volumenanteils und der durchschnittlichen Größe muss unter strenger Kontrolle gehalten werden, um die Aktivierung schädlicher Phänomene zu vermeiden.
Im Gegensatz dazu ist der exogene Einschluss ein Makro-Einschluss, der als Folge der Einschluss nichtmetallischer Materialien aus Schlacke, Feuerfestfragmenten oder Aufstiegs- und Abdeckpulvern, die zum Schutz des Stahls und zur Vermeidung von Anhaften beim Gießen verwendet werden, entsteht (Abb. 1c). Die zu dieser Klasse gehörenden NME können durch große Größe und ihren nicht sofort erkennbaren Ursprung gekennzeichnet sein, obwohl ihre Präsenz die mikrostrukturelle Integrität der Stähle und die damit verbundene mechanische Zuverlässigkeit stark beeinträchtigen kann.
NME haben einen starken Einfluss auf die Qualität und Leistung von Stählen. Diese Einschlüsse sind hauptsächlich chemische Verbindungen von Metallen wie Eisen (Fe), Mangan (Mn), Al, Silicium (Si) und Ca usw. mit Nichtmetallen wie O₂, S, N₂, C und H₂.
Verschiedene Arten der NME sind: (i) Oxide wie FeO, Al₂O₃, SiO₂, MnO, Al₂O₃·SiO₂, FeO·Al₂O₃, MgO·Al₂O₃, MnO·SiO₂ usw.; (ii) Sulfide wie FeS, CaS, MnS, MgS, Ce₂S₃; (iii) Nitride wie TiN (Titannitride), AlN, VN (Vanadiumnitrid), BN (Bornitrid) usw.; (iv) Oxysulfide wie MnS·MnO und Al₂O₃·CaS usw.; (v) Carbonitride wie Carbonitride von Titan (Ti), Vanadium (V) und Niob (Nb) usw.; und (vi) Phosphide wie Fe₃P, Fe₂P, Mn₅P₂. Das fundamentale Werkzeug für die Beschreibung der chemischen Zusammensetzung der Oxid-NME ist das ternäre Phasendiagramm (CaO-SiO₂-Al₂O₃), da dies das Hauptsystem ist, das die Bildung dieser nichtmetallischen Verbindungen regelt. Diese Klasse von NME wird durch die der Stahlschmelze zugesetzten Entoxidationselemente zur Entfernung des O₂-Gehalts gebildet. Die Nitrideinschlüsse üben einen nachteiligen Effekt aus, der durch die besondere kantige Form verschlimmert wird, die die Verstärkung der an der Grenzfläche zwischen NME und Metallmatrix entstehenden Spannungen erhöht.
Basierend auf dem mineralogischen Gehalt werden O₂-Einschlüsse klassifiziert als: (i) freie Oxide wie FeO, MnO, Cr₂O₃ (Chromoxid), SiO₂ und Al₂O₃ usw.; (ii) Spinelle wie Ferrite, Chromite und Aluminat; und (iii) Silikate wie SiO₂ mit einer Mischung aus Fe, Mn, Cr (Chrom), Al (Aluminium) und W (Wolfram) Oxiden sowie kristallinen Silikaten.
Eine weitere Klassifizierung der NME erfolgt nach Stabilität. NME sind eher stabil oder instabil. Instabile Einschlüsse sind Sulfide von Fe und Mn sowie einige freie Oxide.
Nach der Morphologie der Einschlüsse können diese haben: (i) kugelförmige Form, (ii) plättchenförmige Form oder (iii) polyedrische Form. Kugelförmige Form der Einschlüsse ist wünschenswert. Bestimmte Einschlüsse wie MnS, Oxysulfide, Eisenaluminate und Silikate sind kugelförmig. Plättchenförmige Form der Einschlüsse ist unerwünscht. Al-entoxidierte Stähle enthalten MnS in Form dünner Filme entlang der Korngrenzen. Einschlüsse mit polyedrischer Form sind nicht sehr schädlich.
Die chemischen Elemente, die ursprünglich in der Reinheit involviert sind, sind meist die Nichtmetalle des Mendeleevschen Periodensystems, da sie eine höhere Löslichkeit in flüssigem Stahl als im festen zeigen. Dies sind hauptsächlich C, N₂, O₂, P, S, Se und H₂. Zu dieser Liste können die Metalloid-Nachbarn in der Tabelle wie B (Bor), As, Sb und Te (Tellur) hinzugefügt werden. Einige dieser Elemente stammen aus Primärrohstoffen (P, S, As, Sb) oder aus Roheisen aus dem Hochofen, während die meisten anderen entweder auf Kontamination durch die Atmosphäre (O₂, N₂ und H₂) und die in der Stahlherstellung verwendete Betriebspraxis zurückzuführen sind oder freiwillig zugesetzt werden (C, Se, Te und B).
Die Sulfide sind oft die Folge der Ca-Behandlung, die zur Modifikation der Oxid-Einschlüsse angewendet wird, aber die kleinen und fein dispersen hochfeuerfesten CaS-Einschlüsse können für das Gießen (Düsenverstopfung) und für den schädigenden Effekt nachteilig sein. Im Gegensatz dazu sind die MnS-NME (oft modifiziert durch Kombination mit CaS) nützlich für die Bearbeitbarkeit von Schneidwerkzeugen während der Zerspanung des Stahls.
Drei Hauptmechanismen wurden als Ursprung der NME erkannt. Diese Mechanismen beziehen sich auf die schädlichen Effekte, die die nichtmetallischen Phasen gegen die Metallmatrix spielen. Diese Mechanismen betrachten die NME als: (i) Kerbelemente, die das Spannungsfeld um die NME verstärken, (ii) Druckbehälter für Gas, das progressiv in die NME migriert und ein Spannungsfeld um die NME erzeugt, und (iii) nichtmetallische Phasen, die eine Eigenspannung aufgrund des unterschiedlichen thermischen Ausdehnungskoeffizienten erzeugen, der der Metallphase und den glas-keramischen Phasen zugeordnet ist.
Methoden zur Bewertung der Stahlreinheit
Die genaue Kenntnis des realistischen Einschlussgehalts im Stahl ist lebenswichtig für sowohl die Verbesserung der Stahlqualität als auch die Vorhersage, wie ein aus dem Stahl gefertigtes Bauteil performen wird. Um die Stahlreinheit zu untersuchen und zu kontrollieren, ist es kritisch, genaue Methoden für ihre Bewertung zu haben. Die Menge, Größenverteilung, Form und Zusammensetzung der Einschlüsse sind in allen Phasen der Stahlproduktion zu messen. Messverfahren reichen von direkten Methoden, die genau, aber kostspielig sind, bis zu indirekten Methoden, die schnell und kostengünstig sind, aber nur als relative Indikatoren zuverlässig sind.
Direkte Methoden
Es gibt mehrere direkte Methoden zur Bewertung der Stahlreinheit, die im Folgenden zusammengefasst sind.
- Metallographische Mikroskopbeobachtung (MMO): Dies ist die traditionelle Methode, bei der zweidimensionale Schnitte durch Stahlproben mit einem optischen Mikroskop untersucht und mit dem Auge quantifiziert werden. Dabei werden die Ergebnisse mit Tabellen wie der JK-Referenzskala bewertet. Diese Technik eignet sich nur für die Qualifizierung von Einschlüssen zwischen 2 µm und 15 µm und ist auf sehr kleine Probengrößen beschränkt. Sie liefert keine Daten zur chemischen Zusammensetzung der Einschlüsse. Probleme entstehen bei der Interpretation von Schnitten durch komplex geformte Einschlüsse. Obwohl es einige Methoden gibt, um zweidimensionale Ergebnisse auf die dreidimensionale Realität zu beziehen, ist dies generell sehr problematisch.
- Bildanalyse: Dies ist eine Erweiterung der MMO, die die Augenbewertung durch computergestützte Hochgeschwindigkeitsauswertung videogescannter Mikroskopbilder verbessert, um dunkle und helle Bereiche basierend auf einer Grauskala-Schwelle zu unterscheiden. Diese Methode kann größere Flächen und mehr Einschlüsse als MMO auswerten, unterliegt aber Fehlern wie der Verwechslung von Kratzern, Grübchen und Flecken mit NME.
- Schwefeldruck (Sulphur Print): Dies ist eine beliebte und kostengünstige makrographische Methode, die Makro-Einschlüsse und Risse durch Ätzen schwefelreicher Bereiche unterscheidet. Sie unterliegt denselben Problemen wie andere zweidimensionale Methoden.
- Blaubruchprüfung: Es ist eine historisch gut etablierte Technik zur Aufdeckung von Makro-Einschlüssen größer als 0,5 mm. Sie wird an einem Querschnitt eines Stabes durchgeführt, der gehärtet, gebrochen und dann angelassen blau gefärbt wurde, um die Sichtbarkeit von Defekten zu erhöhen.
- Schlamm (Elektrolyse) Methode: Dies ist eine genaue, aber zeitaufwändige Methode. Eine relativ große (200 g bis 2 kg) Stahlprobe wird vollständig in Salzsäure (HCl) gelöst und die ungelösten NME werden zum Zählen und zur weiteren Analyse gesammelt. Alternativ wird, um FeO-Einschlüsse zu schützen, der größte Teil der Auflösung durch Anlegen von elektrischem Strom durch die in eine FeCl₂- oder FeSO₄-Lösung getauchte Stahlprobe erreicht. Diese Methode wird verwendet, um einzelne, intakte Einschlüsse aufzudecken.
- Elektronenstrahl (EB) Schmelzen: Eine Stahlprobe wird unter Vakuum durch einen Elektronenstrahl geschmolzen. Einschlüsse schwimmen an die obere Oberfläche und bilden einen Floß auf der geschmolzenen Probe. Der übliche EB-Index ist die spezifische Fläche des Einschluss-Floßes. Eine erweiterte Methode EB-EV (Extremwert) wurde entwickelt, um die Einschlussgrößenverteilung zu schätzen. Dies geschieht durch Messen der maximalen Einschlussgröße in mehreren Feldern des Floßes und Extrapolation der Ergebnisse über das gesamte Floß, unter Annahme einer exponentiellen Einschlussgrößenverteilung.
- Kaltiegel (CC) Schmelzen: Einschlüsse werden zuerst an der Oberfläche der geschmolzenen Probe konzentriert wie beim EB-Schmelzen. Nach dem Abkühlen wird die Probenoberfläche dann gelöst und die Einschlüsse aus dem Lösungsmittel herausgefiltert. Diese Methode verbessert die Schlamm-Extraktion.
- Rasterelektronenmikroskopie (REM): Diese Methode offenbart klar die dreidimensionale Morphologie und die Zusammensetzung jedes untersuchten Einschlusses. Die Zusammensetzung wird mit Elektronenstrahl-Mikroanalyse (EPMA) gemessen. REM ist in der Lage, große Flächen zu bewerten und liefert reiche Daten zu Einschlusschemie, Morphologie und Größe.
- Optische Emissionsspektroskopie (OES) mit Pulsdiskriminanzanalyse (PDA): Die OES-Methode wird konventionell zur Analyse gelöster Elemente in Stahl verwendet. Diese Technik wurde weiter verbessert, um den Gesamt-O₂-Gehalt, die Mikro-Einschlussgrößenverteilung und -zusammensetzung innerhalb von 10 Minuten nach Probenentnahme zu analysieren. Um feste Einschlüsse zu diskriminieren (OES-PDA), wird die Lichtaufzeichnung bei der Frequenz des Emissionsfunkens gemacht. Elektrische Charakteristiken werden definiert, um das Lichtverhältnis zwischen dem Hintergrundsignal der gelösten Elemente und dem Störsignal aufgrund von Heterogenitäten wie Einschlüssen zu optimieren. Die Anzahl der hochintensiven Al-Peaks im Funken ist der PDA-Index.
- Mannesmann Einschlussdetektion durch Analyse Surfboards (MIDAS): Stahlproben werden zuerst gewalzt, um Porosität zu entfernen, und dann ultraschallgescannt, um feste Einschlüsse und zusammengesetzte feste Einschlüsse/Gasporen zu detektieren. Diese Methode wurde kürzlich als „Liquid Sampling Hot Rolling (LSHP) Methode“ wiederentdeckt.
- Laserbeugungs-Partikelgrößenanalysator (LDPSA): Diese Lasertechnik kann die Größenverteilung von Einschlüssen bewerten, die mit einer anderen Methode wie Schlamm aus einer Stahlprobe extrahiert wurden.
- Konventionelles Ultraschall-Scanning (CUS): Diese Methode kann Größenverteilungen von Einschlüssen größer als 20 µm in erstarrten Stahlproben erhalten.
- Kegelproben-Scanning: Bei dieser Methode wird ein kegelförmiges Volumen von stranggegossenem Stahl mit einem spiralförmigen Detektor gescannt, wie einem festen Ultraschallsystem, das Oberflächeneinschlüsse an jeder Position im Probenbereich automatisch detektiert, einschließlich von der Oberfläche bis zur Mittellinie.
- Fraktionierte Thermische Zersetzung (FTD): Einschlüsse verschiedener Oxide werden bei unterschiedlichen Temperaturen selektiv reduziert, wie Al₂O₃-basierte Oxide bei 1.400 °C bis 1.600 °C oder feuerfeste Einschlüsse bei 1.900 °C. Der Gesamt-O₂-Gehalt ist die Summe der bei jedem Erhitzungsschritt gemessenen O₂-Gehalte.
- Laser-Mikrosonden-Massenspektrometrie (LAMMS): Einzelne Partikel werden mit einem gepulsten Laserstrahl bestrahlt, und die niedrigste Laserintensität über einem Schwellenwert der Ionisierung wird für ihre charakteristischen Spektralmuster aufgrund ihrer chemischen Zustände ausgewählt. Peaks in LAMMS-Spektren werden Elementen basierend auf Vergleich mit Referenzprobenergebnissen zugeordnet.
- Röntgen-Photoelektronenspektroskopie (XPS): Diese Methode verwendet Röntgenstrahlen, um den chemischen Zustand von Einschlüssen größer als 10 µm zu kartieren.
- Auger-Elektronenspektroskopie (AES): Diese Methode verwendet Elektronenstrahlen, um den chemischen Zustand der Photo-Streuungsmethode zu kartieren. Photo-Streuungssignale von Einschlüssen (die mit einer anderen Methode wie Schlamm aus einer Stahlprobe extrahiert wurden) werden analysiert, um die Größenverteilung zu bewerten.
- Flüssigmetall-Reinheitsanalysator (LIMCA): Dies ist ein Online-Sensor, der Einschlüsse direkt in der Schmelze detektiert. Partikel, die durch sein winziges Loch in diesen Sensor strömen, werden detektiert, weil sie die elektrische Leitfähigkeit über einen Spalt verändern.
- Coulter-Zähler-Analyse: Diese Methode, die ähnlich wie LIMCA ist, kann verwendet werden, um die Größenverteilung von mit Schlamm extrahierten und in Wasser suspendierten Einschlüssen zu messen (Einschlüsse größer als Sub-Mikron).
- Ultraschalltechniken für Flüssigsysteme: Diese Methode erfassen die Reflexionen von Ultraschallimpulsen, um Online-Einschlüsse im flüssigen Stahl zu detektieren.
- Eingetauchtes Ultraschallprüfverfahren: Es wird verwendet, um größere Einschlüsse zu testen und liefert beeindruckende Ergebnisse. Zum Testen von Einschlüssen mit Größe über 120 µm wird eine einzelne Probe von 500.000 mm³ Stahl, planparallel gefräst und in einen Wassertank getaucht, mit einer 10 MHz Sonde gescannt. Dies entspricht 16.000 Blaubruchtests. Dieser Test liefert keine Informationen über die chemische Zusammensetzung der Einschlüsse, ist aber ein wichtiges Werkzeug für den Prozess. Zum Testen kleinerer Einschlüsse ist es möglich, die Frequenz der Ultraschallsonde auf 15 MHz, 25 MHz, 50 MHz oder sogar höher zu erhöhen. Allerdings verringert sich mit steigender Frequenz und Auflösung das Volumen der untersuchten Probe.
Indirekte Methoden
Wegen der Kosten, Zeitanforderungen und Probenahmeschwierigkeiten wird die Stahlreinheit in der Stahlindustrie normalerweise mit Gesamt-O₂, N₂-Aufnahme und anderen indirekten Methoden gemessen.
- Gesamt-O₂-Messung: Der Gesamt-O₂ im Stahl ist die Summe des freien O₂ (gelösten O₂) und des als NME gebundenen O₂. Freies O₂ oder „aktives“ O₂ kann relativ einfach mit O₂-Sensoren gemessen werden. Es wird durch Gleichgewichtsthermodynamik mit Entoxidationselementen wie Al kontrolliert. Da der freie O₂ nicht stark variiert, ist der Gesamt-O₂ ein vernünftiges indirektes Maß für die Gesamtmenge der Oxid-Einschlüsse im Stahl. Aufgrund der kleinen Population großer Einschlüsse im Stahl und der kleinen Probengröße für die Gesamt-O₂-Messung (normalerweise 20 g) sind wahrscheinlich keine großen Einschlüsse in der Probe. Selbst wenn eine Probe einen großen Einschluss hat, wird dieser wahrscheinlich aufgrund des anomal hohen Messwertes abgelehnt. Somit repräsentiert der Gesamt-O₂-Gehalt wirklich das Niveau der kleinen Oxid-Einschlüsse, nicht der größeren. Ein niedriger Gesamt-O₂-Gehalt verringert jedoch die Wahrscheinlichkeit großer Oxid-Einschlüsse. Daher ist Gesamt-O₂ immer noch ein sehr wichtiger und gängiger Index der Stahlreinheit. Gesamt-O₂ in LCAK-Stahl ist über die Jahre stetig gesunken, da neue Technologie implementiert wird. Zum Beispiel erreichen Stahlwerke mit Vakuum-Entgasung niedrigeren Gesamt-O₂ (10 ppm bis 30 ppm) als Stahlwerke mit nur Pfannen-Gasrühren (35 ppm bis 45 ppm). Gesamt-O₂ sinkt generell nach jedem Verarbeitungsschritt: an der Pfanne 40 ppm, an der Gießpfanne 25 ppm, an der Kokille 20 ppm und im gegossenen Stahl 15 ppm.
- N₂-Aufnahme: Der Unterschied im N₂-Gehalt zwischen Stahlherstellungsgefäßen (besonders Pfanne und Gießpfanne) ist ein Indikator für die während der Transferoperationen eingeschlossene Luft. Nach der Entoxidation ermöglicht der niedrige gelöste O₂-Gehalt des Stahls die rasche Aufnahme von Luft. Die N₂-Aufnahme dient somit als grobes indirektes Maß für Gesamt-O₂, Stahlreinheit und Qualitätsprobleme durch Reoxidations-Einschlüsse. Mit der Implementierung neuer Technologie und verbesserter Operation hat die N₂-Aufnahme über die Jahre abgenommen. Normalerweise kann die N₂-Aufnahme von der Pfanne zur Kokille auf 1 ppm bis 3 ppm kontrolliert werden. Mit optimalen Transferoperationen zur Verringerung der Lufteinbringung kann die N₂-Aufnahme während des stationären Gießens auf unter 1 ppm gesenkt werden. Der N₂-Gehalt in LCAK-Stahl wird in den meisten Stahlwerken generell auf 30 ppm bis 40 ppm kontrolliert. Er wird hauptsächlich durch den Stahlherstellungskonverter oder Elektroofenbetrieb kontrolliert, wird aber durch Raffinations- und Schutzoperationen beeinflusst.
- Gelöster Al-Verlust-Messung: Für LCAK-Stähle zeigt Al-Verlust auch an, dass Reoxidation stattgefunden hat. Dies ist jedoch ein weniger genaues Maß als die N₂-Aufnahme, da Al auch durch die Schlacke reoxidiert werden kann.
- Schlackenzusammensetzungsmessung: Analyse der Schlackenzusammensetzungsentwicklung vor und nach Operationen kann interpretiert werden, um die Einschlussabsorption in die Schlacke zu schätzen. Auch kann Schlackeneinschleppung aus einem bestimmten Gefäß durch Abgleich von Spurenelementen in der Schlacke und Einschlusszusammensetzungen bestimmt werden.
- Tauchrohr-Verstopfung (SEN Clogging): Kurze SEN-Lebensdauer aufgrund von Verstopfung ist generell ein Indikator für niedriges Stahlreinheitsniveau. Kleine Al₂O₃-Einschlüsse in LCAK-Stahl sind bekannt für die Verursachung von Düsenverstopfung. Daher ist die SEN-Verstopfungshäufigkeit eine weitere grobe Methode zur Bewertung der Stahlreinheit.
Es zeigt sich, dass es keine einzelne ideale Technik zur Bewertung der Stahlreinheit gibt. Einige Techniken sind besser für Qualitätsüberwachung, während andere aus dem Blickwinkel der Problemuntersuchung besser sind. Daher ist es notwendig, mehrere Methoden zu kombinieren, um eine genauere Bewertung der Stahlreinheit in einem Stahlwerk zu erhalten. Die zuverlässige Quantifizierung von Einschlüssen hat die Entwicklung einer neuen Generation von reinen Stählen ermöglicht.
Technologien und Betriebspraktiken für reine Stähle
Die Sekundärmetallurgie ist zu einem anerkannten Werkzeug für das Management der Stahlreinheit geworden, da sie es nicht nur ermöglicht, Zugaben zum flüssigen Stahl unter kontrollierten Bedingungen vorzunehmen, sondern auch zu sorgfältigem Schlacke-Metall-Rühren, Schlacke-Reduktion, Temperaturtrimmen, Einschluss-Koaleszenz, Elimination durch Aufschwimmen und Einfang in der Schlacke und Zusammensetzungskontrolle, Vakuum-Entgasung und manchmal C-Entoxidation beiträgt. Die für technische Stähle benötigten Funktionen sind damit für die Stahlhersteller verfügbar geworden und eine Teilmenge davon wird für alle Stahlsorten verwendet, was die Unterscheidung zwischen kommerzieller Qualität und Spezialstählen etwas verschwommen hat.
Ein wichtiges Merkmal der Sekundärmetallurgie und des Stranggießens ist, dass die metallurgischen Funktionen räumlich entlang der Anlagelinie verteilt sind, entlang einer Zeitskala eingesetzt und daher standardisiert, manchmal automatisiert und besser kontrolliert werden können. Andererseits haben sich Kontaminationsquellen vervielfacht, können aber auch besser kontrolliert werden. Pfanne zu Gießpfanne (Pfannendüse, Schieberschieber, Pfannenstrahl-Gasschutz etc.), Gießpfanne (Pulver, Wehre, Dämme und Prallplatten, Blaselemente etc.), Gießpfanne zu Kokille (Düse, Schieberschieber oder Stopper, Tauchrohr und Gasblasen etc.), Kokille (Kokillenpulver, Kokillenniveau-Steuerung und Tauchrohrgeometrie etc.), Stranggießen selbst (gerade, gekrümmte Kokille, gerade Kokille und gekrümmt, elektromagnetisches Rühren, elektromagnetische Bremse und quergeformte Kokillen von Dünnbrammenstranggießern etc.) sind alle Teil der Prozesskette geworden und zu echten metallurgischen Reaktoren geworden. Der Ausdruck „Gießpfannen-Metallurgie“ ist geläufig geworden und die Stranggießmaschine, besonders ihre Kokille, fungiert auch als metallurgischer Reaktor, in dem das Schicksal der NME weiterhin entschieden wird.
Diese große Anzahl an Technologien und Betriebspraktiken über die gesamten Sekundärmetallurgie-Prozesse zur Verbesserung der Reinheit im Stahl umfassen den Zeitpunkt und Ort der Zugaben von Entoxidationsmitteln und Ferrolegierungen, den Umfang und die Abfolge der Sekundärmetallurgie-Prozesse, Rühr- und Transferoperationen, Schutzsysteme, Gießpfannen-Geometrie und -Praktiken, die Absorptionskapazität der verschiedenen metallurgischen Flusse und Gießpraktiken.
Die Bildung und Kontrolle der chemischen Zusammensetzung der NME involvieren die verschiedenen Schritte der Produktionsprozesse und die Industriesysteme, durch die sie durchgeführt werden. Der Produktionsprozess muss in jedem Schritt sorgfältig implementiert werden, um Probleme zu vermeiden, die mit (i) Schwierigkeiten während des Gießbetriebs im Zusammenhang mit der Düsenverstopfung zwischen Gießpfanne und Kokille (Stranggießprozess) und zwischen Pfanne und Gießsäule (Blockgießprozess) sowie (ii) nachteiligen Auswirkungen auf die mechanischen Eigenschaften des Stahls verbunden sind.
Am Ende der Stahlherstellung im Konverter (BOF) oder Lichtbogenofen (EAF) befindet sich O₂ im Gleichgewicht mit C, was sehr hohe Werte für niedrig-kohlenstoffhaltige Stahlsorten bedeutet (1.250 ppm O₂ für 0,02 % C). Wenn Stahl einfach so erstarren würde, würden Eutektika von Fe, S und O₂ in den Interdendriten ausfallen, während eine starke C-Entoxidation in den Anfangsstadien der Erstarrung stattfindet, was Rimming-Stähle mit vielen Lunkern nahe der Oberfläche produziert. Der resultierende Stahl ist zusätzlich porös und spröde beim Warmwalzen oder Warmschmieden und bei anschließender Verwendung bei Raumtemperatur.
Um das Ausfallen von O₂- und S-Eisen-Eutektika zu vermeiden, werden Entoxidationsmittel (C, besonders unter reduziertem Druck, Mn, Si, Al, Ca, Ti usw.) und Entschwefelungsmittel (Mn, Ca) in den Prozess eingeführt, um neue Gleichgewichte zu fördern, wobei Drittphasen ausfallen und Rimming vollständig vermieden wird. Die Drittphasen bilden die endogenen NME (Oxide, Nitride, Karbide, Sulfide, Phosphide usw.), die ursprünglich in der flüssigen Stahlschmelze, meist in der Pfanne, erzeugt werden. Diese Gleichgewichte können durch Zugabe von Entoxidationsmitteln in den flüssigen Stahl durch Chargenzugabe oder Drahteinspritzung oder durch Sicherstellung, dass das flüssige Metall im Gleichgewicht mit einer aktiven metallurgischen Schlacke der richtigen Zusammensetzung steht, implementiert werden.
Die Population der NME ändert sich ständig, da bestehende Einschlüsse koaleszieren, aufschwimmen und schließlich in einer Schlacke oder einem einfachen Abdeckpulver oder Fluss adsorbiert werden, durch Aggregation an Feuerfestmaterial in der Pfanne, der Gießpfanne oder in Düsen, die einige von ihnen (feste nichtmetallische Einschlüsse wie Al₂O₃ oder Spinelle) verstopfen. Stahl und Schlacke ändern sich ebenfalls, und Einschlüsse unterhalten komplexe Verbindungen mit ihnen, im Gleichgewicht, wenn Zeit erlaubt, oder außerhalb davon. Gasentwicklung an der Erstarrungsfront kann noch stattfinden, wenn N₂ und H₂ nicht ordnungsgemäß kontrolliert werden. Weitere Einschlüsse erscheinen, da die Temperatur sinkt, was generell mehr Ausfällung bedeutet, oder die Erstarrung beginnt, oder O₂ in das System eindringt (Reoxidation), von der Schlacke, den Feuerfesten, aus der Atmosphäre an Feuerfestverbindungen (Schieberschieber, Tauchrohrmontage und über die Feuerfeste hinweg) oder weil die Schlacke oder die Feuerfeste neue Einschlüsse erzeugen oder zuvor eingefangene Einschlüsse freisetzen. Letzteres ist als exogene NME bekannt. Natürlich ist der Trend generell in Richtung verbesserter Reinheit, da all diese Mechanismen tiefgehend auf Gegenmaßnahmen untersucht werden.
Ein wichtiger Punkt bezüglich Reoxidation ist, dass das Phänomen nicht im thermodynamischen Gleichgewicht stattfindet, sondern Oxide jenes Elements erzeugt, das zufällig dem eintretenden O₂ begegnet, am häufigsten Fe-Oxide. Aus dem Gleichgewicht in entoxidiertem flüssigem Stahl kehren diese Oxide später zu Gleichgewichts-NME zurück, wenn Zeit erlaubt.
Die Unterscheidung zwischen endogenen und exogenen NME ist jedoch etwas ad hoc, da Entoxidation oder Reoxidation tatsächlich integrale Teile des Gesamtprozesses der Stahlherstellung sind und beide aus der Technologie resultieren, die zur Stahlproduktion eingesetzt wird. Als Beispiel findet Entoxidation nicht im flüssigen Stahl statt, sondern an der Grenzfläche des eingespritzten Entoxidationsmittels.
NME sind groß genug, um mit der Metallmatrix als mechanische Diskontinuitäten zu interagieren, im Grunde wie Löcher. Es gibt andere Drittphasen in Stahl von viel kleineren Dimensionen, die als Ausfällungen bezeichnet werden, die mit der Matrix als Maßstab von Versetzungen oder sogar auf atomarer Skala interagieren. Ausfällungen, normalerweise Karbide oder Nitride, bilden die Schlüsselfeatures des Mikrolegierens von Stählen oder substanziellerem Legieren wie in Werkzeugstählen oder Edelstählen.
Stahlraffination und Stranggießoperationen haben wichtige Auswirkungen auf die Verbesserung der Stahlreinheit. Eine systematische Studie zur Einschlussentfernung in einem Stahlwerk hat gezeigt, dass die Pfannenbehandlung Einschlüsse um ca. 65 % bis 75 % reduziert, die Gießpfanne Einschlüsse um ca. 20 % bis 25 % entfernt, obwohl Reoxidation manchmal auftreten kann, und die Kokille Einschlüsse um ca. 5 % bis 10 % der Gesamteinschlüsse entfernt.
Pfannenoperationen
Der Abstech-O₂-Gehalt wird während des Abstichens des flüssigen Stahls in die Pfanne oder vor der Zugabe der Entoxidationsmittel gemessen. Der Wert ist typischerweise hoch. Er variiert in einem weiten Bereich (250 ppm bis 1.200 ppm) abhängig von der primären Stahlherstellungspraxis. Al-Zugaben zur Entoxidation des Stahls erzeugen größere Mengen an Al₂O₃. Dies deutet darauf hin, dass eine Begrenzung des Abstech-O₂-Gehalts für reine Stahlsorten auferlegt werden sollte. Es gibt jedoch keine Korrelation zwischen Ofenpraxis und Stahlreinheit, da ca. 85 % der Al₂O₃-Cluster, die nach großen Al-Zugaben gebildet werden, in die Pfannenschlacke aufschwimmen und die verbleibenden Cluster kleiner als 30 µm sind. Natürlich hängt die Entscheidung, den Abstech-O₂ zu ignorieren, von der verfügbaren Zeit zum Aufschwimmen der Einschlüsse und der Verfügbarkeit der Pfannenraffination ab, die die meisten der erzeugten Einschlüsse entfernen kann. Der Abstech-O₂-Gehalt beeinflusst jedoch stark die Entkohlerungsrate für die Herstellung von ultra-niedrig-kohlenstoffhaltigem Stahl.
FeO und MnO in der Schlacke
Eine wichtige Quelle der Reoxidation ist die mitgeführte Schlacke vom Konverter in die Pfanne, die einen hohen Gehalt an FeO und MnO enthält. Diese Oxide reagieren mit dem gelösten Al und erzeugen Al₂O₃ im flüssigen Stahl aufgrund der stark günstigen Thermodynamik der Reaktionen 3 FeO (l) + 2 Al = Al₂O₃ + 3 Fe (l) und 3 MnO + 2 Al = Al₂O₃ + 3 Mn (l). Je höher der FeO- und MnO-Gehalt in der Pfannenschlacke, desto größer ist das Potenzial für Reoxidation und die entsprechende Erzeugung von Al₂O₃-Einschlüssen. Viele Schlieren im Endprodukt wurden auf Reoxidation zurückgeführt, die von FeO in der Pfannenschlacke ausging.
Viele Gegenmaßnahmen können angepasst werden, um FeO- und MnO-Kontamination zu verringern. Diese Gegenmaßnahmen sind: (i) Minimierung der Schlackeintragung vom Konverter in die Pfanne beim Abstich, (ii) Erhöhung des Ziel-Ausstich-C-Gehalts, (iii) Vermeidung von Nachblasen, wodurch der gelöste O₂-Gehalt im Stahl minimiert und die Menge an FeO in der Ofenschlacke reduziert wird, (iv) Einsatz einer Unterlanz im BOF reduziert die Häufigkeit von Nachblasen erheblich, (v) Verwendung eines effizienten mechanischen Schlackestoppers, wie eines Schlackeballs (der in Stahl schwimmt und in Schlacke sinkt), und (vi) Verwendung anderer alternativ verfügbarer Sensoren. Eine dicke Pfannenschlackenschicht nach dem Abstich deutet auf hohe Schlackeintragungsprobleme hin. In einigen Werken wird die Pfannenschlacke für kritische Sorten an der Pfannenofenanlage mechanisch auf eine Dicke von 25 mm bis 40 mm abgeschöpft.
Pfannenschlacke-Reduktionsbehandlung
Es wurde festgestellt, dass die Minimierung der Schlackeintragung zusammen mit der Zugabe einer basischen Pfannenschlacke und basischer Auskleidung, um den FeO + MnO-Gehalt der Pfannenschlacke auf weniger als 1 % bis 2 % zu senken, den Gesamt-O₂-Gehalt auf 10 ppm für LCAK-Stahl reduzieren kann. Eine andere Möglichkeit, den FeO + MnO-Gehalt der Pfannenschlacke zu senken, ist die Zugabe eines Schlackenkonditionierers (d. h. Schlacke-Reduktions- oder Entoxidationsbehandlung), der ein Gemisch aus Al und gebranntem Kalk oder Kalkstein ist. Nach der Pfannenschlacke-Reduktionsbehandlung tritt ein Abfall des FeO + MnO-Gehalts auf. Im Durchschnitt senkt diese Behandlung den FeO + MnO-Gehalt auf unter 5 %. Dies führt zu einer deutlichen Verbesserung der Bandreinheit.
Wirkung von Vakuumbehandlung und Pfannenrühren
Die Vakuumbehandlung von flüssigem Stahl begann mit der Produktion von Einsatzstählen für die Automobil-, Energie- und Luftfahrtsektoren mit dem Ziel, die Zuverlässigkeit und Lebensdauer der mechanischen Teile von Fahrzeugen oder Kernreaktoren zu erhöhen. Der Hauptbedarf besteht darin, den H₂-Gehalt im flüssigen Stahl zu kontrollieren (auf weniger als 1 ppm in einem C-Stahl), um dessen Austritt bei der Erstarrung und Einschluss im Festkörper zu vermeiden, was zu schwerwiegenden Integritätsdefekten bei der Verwendung des Stahlteils führt. Der Einsatz von Vakuum, das H₂ direkt entfernt, kam in den Stahlherstellungswerkstätten zum Einsatz, mit verschiedenen Technologien wie Tank-Entgasung, Strahl-Entgasung und DH- und RH- (Rheinstahl-Heraeus) Pfannen-Entgasungsprozessen. Die Vakuum-Entgasung reduziert neben den nichtmetallischen Einschlüssen auch andere Vorteile wie: (i) C-Entoxidation, die den großen Vorteil hat, gasförmige Entoxidationsprodukte zu erzeugen, (ii) intensives Rühren mit seinen verschiedenen Vorteilen, (iii) ermöglicht Zeitmanagement in der Logistik des Pfannenflusses, somit für die Qualität der Temperaturkontrolle des flüssigen Stahls, und (iv) Wiederaufheizung des flüssigen Stahls durch Al- und O₂-Injektionen.
Pfannenrühren und Pfannen-Entgasungsprozesse fördern das Einschlusswachstum und die -entfernung erheblich. Der Effekt von Vakuumbehandlungen auf die Einschlussniveaus im gegossenen Stahl zeigt die Verbesserung der Stahlreinheit gegenüber Argon (Ar)-Rühren in der Pfanne. Der ausgeprägte Vorteil der Ca-basierten Pulvereinspritzung ist auf ihre größere Rührkraft zusätzlich zu ihrem primären Effekt der Entoxidation und Verflüssigung von Einschlüssen zurückzuführen. Vakuum-Entgasung und Ca-Behandlung zusammen können den Gesamt-O₂ auf 15 ppm senken.
Übermäßiges Rühren ist jedoch nachteilig, da die Aufwärtszirkulation des Stahls auf die Schlackenschicht einen „Auge“-Bereich der Stahloberfläche der Reoxidation aussetzen kann sowie aufgrund der Feuerfest-Erosion. Ausreichende Rührzeit (mehr als 10 Min) nach der Zugabe von Ferrolegierungen ist auch wichtig, um den Al₂O₃-Einschlüssen zu erlauben, bis zur Schlacke zu zirkulieren und entfernt zu werden. In einigen Werken wird die Praxis angewendet, zuerst kräftig zu rühren, um die Kollision kleiner Einschlüsse zu größeren zu fördern, gefolgt von einem „endgültigen Rühren“, das den Stahl langsam wieder umwälzt, um die Entfernung der Einschlüsse in die Schlacke zu erleichtern, während die Erzeugung weiterer großer Einschlüsse durch Kollisionen minimiert wird.
Gießpfannenbetrieb
Wichtige Phänomene, die in der Gießpfanne stattfinden, sind in Abb. 2 dargestellt. Die Faktoren, die die Stahlreinheit beeinflussen, sind: (i) Gießübergänge, (ii) Gießpfannen-Feuerfestauskleidung, (iii) Gießpfannen-Fluss, (iv) Gasrühren und (v) Gießpfannen-Flusssteuerung.
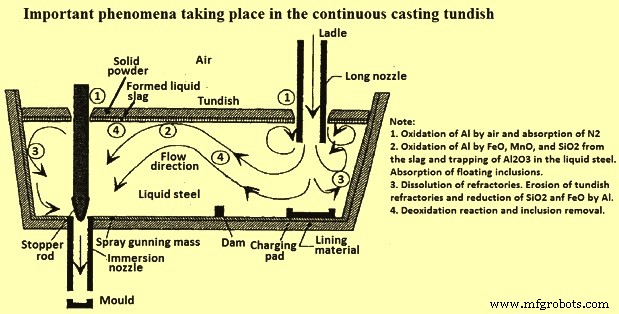
Gießübergänge
Gießübergänge treten am Anfang des Gießens, während Pfannenwechsel und SEN (Tauchrohr)-Wechsel und am Ende der Gießsequenz auf. Einschlüsse werden oft während Übergängen erzeugt und können lange andauern, wodurch große Stahlmengen kontaminiert werden. Während dieser unbeständigen Gießperioden sind Schlackeneinschleppung und Lufteinschluss wahrscheinlicher, was Reoxidationsprobleme induziert.
Während des ersten Gießheats wird die Einschleppung von Luft und Schlacke in den Gießpfannen-Einlaufkasten aufgrund der Turbulenzen beim Öffnen der Pfanne von einem initialen Maximum des Gesamt-O₂-Gehalts in der Gießpfanne begleitet (einschließlich sowohl Schlacke als auch Al₂O₃-Einschlüsse). Offenes Gießen am Anfang des Gießens führt dazu, dass der Gesamt-O₂ in der Gießpfanne auf mehr als das Doppelte des Normalniveaus für mehr als einen gesamten Heat ansteigt. Mehrere Minuten des Füllens sind nötig, bevor Gießpfannen-Fluss zugegeben werden kann. Schließlich sinkt der Gesamt-O₂ während des stationären Gießens auf niedrigere Werte, die hauptsächlich aus Al₂O₃ bestehen.
Eine Verbesserung während Pfannenwechseln ist, den Fluss von Flüssigkeit in die Kokille zu stoppen, bis die Gießpfanne gefüllt ist, und Gas durch den Stopper zu blasen, um das Aufschwimmen von Einschlüssen zu fördern. Ein weiterer Verbesserungseffekt ist, neue Pfannen mit getauchter Schutzhaube zu öffnen. Mit dieser Maßnahme wird der Gesamt-O₂ mit konsistenterer Qualität über die gesamte Sequenz verringert. Nahe dem Ende einer Pfanne kann Pfannenschlacke in die Gießpfanne eintreten, teilweise aufgrund des Wirbels, der sich im flüssigen Stahl in der Nähe des Pfannenaustritts bildet. Dieses Phänomen erfordert, dass etwas Stahl in der Pfanne beim Schließen verbleibt (Beispiel 5 t „Rest“). Zusätzlich sinkt die Gießpfannentiefe nach Pfannenschluss, was den normalen Gießpfannenfluss stört und Schlackenwirbel, Schlackeneinschleppung und erhöhten Gesamt-O₂ in der Kokille erzeugen kann.
Gießpfannen-Feuerfestauskleidung
Gelöstes Al im flüssigen Stahl reagiert mit einer O₂-Quelle in der Auskleidung der Feuerfestauskleidung. Das Ausmaß dieser Reaktion kann durch Überwachung des Si-Gehalts des flüssigen Stahls quantifiziert werden. Der O₂ für die Reaktion kann von CO (Kohlenmonoxid) stammen, wenn C in der Feuerfestauskleidung mit Bindemitteln und Verunreinigungen reagiert, oder von SiO₂-Feuerfestzersetzung. SiO₂-basierte Gießpfannenauskleidungen sind schlechter als MgO-basierte Spritzauskleidungen.
Gießpfannen-Fluss
Der Gießpfannen-Fluss muss viele Funktionen erfüllen. Erstens soll er den flüssigen Stahl sowohl thermisch (um übermäßigen Wärmeverlust zu verhindern) als auch chemisch (um Lufteinschluss und Reoxidation zu verhindern) isolieren. Weiterhin kann Gießpfannen-Fluss mit niedrigerem SiO₂-Gehalt die N₂-Aufnahme von der Pfanne zur Kokille erheblich verringern. Zweitens soll der Fluss in idealen Umständen auch Einschlüsse absorbieren, um zusätzliche Stahlraffination zu ermöglichen. Ein normaler Gießpfannen-Fluss ist verbrannter Reisschalen, der kostengünstig, ein guter Isolator ist und gute Abdeckung ohne Verkrustung bietet. Reisschalen sind jedoch hoch an SiO₂ (ca. 80 %), was reduziert werden kann, um eine Einschlussquelle zu bilden. Auch sind Reisschalen sehr staubig und mit ihrem hohen C-Gehalt (C ca. 10 %) können sie ultra-niedrig-kohlenstoffhaltigen Stahl kontaminieren.
Basischer Fluss (CaO-Al₂O₃-SiO₂-basiert) ist theoretisch besser als verbrannter Reisschalen bei der Raffination von LCAK-Stählen und korreliert mit niedrigerem O₂ in der Gießpfanne. Verwendung von basischem Gießpfannen-Fluss (CaO 40 %, Al₂O₃ 24 %, MgO 18 %, SiO₂ 5 %, Fe₂O₃ 0,5 %, C 8 %) zusammen mit Prallplatten senkt die Gesamt-O₂-Schwankungen signifikant im Vergleich zum Fluss (CaO 3 %, Al₂O₃ 10 % bis 15 %, MgO 3 %, SiO₂ 65 % bis 75 %, Fe₂O₃ 2 % bis 3 %). Der basische Fluss zeigt jedoch ähnliche Ergebnisse für andere Parameter im Vergleich zu Reisschalen, vielleicht weil der basische Fluss auch einen hohen SiO₂-Gehalt enthält. Der basische Fluss ist somit unwirksam, da er leicht eine Kruste an der Oberfläche bildet, aufgrund seiner schnelleren Schmelzrate und hohen Kristallisationstemperatur. Auch hat basischer Fluss normalerweise niedrigere Viskosität und wird daher leichter mitgerissen. Um diese Probleme zu vermeiden, verwenden einige Stahlwerke einen zweischichtigen Fluss, mit einem niedrigschmelzenden basischen Fluss am Boden zur Absorption der Einschlüsse und einer oberen Schicht Reisschalen zur Isolierung, was den Gesamt-O₂ senkt.
Gießpfannen-Rühren
Das Einblasen von Inertgas in die Gießpfanne von ihrem Boden verbessert die Vermischung des flüssigen Stahls und fördert die Kollision und Entfernung von Einschlüssen. Diese Technologie senkt den Gesamt-O₂ in der Gießpfanne. Die Gefahr dieser Technologie ist, dass beliebige einschlussbeladene Blasen, die der Gießpfanne entweichen und im Produkt eingeschlossen werden, zu schweren Fehlern im Produkt führen.
Gießpfannen-Flusssteuerung
Das Gießpfannen-Flussmuster soll so gestaltet sein, dass die Verweilzeit des flüssigen Stahls erhöht, „Kurzschlüsse“ verhindert und die Entfernung von Einschlüssen gefördert wird. Der Gießpfannen-Fluss wird durch seine Geometrie, Niveau, Einlauf (Schutzhaube) Design und Flusssteuerungseinrichtungen wie Prallplatten, Wehre, Dämme, Prallplatten und Filter gesteuert. Die Gießpfannen-Prallplatte ist eine kostengünstige Flusssteuerungseinrichtung, die Turbulenzen unterdrückt und Erosion des Gießpfannenbodens verhindert, wo der flüssige Stahlstrom aus der Pfanne auf die Gießpfanne trifft. Der Impuls des einströmenden Stroms wird diffundiert und ermöglicht der natürlichen Auftriebskraft des warmen einströmenden Stahls, Kurzschlüsse zu vermeiden, besonders beim Anfahren. Zusammen mit Wehr und Damm verbessert die Prallplatte die Stahlreinheit, besonders während Pfannenwechseln.
Transferoperationen
Eine der wichtigsten Quellen für O₂-Aufnahme ist die atmosphärische Reoxidation des Stahls während des Transfers von der Pfanne zur Gießpfanne oder von der Gießpfanne zur Kokille. Dies erzeugt Einschlüsse, die Produktionsprobleme wie Düsenverstopfung sowie Fehler im Endprodukt verursachen. Die Optimierung des Schutzsystems ist sehr wichtig, um dieses Phänomen zu verhindern. Die Verwendung einer Schutzhaube senkt die N₂-Aufnahme im Vergleich zum offenen Gießen. Der Ersatz des Gießpfannen-Einlaufkastens durch eine Pfannenschutzhaube und Dämme senkt auch die N₂-Aufnahme (Pfanne zu Gießpfanne) und verringert die Schlackeneinschleppung während Übergängen.
Pfannenöffnung
Pfannen-Selbstöffnung ist ein Heat, bei dem die Pfannendüse nicht gelocht werden muss, sondern sich selbst öffnet. Wenn die Düse gelocht werden muss, muss die Schutzhaube entfernt werden. Der Guss ist von der Pfanne zur Gießpfanne während der ersten 600 mm bis 1.200 mm des Gusses ungeschützt, und daher tritt Reoxidation durch Luft auf. Daher ist der Gesamt-O₂-Wert für die selbstöffnende Pfanne niedriger als für die gelochte Pfanne. Sorgfältiges Verpacken des Pfannenöffnungssandes hilft, die Pfannen-Selbstöffnung zu realisieren.
Argonschutz
Argonschutz wird verwendet, um den flüssigen Stahl vor Luft-Reoxidation zu schützen. Wenn der Gießpfannen-Fluss zu früh zugegeben wird, kann der Fluss in den flüssigen Stahl eingeschleppt und in den Stahl gegossen werden, sodass normalerweise für die ersten Minuten eines Gusses keine Schutzabdeckung vorhanden ist. Auch während der Pfannenöffnungsperiode ist Luft sehr leicht in der Lage, den flüssigen Stahl zu erreichen. Die Auswirkungen dieser beiden Faktoren können bis zu 15 Minuten in den Guss hineinreichen für eine Gießpfanne von 60 t Kapazität. Zur Bekämpfung dieses Problems wird in einigen Stahlwerken das Spülen der Gießpfanne mit Inertgasen (um die Luft zu verdrängen) vor dem Öffnen der Pfanne in die Gießpfanne angewendet. Eine weitere Maßnahme zur Verbesserung des Schutzsystems zur Senkung des Gesamt-O₂ ist die Einbindung einer geeigneten Gasinjektion.
Dichtheitsprobleme
Zur Verringerung der N₂-Aufnahme beim Stranggießen werden normalerweise die Faktoren Abdichtung der Schutzhaube von der Pfanne zur Gießpfanne und SEN von der Gießpfanne zur Kokille betrachtet.
Düsenverstopfung
Zusätzlich zur Beeinträchtigung der Produktion ist die Verstopfung der Gießpfannendüse und des SEN nachteilig für die Stahlreinheit aus drei Gründen. Erstens werden gelöste Verstopfungen entweder im Stahl eingeschlossen oder sie ändern die Flusszusammensetzung, was in beiden Fällen zu Fehlern führt. Zweitens ändern Verstopfungen das Düsenstrommuster und die Strahlcharakteristiken, die die Düse verlassen, was den Fluss in der Kokille stört und zu Schlackeneinschleppung und Oberflächenfehlern führt. Drittens stört Verstopfung die Kokillenniveau-Steuerung, da das Flusssteuerungsgerät versucht, die Verstopfung zu kompensieren. Mehrere Praktiken können verwendet werden, um Verstopfung zu minimieren. Zusätzlich zu allgemeinen Maßnahmen zur Minimierung von Einschlüssen kann Verstopfung durch Feuerfest-Erosion durch Kontrolle der Düsen-Feuerfestzusammensetzung (Beispiel Vermeidung von Na, K und Si Verunreinigungen) oder Beschichtung der Düsenwände mit reinem Al₂O₃, BN oder anderen widerstandsfähigen Materialien bekämpft werden.
Kokille und Stranggießmaschine (CCM) Betrieb
Das Gießen von flüssigem Stahl in einer Stranggießmaschine (CCM) involviert viele Phänomene, die in Abb. 3 dargestellt sind, die weitreichende Folgen auf die Strangqualität haben. In die Kokille durch die Düse eingetragene Einschlüsse umfassen Entoxidationsprodukte, Düsenverstopfungen und eingeschleppte Gießpfannen/Pfannen-Schlacke (Reoxidation durch SiO₂, FeO und MnO in der Schlacke) und Reoxidationsprodukte aus Lufteinschluss durch Düsenlecks. Kokillenschlacke kann durch übermäßige Oberflächengeschwindigkeiten oder Niveauschwankungen eingeschleppt werden. Neue Einschlüsse können ausfallen, wenn der Überhitzungsgrad sinkt, wie TiO₂-Einschlüsse in Ti-behandelten Stählen. Andererseits können Einschlüsse in die Schlacke/Stahl-Grenzfläche durch Auftriebs-Aufschwimmen, Flüssigkeitsstrom-Transport und Anheftung an Blasenoberflächen entfernt werden.
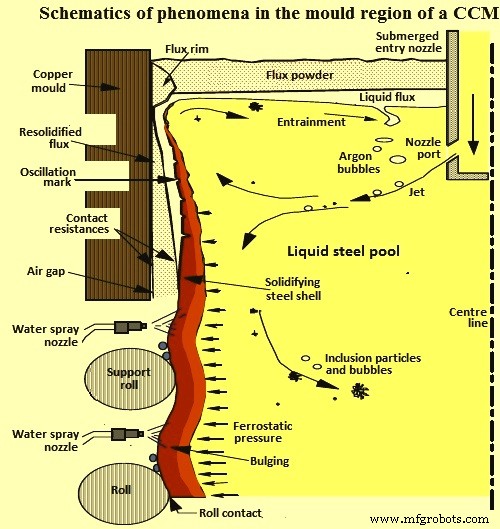
Die Kokille ist das letzte Raffiniergerät, wo Einschlüsse entweder sicher in die obere Schlackeschicht entfernt werden oder in die erstarrende Schale eingeschlossen werden und permanente Defekte im Gussprodukt bilden. Wichtige Erkenntnisse über Einschlusseinschluss wurden in der Vergangenheit durch Sammeln statistischer Daten und Durchführung von Versuchen an betriebsbereiten CCMs gewonnen. Es wurde festgestellt, dass die Erhöhung der Stahlflussrate das Niveau von Bleistiftblasen (durch Ar-Blaseneinschluss) erheblich erhöht, während es das Niveau von Schlieren (durch Schlackeneinschleppung) verringert. Bei der Messung der Einschluss- und Blasenverteilung im gegossenen Stahl wurde beobachtet, dass einzelne 1 mm Blasen oft mit Einschlussclustern beschichtet sind und von weit upstream mitgeführt werden können, auch wenn kein Gas in die Gießpfannendüse injiziert wird. Es wurde auch beobachtet, dass der Einschlusseinschluss von Seite zu Seite variiert, was einen Zusammenhang mit Variationen in der transienten Strömungsstruktur der unteren Rezirkulationszone nahelegt.
Defekte werden häufig mit Transienten im Prozess in Verbindung gebracht, wie Änderungen der Gießgeschwindigkeit, Gießpfannenwechsel oder verstopfte Düsen. Bleistiftrohrdefekte treten intermittierend und selten auf, relativ zur Menge des injizierten Gases. Die Schlussfolgerungen einer Studie sind, dass 80 % der Partikel schließlich zum Meniskus entfernt werden (20 % im Gussprodukt eingeschlossen) und ein gegebener Partikel bis zu 300 Sekunden zirkuliert, bevor er entfernt oder eingeschlossen wird.
In einer CCM mit gekrümmter Kokille werden Einschlüsse bevorzugt 1 m bis 3 m unterhalb des Meniskus eingeschlossen. Daher konzentrieren sich Einschlüsse an einem Achtel bis einem Viertel der Dicke von der Oberseite der Innenradius-Oberfläche, zusätzlich zu den Oberflächen. Es wurde auch berichtet, dass elektromagnetisches Rühren die Stahlreinheit durch Senkung des Gesamt-O₂-Gehalts im Gussprodukt verbessern kann. CCMs mit gekrümmter Kokille sind bekannt dafür, viele mehr Partikel einzuschließen als CCMs mit gerader (vertikaler) Kokille, da die Einschlüsse spiralförmig am Innenradius aufsteigen, wo sie sich an einer spezifischen Distanz durch die Dicke sammeln, die 2 m bis 3 m unterhalb des Meniskus entspricht.
Es wurde berichtet, dass die Gießgeschwindigkeit ihren Effekt auf die Schlieren hat. Hohe Geschwindigkeiten und hohe Variationen der Gießgeschwindigkeit führen zu einer höheren Rate an Schlieren. Angemessene stabile Gießgeschwindigkeiten können mit der Verwendung eines Stoppers erzielt werden. Mit einem Stopper wird die Geschwindigkeit nicht mehr durch den Stahlstand in der Gießpfanne bestimmt, sondern durch den Stahlstand in der Kokille. Es ist besser, die Kokillenniveau-Steuerung im Bereich ±3 mm zu kontrollieren. Ein vorteilhaftes Werkzeug für die Optimierung des Flüssigkeitsstroms und damit die Verbesserung der Qualität des Gussprodukts ist die elektromagnetische Bremse (EMBR), die den Strahl ablenkt und seine Eindringtiefe verkürzt, sodass Einschlüsse mehr nach oben wandern, zum Deckpulver tendieren oder von der erstarrten Schale an der Oberfläche des Gussprodukts erfasst werden. Nach dem Einsatz der EMBR zeigt die Einschlussverteilung eine Verschiebung zur Oberfläche des Gussprodukts.
Herstellungsprozess
- Erkennen und Steuern von Einschlüssen im Stranggussstahl für höchste Qualität
- Einschlüsse im Stahl: Ursachen, Arten und Minderung in der Sekundärmetallurgie
- Stahlqualität optimieren: Einschlussmanagement und Fortschritte in der Reinstahlproduktion
- Lebenszyklusanalyse von Stahl: Treiber für nachhaltiges industrielles Wachstum
- Warmwalzwerk-Wärmebehandlungsöfen: Typen, Funktionen und industrielle Anwendungen
- Der Tiegel: Schlüssel zur Qualität im kontinuierlichen Stahlstranggießen
- Effizientes Wassermanagement und Schadstoffkontrolle in modernen Stahlwerken
- Rostfreie Stahlsorten: Typen, Eigenschaften & Häufige Anwendungen
- Werkzeugstahlgüten verstehen: Eigenschaften und Anwendungen
- Werkzeugstahl entmystifiziert: Zusammensetzung, Herstellung, industrielle Anwendungen