



CNC-Oberflächenveredelung: Verfahren, Auswahl & Optimierung der Oberflächengüte
Warum Oberflächenfinish bei CNC-Teilen entscheidend ist
Ohne explizite Vorgabe liefern CNC-Teile eine „gefräste“ Oberfläche (As Machined). Durch den subtraktiven Prozess bleiben mikroskopische Werkzeugspuren. Für Optik, Korrosionsschutz, Verschleißfestigkeit, Passung oder Hygiene sind Nachbehandlungen oft zwingend. Hier: die gängigsten Metall-Oberflächenveredelungen – für Ihre richtige Wahl.
Gängige CNC-Oberflächenveredelungen
1. As Machined (Standard, bearbeitet)
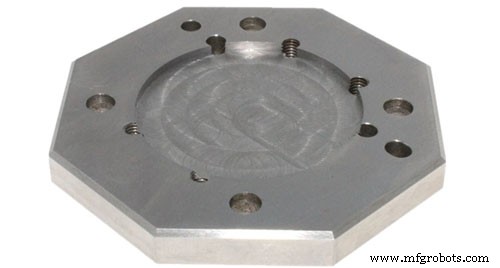
Unser Standard. Sichtbare Werkzeugspuren, Rauheit Ra 3,2 µm. Nachschlichten (Feinschnitt) → Ra 0,8 / 0,4 µm oder feiner. Mehrkosten: zusätzlicher Bearbeitungsschritt, strengere Prüfung. Schleifen/Polieren reduziert Rauheit weiter, trägt aber Material ab → Maßtoleranz beachten! As Machined = günstig, schnell, für nicht-sichtbare Funktionsteile.
2. Glasperlenstrahlen / Sandstrahlen (Bead Blasting / Sandblasting)
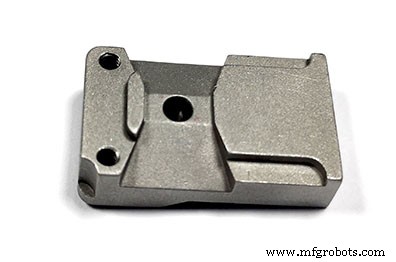
Gleichmäßige matte/seidenglänzende Oberfläche, Werkzeugspuren beseitigt. Druckluft beschleunigt Glasperlen auf Werkstück → Materialabtrag & Glättung. Kritische Flächen (Bohrungen, Passflächen) abkleben → Maßhaltigkeit (Zusatzkosten). Entfernt Mikrograte, vereinheitlicht Metallfarbe, optische Aufwertung. Hauptzweck: Optik. Manuell → Ergebnis abhängig von Bediener. Parameter: Druck, Korngröße (grob bis fein, wie Schleifpapier).
- MT-11010 Light: Leichte Frässpuren/Schleifkratzer entfernen, gleichmäßiger Glanz.
- MT-11020 Heavy: Tiefe Frässpuren/Kratzer entfernen, mattere Optik.
3. Eloxieren (Anodizing) – Typ II & Typ III
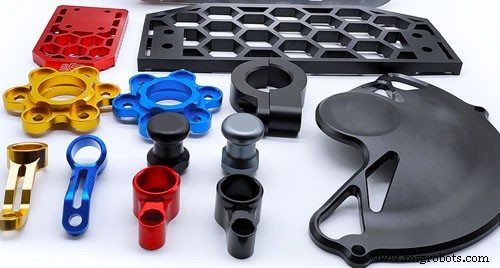
Elektrolytische Oxidation. Teil in verdünnter Schwefelsäure, Spannung zwischen Teil (Anode) & Kathode. Elektrochemische Reaktion wandelt Oberfläche in hartes Aluminium-/Titanoxid um. Maskierung kritischer Flächen (Gewinde, Leitfähigkeit) möglich. Erhöht Härte & Verschleißfestigkeit (Alu), verlängert Lebensdauer.
Standard für Alu & Titan. Einfärbbar: Schwarz, Rot, Gold gängig.
Parameter (Strom, Zeit, Konzentration, Temperatur) steuern Schichtdicke & Dichte:
Typ II – Standard / Dekorativ
Bis 25 µm Schichtdicke. Typisch: Schwarz 8–12 µm, farblos (transparent) 4–8 µm. Glatte, dekorative Teile, guter Korrosionsschutz, begrenzter Verschleißschutz.
Typ III – Harteloxal (Hardcoat)
Bis 125 µm (Standard 50 µm). Hochdichte Keramikschicht: exzellenter Korrosions- & Verschleißschutz → funktionale Anwendungen. Strengere Prozessführung (höhere Stromdichte, ~0 °C Badtemperatur) → höherer Kosten.
4. Pulverbeschichtung (Powder Coating)
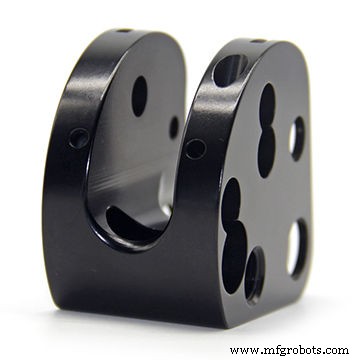
Pulver (trocken) wird elektrostatisch aufgetragen → im Ofen eingebrannt (vernetzt). Ähnlich Nasslack, aber: kein Lösemittel, 100 % Materialausnutzung, umweltfreundlich. Ergebnis: zähe, verschleißfeste, korrosionsbeständige Schicht – haltbarer als Nasslack. In Haftfestigkeit, Korrosions- & Alterungsbeständigkeit überlegen. Alle Metalle, kombinierbar mit Strahlen (glatter, gleichmäßiger Untergrund). Mehrfachschichten für dickere Beschichtungen (typ. 18–72 µm). Viele Farben.
SANS bietet: Strahlen, Eloxieren, Pulverbeschichtung, Chemische Beschichtung (Chromatieren), Chemisches Nickel, Gold/Silber, kundenspezifische Veredelungen.
6 Tipps für bessere Oberflächengüte direkt beim Fräsen/Drehen
1. Richtige Schnittdaten: Schnittgeschwindigkeit ↑, Vorschub ↓
Erhöhen Sie Schnittgeschwindigkeit (vc / SFM) → reduziert Aufbauschneide (BUE) → längere Standzeit. Verringern Sie Vorschub (fz / IPR) → schont Schneide → längere Standzeit.
2. Richtige Frässtrategie wählen
Gleichlauffräsen (Down Milling) → bessere Oberfläche als Gegenlauffräsen (Up Milling).
3. Neue, leistungsfähige Werkzeuge einsetzen
Präzisionsteile brauchen: perfekten Prozess und scharfe, moderne Werkzeuge (Geometrie, Beschichtung, Substrat).
4. CNC-Programm optimieren
Beste NC-Daten (glatte Bahnen, keine unnötigen Stopps/Pausen) → ruhigerer Lauf → bessere Oberfläche.
5. Auslenkung & Schwingungen minimieren – Werkzeug steif halten
Kurze Auskragung, schwere Werkzeughalter, vibrationsgedämpfte Halter (z. B. Heavy Metal, Carbide). Kein Durchbiegen, kein Rattern.
6. Schrupp- & Schlichtwerkzeuge trennen
Schruppwerkzeug für Schruppen, Schlichtwerkzeug für Schlichten. Kosten sparen durch Doppelnutzung? → Qualitätsverlust. Getrennte Werkzeuge = beste Schlichtoberfläche.
SANS – kundenspezifische Präzisionsteile nach Zeichnung, kein MOQ, Angebot & Lieferung ab 1 Tag. Ideal für OEM & Non-Standard-Projekte. Zeichnung hochladen → Sofortangebot!
Herstellungsprozess
- Top-Tipps für die Fertigung erstklassiger CNC-gefräster Teile
- Aluminium-Sandguss meistern: Techniken für überlegene Oberflächenqualität
- Präzise Oberflächenveredelung bei CNC-Schweizer Drehteilen erreichen
- Professionelle CNC-Bearbeitungstipps für Titan – Luftfahrt, Automobil & mehr
- CNC-Bearbeitung: 4 bewährte Strategien für höhere Genauigkeit & Effizienz
- 7 Expertentipps für hochpräzise CNC-gefräste Teile
- Oberflächenbeschaffenheit meistern: Messung, Analyse & Leistungsauswirkung
- Wichtige Do's & Don'ts für eine optimale Oberflächenbearbeitung von CNC-gefrästen Teilen
- Schnittgeschwindigkeit, Schnitttiefe & Vorschub bei CNC-Individualteilen meistern
- Wesentliche Komponenten von CNC-Maschinensystemen: Ein umfassender Leitfaden