



Die richtige Fräsmethode für präzise Oberflächenbearbeitung wählen
Gefräste Oberflächen umfassen Ebenen, Ebenkonturen, Freiformflächen, Bohrungen und Gewinde. Die gewählte Bearbeitungsmethode muss zu den Flächenmerkmalen, der geforderten Genauigkeit und Rauheit passen.
Analyse des Flächenbearbeitungsplans
In Bohr- und Fräsbearbeitungszentren ist Fräsen das einzige Verfahren für Ebenen, Ebenkonturen und Flächen. Nach dem Schruppfräsen: Maßgenauigkeit IT12–IT14 (Abstand zweier Ebenen), Rauheit Ra 12,5–50 µm. Nach Schrupp- und Schlichtfräsen: IT7–IT9, Ra 1,6–3,2 µm.
1) Ebenkonturbearbeitung bestehtmostly aus Geraden, Bögen oder Kurven. Üblich: 3-Achsen-CNC-Fräsmaschine für 2,5-Achs-Bearbeitung.
2) Festschräge Ebenenbearbeitung – geneigte Ebene mit festem Winkel zur Horizontalen. Gängige Methoden:
- Kleine Teile: Auf Schrägbasis ausrichten und bearbeiten; bei schwenkbarem Spindelkopf: passenden Winkel einstellen und mit verschiedenen Werkzeugen bearbeiten.
- Große Teile, kleiner Neigungswinkel: oft Drahterodieren.
- Zylindrische Stirnflächen und Schrägrippen: meist mit speziellen Winkelformfräsern – besser als 5-Achs-Schwenkbearbeitung.
3) Variable Schrägflächenbearbeitung – zwei Konzepte:
- Kleine Krümmungsänderung: 4-Achs-CNC (X, Y, Z, A), Schrägstellung des Stirnfräsers durch Interpolation.
- Große Krümmungsänderung: 4-Achs-Verfahren unzureichend. Beste Lösung: 5-Achs-CNC (X, Y, Z, A, B/C) mit Kreisinterpolation.
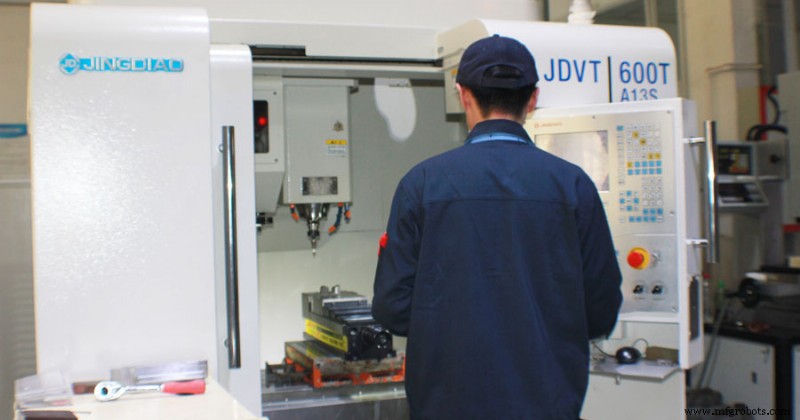
Analyse der Bohrungsbearbeitung
Verfahren: Bohren, Aufbohren, Reiben, Feinbohren. Große Durchmesser auch per Kreisinterpolation fräsbar.
1) Bohrungen > Ø 30 mm mit Guss-/Schmiederohling: Schema: Vorschruppen, Halbscheiden, Kantenfasen, Feinbohren. Bei sehr großen Durchmessern: Vorschruppen und Schlichtfräsen mit Stirnfräser. Bei Nuten: Nach Halbscheiden und vor Feinbohren Sägeblattfräser oder Einzelschneiden-Feinbohren (geringe Effizienz).
2) Bohrungen < Ø 30 mm, unbearbeiteter Rohling: Schema: Stirnseite plangfräsen, Zentrierbohren, Aufbohren, Kantenfasen, Reiben. Bei Koaxialitätsanforderung: Plangfräsen, Zentrierbohren, Halbscheiden, Feinbohren, Kantenfasen, Feinbohren (oder Reiben). Für Lagegenauigkeit: Plangfräsen und Zentrierbohren VOR Bohren. Kantenfasen NACH Halbscheiden, VOR Feinbohren – Gratvermeidung.
3) Gewindebearbeitung nach Durchmesser: M6–M20: Gewindeschneiden (Gewindebohrer). < M6: Kernloch auf Bearbeitungszentrum, Gewinde extern schneiden (kleine Gewindebohrer brechen leicht durch Zustandsüberwachung). > M20: Ausbohren mit Bohrwerkzeug.
Herstellungsprozess
- Arduino & Processing Serial Kommunikation – Tutorial #6
- CNC-Fräsmaschinen & -Methoden: Präzision & Automatisierung
- Vertikales Fräsen verstehen: Definition und Schlüsselkonzepte
- Horizontale Fräsmaschinen: Grundlagen & Auswahl des richtigen Modells
- Expertenratgeber: Die richtigen Fräswerkzeuge für optimale Leistung wählen
- Präzisionsfräsmaschinen: Definition, Funktionsweise & Unterschied zum Bohren
- Den richtigen Hydraulikzylinder wählen: Umfassender Auswahlleitfaden
- Fräsmaschinen-Typen: Die richtige Maschine für Ihr Projekt wählen
- Fräsmaschinen-Komponenten: Alle Baugruppen und ihre Funktionen
- Fräsen vs. Drehen: Die wichtigsten Gemeinsamkeiten erklärt