



Hytech: Führend bei Innovationen in Thermoformen & Dünnfilmkunststoffen
Hytech bietet Lösungen für Thermoformen, Prägen und Trimmen von Dünnfilmkunststoffen. Der Fokus liegt primär auf dünnfilmigen Kunststoffteilen, die präzise grafische Registrierung erfordern. Es gibt auch nicht-grafische Anwendungen, bei denen Hytechs Formverfahren Vorteile gegenüber traditionellen Prozessen bieten. Ihre patentierten Technologien werden von OEMs in Automobil-, Haushaltsgeräte-, Medizin-, Luftfahrt- und Rüstungsindustrie eingesetzt.
Entwicklung patentierter Prozesse & Weiterentwicklung von Thermoformen und Passgenauen Trim-Werkzeugen
Heute verfügt Hytech über Fertigungsstandorte in den USA und Europa mit Produktionsdienstleistungen und Werkzeugbau sowie Prozessentwicklung und Equipment vom US-Hauptsitz in Phoenix, AZ.
Hytech fragte Rogers, warum die Kuppel nicht aus Kunststoff gefertigt sei. Man erfuhr, dass niemand die Kuppel aus Kunststoff herstellte. Also erfanden sie eine spezielle Thermoformtechnik zum Prägen einer Kuppel in Polyester und verkauften Millionen dieser Kuppeln an Rogers Corporation, später zig Millionen an Hewlett Packard für deren Finanz- und Wissenschaftsrechner. Der Produktionsvorteil (gegenüber Metallkuppeln) bei Membranschaltern: 100 Kunststoffkuppeln lassen sich in einem Bogen ablegen, bei Metallkuppeln musste man alle 100 einzeln platzieren.
Als Hytech diese Kuppelschichten an Membranschalterhersteller verkaufte, sagten diese: „Toll, aber ich habe Probleme beim Prägen der Overlays für eure Kuppeln.“ Also erfanden die Hytech-Gründer eine weitere Formtechnik: Hydroformen, um die Overlays zu prägen. Nun hatten sie Technologien für beide Lagen eines Membranschalters – Overlay und taktile Schicht darunter.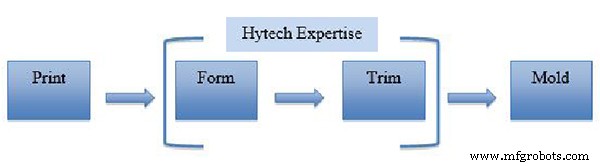
Passgenauer Trim-Werkzeug-Prozess: Hytechs kontinuierliche Entwicklung patentierter Technologie machte sie zum globalen Experten für 3-dimensionale Passgenaue Trim-Werkzeuge für Dünnfilmkunststoffe.
Mitte der 90er kam die In-Mold-Dekoration (IMD) / In-Mold-Labeling (IML) / Film-Insert-Molding (FIM) auf: Flach bedruckter Kunststoff (typischerweise Polycarbonat) wird in die 3D-Form eines Spritzgusswerkzeugs geformt. Der Dekorfilm wird eingelegt, das Werkzeug gespritzt, beim Öffnen ist das Teil dekoriert.
Dies fiel mit Hytechs Hydroform- und Polydome-Prozessen zusammen. Kunden baten um Prägung für diese neue Film-Insert-Technologie. Schnell zeigte sich: Keiner der Prozesse eignete sich für Tiefer als 1 mm. Der Vorteil von IMD: Komplexe 3D-Teile mit registrierten Grafiken. Also entwickelten die Gründer mit einem neu eingestellten Ingenieur Accuform – eine Hochdruck-Luftformtechnik für bis zu 50 mm Ziehtiefe mit registrierten Grafiken. Damit ließen sich Position, Lage und Größe verschiedener Grafiken über komplexe 3D-Oberflächen halten.
Daraus resultierte der Bau von Teilen für die IMD-Industrie. Hytech stellte fest: Zwar ließen sich Formwerkzeuge einfach und kontinuierlich bauen, aber Passgenaue Trim-Werkzeuge (Stanzwerkzeuge) bereiteten Schwierigkeiten. Weltweit baute niemand 3-dimensionale Passgenaue Schneidwerkzeuge für Dünnfilmkunststoffe. Hytech musste die Technologie selbst entwickeln.
Früh lag das Auslagern gehärteter Stahlkomponenten an Senkerodier-Spezialisten. Hytech entschied, selbst in Senk- und Drahterodiermaschinen sowie neue Software zu investieren und Trim-Werkzeuge selbst zu bauen. So gut sie auch wurden – sie wussten, es wäre besser, noch ein Zehntel vom Umfang der gehärteten Stahlkomponenten abzutragen. Auf ihren aktuellen Bearbeitungszentren war diese Toleranz nicht haltbar. Hytech CEO Fred Himmelein erklärt: „Über die Jahre wurden wir besser und erreichten das Maximum. Die Präzision, die Zehntel, die wir wollten, kriegten wir nicht hin. Wir wollten einen Spielraum zwischen den passenden gehärteten Stahlkomponenten von +/- .0003 Zoll, aber mit Senkerodier und VMC-Ausrüstung war das nicht machbar. Das führte uns zu DATRON.“
Forschung nach fortschrittlichen Technologien für Thermoformen und perfekte Oberflächen
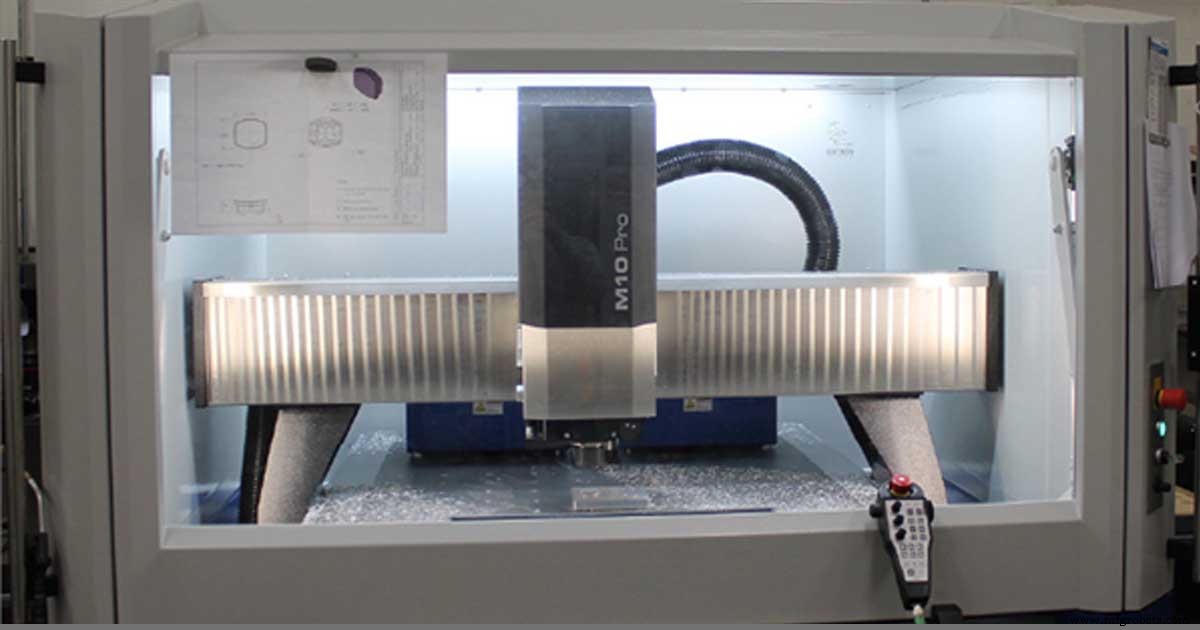
Der Leiter von Hytechs Werkzeugbau, Dave Blandino, führte gründliche Recherchen und Analysen verfügbarer Bearbeitungszentren durch und präsentierte dem Management mehrere branchenführende Lösungen. Letztlich entschied man sich für ein DATRON M10 Pro High-Speed-Bearbeitungszentrum. Himmelein resümiert: „Aus einer Kombination von Gründen wie Präzision, Steuerungssoftware (NC-Programmierung), Spindelwartungskosten, Support und Support-Standort erstellte Dave eine Matrix von etwa 10-12 Kriterien, die klar DATRON als richtige Wahl auswies.“
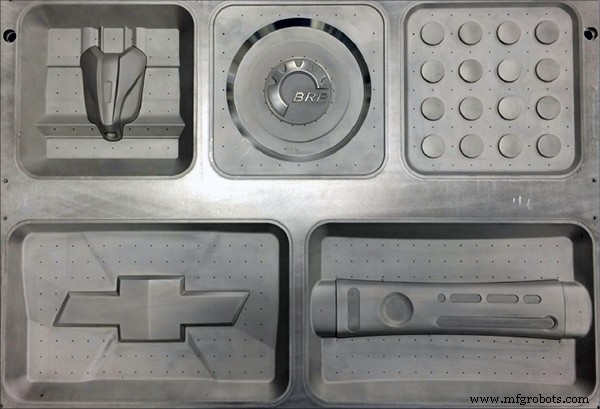
Die Entscheidung basierte nicht nur auf der Matrix. Es gab einen Benchmarking-Prozess: Jeder Maschinenhersteller musste exakt dasselbe Teil fertigen. Während die Fähigkeit, Stahl-IMD-Anwendungen zu fräsen, ein Parameter war, hatte die Oberflächengüte für die Formseite oberste Priorität. Hytechs Hochdruckformtechnik ist so präzise, dass selbst nach Sandstrahlen Werkzeugspuren im Formteil sichtbar werden. Himmelein: „Man schaut sich einen Formkern an, der sandgestrahlt wurde und wunderschön aussieht, aber beim Formen sieht man eine Werkzeugspur, die man nicht glauben kann.“ Damals ging es um sehr präzise 3D-Firmenlogos auf geformten Teilen. Die Optik jedes Logos war für den Auftraggeber entscheidend. Himmelein ergänzt: „Dieses Formteil ist der Einsatz, der in den Spritzguss geht. Es ist ein geformtes Appliqué oder ein Film, der in den Spritzguss eingelegt und rückverformt wird, sodass beim Öffnen des Werkzeugs das Teil dekoriert ist. Die kosmetischen Anforderungen an diese Teile sind absolut kritisch und so streng wie in der Fertigung nur möglich.“
Hytech Werkzeugbauleiter Dave Blandino erklärt ihre Erfahrung mit CNC-Anbietern und dem Benchmarking-Test: „Wir führten umfangreiche Recherchen durch und gaben mehreren CNC-Herstellern die Chance, ein Teil für uns zu fräsen. Ich bat sie, mir ein Teil vorzulegen, das ihre Maschine verkauft – und niemand kam an das DATRON-Teil heran. Ich erhielt Teile von anderen Herstellern, die Qualität entsprach nicht meinen Erwartungen. Aber innerhalb von 2 Wochen nach Übermittlung des Modells an DATRON flog ich nach Deutschland, und nicht nur die Gastfreundschaft war großartig, sondern DATRON legte mir ein Teil vor, das ich bei dem knappen Zeitrahmen nicht erwartet hatte. Es war bei weitem das Beste, was alle CNC-Anbieter produzierten. Als ich das DATRON-Muster den anderen Anbietern zeigte, sagten sie: ‚Oh, die haben das poliert.‘ Ich sagte: ‚Nein, das kommt direkt von der Maschine!‘ Aber sie glaubten mir nicht. Fakt ist, wir prüften jedes Teil penibel auf einem RAM-Optikkomparator mit 200-facher Vergrößerung – nicht nur mit bloßem Auge oder Lupe. Unser Prozess zeigt alles. Im Thermoformen zeigt sich selbst die geringste Werkzeugspur im Film. Deshalb ist die Oberflächengüte, die DATRON liefert, extrem kritisch.“
Neben Qualität gibt es entsprechende Kosteneinsparungen durch Wegfall sekundärer Operationen wie Handarbeit, Schleifen und Polieren. Himmelein schreibt DATRON eine 90%ige Reduktion der Handarbeitszeit zu. Auch Schleifen hat Grenzen, wie Blandino erklärt: „Man kann immer Handarbeit mit Schleifpapier machen, aber bei einem Mehrkavitäten-Werkzeug schleift man das Teil nie zweimal gleich. Bei 15-20 Kavitäten entstehen Variationen, die sich in Formen, Trimmen und Spritzgießen fortsetzen. Unser Ziel: Teil von der DATRON nehmen und nicht anfassen. Teile sind montagefertig für unsere Werkzeugbaugruppen direkt aus der Maschine. Manchmal ist leichtes Perlenstrahlen Kundenwunsch, aber kein Schleifen oder Polieren nötig.“
Hohe Toleranzen für Passgenaue Trim-Werkzeuge (Stanzwerkzeuge)
Heute nutzt Hytech Drahterodieren für die A-Seite (gehärteter Stahl, festes Toleranzmaß). Dann fertigen sie die B-Seite (das passende Gegenstück). Der Werkzeugkern wird typischerweise 0,0005–0,0008 Zoll „schwer“ gelassen, und die DATRON M10 Pro nimmt zehntelweise Material ab, bis es passt. Himmelein: „Hier glänzt die DATRON, weil wir zehntelweise relativ schnell abtragen können, die Tür öffnen, alles gespannt lassen, Passung prüfen und wenn nicht passt, Tür zu und nächsten Zehntel fahren.“
Die Kombination aus Drahterodieren und DATRON-Maschine hat den Unterschied für Hytech Forming gemacht – sie sind zum globalen Experten für 3-dimensionale Passgenaue Trim-Werkzeuge für Dünnfilmkunststoffe geworden.
Blandino erklärt: „Früher mussten wir diese Komponenten an externe Shops vergeben, die das Equipment dafür hatten. Seit dem DATRON-Kauf holten wir die ganze Arbeit ins Haus. Wir machen leichte Finish-Pässe, um enge Toleranzen an unseren gehärteten A2-Stahlteilen zu halten. Das sind Werkzeugkomponenten, die wir hier entwerfen und fertigen. Eine Vision unseres Unternehmens ist Trimmen. Wir machen Thermoformen von Dünnfilmkunststoffen, aber die andere Seite ist, dass wir den Kunststoff nach dem Formen trimmen müssen, und diese getrimmten Formen müssen mit engen Toleranzen von +/- ein paar Tausendstel Zoll exakt in die Form passen. Damit das Trimmen funktioniert, müssen die Toleranzen der von uns gefertigten Komponenten +/- ein paar Zehntel Zoll betragen. Das sind die Komponenten, mit denen wir unsere Trim-Werkzeuge bauen.“
Blandino schreibt der DATRON-Technologie auch mehr Designflexibilität zu: „Es hat uns auch erlaubt, unsere Werkzeuge viel effizienter zu konstruieren. Früher war das einzige Equipment, um diese engen Toleranzen zu halten, unser Drahterodieren. Das Problem: Nicht alles ist eine Durchgangstasche. Das limitierte unsere Designflexibilität, weil wir um diese Limitation herum konstruieren mussten. Mit der DATRON können wir freier konstruieren und Dinge so machen, wie wir sie wollen.“
Die DATRON M10 Pro ist so kritisch für die Endproduktqualität, dass Blandino sagt, sie würden daran erinnert, wann immer die DATRON überlastet ist und Arbeit auf andere CNC-Maschinen ausgelagert werden muss: „Selbst mit Handarbeit kommt man nicht an die Oberflächengüte heran, die wir auf der DATRON erreichen. Außerdem sind wir auf den anderen CNC-Maschinen bei 15k, 12k und 10k Spindeldrehzahl limitiert, müssen Vorschübe um 100% reduzieren. Wegen Spindelvibration und Spindelspiel an der Kugelgewindespindel ist schweres Schleifen nötig. Deshalb dränge ich auf eine zweite DATRON. Die anderen Maschinen nutzen wir als ‚Op-One-Maschine‘ für das Abräumen von Rohmaterial und unkritischen Flächen. Das machen sie gut.“
Erschließung neuer Umsatzströme und 25% Jahresumsatzsteigerung
CEO Fred Himmelein schreibt DATRON die Qualität zu, die Hytech an Branchen wie Automobil und Luftfahrt liefern konnte. Er ist auch von der Flexibilität der DATRON und den verbesserten Nebenprozessen beeindruckt. Beispiel: Ein seit einem Jahrzehnt laufendes Kundenprojekt, bei dem 0,25″ Acryl mit CO2-Laser geschnitten wurde – wunderschön polierte Kanten. Nach zehn Jahren wollte der Kunde auf Polycarbonat umsteigen, um Beschädigungsrisiken im Lebenszyklus zu reduzieren. 0,25″ Polycarbonat lässt sich nicht laserschneiden ohne Verbrennung und Gesundheitsgefahr. Also testeten sie einen Schnitt auf der DATRON M10 Pro mit einem DATRON-Fräser speziell für Acryl. Ergebnis: Großer Gewinn für beide. Die DATRON fräste die Teile aus Polycarbonat schneller als der Laser aus Acryl, die Oberflächengüte war vergleichbar, und der Kunde konnte auf das bevorzugte Material wechseln.
Die DATRON M10 Pro ist mit vielen CAM-Software-Paketen kompatibel. Hytech hat in mehrere investiert und umfangreiche Tests zur Maximierung von Leistung und Oberflächengüte durchgeführt. Blandino: „Wir haben wahrscheinlich mehr Softwaretests gemacht als die meisten Shops. Wir nutzen die DATRON-Software-Konturglättung, aber es ist auch eine Kombination aus Dynamik und Programmierstrategien, die alle zur perfekten Oberflächengüte beitragen. Wir testeten SolidCam, SOLIDWORKS, FeatureCAM, Fusion 360 und PowerMill – Äpfel mit Äpfeln bei verschiedenen Fräsern, Geschwindigkeiten und Vorschüben. Wir nutzen eine Kombination aus Software-Features und DATRON-Features und entwickelten eine Formel für die beste Oberflächengüte bei 3-Achs-Fräsen. Fusion hat einen sehr guten Post für DATRON und liefert exzellente Oberflächen in Verbindung mit Dynamics und Konturglättung der M10. Aktuell liegt unsere primäre CAM-Lösung bei Autodesk. Tests laufen kontinuierlich, und die DATRON ergänzt alle Software-Postprozessoren extrem gut.“
Sie müssen noch stillhalten, aber Hytech verriet: Sie steigen in eine bestehende Branche mit einer neuen Art der Komponentenfertigung ein, die extrem präzises Fräsen erfordert. Hersteller dieser Branche kamen auf Hytech zu, weil sie ein Foto ihrer DATRON M10 Pro auf der Website sahen. Bei den jüngsten Testschnitten für diese Branche lief das Teil über 200 Stunden. Das Teil erfordert sehr kleine Fräser mit kleinem Stepover für 3D-Konturieren und kann dutzende Stunden ohne Werkzeugwechsel laufen. Mit der Maschine aktuell im 24/7-Betrieb ist eine weitere M10 Pro imminent. Dieses Neugeschäft soll zu einer 25%igen Umsatzsteigerung führen.
CNC-Maschine
- Vom CM zu EMS zu MSP: Die Evolution der Elektronikfertigung nachzeichnen
- Lebensmittellieferketten stärken: Resilienz-Blaupause für 2024
- Industrie 4.0: Moderne Kundenerwartungen verstehen
- Die Bedeutung von Ehrlichkeit gegenüber Kunden: Vertrauen und Erfolg aufbauen
- CNC-Bearbeitung: Präzisionslösungen für die Automobilindustrie
- Industry 4.0 & Nachhaltigkeit: Umweltliche Herausforderungen meistern
- Industry 5.0: Fertigung für die Zukunft neu definieren
- Branchenfokus: Bergbau – Von kolonialen Wurzeln zur modernen Innovation
- Der Opportunity Quadrant: 4 Schlüsselpfeiler für Industrie-4.0-Erfolg
- Die Druckindustrie: Kernbereiche und Dienstleistungen