



Optimierter Fanuc G81 Bohrzyklus für effizientes Zentrierbohren
Der G81 Bohrzyklus wird für einfache Bohr-/Zentrierbohrvorgänge verwendet.
Syntax
G81 X... Y... Z... R... K... F...
| Parameter | Beschreibung |
|---|---|
| X | Bohrposition in X-Achse. |
| Y | Bohrposition in Y-Achse. |
| Z | Tiefe, Werkzeug verfährt mit Vorschub ab R-Ebene zur Z-Tiefe. |
| R | Position der R-Ebene. |
| K | Anzahl Zykluswiederholungen (falls erforderlich). |
| F | Vorschub. |
Einmal definiert, wird der G81 Bohrzyklus an jeder X-Y-Position in aufeinanderfolgenden Blöcken wiederholt. Daher muss der G81 Bohrzyklus mit G80 aufgehoben werden.
Verwendung
N30 G81 X10 Y30 Z-17 R2 F75 N40 Y10 N50 X30 N60 Y30 N70 X90 N80 Y10 N90 G80
Im obigen Beispiel beginnt das Bohren mit G81 Bohrzyklus an X10 Y30. Der erste Bohrung ist also an X10 Y30, dann zweite an Y10, dritte an X30, vierte an Y30, fünfte an X90 und die letzte an Y10, da der nächste Block G80 enthält, wird der Bohrzyklus nicht mehr wiederholt.
Funktionsweise
Kurze Beschreibung der Funktionsweise des G81 Bohrzyklus:
- Eilgang zur angegebenen X,Y-Achsenposition (Bohrposition).
- Eilgang zur R-Ebenenposition.
- Bohren mit angegebenem Vorschub von R-Ebenenposition zur Z-Tiefenposition.
- Eilgang zur Initialebene oder R-Ebene, abhängig von G98, G99 Modi.
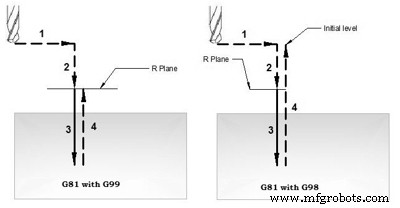
G98 G99 Modi
Nach Erreichen der Bohrtiefe erfolgt die Rückbewegung mit Eilgang. Die Rückzugshöhe kann durch G98 oder G99 gesteuert werden.
G81 Bohrer kehrt zur Initialebene zurück
G99 Bohrer kehrt zur R-Ebene zurück.
G98, G99 können mehrmals während des G81 Bohrzyklus verwendet werden.
Beispiel
N30 G81 X10 Y30 Z-17 R2 F75 N40 Y10 N50 G98 X30 N60 G99 Y30 N70 X90 N80 Y10 N90 G80
Wiederholbohren
Mit dem G81 Bohrzyklus kann der Bohrvorgang mehrmals wiederholt werden. Das Bohren wird K-mal wiederholt, wenn dieser Parameter mit G81 angegeben wird.
Wiederholbohren wird normalerweise mit G91 Inkrementellmodus verwendet. Ein gutes Beispiel für Wiederholbohren ist Rasterplattenbohren. Das Beispiel für Wiederholbohren ist unten gegeben.
Funktionsbeispiele
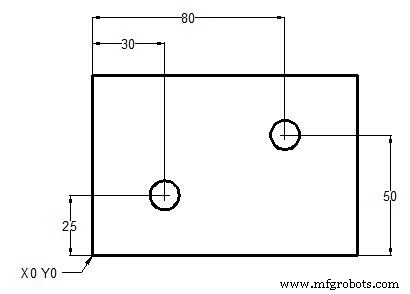
N10 T1 M06 N20 G90 G54 G00 X30 Y25 N30 S1200 M03 N40 G43 H01 Z5 M08 N50 G81 Z-10 R2 F75 N60 X80 Y50 N70 G80 G00 Z100 M09 N80 M30
G98 G99 Beispiel
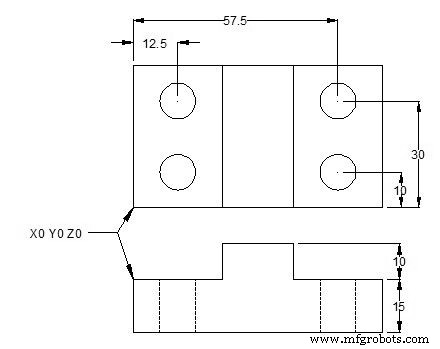
N10 M06 T1 N20 G90 G00 X12.5 Y10 Z12 S1000 M03 N30 G99 G81 X12.5 Y10 Z-17 R2 F75 N40 Y30 N50 G98 X57.5 N60 G99 Y10 N70 G91 G80 G28 X0 Y0 Z0 M05 N80 M30
Wiederholbohren Beispiel
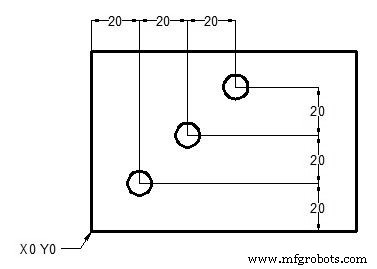
T1 M6 G00 G90 G40 G21 G17 G94 G54 X0 Y0 S1000 M03 G43 H1 Z100 Z3 G81 G99 G91 X20 Y20 R3 Z-20 K3 F100 M08 G80 G00 G90 Z100 M30
ODER
T1 M6 G00 G90 G40 G21 G17 G94 G54 X20 Y20 S1000 M03 G43 H1 Z100 Z3 G81 G99 R3 Z-20 F100 M08 G91 X20 Y20 K2 G80 G00 G90 Z100 M30
CNC-Maschine
- Fanuc G76 Gewindeschneidzyklus meistern: Umfassender Leitfaden für CNC-Programmierer
- Effizientes Pflichtbohren auf Fanuc-CNC-Drehmaschine mit G74 Zyklus
- Fanuc G75 Nutenzyklus für präzise CNC-Operationen meistern
- G81 Bohrzyklus mit G91 Inkrementalmodus meistern: Praxisbeispiel für Wiederholbohrungen
- CNC-Fräsen-Beispiel: G81 Bohr-Festzyklus meistern
- Fanuc CNC G81 Bohrzyklus Programm – Schritt-für-Schritt Beispiel
- G81 Bohrzyklus mit G91 Inkrementalmodus meistern: Schritt-für-Schritt Beispiel
- Eigenen G81 Bohrzyklus mit Fanuc-Makro und G66 Modaler Aufruf erstellen
- ECS G81/3: 3-Schichten-Bohrzyklus – Effizientes Mehrzonen-Lochbohren
- ECS G81 Standard-Bohrzyklus: Präzise Dateneingabe & Parametereinstellungen