



Beispielprogramm: G81 & G83 Bohrzyklen mit G98/G99 Rückziehebenen
Ein vollständiges CNC-Teilprogramm, das zeigt, wie G98 und G99 (Festzyklus-Rückziehebene) mit G81 Bohrzyklus und G83 Tieflochbohrzyklus bei einem Bauteil mit unterschiedlichen Höhen arbeiten.
G98 G99 Zusammenfassung
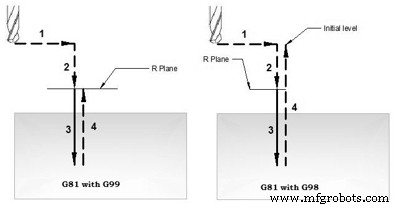
G98 und G99 sind modale Befehle, die das Verhalten von Festzyklen (G81, G83 etc.) ändern.
Bei aktivem G98 fährt die Z-Achse nach Abschluss eines einzelnen Vorgangs zur Startposition (Initialebene) zurück.
Bei aktivem G99 fährt die Z-Achse nach Abschluss einer Bohrung zur R-Ebene zurück, dann fährt die Maschine zur nächsten Bohrung.
CNC-Teilprogramm
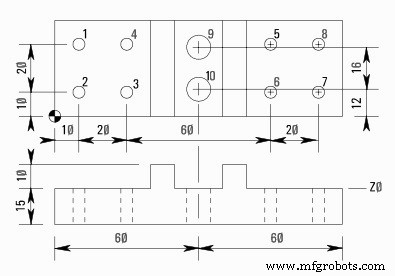
N10 M06 T01
N20 G90 G00 X10 Y30 Z12 S1000 M03
N30 G99 G81 X10 Y30 Z-17 R2 F75 (Bohrung 1)
N40 Y10 (Bohrung 2)
N50 X30 (Bohrung 3)
N60 Y30 (Bohrung 4)
N70 G98 X90 (Bohrung 5)
N80 G99 Y10 (Bohrung 6)
N90 X110 (Bohrung 7)
N100 G98 Y30 (Bohrung 8)
N110 G91 G80 G28 X0 Y0 Z0 M05
N120 M06 T02
N130 G90 G00 X60 Y28 Z12 S750 M03
N140 G99 G83 X60 Y28 Z-17 Q6 R2 F60 (Bohrung 9)
N150 G98 Y12 (Bohrung 10)
N160 G91 G80 G28 X0 Y0 Z0 M05
N170 M30
Erklärung
N10 – Werkzeugwechsel (M06) auf Werkzeug Nr. 1
N20 – Schnellverfahr zu X10 Y30 Z12, Spindel rechts (M03) 1000 U/min
N30 – Bohren startet (G81) bei X10 Y30, Vorschub F75, Rückzug zur R-Ebene
N40 – Nächste Bohrposition Y10 (G99 modal: Rückzug zur R-Ebene bis G98 kommt)
N50 – Bohren bei X30
N60 – Bohren bei Y30
N70 – Bohren bei X90 & Rückzug zur Initialebene
N80 – Bohren bei Y10 & Rückzug zur R-Ebene
N90 – Bohren bei X110
N100 – Bohren bei Y30 & Rückzug zur Initialebene
N110 – Festzyklus abbrechen (G80), Referenzpunkt (G28), Spindelstopp (M05)
N120 – Werkzeugwechsel auf Werkzeug Nr. 2
N130 – Schnellverfahr zu X60 Y28 Z12, Spindel 750 U/min rechts
N140 – G83 Tieflochbohren bei X60 Y28, Tiefe Z-17, Pecktiefe Q6, Vorschub F60
N150 – Nächste Tiefbohrung bei Y12 (Rückzug zur Initialebene)
N160 – G83 abbrechen (G80), Referenzpunkt (G28), Spindelstopp
N170 – Programmende mit Rücksprung (M30)
G- & M-Codes
| Code | Beschreibung |
|---|---|
| T | Werkzeugnummer |
| M06 | Werkzeugwechsel |
| G90 | Absolutprogrammierung |
| G00 | Schnellverfahr |
| S | Schnittgeschwindigkeit |
| M03 | Spindel rechts |
| M08 | Kühlmittel AN |
| G81 | Fanuc Bohrzyklus |
| G83 | Fanuc Tieflochbohrzyklus |
| G98 | Rückzug zur Initialebene im Festzyklus |
| G99 | Rückzug zur R-Ebene im Festzyklus |
| F | Schnittvorschub |
| G80 | Festzyklus abbrechen |
| M09 | Kühlmittel AUS |
| G28 | Referenzpunktanfahrt |
| G91 | Inkrementalprogrammierung |
| M05 | Spindelstopp |
| M30 | Programmende mit Rücksprung |
CNC-Maschine
- Effizientes Pflichtbohren auf Fanuc-CNC-Drehmaschine mit G74 Zyklus
- Haas G71 Schruppzyklus Programmbeispiel für Innenbearbeitung
- Plan-Nutstoßen mit G74 Tiefbohrzyklus in der CNC-Programmierung
- G81 Bohrzyklus mit G91 Inkrementalmodus meistern: Praxisbeispiel für Wiederholbohrungen
- CNC-Fräsen-Beispiel: G81 Bohr-Festzyklus meistern
- Fanuc CNC G81 Bohrzyklus Programm – Schritt-für-Schritt Beispiel
- CNC Beispielprogramm: G83 Peckbohren mit G70 Bolzenlochkreis für gleichmäßig verteilte Tiefbohrungen
- CNC-Bohren optimieren: G81-Zyklus auf Rasterplatte – Praktisches Beispielprogramm
- G81 Bohrzyklus mit G91 Inkrementalmodus meistern: Schritt-für-Schritt Beispiel
- ECS G83 Tiefbohr- und Ausräumzyklus: Präzises, effizientes Lochbohren