



Fanuc G07.1 Zylinderinterpolation Programm Beispiel: Schritt-für-Schritt CNC-Code
Eingereicht von: Brian
Zeichnung/Bild
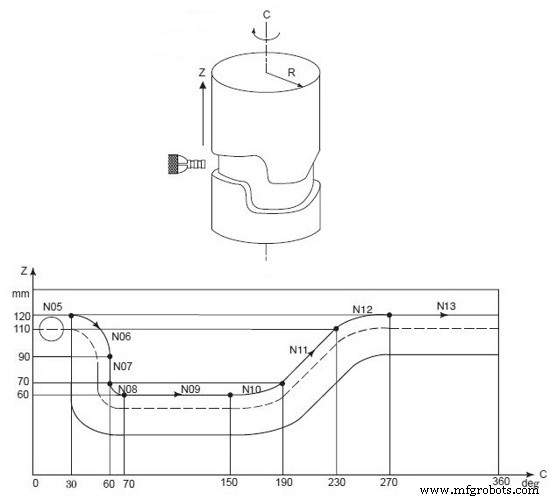
CNC-Programm
O0001 (CYLINDRICAL INTERPOLATION ); N01 G00 G90 Z100.0 C0 ; N02 G01 G91 G18 Z0 C0 ; N03 G07.1 C57299 ; N04 G90 G01 G42 Z120.0 D01 F250 ; N05 C30.0 ; N06 G02 Z90.0 C60.0 R30.0 ; N07 G01 Z70.0 ; N08 G03 Z60.0 C70.0 R10.0 ; N09 G01 C150.0 ; N10 G03 Z70.0 C190.0 R75.0 ; N11 G01 Z110.0 C230.0 ; N12 G02 Z120.0 C270.0 R75.0 ; N13 G01 C360.0 ; N14 G40 Z100.0 ; N15 G07.1 C0 ; N16 M30 ;
Mitsubishi CNC G07.1 Zylinderinterpolation Programm – Komplettes Beispiel & Code
Umfassender Heidenhain Flex K CNC-Programmierungsleitfaden
CNC-Maschine
- Fanuc G75 Nutenzyklus meistern: Schritt-für-Schritt CNC-Programmierbeispiel
- Fanuc G73 Konturfolgzyklus: CNC-Programmierbeispiel & Anleitung
- Fanuc CNC-Programmierung: Einfaches, funktionsreiches Beispiel
- Fanuc G20: Zollbasiertes CNC-Programmieren meistern – Praktisches Beispiel
- Einfaches CNC-Drehprogrammieren: Zollbasiertes Beispiel für Einsteiger
- CNC-Programmbeispiel: G03 Kreisinterpolation – Die Mathematik hinter der CNC-Bearbeitung meistern
- G02/G03 Kreisinterpolation in CNC meistern: Schritt-für-Schritt-Beispiel
- Fanuc G90 Drehzyklus: CNC-Programmbeispiel für effiziente Drehoperationen
- Umfassendes Fanuc G94 Plandrehzyklus Beispiel für CNC-Bearbeitung
- Fanuc G72 Plandrehzyklus Demo – Schritt-für-Schritt CNC Programmieranleitung