



Haas G73 Unregelmäßiger Bahn-Abstechzyklus: Optimierter CNC-Drehbetrieb
Haas G73 Unregelmäßiger Bahn-Abstechzyklus
Der G73 Musterwiederholzyklus eignet sich am besten, wenn Sie eine konsistente Materialmenge in sowohl X- als auch Z-Achse abtragen möchten.
Format
G73 P80 Q180 U.01 W.005 I0.3 K0.15 D4 F.012
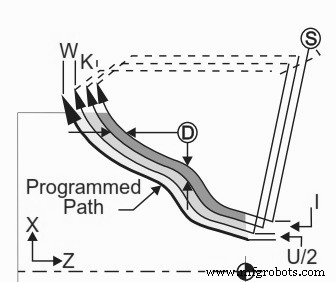
Haas G73 Irregular Path Stock Removal Cycle CNC Lathe
Parameter
D – Anzahl Schneiddurchgänge, positive Zahl
I – X-Achsen-Abstand und -Richtung vom ersten zum letzten Schnitt, Radius
K – Z-Achsen-Abstand und -Richtung vom ersten zum letzten Schnitt
P – Start-Blocknummer des zu schruppenden Pfads
Q – End-Blocknummer des zu schruppenden Pfads
U – X-Achsen-Größe und -Richtung der G73 Schlichtzugabe, Durchmesser
W – Z-Achsen-Größe und -Richtung der G73 Schlichtzugabe
F – Vorschub für gesamten G73 PQ-Block
S – Spindeldrehzahl für gesamten G73 PQ-Block
T – Werkzeug und Versatz für gesamten G73 PQ-Block
Haas G73 Beispiel
O0815 (Beispiel) T101 (Werkzeug 1 wählen) G50 S1000 G00 X3.5 Z.1 (Startpunkt) G96 S100 M03 G73 P80 Q180 U.01 W0.005 I0.3 K0.15 D4 F.012 (Schruppen P bis Q mit T1 per G73) N80 G42 G00 X0.6 G01 Z0 F0.1 X0.8 Z-0.1 F.005 Z-0.5 G02 X1.0 Z-0.6 I0.1 G01 X1.4 X2.0 Z-0.9 Z-1.6 X2.3 G03 X2.8 Z-1.85 K-0.25 G01 Z-2.1 N180 G40 X3.1 G00 Z0.1 M05 (******Optionale Schlichtsequenz*****) G53 X0 (Null für Werkzeugwechsel-Freiraum) G53 Z0 M01 T202 (Werkzeug 2 wählen) N2 G50 S1000 G00 X3.0 Z0.1 (Startpunkt) G96 S100 M03 G70 P80 Q180 (Schlichten P bis Q mit T2 per G70) G00 Z0.5 M05 G28 M30
CNC-Maschine
- Fanuc G73 Konturfolgzyklus: CNC-Programmierbeispiel & Anleitung
- Effizientes Pflichtbohren auf Fanuc-CNC-Drehmaschine mit G74 Zyklus
- Fanuc G73 Konturfolgzyklus: Umfassender Leitfaden für CNC-Programmierer
- Offizielles Haas CNC-Drehmaschinen-Bedienerhandbuch herunterladen – Umfassender Leitfaden & Programmierbeispiele
- Effiziente Gewindereparatur an Haas CNC-Drehmaschinen mit Intuitive Programming System
- C-Achse Drehprogrammierung mit Live Tooling auf Haas CNC meistern
- Live Tooling Drehprogrammierung auf Haas CNC: Spindelorientierung & M-Codes
- CNC-Drehmaschine Live Tooling & Haas M-Codes verstehen: Vollständiger Leitfaden
- Fanuc G71 Plandrehzyklus meistern: CNC-Drehcode-Beispiel
- Umfassender Leitfaden zu CNC G- & M-Codes für Fräsen & Drehen