



Haas G72 Typ I Schrupp- & G70 Schlicht-Planzyklus: Komplettes Fanuc-kompatibles Programm
Haas-Drehprogrammierbeispiel zur Veranschaulichung der Verwendung und Programmierung von Haas G72 Typ I Schrupp-Planzyklus / G70 Schlichtzyklus. Der Code funktioniert auch auf CNC-Drehmaschinen mit Fanuc-Steuerung mit geringfügigen oder keinen Änderungen. Alle verwendeten G-/M-Codes sind unten mit Beschreibung aufgeführt.
Haas G72 Typ I Schrupp G70 Schlicht Planzyklus Programmbeispiel
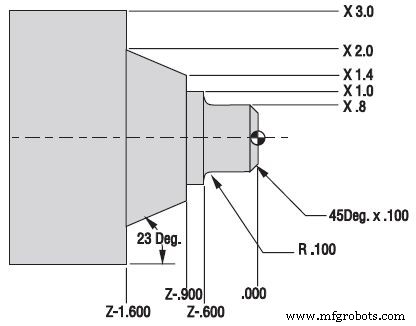
Haas G72 Typ I Schrupp und G70 Schlicht Planprogramm Beispiel
O00096 N1 (G72 ROUGHING FACE) N2 G53 G00 X0. Z0. T0 (Home für Werkzeugwechsel) N3 T101 (O.D. TOOL x .031 TNR) N4 G50 S3000 N5 G97 S450 M03 N6 G54 G00 X3.1 Z0.1 M08 N7 G96 S370 N8 G72 P9 Q18 U0.01 W0.01 D0.06 F0.012 N9 G41 G00 Z-1.6 N10 G01 X2. F0.008 N11 X1.4 Z-0.9 N12 X1. N13 Z-0.6 N14 G03 X0.8 Z-0.5 R0.1 N15 G01 Z-0.1 N16 X0.6 Z0. N17 X-0.062 N18 G40 G00 Z0.1 N19 G97 S450 M09 N20 G53 G00 X0. Z0. T0 N21 M01 N22 (G70 FINISHING FACE) N23 G53 G00 X0. Z0. T0 N24 T202 N25 G50 S3000 N26 G97 S450 M03 N27 G54 G00 X3.1 Z0.1 M08 N28 G96 S420 N29 G70 P9 Q18 N30 G97 S450 M09 N31 G53 G00 X0. Z0. T0 N32 M30
G-Codes
| Code | Bedeutung |
|---|---|
| G00 | Schnellgang |
| G01 | Lineare Interpolation |
| G03 | Kreisinterpolation CCW |
| G41 | Schneidkantenkompensation LINKS |
| G40 | Schneidkantenkompensation AUS |
| G50 | Spindelmax-Drehzahl Begrenzung |
| G53 | Maschinennullpunkt (nicht versetzt) |
| G54 | Werkstücknullpunkt 1 (Setting 56) |
| G72 | Plan-Schruppzyklus (End Face Stock Removal) |
| G70 | Schlichtzyklus |
| G96 | Konstante Schnittgeschwindigkeit EIN |
| G97 | Konstante Schnittgeschwindigkeit AUS |
M-Codes
| Code | Bedeutung |
|---|---|
| M01 | Wahlweiser Programmstopp |
| M03 | Spindel VORWÄRTS |
| M30 | Programmende & Reset |
G72 Parameter (Block N8)
- P9 Q18: Kontur-Start/Ende Blocknummern (N9-N18)
- U0.01 W0.01: Schlichtzugabe X (Durchmesser!) / Z
- D0.06: Schnitttiefe pro Hub (in Z)
- F0.012: Vorschub (mm/Umdrehung bei G96)
Hinweis: G72 Typ I = Kontur monoton in Z (ein Z-Wert pro X). Typ II erlaubt komplexere Konturen (P/Q mit 2 Blöcken).
Kreisinterpolation meistern: Programmierbeispiel 1
Kreisinterpolation für CNC-Bearbeitung: Praktische Anwendungen & Übungen – Teil 6
CNC-Maschine
- Fanuc G75 Nutenzyklus meistern: Schritt-für-Schritt CNC-Programmierbeispiel
- Fanuc G73 Konturfolgzyklus: CNC-Programmierbeispiel & Anleitung
- CNC-Programmierung meistern: Fanuc G71 Schruppen & G70 Fertigen – Komplettbeispiel
- Fanuc G72 Plandrehzyklus meistern: Komplettanleitung & Programmiertipps
- Fanuc CNC-Programmierung: Einfaches, funktionsreiches Beispiel
- Fanuc G70 & G71 Schrupp- & Schlichtdrehzyklus CNC-Programmbeispiel
- Fanuc G90 Drehzyklus: CNC-Programmbeispiel für effiziente Drehoperationen
- Haas G71 Schruppzyklus Programmbeispiel für Innenbearbeitung
- Fanuc CNC G81 Bohrzyklus Programm – Schritt-für-Schritt Beispiel
- Fanuc G72 Plandrehzyklus: Einzeiler-Format für 10T/11T/15T Steuerungen