



Quincunx CNC-Plasmaschneiden Programm: G91 Inkrementelle Steuerung
CNC-Programmbeispiel zum Schneiden eines Quincunx (Fünferwürfel-Muster) auf einer CNC-Plasmaschneidsteuerung. Programmiert in G91 inkrementeller Programmierung.
Was ist eine CNC-Plasmaschneidmaschine?
Plasmaschneiden
Plasmaschneiden ist ein Verfahren zum Schneiden von Stahl und anderen Metallen unterschiedlicher Dicke (manchmal andere Materialien) mit einem Plasmalichter. Ein Inertgas (manchmal Druckluft) wird mit hoher Geschwindigkeit aus einer Düse geblasen; gleichzeitig wird ein Lichtbogen durch das Gas von der Düse zum Werkstück gebildet, wodurch ein Teil des Gases zu Plasma wird. Das Plasma ist heiß genug, um das Metall zu schmelzen, und bewegt sich schnell genug, um geschmolzenes Metall vom Schnitt wegzublasen.
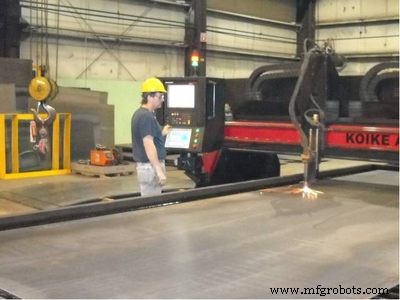
CNC-Plasmaschneidmaschine
CNC-Plasmaschneider
Ein "CNC-Plasma"-System ist eine Maschine, die ein Plasmalichter trägt und dieses auf einem per CNC (Computerized Numerical Control) vorgegebenen Pfad bewegen kann – ein Computer steuert die Maschinenbewegung basierend auf numerischen Codes in einem Programm.
Plasmaschneid-Steuerung Programmbeispiel
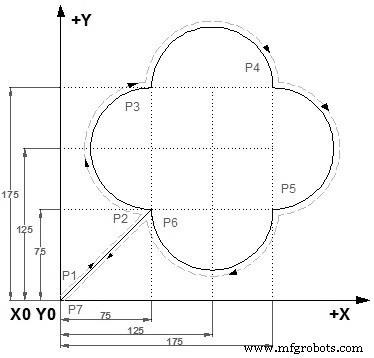
Quincunx CNC-Plasmaschneid-Steuerung Programmbeispiel
Relative Koordinatenprogrammierung
G92 X0 Y0 (P1) G00 X75 Y75 (P2) G02 Y100 I0 J50 (P3) G02 X100 I50 J0 (P4) G02 Y-100 I0 J-50 (P5) G02 X-100 I-50 J0 (P6) G00 X-75 Y-75 (P7) M02
Programmerklärung
| Block | Funktion |
|---|---|
| G92 X0 Y0 | Nullpunkt setzen an aktueller Position (P1) |
| G00 X75 Y75 | Schnellgang zu P2 (75,75) |
| G02 Y100 I0 J50 | Kreisbogen CW zu Y100, Mittelpunkt versetzt I0 J50 (P3) |
| G02 X100 I50 J0 | Kreisbogen CW zu X100, Mittelpunkt I50 J0 (P4) |
| G02 Y-100 I0 J-50 | Kreisbogen CW zu Y-100, Mittelpunkt I0 J-50 (P5) |
| G02 X-100 I-50 J0 | Kreisbogen CW zu X-100, Mittelpunkt I-50 J0 (P6) |
| G00 X-75 Y-75 | Schnellgang zu P7 (-75,-75) |
| M02 | Programmende |
Hinweis: G91 (inkrementell) ist implizit durch G92-Nullsetzung und relative I/J-Werte. Quincunx = 5 Punkte (Mitte + 4 Ecken) – hier als Kreisbogenfolge realisiert.
CNC-Maschine
- Der definitive Leitfaden zu CNC-Plasmaschneid-Software: Funktionen, Workflow und Top-Auswahl
- Fanuc G75 Nutenzyklus meistern: Schritt-für-Schritt CNC-Programmierbeispiel
- Fanuc CNC-Programmierung: Einfaches, funktionsreiches Beispiel
- Fanuc CNC G81 Bohrzyklus Programm – Schritt-für-Schritt Beispiel
- Umfassendes Fanuc G94 Plandrehzyklus Beispiel für CNC-Bearbeitung
- CNC-Nutenfräsen Einsteigerprogramm: Einfaches Beispiel & Schritt-für-Schritt Anleitung
- G84 Gewindeschneidzyklus meistern: Praktischer CNC-Programmierleitfaden
- Siemens Sinumerik 4-Achs-Fräprogramm: Praktisches CNC-Beispiel
- CNC-Fräsen Bogen-Beispiel: G2 mit I & J Parametern
- CNC-Taschenfräsen Beispiel: Schruppen mit G73 Zyklus