



Sinumerik CYCLE95 Innendrehen Programm Tutorial
Eingereicht von: Vikram
Zeichnung/Bild
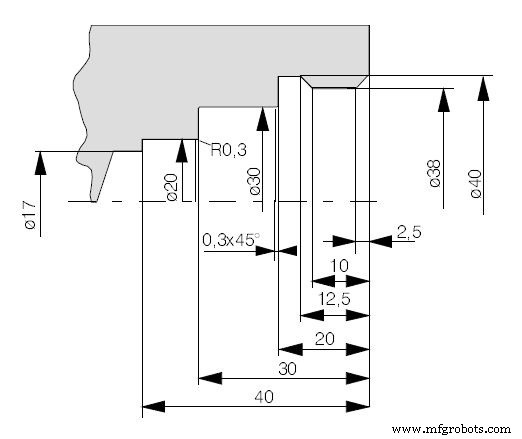
CNC-Programm
G54 G53 G0 X610 Z350 T5 D1 G96 S250 M4 ; Bohrstange CYCLE95("CONT3",3,0.05,0.3,0,0.3,0.1,0.12,11,0,0,0) G0 X200 Z100 M30 Kontur-Unterprogramm: CONT3 G1 X40 Z0 F0.12 X38 Z-2.5 Z-10 X40 Z-12.5 Z-20 X30 CHR=0.3 Z-30 F0.1 X20 RND=0.3 Z-40 X17 M17
Optimierte Sinumerik CYCLE95 Konturintegration im Aufrufprogramm
Sinumerik CYCLE95 Plandrehprogramm für CNC-Drehmaschine – Präzision, Effizienz & Nahtlose Integration
CNC-Maschine
- Fanuc CNC-Programmierung: Einfaches, funktionsreiches Beispiel
- Fanuc G70 & G71 Schrupp- & Schlichtdrehzyklus CNC-Programmbeispiel
- Fanuc G90 Drehzyklus: CNC-Programmbeispiel für effiziente Drehoperationen
- L930 Rundtischfräsen Programm für Sinumerik 840/840C CNC-Maschinen
- Sinumerik L93 Nutenzyklus: CNC-Beispielprogramm für Nutenbearbeitung
- Sinumerik L97 Gewindeschneidzyklus: Beispielprogramm für Außengewindeschneiden
- CNC Drehmaschinen Bohrzyklus Beispiel: Sinumerik CYCLE81 für effizientes Bearbeiten
- Sinumerik CYCLE82 Bohr- & Senkbohrzyklus meistern: Schritt-für-Schritt Beispiel
- Sinumerik 810 CNC-Fräsen: Radius & Fase programmieren – Schritt-für-Schritt-Beispiel
- Siemens Sinumerik 4-Achs-Fräprogramm: Praktisches CNC-Beispiel