



Okuma G74 Rückwärts-Gewindeschneiden-Zyklus: Experten-Programmierleitfaden
Okuma G74 Rückwärts-Gewindeschneiden-Zyklus
G74 Rückwärts-Gewindeschneiden-Zyklus
Programmierung
G74 X__Y__Z__R__P__Q__F__
Parameter
| Parameter | Beschreibung |
|---|---|
| X,Y | Koordinatenwerte der Bohrungsposition |
| Z | Bohrungsbodenniveau Im G90 Modus: Position im gewählten Koordinatensystem Im G91 Modus: Abstand vom Punkt R Niveau |
| R | Punkt R Niveau |
| P | Verweilzeit am Bohrungsboden |
| Q | Verweilzeit am Punkt R Niveau |
| F | Vorschub |
Bearbeitungsablauf
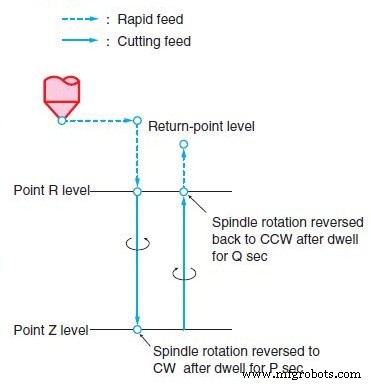
(1) Positionierung entlang der X- und Y-Achse im Eilgang
(2) Positionierung auf Punkt R Niveau im Eilgang
(3) Gewindeschneiden bis zum Punkt Z Niveau mit dem angegebenen Schnittvorschub bei gegenläufiger Spindeldrehung (CCW).
(4) Verweilen am Punkt Z Niveau für P Sekunden, dann Umkehr der Spindeldrehrichtung auf CW.
(5) Rückkehr zum Punkt R Niveau mit Schnittvorschub
(6) Verweilen am Punkt R Niveau für Q Sekunden, dann Umkehr der Spindeldrehrichtung zurück auf CCW.
(7) Rückkehr zum Rückzugspunktniveau im Eilgang.
Details
- Verweilen wird nicht ausgeführt, wenn kein P- und/oder Q-Wert angegeben ist. Die Einheiten der P- und Q-Werte sind dieselben wie beim G04-Verweilbefehl.
- Ein Vorschub-Override wird während des Rückwärts-Gewindeschneidens ignoriert.
- Wenn die SLIDE HOLD-Taste während der Rückkehr vom Punkt Z Niveau zum Punkt R Niveau gedrückt wird, stoppt der Zyklus nach Erreichen des Punkt R Niveaus.
- Wenn die Positionierung zum nächsten Gewindeschneidpunkt auf dem Punkt R Niveau nach dem Start der Spindel-Gegenuhrzeigersinn-Drehung, aber bevor das Gewindeschneidwerkzeug vollständig vom Werkstück gelöst ist, ausgeführt wird, geben Sie eine Verweilzeit auf diesem Niveau an, indem Sie Q spezifizieren.
- Sowohl der Schnittvorschub-Override als auch der Spindeldrehzahl-Override-Wert sind auf 100% festgelegt. Ein Eilgang-Override kann eingestellt werden.
Okuma G76 Feinbohrzyklus – Präzises Bohren & Parametereinstellung
Okuma G73 Hochgeschwindigkeits-Tieflochbohrzyklus – Vollständiger Leitfaden
CNC-Maschine
- Gewindefräsen vs. Gewindeschneiden: Welche Gewindemethode passt zu Ihren Teilen?
- Reverse Engineering erklärt: Funktionsweise, Nutzen und professionelle Anwendung
- Effizientes Pflichtbohren auf Fanuc-CNC-Drehmaschine mit G74 Zyklus
- G90 Drehzyklus meistern: Umfassender Leitfaden zu CNC-Schruppdrehen & mehr
- Plan-Nutstoßen mit G74 Tiefbohrzyklus in der CNC-Programmierung
- Fanuc G84 Hart-Peck-Gewindezyklus – Expertenleitfaden für Tieflochgewinden
- G74 Linksgewinde- und Rückwärts-Gewindeschneidzyklus – Kompletter CNC-Programmierleitfaden
- G84 Gewindeschneidzyklus meistern: Praktischer CNC-Programmierleitfaden
- Umfassendes CNC-Programm: G81 Bohren & G84 Gewindeschneiden Zyklen demonstriert
- ECS G84 Gewindeschneidenzyklus: Einrichtung und Optimierung für Fräsmaschinen