



Schmiedegeheimnisse: Moderne Schmiedetechniken meistern
Wie moderne Schmiedeanlagen Metall in geschmiedete Teile formen
Was ist Schmieden?
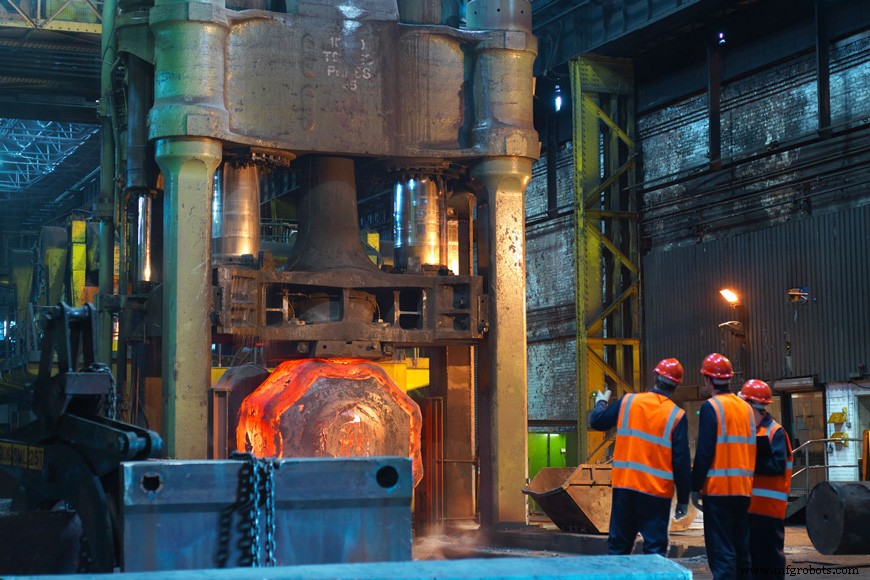
Schmieden ist ein Fertigungsprozess, der das Formen eines Metalls durch Hämmern, Pressen oder Walzen umfasst. Diese Druckkräfte werden mit einem Hammer oder Werkzeug (Die) ausgeübt. Schmieden wird oft nach der Temperatur kategorisiert, bei der es durchgeführt wird – Kalt-, Warm- oder Heißschmieden.
Eine breite Palette von Metallen kann geschmiedet werden. Typische Metalle, die im Schmieden verwendet werden, sind Kohlenstoffstahl, Legierungsstahl und Edelstahl. Sehr weiche Metalle wie Aluminium, Messing und Kupfer können ebenfalls geschmiedet werden. Der Schmiedeprozess kann Teile mit hervorragenden mechanischen Eigenschaften bei minimalem Abfall produzieren. Das Grundkonzept ist, dass das ursprüngliche Metall plastisch in die gewünschte geometrische Form verformt wird – was ihm höhere Ermüdungsfestigkeit und Festigkeit verleiht. Der Prozess ist wirtschaftlich solide mit der Fähigkeit, Teile in Serie herzustellen, und spezifische mechanische Eigenschaften im fertigen Produkt zu erreichen.
Geschichte des Schmiedens
Schmieden wird von Schmieden seit Tausenden von Jahren praktiziert. Zunächst waren Bronze und Kupfer die häufigsten geschmiedeten Metalle im Bronzezeitalter: später, als die Fähigkeit zur Temperaturkontrolle und der Prozess des Eisenschmelzens entdeckt wurden, wurde Eisen zum primären geschmiedeten Metall. Traditionelle Produkte umfassen Küchenutensilien, Hardware, Handwerkzeuge und Schneidwaffen. Die Industrielle Revolution ermöglichte es dem Schmieden, ein effizienterer Massenproduktionsprozess zu werden. Seitdem hat sich das Schmieden mit Fortschritten in Ausrüstung, Robotik, elektronischen Steuerungen und Automatisierung weiterentwickelt. Schmieden ist heute eine weltweite Industrie mit modernen Schmiedeanlagen, die hochwertige Metallteile in einer riesigen Vielfalt von Größen, Formen, Materialien und Oberflächen produzieren.
Schmiedeverfahren
Es gibt mehrere Schmiedeverfahren mit unterschiedlichen Fähigkeiten und Vorteilen. Die häufiger verwendeten Schmiedeverfahren umfassen die Fallhammer-Schmiedeverfahren sowie das Walzschmieden.
Fallhammer-Schmieden (Drop forging)
Fallhammer-Schmieden leitet seinen Namen vom Prozess ab, einen Hammer auf das Metall fallen zu lassen, um es in die Form des Werkzeugs zu formen. Das Werkzeug (Die) bezieht sich auf die Oberflächen, die mit dem Metall in Kontakt kommen. Es gibt zwei Arten von Fallhammer-Schmieden – Freiform- und Gesenkschmieden. Werkzeuge sind typischerweise flach geformt, wobei einige spezifisch geformte Oberflächen für spezialisierte Operationen haben.
Freiformschmieden (Open-die forging / Smith forging)
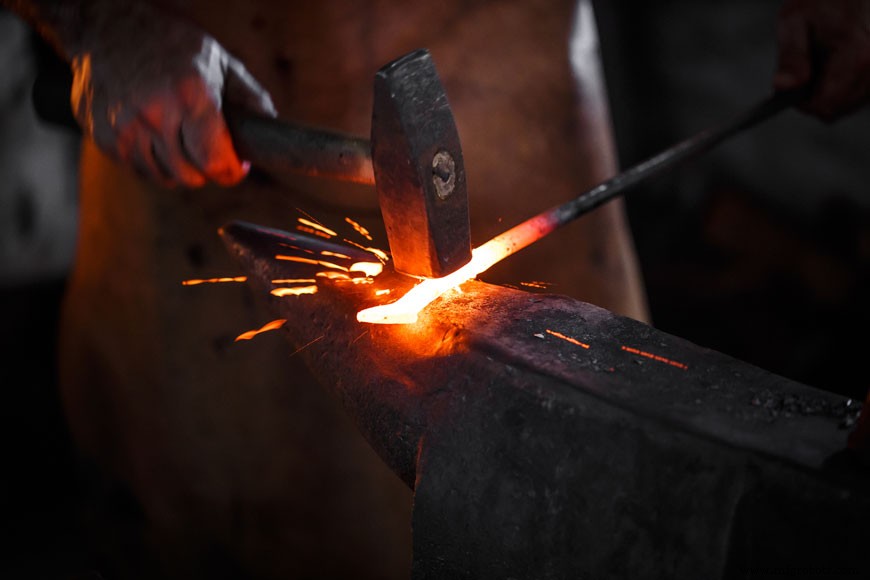
Freiformschmieden ist auch als Schmiedeschmieden bekannt. Ein Hammer schlägt und verformt ein Metall auf einem stationären Amboss. Bei dieser Art des Schmiedens wird das Metall nie vollständig in den Werkzeugen eingeschlossen – was ihm erlaubt, zu fließen, außer in den Bereichen, wo es mit den Werkzeugen in Kontakt ist. Es liegt in der Verantwortung des Bedieners, das Metall zu orientieren und zu positionieren, um die gewünschte Endform zu erreichen. Flache Werkzeuge werden verwendet, wobei einige speziell geformte Oberflächen für spezialisierte Operationen haben.
Vorteile des Freiformschmiedens:
- Bessere Ermüdungsfestigkeit und Festigkeit
- Reduziert Fehler- und/oder Hohlraumbildung
- Verbessert die Mikrostruktur
- Kontinuierlicher Faserverlauf
- Feinere Korngröße
Gesenkschmieden (Closed-die forging / Impression-die)
Gesenkschmieden ist auch als Eindrücke-Schmieden bekannt. Das Metall wird in ein Werkzeug gelegt und an einem Amboss befestigt. Der Hammer wird auf das Metall fallen gelassen, wodurch es fließt und die Werkzeughöhlen füllt. Der Hammer ist getimt, um in schneller Folge im Millisekundenbereich mit dem Metall in Kontakt zu kommen. Überschüssiges Metall wird aus den Werkzeughöhlen herausgedrückt, was Grat ergibt. Der Grat kühlt schneller ab als der Rest des Materials, was ihn stärker macht als das Metall im Werkzeug. Nach dem Schmieden wird der Grat entfernt.
Damit das Metall das finale Stadium erreicht, wird es durch eine Reihe von Hohlräumen in einem Werkzeug bewegt:
- Vorschmiede-Eindruck (auch als Vollern oder Biegen bekannt)
Der erste Eindruck, um das Metall in eine grobe Form zu bringen.
- Vorförm-Hohlräume (Blocking cavities)
Das Metall wird in eine Form gearbeitet, die dem Endprodukt ähnlicher ist. Das Metall wird mit großzügigen Biegungen und Radien geformt.
- Endform-Hohlraum (Final impression cavity)
Endstadium der Fertigstellung und Detaillierung des Metalls in die gewünschte Form.
Vorteile des Gesenkschmiedens:
- Produziert Teile bis zu 25 Tonnen
- Produziert formnahe Formen, die nur eine kleine Menge Nachbearbeitung erfordern
- Wirtschaftlich für schwere Produktion
Walzschmieden (Roll forging)
Walzschmieden besteht aus zwei zylindrischen oder halbenzylindrischen horizontalen Walzen, die einen runden oder flachen Stab verformen. Dies dient dazu, seine Dicke zu verringern und seine Länge zu erhöhen. Dieser erhitzte Stab wird eingelegt und zwischen den beiden Walzen hindurchgeführt – jede enthält eine oder mehrere geformte Nuten – und wird progressiv geformt, während er durch die Maschine gewalzt wird. Dieser Prozess wird fortgesetzt, bis die gewünschte Form und Größe erreicht ist.
Vorteile des automatischen Walzschmiedens:
- Produziert wenig bis keinen Materialabfall
- Erzeugt eine günstige Kornstruktur im Metall
- Reduziert den Querschnittsbereich des Metalls
- Produziert konische Enden
Pressschmieden (Press forging)
Pressschmieden verwendet einen langsamen, kontinuierlichen Druck oder Kraft, anstatt des Aufpralls, der beim Fallhammer-Schmieden verwendet wird. Die langsamere Stößelbewegung bedeutet, dass die Verformung tiefer reicht, sodass der gesamte Volumen des Metalls gleichmäßig beeinflusst wird. Im Gegensatz dazu ist die Verformung beim Fallhammer-Schmieden oft nur an der Oberfläche, während das Innere des Metalls etwas unverformt bleibt. Durch Kontrolle der Kompressionsrate beim Pressschmieden kann auch die innere Spannung kontrolliert werden.
Vorteile des Pressschmiedens:
- Wirtschaftlich für schwere Produktion
- Größere Genauigkeit in Toleranzen innerhalb von 0,01–0,02 Zoll
- Werkzeuge haben weniger Entformungsschräge, was bessere Maßgenauigkeit ermöglicht
- Geschwindigkeit, Druck und Hub des Werkzeugs werden automatisch gesteuert
- Prozessautomatisierung ist möglich
- Pressenkapazitäten reichen von 500–9000 Tonnen
Aufschmieden (Upset forging)
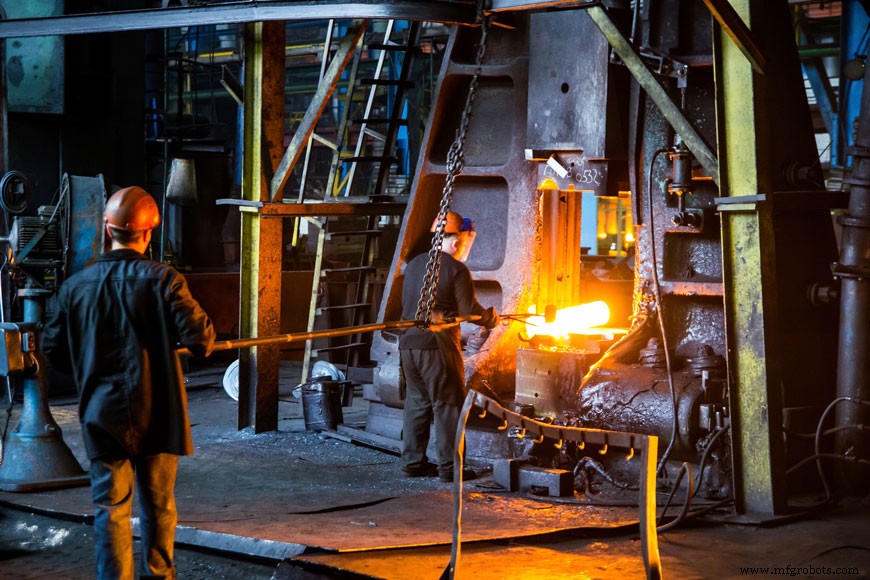
Aufschmieden ist ein Fertigungsprozess, der den Durchmesser des Metalls durch Komprimieren seiner Länge erhöht. Kurbelpressen, eine spezielle Hochgeschwindigkeitsmaschine, werden in Aufschmiedeprozessen verwendet. Kurbelpressen sind typischerweise auf einer horizontalen Ebene eingestellt, um Effizienz und den schnellen Austausch von Metall von einer Station zur nächsten zu verbessern. Vertikale Kurbelpressen oder eine Hydraulikpresse sind ebenfalls Optionen.
Vorteile des Aufschmiedens:
- Hohe Produktionsrate von bis zu 4500 Teilen pro Stunde
- Vollautomatisierung ist möglich
- Beseitigung von Entformungsschräge und Grat
- Produziert wenig bis keinen Abfall
Automatisches Heißschmieden (Automatic hot forging)
Beim automatischen Heißschmieden werden walzlangen Stahlstäbe an einem Ende der Schmiedemaschine bei Raumtemperatur eingelegt, und heißgeschmiedete Produkte kommen am anderen Ende heraus. Der Stab wird mit Hochleistungs-Induktionsspulen auf eine Temperatur von 1200–1300 °C in unter 60 Sekunden erhitzt. Der Stab wird mit Walzen entzundert und in Rohlinge geteilt. An diesem Punkt wird das Metall durch mehrere Formgebungsstufen übertragen, die mit Hochgeschwindigkeits-Kaltumformoperationen gekoppelt werden können. Typischerweise wird die Kaltumformoperation für das Endbearbeitungsstadium belassen. Dadurch können die Vorteile der Kaltverformung genutzt werden, während gleichzeitig die hohe Geschwindigkeit des automatischen Heißschmiedens beibehalten wird.
Vorteile des automatischen Heißschmiedens:
- Hohe Ausbringungsrate
- Akzeptanz von kostengünstigen Materialien
- Minimaler Arbeitsaufwand zum Bedienen der Maschinen
- Produziert wenig bis keinen Materialabfall (Materialersparnis 20–30 % gegenüber konventionellem Schmieden)
Präzisionsschmieden (Net-Shape oder Near-Net-Shape-Schmieden)
Präzisionsschmieden erfordert wenig bis keine endgültige Bearbeitung. Es ist ein Schmiedeverfahren, das entwickelt wurde, um die Kosten und den Abfall, die mit nachgeschalteten Operationen verbunden sind, zu minimieren. Kosteneinsparungen werden durch Reduzierung von Material und Energie sowie Reduzierung der Bearbeitung erreicht.
Isothermes Schmieden (Isothermal forging)
Isothermes Schmieden ist ein Schmiedeprozess, bei dem Metall und Werkzeug auf die gleiche Temperatur erhitzt werden. Adiabatische Erwärmung wird verwendet – es gibt keinen Netto-Transfer von Masse oder thermischem Austausch zwischen dem System und der externen Umgebung. Die Änderungen sind alle auf interne Änderungen zurückzuführen, was zu hochkontrollierten Verformungsraten führt. Aufgrund des geringeren Wärmeverlusts können kleinere Maschinen für diesen Schmiedeprozess verwendet werden.
Metall
- Wie Metallpulver hergestellt werden: Ein umfassender Leitfaden zu Herstellungsmethoden
- Titanstäbe-Fertigung: Techniken, Vorteile und Industrieanwendungen
- Schmieden vs. Umformen: Wie sich diese Metallbearbeitungsverfahren unterscheiden
- Bewährte Qualitätskontrollpraktiken für industrielle Metallveredelung
- Metallermüdung verstehen: Ursachen, Folgen und Prävention
- Schmieden erklärt: Prozess, Arten & Materialien
- Verzinken erklärt: Definition, Verfahren & Prozesse zum Korrosionsschutz
- Wärmebehandlung erklärt: Prozesse, Methoden & Vorteile
- Top-Metallveredelungstechniken: Die beste Methode für erstklassige Oberflächen wählen
- Präzise Metallscherschneidlösungen für Stahl & Aluminium