



1-minütige Wärme-Strom-Behandlung verdoppelt Leitfähigkeit von filtrierten Graphitblättern
Zusammenfassung
Wir berichten über einen Ansatz zur Herstellung hochleitfähiger Graphitblätter basierend auf einer Wärme-Strom-Behandlung von filtrierten, exfoliierten Graphitflocken. Diese Behandlung kombiniert Erhitzung (~ 900 °C) und in-plane elektrischen Stromfluss (550 A·cm⁻²), um die elektrische Leitfähigkeit durch Reduktion kristalliner Defekte zu verbessern. Dieser Prozess benötigte nur eine 1-minütige Behandlungszeit, was zu einer 2,1-fachen Erhöhung der elektrischen Leitfähigkeit führte (von 1088 ± 72 auf 2275 ± 50 S·cm⁻¹). Strukturelle Charakterisierung durch Ramanspektroskopie und Röntgenbeugung zeigte, dass die Verbesserung der elektrischen Leitfähigkeit auf eine 30-fache Verbesserung der Kristallinität (Raman G/D-Verhältnis-Anstieg von 2,8 auf 85,3) zurückzuführen ist, ohne andere beobachtbare strukturelle Transformationen. Signifikant ist, dass diese Behandlung gleichmäßig über eine makroskopische (10 mm) Blattoberfläche wirkte, was auf die Entwicklung von Anwendungen wie Elektroden für Energiespeicherung und -erzeugung, elektromagnetische Abschirmung sowie das Potenzial für die Entwicklung von Großbehandlungstechnologien hinweist.
Einleitung
Fortgeschrittene Kohlenstoffmaterialien besitzen Vorteile gegenüber vielen Metallen für den Einsatz in Blättern aufgrund ihrer Flexibilität, ihres Gewichts und ihrer Umweltbeständigkeit. Diese Blätter (auch Filme genannt) mit Kohlenstoffnanoröhren oder Graphit haben sich in einer Vielzahl von Anwendungen für flexible Elektronik, Sensoren und elektromagnetische Abschirmung als nützlich erwiesen [1,2,3,4,5,6,7,8,9,10,11]. Die hohe elektrische Leitfähigkeit ist ein weiterer Bereich, der untersucht wurde, um erhöhte Leistung in Anwendungen wie Hochfrequenz, Mikrowellen-Passivkomponenten und Membranen zu ermöglichen [10,11,12]. Mehrere Gruppen haben zuvor die Herstellung von Graphit-basierten Blättern oder Filmen mit hervorragenden elektrischen Leitfähigkeiten im Bereich von 100–10.000 S·cm⁻¹ unter Verwendung von Methoden von der Exfoliation von Graphit bis zur Pyrolyse von Polymeren berichtet [12,13,14,15,16,17,18,19,20]. Zum Beispiel demonstrierten Ohnishi et al. die Herstellung von Graphitfilmen direkt durch Pyrolyse aromatischer Polymere bei 3000 °C, die eine elektrische Leitfähigkeit von 10.000 S·cm⁻¹ aufwiesen [21]. Zusätzlich demonstrierten Song et al. die Herstellung von Graphitfilmen für flexible Hochfrequenz (RF) Antennen durch Kombination einer Hochtemperaturbehandlung von Polymervorläufern und kompressivem Walzen, die eine elektrische Leitfähigkeit von 11.000 S·cm⁻¹ aufwiesen [12]. Im starken Kontrast berichtete Behabtu et al. über die Herstellung von Graphitblättern durch Vakuumfiltration von wenigen Lagen Graphen aus exfoliiertem Graphitpulver, die eine elektrische Leitfähigkeit von 1100 S·cm⁻¹ zeigten [22]. Des Weiteren berichteten Lotya et al. über die Verbesserung der elektrischen Leitfähigkeit von exfoliierten Graphitdünnfilmen (Dicke 30 nm) von 0,35 auf 15 S·cm⁻¹ durch Glühen des exfoliierten Blatts bei 250 °C in Argon (Ar)/N₂ für 2 h [23]. Wang et al. demonstrierten, dass die elektrische Leitfähigkeit der großflächigen, leitfähigen und flexiblen reduzierten Graphenoxid (RGO) Membran von 57,3 auf 5510 S·cm⁻¹ verbessert wurde [24]. Diese Beispiele zeigen, dass, während lösungsbasierte Verarbeitung einen einfacheren Fertigungsweg darstellt als die Hochtemperaturpyrolyse aromatischer Polymere, das gleiche Niveau an elektrischer Leitfähigkeit nicht erreicht werden kann. Interessanterweise, wie von mehreren, insbesondere Song et al. [12] und Lotya et al. [23] demonstriert, ist ein Einzelschrittprozess unzureichend, um hochleitende Blätter zu erzeugen. Dies ist analog zur Herstellung von Kohlenstofffasern, die mehrere Schritte einschließlich Erhitzen, Dehnung und Karbonisierung verwendet, um die Menge kristalliner Defekte zu minimieren und die Zugfestigkeit von ~ 2 auf ~ 10 GPa zu erhöhen [25].
Motiviert durch diese Ansätze berichten wir über einen Ansatz zur Herstellung hochleitfähiger Graphitfilme durch einfache Exfoliation und eine Wärme-Strom-Behandlung. Mit Graphitblättern, die durch Vakuumfiltration hergestellt wurden, umfasst die Behandlung gleichzeitiges Erhitzen in einer neutralen Gasatmosphäre kombiniert mit in-plane elektrischem Stromfluss. Mit nur 1-minütiger Behandlungszeit konnte eine zweifache Verbesserung der elektrischen Leitfähigkeit auf 2275 ± 50 S·cm⁻¹ erreicht werden. Strukturanalyse der behandelten Graphenblätter zeigte eine 30-fache Verbesserung der Kristallinität (gemessen durch Ramanspektroskopie), die gut mit der beobachteten Leitfähigkeitserhöhung korrelierte.
Methoden/Experimentell
Graphitexfoliation und Blattpräparation
Graphitblätter wurden durch Filtration einer Dispersion von exfoliiertem Graphitpulver hergestellt. Kommerziell verfügbares hochgereinigtes Graphitpulver (ACB-100) wurde von Nippon Graphite Industries, Co., Ltd. bezogen, das aus ~ 80 µm großen Partikeln mit einer Dicke von 500–1000 nm bestand. Zwei Milligramm dieses Graphitpulvers wurden mit 50 mg Dodecylbenzolsulfonsäure (Tokyo Chemical Industry Co., Ltd.) als Dispergiermittel in 10 ml Hydrofluorether (C₄F₉OC₂H₅, Novec 7200 in 3,0 M, Oberflächenspannung; 13,6 mN·m⁻¹) gemischt. Exfoliation wurde durch Kugelmahlen (Verder Scientific Co., Ltd.) mit Edelstahlkugeln für 30 min bei 10 Hz durchgeführt. Nach dem Kugelmahlen wurde die Größe und Dicke der Graphitflocken auf ~ 500 nm bzw. ~ 45 nm reduziert, gemessen durch Rasterkraftmikroskopie (AFM) (Supplemental Abb. 1a). Daher enthielten die dispersen Flocken im Durchschnitt ~ 130 Graphenlagen. Die Dispersion wurde vakuumfiltriert, um freistehende Blätter zu bilden. Nach der Filtration besaßen die exfoliierten Graphitblätter Dicken zwischen 27 und 48 µm (Durchschnitt 35 µm), charakterisiert durch einen Dickenmesser (Dektak XT, Bruker). Das SEM-Bild, Ramanspektren und XPS-Spektren dieses exfoliierten Graphitblatts sind in Supplemental Abb. 1b-d gezeigt. Diese Blätter wurden in destilliertem Wasser gespült, um Rückstandschemikalien zu entfernen, und dann 24 h bei 100 °C in Luft getrocknet [26]. Schließlich wurden die Blätter einem einachsigen Druck (~ 0,5 MPa) unterzogen, um Packungsdichte und elektrische Leitfähigkeit zu erhöhen (Abb. 1b).
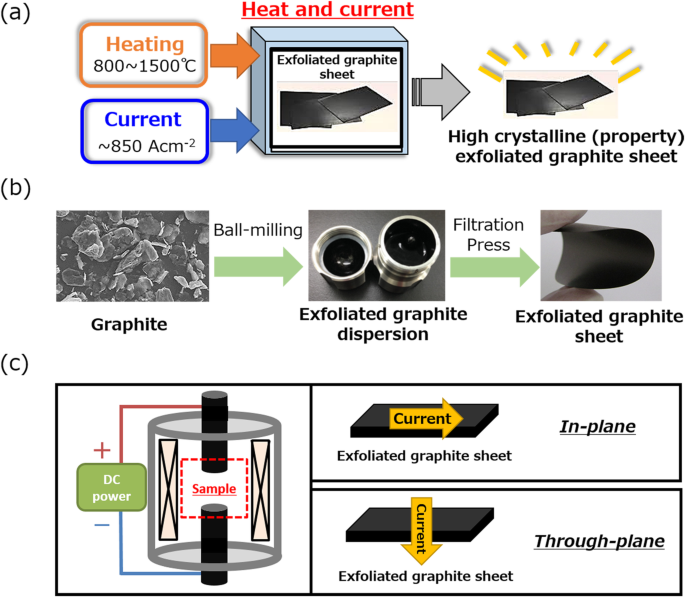
Ausrüstung und Prozess für Wärme- und Stromtechnik
Im Allgemeinen besteht die Verarbeitungsausrüstung für gleichzeitiges Erhitzen und Stromfluss aus drei Teilen: (1) einer Kammer geeignet für niedrigen Vakuum bis atmosphärische Drücke zur Atmosphärenkontrolle, (2) einem Hochfrequenz-Induktionsheizsystem (bis zu 2000 °C), und (3) gegenüberliegenden kreisförmigen Elektroden (10 mm Durchmesser) aus isotropem Graphit, um hohen Strom (maximal 266 A bei 120 V, oder ~ 850 A·cm⁻² DC) anzulegen. Das System wird in einem früheren Bericht detailliert beschrieben [27, 28]. In dieser Versuchsreihe wurde eine Ar-Atmosphäre verwendet.
Wichtig für diese aktuelle Untersuchung war das Design der gegenüberliegenden koplanaren Elektrodenkontaktoberflächen, um sowohl in-plane als auch through-plane Stromfluss zu ermöglichen (Abb. 1c). Für die through-plane Stromkonfiguration wurde das Blatt zwischen den beiden gegenüberliegenden Elektrodenoberflächen eingespannt, wie in Abb. 1c illustriert. Für die in-plane Stromkonfiguration, wie in Supplemental Abb. 2 illustriert, wurden maßgeschneiderte Elektroden mit einer rechteckigen Aussparung vorbereitet, um das Einfügen einer elektrisch isolierenden Zirkonoxidplatte zu ermöglichen. Auf diese Weise wird das Blatt zwischen den beiden maßgeschneiderten Kontakten eingespannt, aber der Stromfluss verläuft in der Ebene des Samples. Zur Bestätigung der Stabilität und Reproduzierbarkeit der Behandlung wurde jedes Experiment fünfmal durchgeführt, und die Durchschnittswerte und Standardabweichungen werden berichtet. Wir möchten anmerken, dass diese Behandlung kein in-situ CVD-Prozess ist, da keine Quellvorläufer zur Initiierung des Wachstums eingeführt werden. Dieser Prozess liefert nur Energie, durch eine Kombination von Wärme und elektrischem Strom, um die Heilung von Defekten in den Graphenblättern zu induzieren.
Die Standardbehandlungszeit wurde auf 1 min gewählt, weil unsere Ergebnisse der zeitabhängigen Effekte der Behandlung zeigten, dass nur nominelle Verbesserung bei 30 s beobachtet wurde, und für über 1,5 min Schädigung der Graphenstruktur beobachtet wurde. Der Schaden wurde durch eine Abnahme des G/D-Verhältnisses belegt, wie in Supplemental Abb. 3a gezeigt. Mit der 1-minütigen Behandlungszeit wurde die Standardbehandlungstemperatur durch Untersuchung der Temperaturabhängigkeit der elektrischen Leitfähigkeit im Bereich von 800 bis 1000 °C bestimmt (Supplemental Abb. 3b).
Charakterisierungen
Der Oberflächenwiderstand der exfoliierten Graphitfilme wurde mit einem Vier-Punkt-Elektrischen-Messprüfer (Loresta GP MCP-T610, Mitsubishi Chemical Analytech Co., Ltd.) durchgeführt.
Strukturcharakterisierung wurde mit Röntgenbeugung (XRD) Cu Kα (λ = 0,15418 nm, MiniFlex II, Rigaku Corporation) untersucht. Der Schichtabstand wurde mit der Braggschen Beugungsformulierung (1) geschätzt:
$$ \lambda = 2 d \cdot \sin \theta $$ (1)
wobei d der Schichtabstand ist (theoretischer Schichtabstand von Graphit ist 0,335 nm).
Die Raman graphitischen zu Unordnungsintensitätsverhältnisse (G/D-Verhältnis) der exfoliierten Graphitfilme vor und nach der Wärme-Strom-Behandlung wurden mit einem Ramanspektrometer (XploRA, HORIBA, Ltd.) bei einer Anregungswellenlänge von 532 nm (Probenahmebereich 100 µm) untersucht. Nach Baseliniekorrektur der erhaltenen Ramanspektren wurde jede Peakintensität von 1300 bis 1400 cm⁻¹ (D-Band) und 1580 bis 1620 cm⁻¹ (G-Band) gemessen. Zusätzlich wurden 2D-Peak-Position und -Intensität relativ zum G-Band beobachtet. Um eine insgesamt genaue Probenahme des Blatts zu gewährleisten, wurden Ramanmessungen an 10 Positionen durchgeführt, die über die Graphitfilme verteilt waren, und jede Bandintensität des Raman G/D-Verhältnisses wurde berechnet und gemittelt. Die detaillierten Messbedingungen waren: Spektroskop: Czerny-Turner-Typ Detektor mit 200 mm Brennweite, Auflösung (Spaltbreite 100 µm): 2–15 cm⁻¹, und Laserausgang 20–25 mW.
Ergebnisse und Diskussion
Wir beginnen unseren Zweischrittprozess mit der Charakterisierung der elektrischen Leitfähigkeit der vakuumfiltrierten Graphitblätter. Wie im Abschnitt „Methoden/Experimentell“ beschrieben, wurde die elektrische Leitfähigkeit der ~ 35-µm dicken (Durchschnitt) Blätter mit einem Vier-Punkt-Elektrischen-Widerstandsmessgerät durchgeführt. Die durchschnittliche elektrische Leitfähigkeit betrug 1088 ± 72 S·cm⁻¹, was gut mit anderen filtrierten Graphit- und Graphenblättern vergleichbar ist.
Diese Blätter wurden dann der Wärme-Strom-Behandlung unterzogen, um die elektrische Leitfähigkeit zu erhöhen. Unsere Ergebnisse demonstrieren die Notwendigkeit und den Vorteil simultanen Erhitzens und in-plane Stromflusses auf die Verbesserung der Graphitblatteigenschaften. Wir wandten eine kombinierte Behandlung von Stromfluss und Erhitzung an, wie zuvor für einwandige Kohlenstoffnanoröhren (SWCNTs) berichtet [27, 28]. Mit einer Heiztemperatur von 900 °C untersuchten wir die Abhängigkeit der behandelten Blatt-Leitfähigkeit als Funktion der angelegten in-plane Stromdichte. Für jeden Punkt wurde die Temperatur auf 900 °C erhöht, und in-plane Strom (0 bis 850 A·cm⁻²) wurde für 1 min geleitet. Die elektrische Leitfähigkeit jedes Blatts wurde gemessen und aufgetragen (Abb. 2b). Der Plot der Blatt-Leitfähigkeit versus angelegter Stromdichte zeigte einen scharfen Anstieg vom als-präparierten Wert (1088 ± 72 S·cm⁻¹) auf bis zu 2250 ± 50 S·cm⁻¹ bei 550 A·cm⁻², gefolgt von einem Abfall bei erhöhten Stromdichten (850 A·cm⁻²) (Abb. 2b). Basierend auf der Abnahme der Raman G/D-Verhältnisse (85,3 ± 5,7 bei 550 A·cm⁻² auf 10,7 ± 1,0 bei 850 A·cm⁻²) vermuten wir, dass der beobachtete Leitfähigkeitsabfall bei Stromdichten über ~ 550 A·cm⁻² auf strukturelle Degradation durch Mechanismen wie Elektromigration zurückzuführen ist. Basierend auf diesen Ergebnissen wurde die optimale Behandlungsbedingung für eine Ar-Gasatmosphäre auf 550 A·cm⁻² bei 900 °C bestimmt. Diese Ergebnisse demonstrieren die Effektivität und den Vorteil der simultanen Nutzung von Wärme und Stromfluss.
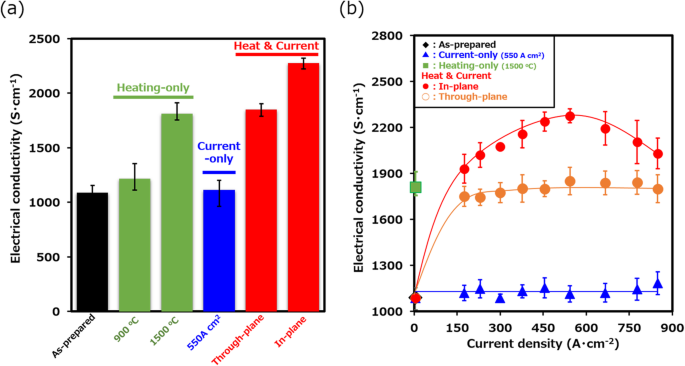
Um die Wichtigkeit der kombinierten Erhitzung und in-plane elektrischen Stromfluss-Behandlung zu verifizieren, führten wir mehrere Kontrollexperimente durch mit (1) einer Nur-Erhitzung-Behandlung, (2) einer Nur-Strom-Behandlung und (3) einer kombinierten Erhitzung und through-plane Stromfluss. Kurz gesagt, keine andere Prozessbedingung demonstrierte das äquivalente Niveau an elektrischer Leitfähigkeitsverbesserung wie oben beschrieben. Erstens wurde die Nur-Erhitzung-Behandlung bei 900 und 1500 °C in einer Ar-Atmosphäre für 5 h durchgeführt. Ähnlich wie die für CNTs beobachteten Ergebnisse zeigte Nur-Erhitzung observable Verbesserung bei Temperaturen von oder über 1500 °C [29]. Wie in Abb. 2a (grün) zusammengefasst, resultierte die Behandlung bei 900 °C in einer nominellen Verbesserung der elektrischen Leitfähigkeit (1215 ± 70 S·cm⁻¹), und die Behandlung bei 1500 °C resultierte in einem signifikanteren Anstieg auf ~ 1812 ± 79 S·cm⁻¹. Zusätzlich beobachteten wir in beiden Fällen eine leichte Gewichtsabnahme (~ 3 %), was wahrscheinlich auf die Entfernung, vielleicht Entgasung, von Rückstandschemikalien aus dem Exfoliationsprozess zurückzuführen ist. Diese Ergebnisse zeigen, dass Erhitzen allein effektiv sein kann, die elektrische Leitfähigkeit von Graphitblättern zu verbessern, aber Temperaturen über 1500 °C und Behandlungszeiten von Stunden erfordert.
Zweitens untersuchten wir den Effekt einer Nur-Strom-Behandlung. In diesem Test wurde elektrischer Strom in-plane für mehrere Proben im Bereich von 175 bis 850 A·cm⁻² für eine 1-minütige Behandlungszeit geleitet. Nach der Behandlung zeigten die Blätter keine bemerkbare Verbesserung der elektrischen Leitfähigkeit (blauer Balken in Abb. 2a, Dreieck in Abb. 2b). Dieses Resultat zeigt die Ineffektivität dieser Nur-Strom-Behandlung. Wir vermuten, dass die ohmsche Erwärmung durch den Strom unzureichend ist, um signifikante Änderungen an der Blattkristallinität und elektrischen Leitfähigkeit zu induzieren.
Drittens, um die Wichtigkeit der Stromflussrichtung (through-plane versus in-plane) im kombinierten Wärme-Strom-Prozess zu demonstrieren, wurde der Stromfluss through-plane auf einer Reihe von Graphitblättern mit den Elektroden ohne die isolierenden Aluminiumoxidplatten geleitet, wie im Abschnitt „Methoden/Experimentell“ beschrieben. Die Graphitblätter wurden Stromdichten im Bereich von 175 bis 850 A·cm⁻² unterzogen, und die elektrische Leitfähigkeit wurde gemessen und als Funktion des angelegten Stroms aufgetragen (Abb. 2b). Aus diesem Plot machen wir mehrere Beobachtungen. Erstens ist der Effekt auf die elektrische Leitfähigkeit sofort bei relativ niedrigen angelegten Strömen. Mit der niedrigsten angelegten Stromdichte (150 A·cm⁻²) stieg die elektrische Leitfähigkeit des Graphitblatts um ca. 70 %. Zweitens führte weitere Erhöhung des angelegten Stroms zu keiner weiteren Verbesserung. Drittens war das Niveau der Leitfähigkeitserhöhung (~ 1812 ± 79 S·cm⁻¹) äquivalent zu den Ergebnissen der Nur-Erhitzung-Untersuchung, aber im Gegensatz dazu nur eine 1-minütige Behandlungszeit erforderte.
Zusammen genommen zeigen diese Ergebnisse den synergistischen Effekt einer kombinierten Wärme-Strom-Behandlung. Anwendung einer 1-minütigen Behandlung bei 900 °C Erhitzung kombiniert mit through-plane Strom verbesserte das Niveau der elektrischen Leitfähigkeit ähnlich wie die Nur-Erhitzung-Behandlung (1500 °C, 5 h). Allerdings wurde keine zusätzliche Verbesserung mit erhöhtem angelegten Strom beobachtet, was suggeriert, dass unter den Bedingungen der Wärme und through-plane Strom die bereitgestellte Energie unzureichend ist, um weitere Veränderungen an der graphitischen Struktur zu induzieren. Wir vermuten, dass der through-plane Stromfluss ohmsche Erwärmung induziert, was diese Anordnung im Wesentlichen äquivalent zu einer Nur-Wärme-Behandlung macht. Zusätzlich deutet die schwache Abhängigkeit der elektrischen Leitfähigkeit vom angelegten Strom darauf hin, dass der Mechanismus, der die Verbesserung antreibt, nicht ausschließlich ein thermischer Prozess ist (Abb. 2b). Die Möglichkeit bleibt, dass die Behandlungszeit trotz erhöhter Temperatur zu kurz ist. Diese Hypothese würde die beobachtete schwache Abhängigkeit vom angelegten Strom erklären. Daher zeigen diese Ergebnisse die Wichtigkeit der Kombination von Erhitzung mit in-plane Stromfluss, um einen effektiven und effizienten Behandlungsprozess zur Verbesserung der elektrischen Leitfähigkeit der filtrierten Graphitblätter zu erreichen.
Da unsere Behandlung auf eine makroskopische Assembly von Graphitflocken wirkt, die in ein 10 mm × 10 mm Blatt filtriert wurden, ist Homogenität in der Verbesserung kritisch wichtig. Frühere Berichte mit DC/AC-Strom und Plasmatherapien haben Schwierigkeiten gezeigt, die gesamte Oberfläche einheitlich zu verarbeiten [30]. Große Behandlungsvariation ist ein Hindernis für zukünftige Skalierungsentwicklung sowie Anwendungsentwicklung. Um diesen Punkt anzugehen, wurde die Gleichmäßigkeit der elektrischen Leitfähigkeit an 0, ± 1,0, ± 3,0 und ± 5,0 mm vom Zentrum des behandelten Graphitblatts (φ10 mm) evaluiert. Wie in Abb. 3c zu sehen, betrug die mittlere elektrische Leitfähigkeit ~ 2275 ± 50 S·cm⁻¹ mit einer Varianz von nur 1,5 % (x, ~ 0,7 %; y, ~ 1,5 %). Dieses Ergebnis demonstriert, dass die Wärme-Strom-Behandlung auf dem gesamten Graphitblatt außerordentlich einheitlich wirkte und die Möglichkeit zukünftiger Skalierungsbestrebungen nahelegt.
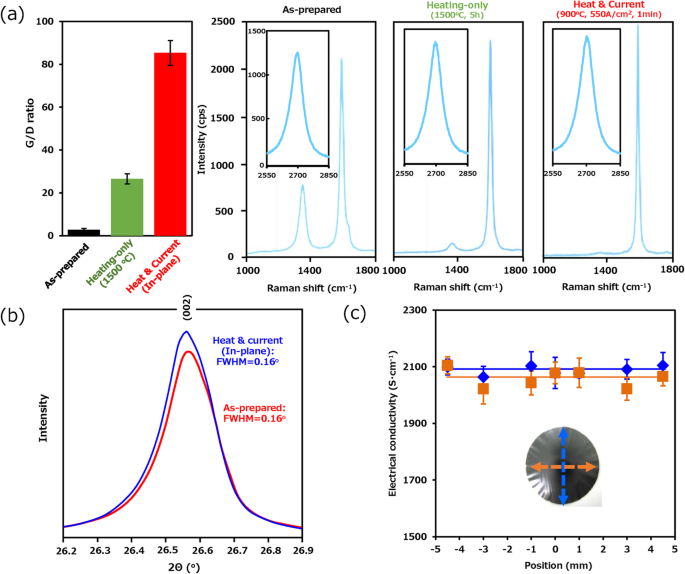
Um den Ursprung der verbesserten elektrischen Leitfähigkeit zu klären, wurde Strukturcharakterisierung der Blätter vor und nach Behandlung durchgeführt. Kristallinitätscharkterisierung wurde mit Makro-Ramanspektroskopie durchgeführt, probiert über die Graphitblattoberfläche wie im Abschnitt „Methoden/Experimentell“ beschrieben. Zusammen genommen zeigten die Spektren für die Graphitfilme vor und nach Behandlung die charakteristischen Merkmale von Graphit: ein scharfes graphitisches Band, ein Unordnungsband und ein 2D-Band. Das Raman G/D-Verhältnis des wärme- und strombehandelten Blatts stieg über 30-fach auf ∼ 85,3 ± 5,74 von dem der as-präparierten Blätter (G/D-Verhältnis ~ 2,8 ± 0,55). Ein früherer Bericht von Jin et al. berichtete, dass Defekte in SWCNTs durch den Stromdurchgang entlang der Nanoröhren migrieren [31]. Daher hypothesieren wir, dass die Behandlung Defektmigration in Richtung der Ränder der Graphitdomänen induziert. Dies könnte die Notwendigkeit des in-plane Stromflusses erklären. Zum Vergleich zeigten Blätter, die durch Nur-Erhitzung bei Temperaturen von 1500 °C behandelt wurden, einen 9,5-fachen Anstieg des G/D-Verhältnisses (~ 26,5 ± 2,38) (Abb. 3a). Das G/D-Verhältnis der Blätter, die durch Nur-Strom-Behandlung behandelt wurden, betrug 2,7 ± 1,96 im Bereich von 175 bis 850 A·cm⁻², was keine Verbesserung durch die angelegte Stromdichte anzeigte (diese Spektren nicht gezeigt) ähnlich wie die elektrische Leitfähigkeit in Abb. 2b. Dieses Ergebnis zeigt, dass die Kristallinitätsverbesserung gut mit der verbesserten elektrischen Leitfähigkeit korreliert. Die 2D-Peaks wurden für alle Proben bei ~ 2700 cm⁻¹ vor und nach dem Wärme-Strom-Prozess beobachtet. Die Ähnlichkeit in der Peakposition deutet darauf hin, dass die Schichtzahl nicht offensichtlich durch den Wärme-Strom-Prozess geändert wurde [32].
Strukturcharakterisierung durch Röntgenbeugung (XRD) wurde an den unbehandelten und wärme-strom-behandelten Blättern durchgeführt (Cu Kα: λ = 0,15418 nm, MiniFlex II, Rigaku Corporation). Beobachtung der (002) Reflexion bei 2θ = 26,5° zeigte keine offensichtliche Änderung in der Reflexionsposition und Profilform als Ergebnis der Behandlung (Abb. 3b). Dies bedeutet, dass der Schichtabstand der behandelten und unbehandelten Blätter, der auf ~ 0,335 nm geschätzt wurde, durch die Behandlung unbeeinflusst blieb. Zusätzlich war die volle Breite bei halber Maximierung (FWHM) der (002) Reflexion, die mit dem Schichtabstand zusammenhängt, ebenfalls unbeeinflusst bei ~ 0,16°. Diese Ergebnisse deuten darauf hin, dass die beobachtete Verbesserung der elektrischen Leitfähigkeit nicht aus einer Verbesserung des Schichtabstands der einzelnen Flocken resultiert. Zusammen genommen legen die Raman- und XRD-Ergebnisse nahe, dass die Verbesserung der Kristallinität sowie verwandte strukturelle Merkmale, wie Teilchengrenzflächen oder Verschmelzung benachbarter Domänen, der primäre Ursprung des beobachteten Anstiegs der elektrischen Leitfähigkeit zu sein scheinen. Unsere Versuche, dieses Phänomen mikroskopisch zu beobachten, waren erfolglos.
Wir möchten zu den Limitations und der Möglichkeit der Skalierung dieses Prozesses kommentieren. Während diese Behandlung Potenzial in der effektiven und effizienten Eigenschaftsverbesserung von Graphitblättern zeigt, erkennen wir die Notwendigkeit einer Hochleistungsquelle sowie relativ hoher Behandlungstemperaturen (~ 900 °C) an, um zeiteffizient zu bleiben. Basierend auf unserer vorherigen Arbeit zur Behandlung von einwandigen Kohlenstoffnanoröhren kann die Behandlungstemperatur mit einem assoziierten Anstieg des Behandlungsstroms verringert werden [29]. Daher wäre ein möglicher Ansatz, die Temperatur auf ~ 800 °C zu reduzieren, den angelegten Strom um ~ 20 % zu erhöhen. Darüber hinaus haben frühere Studien gezeigt, dass dieser Prozess grundlegend skalierbar ist, indem mehrere Blätter simultan behandelt werden und ähnliche Ergebnisse erzielt werden. Da dieser Prozess die elektrische Leitfähigkeit (von 1088 ± 72 auf 2275 ± 50 S·cm⁻¹) von exfoliiertem Graphit in nur 1 min effizient verbessern kann, erwarten wir, dass diese Technik für einen Roll-to-Roll-Prozess geeignet sein sollte, um kontinuierliche und großskalige Behandlung von Graphitblättern zu ermöglichen. Daher kann diese Arbeit signifikante Implikationen in der Verbesserung makroskopischer und hochleitfähiger Graphitfilme für Elektrodenmaterialien für Nanokomposite mit elektrischer Leitfähigkeit, elektromagnetischer Abschirmung und photonischen Geräten haben.
Schlussfolgerungen
Zusammenfassend haben wir einen Ansatz zur Herstellung hochleitfähiger Graphitblätter demonstriert, bestehend aus exfoliierten Graphitblättern und einer Behandlung aus kombiniertem Erhitzen und in-plane elektrischem Stromfluss. Diese Behandlung erwies sich als kritisch für die Verbesserung der elektrischen Leitfähigkeit von exfoliierten Graphitblättern um das 2,1-fache von 1088 ± 72 auf 2275 ± 50 S·cm⁻¹. Wir merken an, dass unser Leitfähigkeitsniveau etwa 20 % von dem von Song et al. berichteten (11.000 S·cm⁻¹, 5–8 h) [14] beträgt, aber im Gegensatz dazu erfordert dieser Ansatz nur eine 1-minütige Behandlungszeit. Weiterhin behandelte unser Ansatz das gesamte 10-mm-Blatt einheitlich innerhalb einer Varianz von 1,5 %, was signifikante Implikationen sowohl für die Anwendung dieses Materials als auch für die Möglichkeit der Skalierung hat.
Nanomaterialien
- Spannung und Strom verstehen: Die Grundlagen des elektrischen Flusses
- Kondensatoren & Analysis: Wie Spannungsänderung Strom antreibt
- Induktivitäten & Analysis: Wie Stromänderung Spannung antreibt
- Reihen- vs. Parallelschaltung von Induktivitäten: Wie sich Induktivität addiert oder verringert
- Fortgeschrittene Analyse von DC-Reaktivkreisen mit nicht-null Anfangsbedingungen
- Kohlenstoffnanoröhren-Garne, künstliche Muskeln und transparente Folien: Fortschrittliche Anwendungen
- Nanopartikel-basierte Krebstherapie: Fortschritte, Mechanismen und klinische Translation
- Elektroloses HF/AgNO₃-Ätzen von n-Si(100)-Wafern: Hochdichte Silizium-Nanodraht-Arrays mit geringer Reflexion und ohmscher Leitfähigkeit
- Verbesserung der Zelladhäsion auf Polyetheretherketon (PEEK) durch Goldbeschichtung und Argon-Plasmabehandlung
- Erste-Prinzipien-Untersuchung der strukturellen Stabilität und STM-Bildgebung von Borophen auf Ag(111)