



Leonardo & CETMA revolutionieren Composite-Materialien zur Kostensenkung & Umweltentlastung
Dieser Blog basiert auf meinem Interview mit Stefano Corvaglia, Materialingenieur, Leiter Forschung & Entwicklung und IP-Manager der Leonardo Aerostructures Division (Grottaglie, Pomigliano, Foggia, Nola Produktionsstandorte, Süditalien) und Dr. Silvio Pappadà, Forschungsingenieur und Leiter Programme mit Leonardo bei CETMA (Brindisi, Italien).
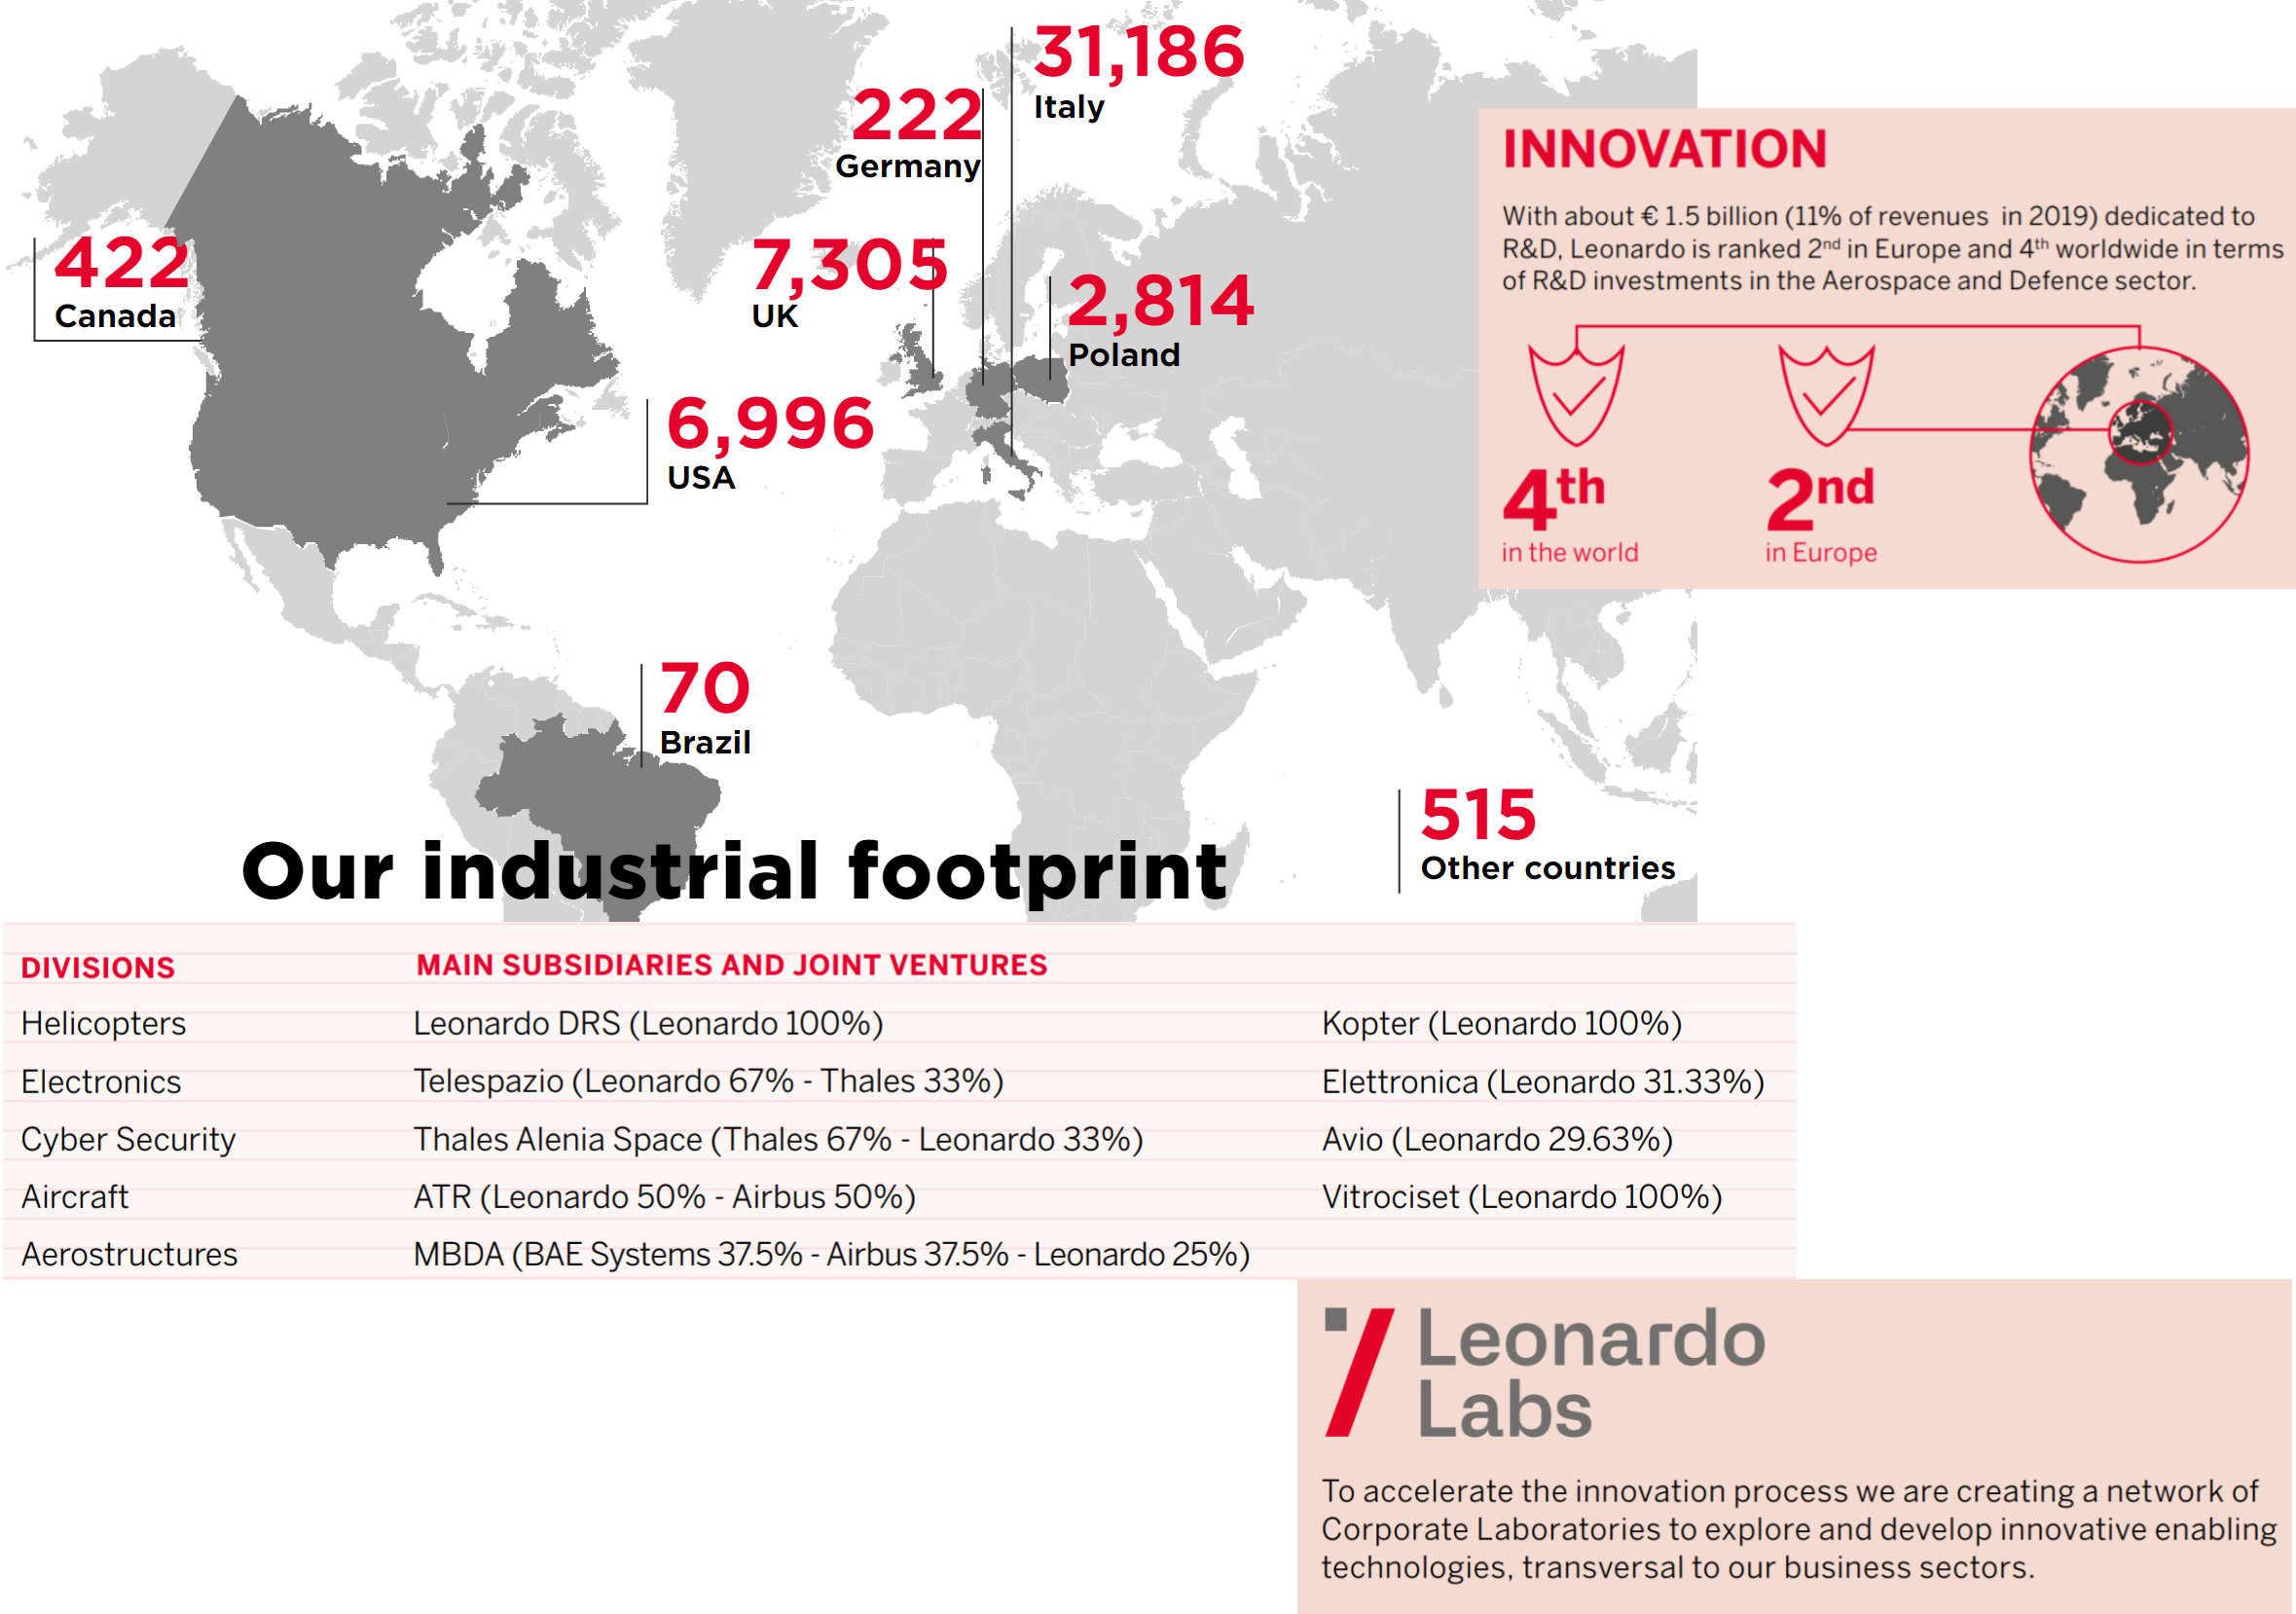
Leonardo (Rom, Italien) ist einer der weltweit größten Akteure in Aerospace, Defense und Security mit 13,8 Milliarden Euro Umsatz und 40.000+ Mitarbeitern weltweit. Das Unternehmen bietet umfassende Lösungen global für Luft, Land, See, Weltraum, Cyber & Security und unbemannte Systeme. Mit ca. 1,5 Mrd. Euro (11 % des Umsatzes 2019) für F&E ist Leonardo in Europa auf Platz 2 und weltweit auf Platz 4 bei Forschungsinvestitionen im Aerospace- und Defense-Sektor.
Durch seine Aerostructures Division liefert Leonardo Fertigung und Montage großer Strukturbauteile, einschließlich Rumpfsegmente und Leitwerke, in Composites und traditionellen Materialien für die weltweit wichtigsten zivilen Flugzeugprogramme.
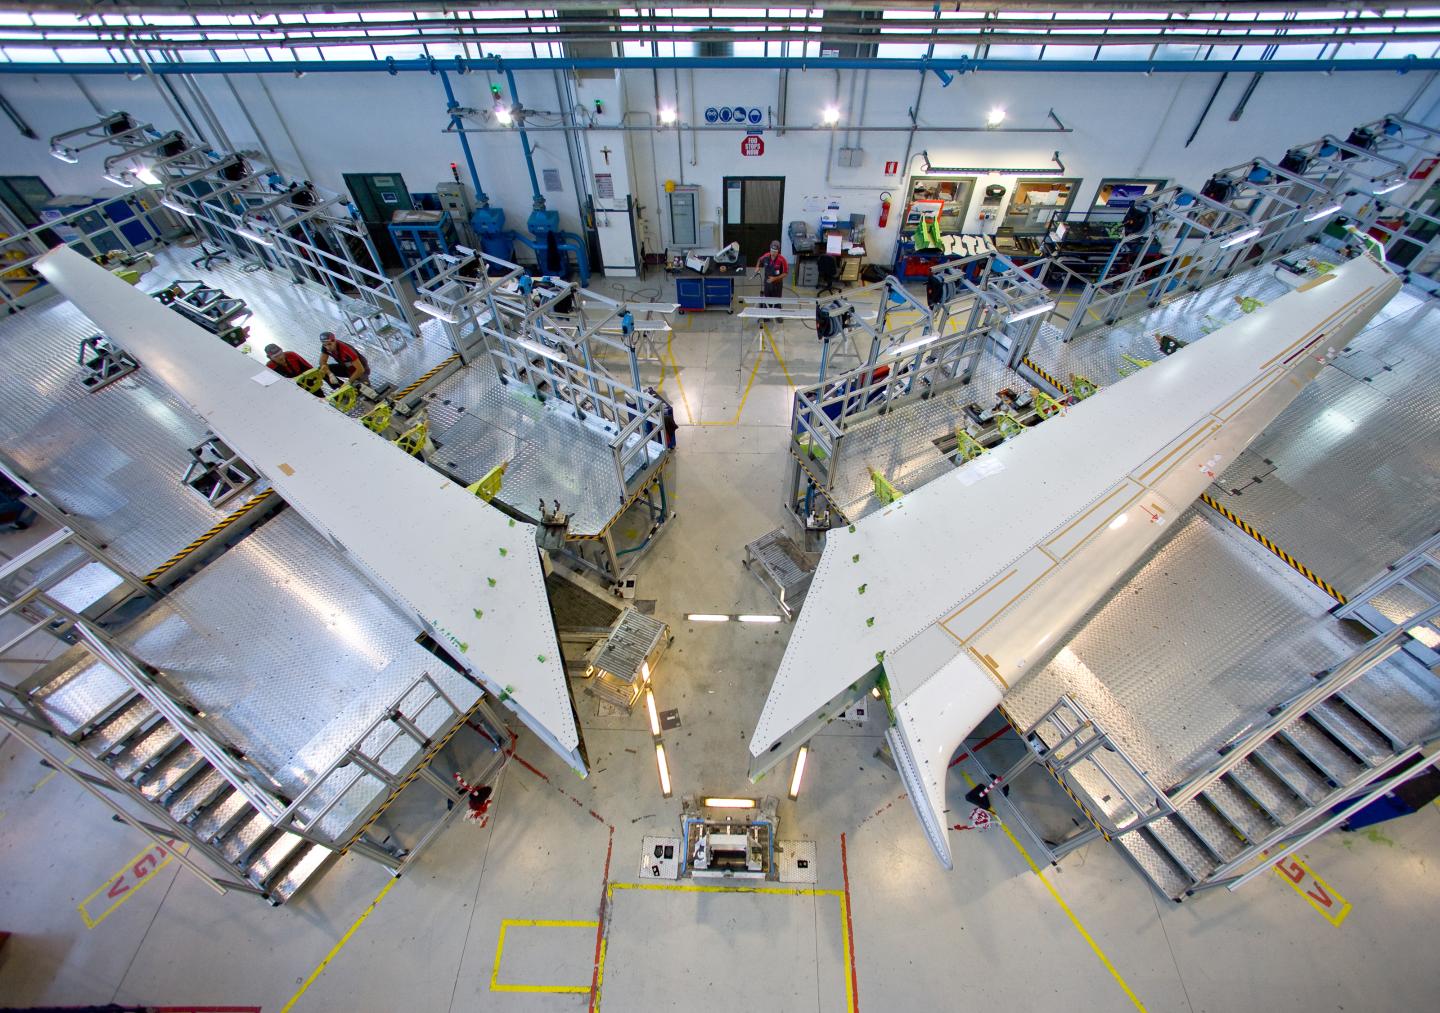
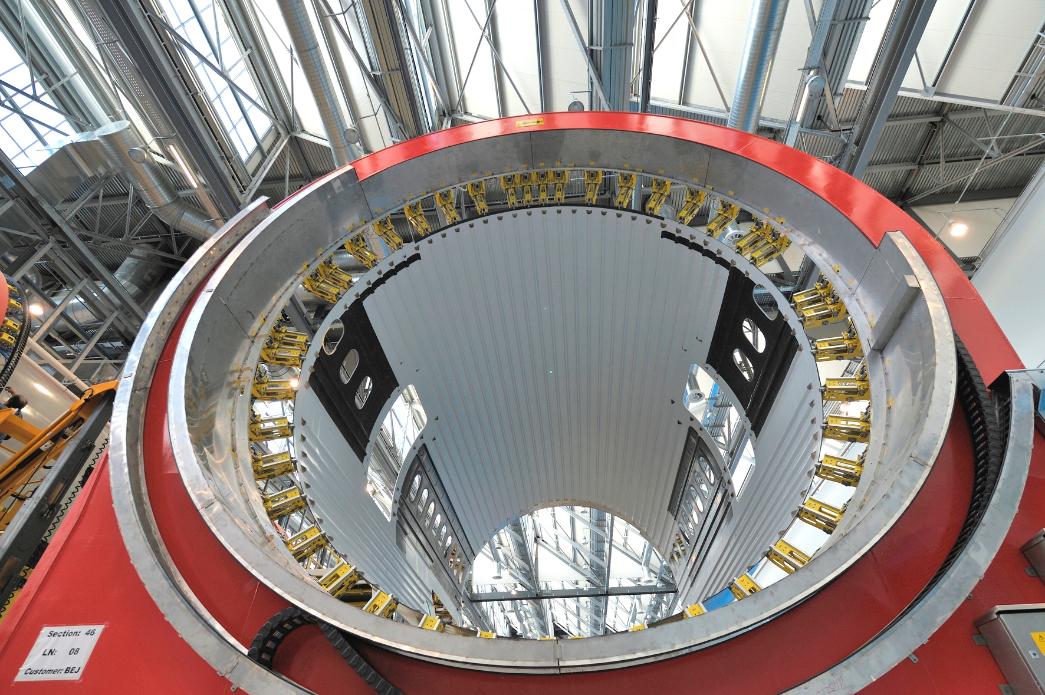
In Composite-Materialien produziert die Leonardo Aerostructures Division „Einstück-Rumpfsegmente“ für die Boeing 787 zentrale Rumpfsektionen 44 und 46 in Grottaglie sowie horizontale Stabilisatoren in Foggia – insgesamt ca. 14 % des 787-Rumpfs. Weitere Composite-Strukturenproduktion umfasst im Werk Foggia Fertigung und Montage von Leitwerken für ATR und Airbus A220 Verkehrsflugzeuge. Foggia produziert auch Composite-Teile für Boeing 767 und Militärprogramme einschließlich Joint Strike Fighter F-35, Eurofighter Typhoon, C-27J Militärtransporter und Falco Xplorer, das neueste Mitglied der Falco-Familie unbemannter Flugzeuge von Leonardo.
Zusammenarbeit mit CETMA
„Wir haben viele laufende Aktivitäten mit CETMA, zum Beispiel in thermoplastischen Composites und Harzinjektion (RTM)“, sagt Corvaglia. „Unser Ziel ist es, F&E-Aktivitäten in kürzestmöglicher Zeit produktionsreif zu machen. In unserer Abteilung (F&E und IP-Management) schauen wir auch auf disruptive Technologien mit niedrigerem TRL [Technology Readiness Level – d.h. niedrigerer TRL ist naszenter und weiter von Produktion entfernt], aber wir wollen wettbewerbsfähiger sein und unsere Kunden weltweit unterstützen.“
„Von Beginn unserer Zusammenarbeit an“, fügt Pappadà hinzu, „haben wir immer darauf geachtet, Kosten und Umweltbelastung niedrig zu halten. Wir haben festgestellt, dass thermoplastische Composites (TPC) eine Reduktion in beiden gegenüber Duroplasten bieten.“
Corvaglia merkt an, dass „zusammen mit Silvios Team wir diese Technologien entwickelt und einige automatisierte Zellen-Prototypen gebaut haben, um diese in der Produktion zu evaluieren.“
Continuous Compression Molding (CCM)
„CCM ist ein gutes Beispiel unserer Zusammenarbeit“, sagt Pappadà. „Leonardo identifizierte einige Komponenten, die in Duroplast-Composites gefertigt wurden, und gemeinsam erkundeten wir Technologie, diese in TPC umzusetzen, dort wo große Stückzahlen im Flugzeug anfallen, wie Spleißstrukturen und Stützen mit einfacher Geometrie.“
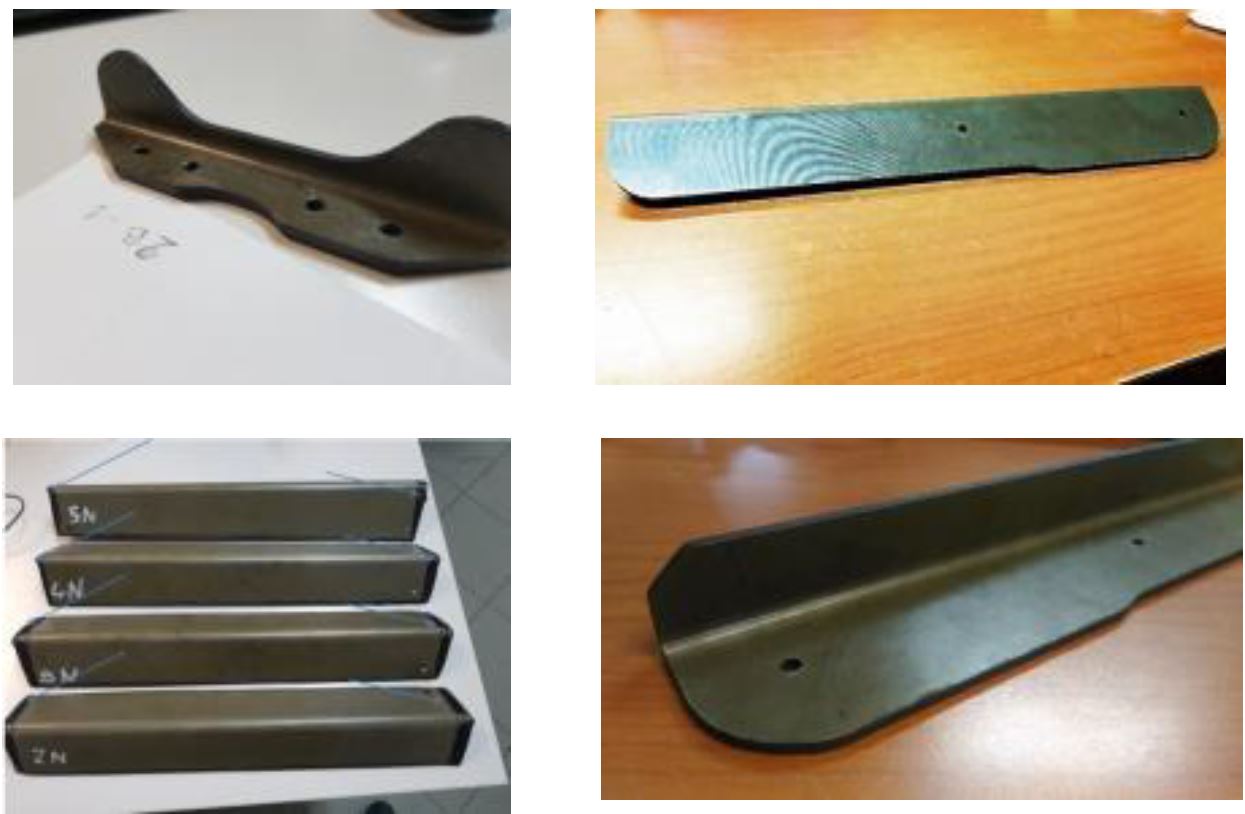
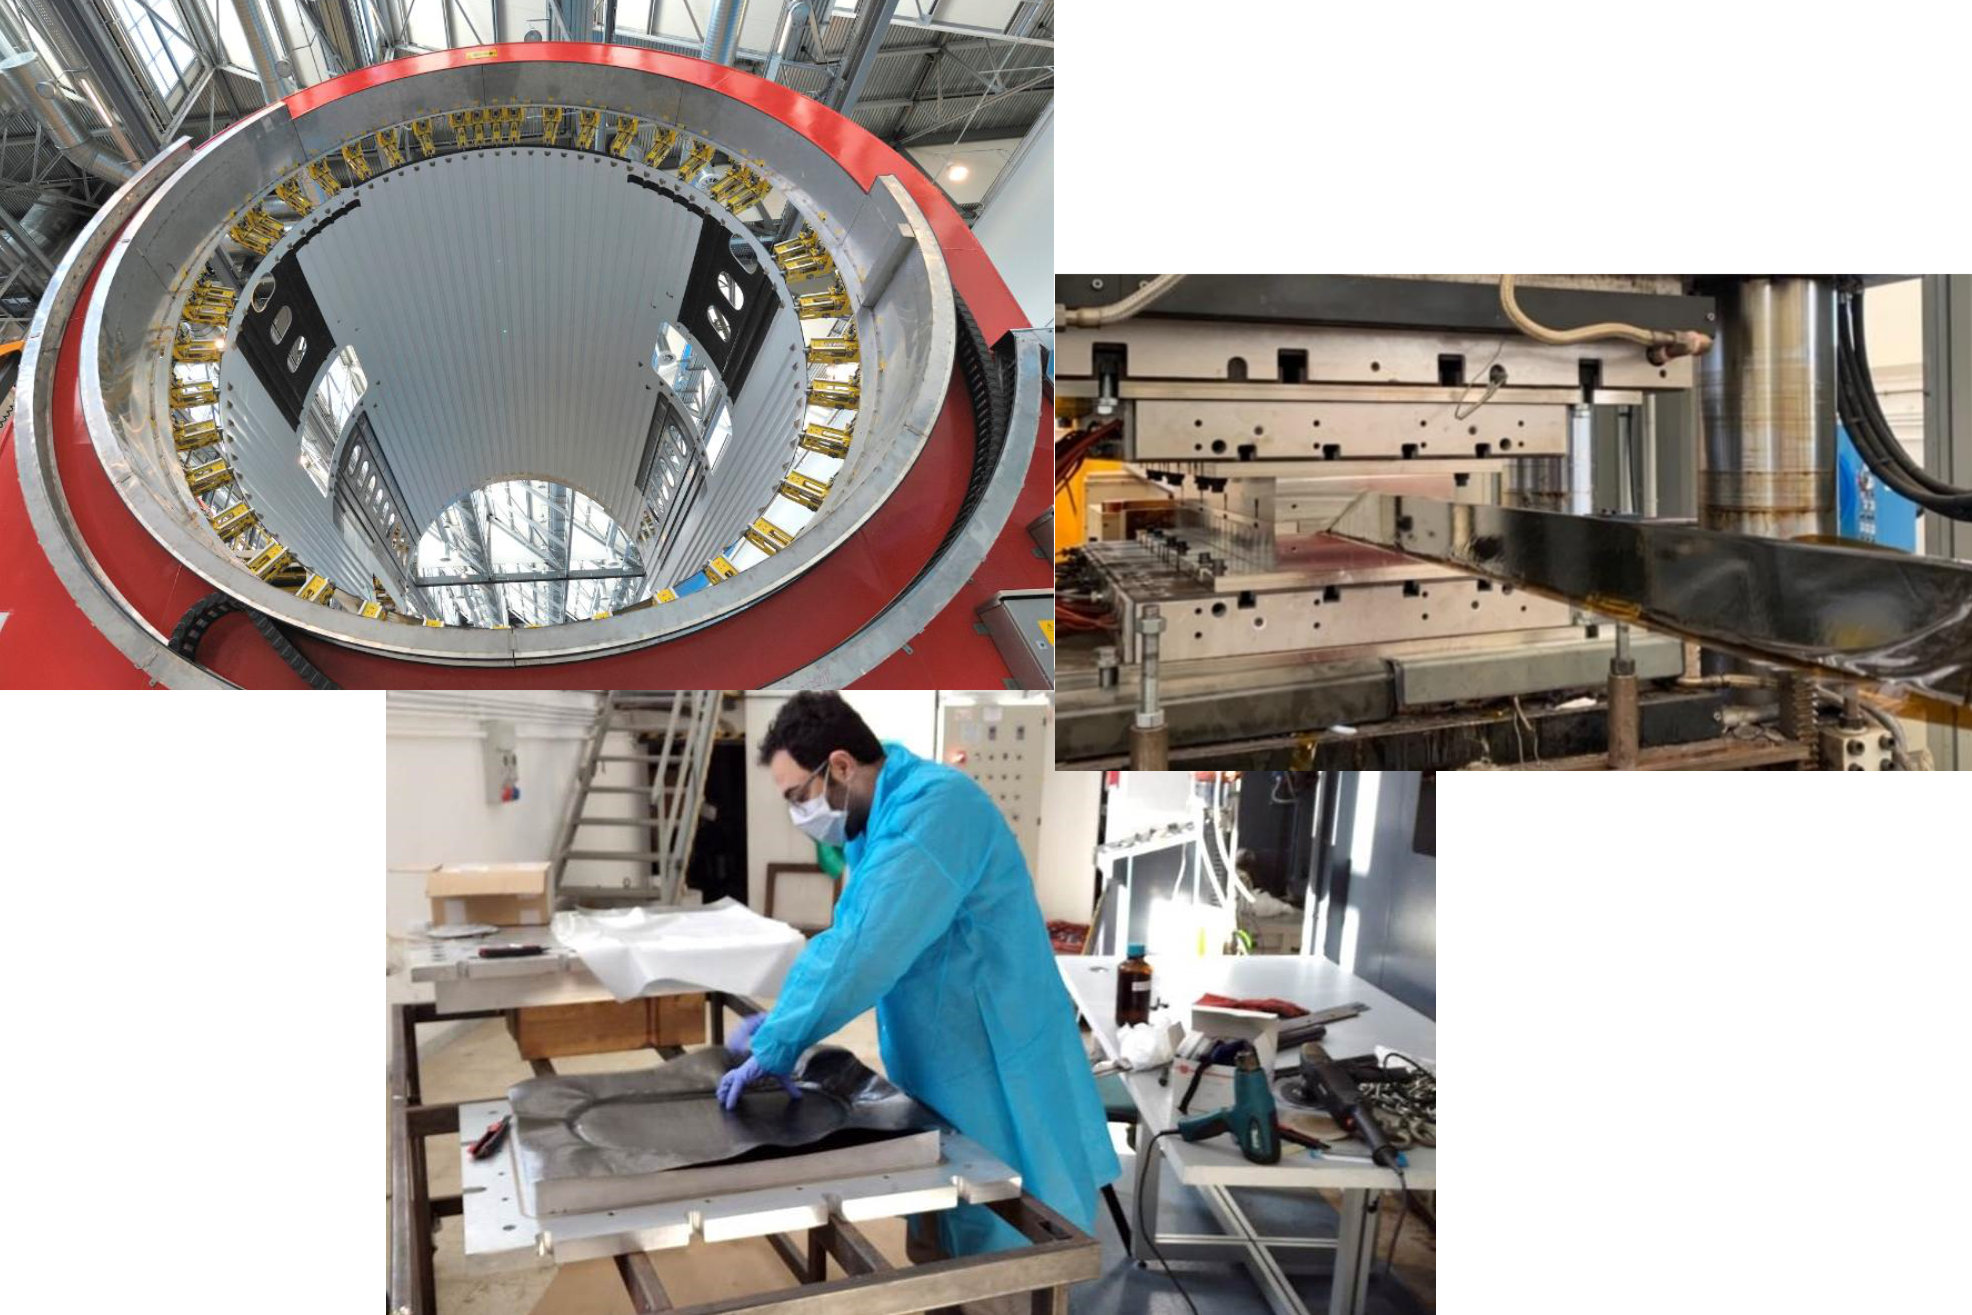
„Wir brauchten eine neue Produktionstechnologie, charakterisiert durch niedrige Kosten und hohe Rate“, fährt er fort. Er weist darauf hin, dass früher einzelne TPC-Komponenten mit viel Abfall gefertigt wurden. „Also produzieren wir Net-Shape-Basen auf Basis nicht-isothermer Pressformung, aber mit Innovationen (Patente laufen), um Ausschuss zu reduzieren. Wir designed eine vollautomatisierte Zelle dafür, die ein italienisches Unternehmen für uns baute.“
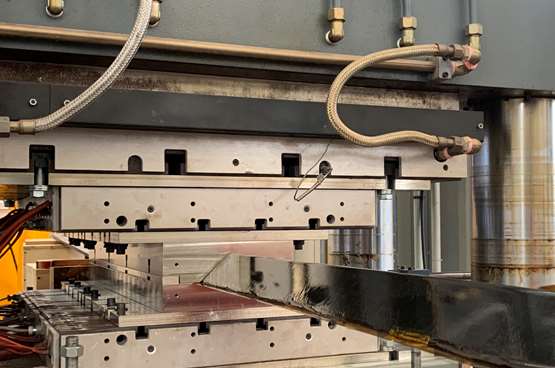
Diese Zelle kann die von Leonardo designeden Komponenten, so Pappadà, „mit einer Rate von einer Komponente alle 5 Minuten, 24 Stunden/Tag“ produzieren. Sein Team musste dann jedoch die Preform-Fertigung lösen. „Am Anfang brauchten wir einen flachen Laminierprozess, da dies der Flaschenhals war“, erklärt er. „Unser Prozess startet mit einem Blank (flaches Laminat), heizt dieses in einem Infrarot (IR)-Ofen und presst es dann in eine Form. Flache Laminate werden normalerweise mit großen Pressen hergestellt und benötigen 4-5 Stunden Zykluszeit. Wir entschieden uns, eine neue Methode zu untersuchen, die flache Laminate schneller produzieren kann. So entwickelten wir eine hochproduktive CCM-Linie bei CETMA mit Unterstützung von Leonardo-Ingenieuren. Wir reduzierten die Zykluszeit für ein 1 mal 1 Meter Teil auf 15 Minuten. Wichtig: Es ist ein kontinuierlicher Prozess, daher können wir unbegrenzte Längen produzieren.“
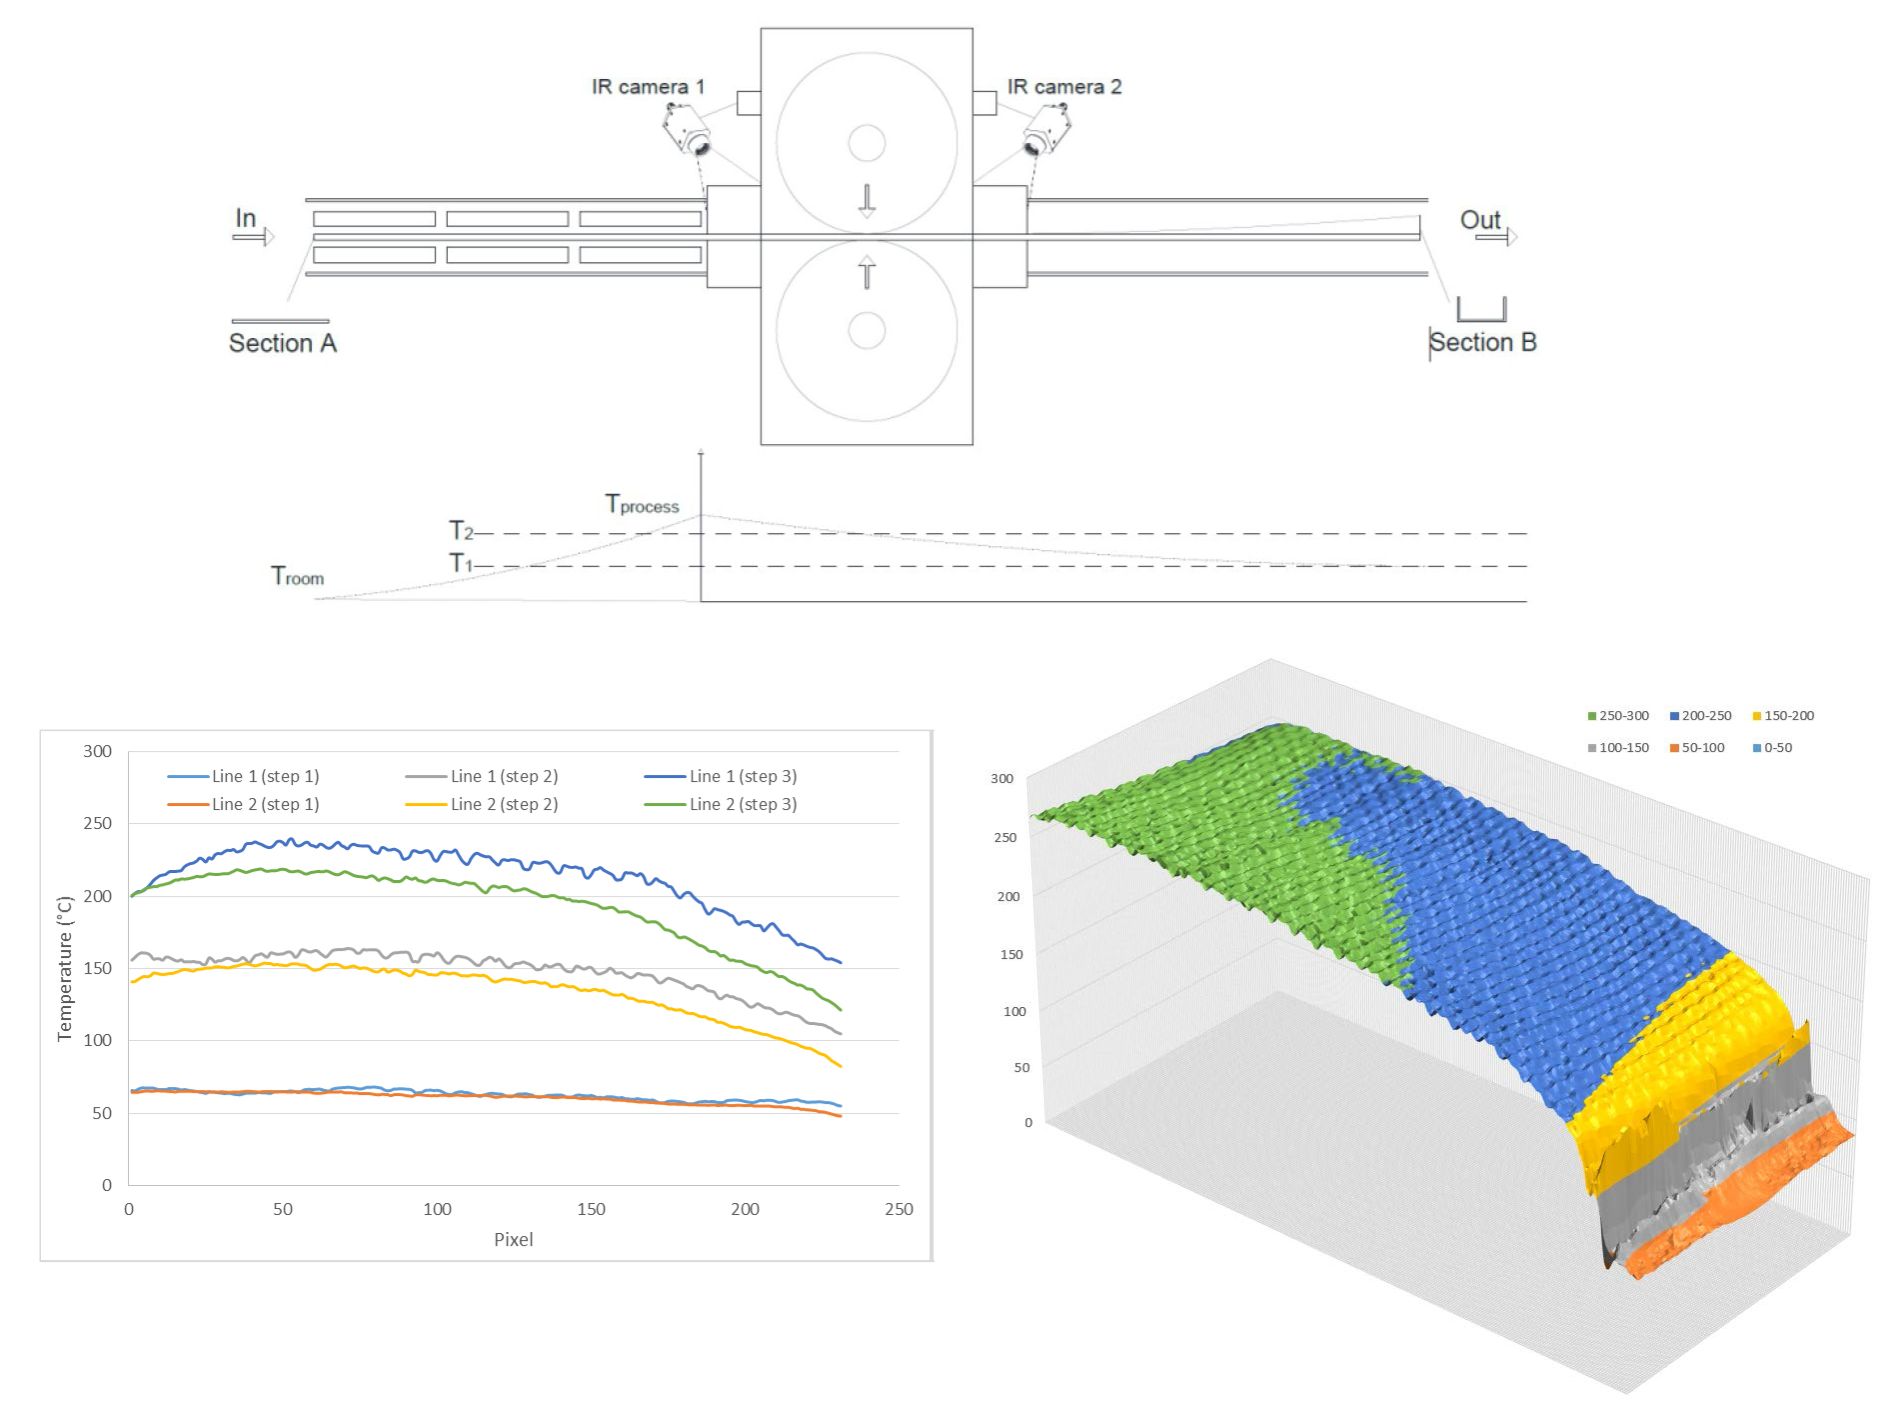
Aber wie ist das neu im Vergleich zum CCM, das seit über einem Jahrzehnt von Xperion, jetzt XELIS (Markdorf, Deutschland) genutzt wird? „Wir entwickelten analytische und numerische Modelle, um Defekte wie Lunker vorherzusagen“, sagt Pappadà. „Wir taten dies in Kooperation mit Leonardo und der Universität Salento (Lecce, Italien), um Parameter und ihren Einfluss auf Qualität zu verstehen. Wir nutzten diese Modelle, um dieses neue CCM zu entwickeln, wo wir sehr hohe Dicke aber auch hohe Qualität haben können. Dank dieser Modelle können wir Temperatur und Druck optimieren, aber auch wie diese appliziert werden. Es gibt viele technologische Aspekte, die man entwickeln kann, um gleichmäßige Temperatur- und Druckverteilung zu haben; jedoch mussten wir den Einfluss dieser auf die mechanische Performance und das Wachstum von Defekten in Composite-Strukturen verstehen.“
Pappadà fährt fort: „Unsere Technologie ist flexibler. Auch CCM wurde vor 20 Jahren entwickelt, aber es gibt keine Informationen darüber, weil die wenigen Unternehmen, die es nutzten, Wissen und Know-how nicht teilten. Also mussten wir von Null anfangen, nur mit unserem Wissen über Composites und Verarbeitung.“
„Wir arbeiten jetzt durch interne Programme und mit unseren Kunden daran, Teile für diese neuen Technologien zu finden“, sagt Corvaglia. „Diese Teile können redesigned und requalifiziert werden, um Produktion zu starten.“ Warum? „Das Ziel ist, ein Flugzeug so leicht wie möglich aber auch preiswettbewerbsfähig zu haben. Also müssen wir auch mit Dicke optimieren. Aber wir könnten herausfinden, dass ein Teil noch leichter gehen kann oder mehrere Teile mit ähnlicher Form identifizieren, was signifikante Kosteneinsparungen ermöglichen könnte.“
„Bis jetzt war diese Technologie in den Händen weniger. Aber wir haben alternative Technologien entwickelt, um diese Prozesse noch weiter zu automatisieren, indem wir fortgeschrittenes Pressformen hinzufügen. Wir legen ein flaches Laminat ein und heraus kommt ein Teil, fertig. Wir sind in der Phase des Redesigns von Teilen und Entwicklung von flachen versus geformten CCM.“
„Wir haben jetzt bei CETMA eine CCM-Linie, die sehr flexibel ist“, sagt Pappadà, „wo wir unterschiedliche Drücke anwenden können, um komplexe Formen zu erreichen. Die Linie, die wir zusammen mit Leonardo entwickeln, wird fokussierter auf Komponenten sein, die seine spezifischen Bedürfnisse erfüllen. Wir denken, wir könnten verschiedene CCM-Linien für flache Paneele und L-Stringer versus komplexere Formen haben. So können wir Gerätekosten niedriger halten versus den großen Pressen, die aktuell für komplexe Geometrie TPC-Teile genutzt werden.“
Induktionsschweißen für In-situ-Konsolidierung
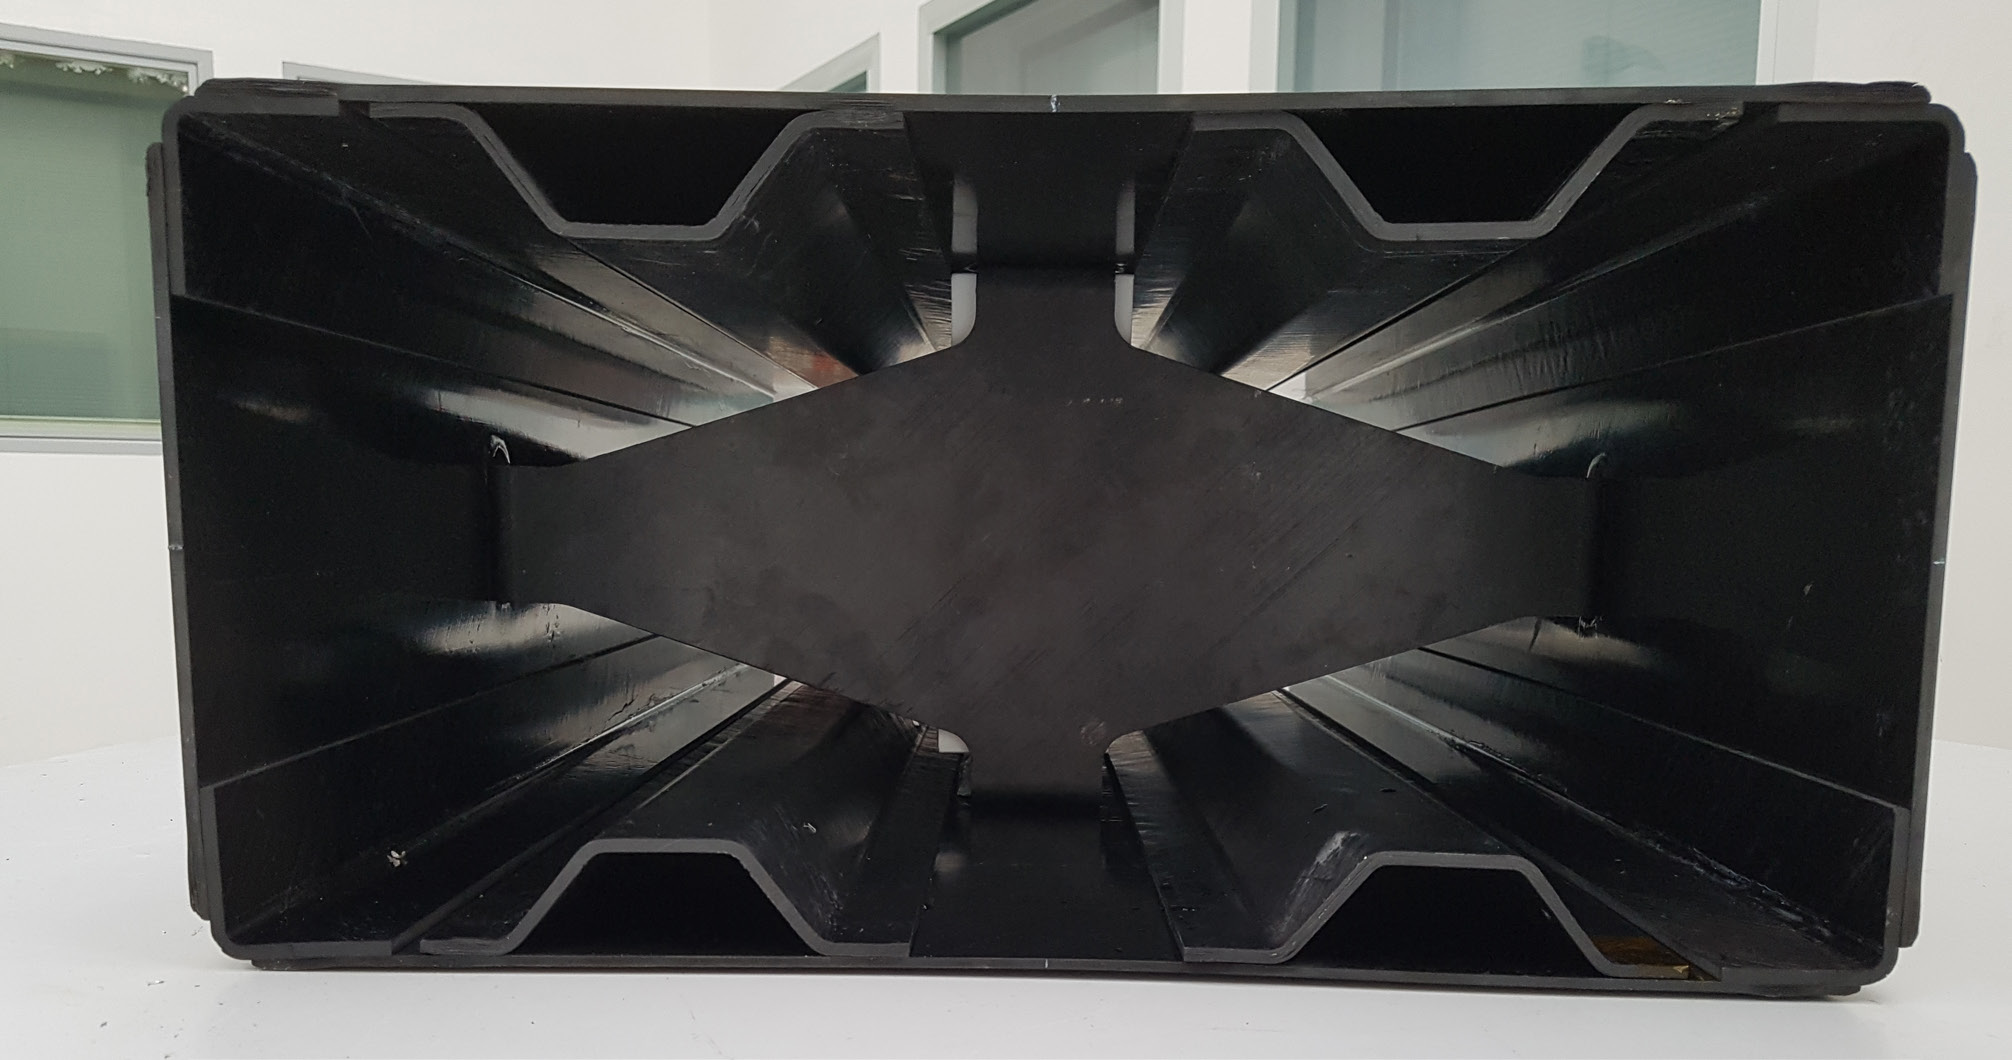
„Induktionsschweißen ist für Composites sehr interessant, weil man Temperatur sehr gut abstimmen und kontrollieren kann, sehr schnell aufheizen und sehr präzise steuern“, merkt Pappadà an. „Mit Leonardo entwickelten wir Induktionsschweißen zum Fügen von TPC-Komponenten. Aber jetzt denken wir darüber nach, Induktionsschweißen für In-situ-Konsolidierung (ISC) von TPC-Bändern zu nutzen. Dazu haben wir neues Carbonfaserband entwickelt, das sehr schnell durch Induktionsschweißen mit einer dedizierten Maschine aufgeheizt werden kann. Das Band nutzt dieselben Matrixmaterialien wie kommerzielle Bänder, aber mit einer anderen Architektur, die elektromagnetisches Aufheizen verbessert. Wir optimieren die mechanische Performance, aber denken auch an den Prozess, um verschiedene Bedürfnisse zu matchen, z. B. wie man kosteneffektiv mit Automatisierung verarbeitet.“
Er weist darauf hin, dass ISC mit TPC-Band bei guten Produktionsraten sehr schwer zu erreichen sei. „Um das für industrielle Produktion zu haben, muss man schneller aufheizen und abkühlen und Druck sehr kontrolliert anwenden. Also entschieden wir uns, Induktionsschweißen zu nutzen, um nur einen kleinen Bereich aufzuheizen, wo wir Material konsolidieren, aber den Rest des Laminats kalt zu lassen.“ Induktionsschweißen für Montage habe einen höheren TRL, sagt Pappadà.
Die Nutzung von Induktionserwärmung für In-situ-Konsolidierung wirkt sehr disruptiv – etwas, das keine anderen OEMs oder Tier-Zulieferer derzeit offen tun. „Ja, das ist möglicherweise disruptive Technologie“, sagt Corvaglia. „Wir haben die Maschine und die Materialien patentiert. Wir zielen auf etwas, das mit Thermoset-Composites vergleichbar sein kann. Viele haben AFP (automatisiertes Faserlegen) mit TPC versucht, müssen aber einen Sekundärschritt für Konsolidierung machen. Das ist eine große Limitation in Bezug auf Geometrie, Kosten, Zykluszeit und Teilegröße. Wir könnten tatsächlich die Art ändern, wie luftfahrttechnische Teile produziert werden.“
SQRTM
Zusätzlich zu Thermoplasten schaut Leonardo weiterhin auf RTM-Technologien. „Das ist ein weiterer Bereich, wo wir mit CETMA gearbeitet und neue Entwicklungen basierend auf einer älteren Technologie patentiert haben, in diesem Fall SQRTM. Same Qualified Resin Transfer Molding (SQRTM) wurde ursprünglich von Radius Engineering (Salt Lake City, Utah, USA) entwickelt. „Ein Out-of-Autoclave (OOA) Verfahren zu haben, das es uns erlaubt, Material zu nutzen, das bereits qualifiziert ist, ist wichtig“, sagt Corvaglia. „Es lässt uns auch Prepregs nutzen, die wohlbekannte Eigenschaften und Qualität haben. Wir haben einen Flugzeugfensterrahmen mit dieser Technologie designed, demonstriert und patentiert.“
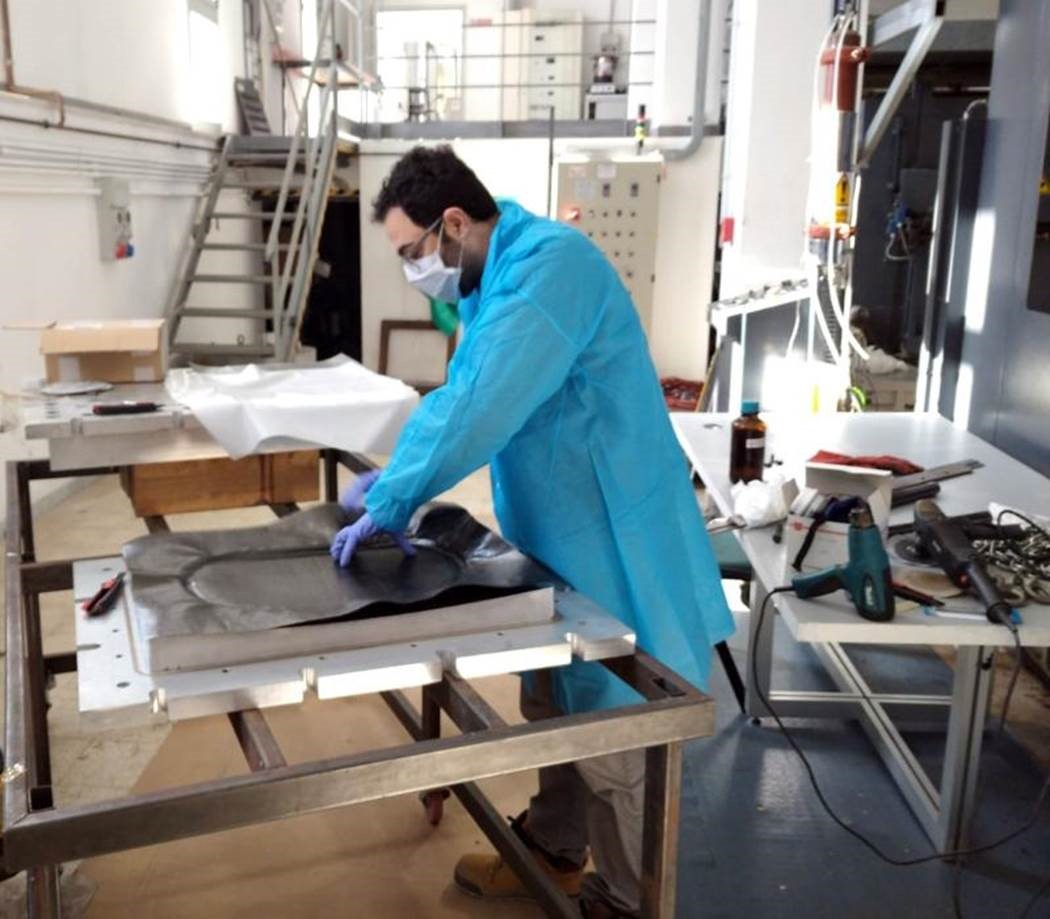
„Dies ist auch ältere Technologie, aber wenn man im Web sucht, findet man keine Infos zu dieser Technik“, merkt Pappadà an. „Wichtig ist, dass wir wieder analytische Modelle nutzen, um Prozessparameter vorherzusagen und zu optimieren. Mit dieser Technologie können wir gute Harzverteilung – ohne Trockenstellen oder Harzansammlungen – und nahezu null Lunkergehalt erreichen. Wir können hohe strukturelle Performance erzielen, weil wir Fasergehalt kontrollieren können, und diese Technologie kann komplexe Formen produzieren. Wir nutzen dieselben Materialien, die für Autoklavhärtung qualifiziert sind, aber in einer OOA-Methode; man könnte aber auch schnelle Aushärtungsharze nutzen, um Zykluszeit auf Minuten zu reduzieren.“
„Sogar mit aktuellem Prepreg haben wir die Härtzeit reduziert“, merkt Corvaglia an. „Zum Beispiel im Vergleich zu einem normalen Autoklavzyklus von 8-10 Stunden können wir 3-4 Stunden mit SQRTM für ein Teil wie einen Fensterrahmen erreichen. Hitze und Druck werden direkt aufs Teil appliziert, und die zu erwärmende Masse ist geringer. Auch das Erhitzen des flüssigen Harzes versus Luft im Autoklav ist schneller und die Teilequalität ist herausragend, was besonders für komplexe Formen ein Vorteil ist. Es gibt keine Nacharbeit, nahezu null Lunker und exzellente Oberflächenqualität, weil das Werkzeug sie kontrolliert, nicht der Vakuumbeutel.“
Visionäre, technologiebasierte Zukunft
Leonardo produziert Innovation in einem großen und vielfältigen Technologienset. Aufgrund der rasanten Technologieentwicklung sieht es Investitionen in High-Risk F&E (niedriger TRL) als entscheidend an, um die neuen Technologien für zukünftige Produkte zu entwickeln, die über die inkrementelle (kurzfristige) Entwicklung hinausgehen, die es in aktuellen Produkten bereits unterstützt. Eine solche Kombination aus kurz- und langfristigen Strategien ist in Leonardos 2030 F&E-Masterplan vereint, einer einheitlichen Vision für ein nachhaltiges und wettbewerbsfähiges Unternehmen.
Als Teil dieses Plans startet es die Leonardo Labs, ein internationales Netzwerk von Unternehmens-F&E-Laboren, gewidmet fortgeschrittener Forschung und Technologieinnovation. Für 2020 wird das Unternehmen die Eröffnung der ersten sechs Leonardo Laboratories in Mailand, Turin, Genua, Rom, Neapel und Tarent verfolgen und 68 Forscher (Leonardo Research Fellows) mit Fähigkeiten in folgenden Bereichen rekrutieren: 36 Positionen in Künstlicher Intelligenz und autonomen intelligenten Systemen, 15 in Big Data Analytics, 6 in High Performance Computing, 4 in Elektrifizierung luftfahrtplattformen, 5 in Materialien und Strukturen und 2 in Quantentechnologien. Leonardo Labs werden die Rolle von Innovationsvorposten und Generatoren von Leonardos zukünftigen Technologien spielen.
Bemerkenswert: Die Technologien, die Leonardo in Flugzeugen kommerzialisiert, können auch Anwendungen in seinen Land- und See-Divisionen haben. Bleiben Sie dran für weitere Updates zu Leonardo und dessen potenziellem Einfluss auf Composites.
Harz
- Xenias ultraleichte Pebax TPE-Composites heben Schuhleistung auf neues Level
- Polypropylen-Schaum: Nachhaltigkeit und Kosteneffizienz im Aufwind
- Graphen-Polymer-Komposite für Hochleistungs-Superkondensatoren: Ein umfassender Übersichtsartikel
- Optimierung der Composite-Fertigung: Maßgeschneiderte Ultraschallsensoren für Prozesskontrolle
- OTOMcomposite startet fortschrittliche Software für Laser-unterstütztes Bandlegen & Wickeln in Composites 4.0
- Nachhaltige Epoxidharze: Wiederverarbeitbare, reparierbare und recyclingfähige Lösungen für Composite-Luftfahrtanwendungen
- Solvays Carbonfaser für Balance A+ Rennkatamaran ausgewählt
- IRG CosiMo Konsortium zielt auf Massenproduktion thermoplastischer Verbunde für Luftfahrt & Automotive
- Umweltfußabdruck der Halbleiter- und Elektronikproduktion reduzieren
- Fortschrittlicher selbstheizender Wearable-Gassensor für präzises Gesundheits- und Umweltmonitoring