



RW Screw: Automation bei Bestandsmaschinen vorantreiben
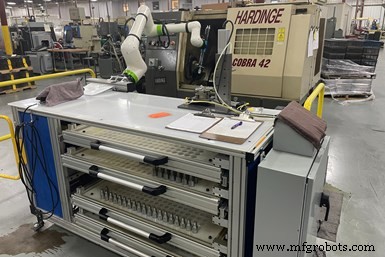
RW Screw glaubt, dass das Hinzufügen von Robotern zu Bestandsmaschinen, die präzise bleiben, Sinn macht. Hier bedient ein Cobot eine Hardinge Drehmaschine. Diese Roboterstation mit Schubladen für Roh- und Fertigteile ist am Boden verschraubt, um jedes „Wandern“ durch Roboterbewegungen zu verhindern, gegeben die präzise Positionierung, die zum Einlegen von Werkstücken in das Futterspannfutter erforderlich ist.
Massillon, Ohios RW Screw beschäftigt derzeit ca. 230 Mitarbeiter. Bill Reeder, Präsident des 74-jährigen Lohnfertigungsbetriebs, sagt, ein optimales Personallevel bei gegebener Maschinenkapazität läge bei ca. 265. Das Unternehmen verfügt über mehr als 200 Werkzeugmaschinen, einschließlich VMCs, Swiss-Types, Ein- und Mehrspindler, Rundtaktmaschinen und Schleifmaschinen sowie Nachbearbeitungs- und Finish-Ausrüstung. Leider stehen einige davon zeitweise still, weil niemand sie bedienen kann.
Ein Grund: Viele Fertigungsbetriebe im nördlichen Ohio konkurrieren um dieselben Leute. Dazu kam kürzlich ein neues Amazon-Fulfillment-Center in der Nähe von Canton, das 1.000 neue Jobs schaffen soll. Die Personalherausforderung hat den Punkt erreicht, an dem RW Screw erkannt hat, dass die Implementierung von Automation und Technologie, die menschliche Beteiligung in Fertigungsprozessen reduzieren, notwendig sind, um künftig erfolgreich zu bleiben.
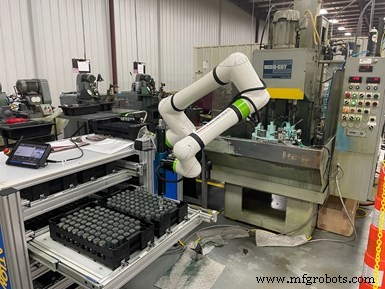
Hier ein weiteres Beispiel: Ein neuer Cobot bedient effektiv eine ältere – aber präzise – Honmaschine.
Tatsächlich sagt Reeder, das Unternehmen bewertet Automationschancen nicht einfach mit Blick auf Effizienzsteigerung, sondern als zwingendes Mittel zum Zweck, um weiterhin Produkte pünktlich und spezifikationsgerecht an Kunden zu liefern, wie erwartet.
Roboter zur Maschinenbedienung hinzuzufügen ist ein Teil der Lösung. Das Unternehmen installierte kürzlich sechs Roboter in sieben Monaten und plant, dieses Jahr 10 weitere hinzuzufügen. Reeder betont, dass keine davon Jobs eliminieren wird. Stattdessen können Mitarbeiter für wertvollere Aufgaben umgesetzt werden als das Be- und Entladen von Werkzeugmaschinen.
Über die Jahre hat RW Screw auch Lektionen über die Integration von Automation als Mittel zur Reduzierung oder Eliminierung manueller Operationen gelernt, wie Reeder mir während eines jüngsten Besuchs erklärte. Eine davon: Automation ist mehr als Roboter – das Unternehmen hat betrachtet, wie Inspektion, Werkzeugmessung, Spannvorrichtungen und die Art der Stangenlader den Shopfloor straffen können.
Während meines Besuchs wies Reeder auch auf drei Taktiken hin, die RW Screw bei der Automation-Integration anwendet, die ich für erwägenswert halte – sowohl für Shops, die neu in Automation sind, als auch für erfahrene. Diese Taktiken: Zeit bei der Roboterintegration lassen, einen Automation-Lenkungsausschuss etablieren, und Automation Engineers entwickeln, nicht notwendigerweise Fertigungsingenieure.
Roboter- und andere Automation-Zugänge
E. Ray Woolley gründete R.W. Screw Products Inc. 1948. Heute als RW Screw bekannt, verfügt das Unternehmen über eine Anlage mit über 200.000 Quadratfuß (ca. 18.580 m²) Fertigungs- und Verwaltungsfläche.
Der erste signifikante Schritt in robotische Automation war die Eigenintegration eines Denso-Roboters zum Be- und Entladen von Wellen in eine Keilwellenformmaschine. Förderbänder liefern neue Werkstücke zum Roboter und sammeln fertige Teile nach der Bearbeitung.
RW Screw hat auch diverse kollaborative Modelle (Cobots) installiert. Beispielsweise bedienen mehrere FANUC CRX-10iA/L Sechs-Achs-Cobots Ausrüstung wie Drehmaschinen, Hon- und Schleifmaschinen, einige davon Bestandsmaschinen, aber hochpräzise.
Reeder sagt, das Unternehmen schätzt die Robustheit der Cobots mit 10 kg Traglast und 1.418 mm Reichweite sowie FANUCs Kundensupport. Obwohl diese Cobots für Redeployment zwischen Maschinen designed sind, hat der Shop jedem eine spezifische Maschine dediziert. Die meisten sind an Tischen/Ständern mit Schubladen befestigt, die Rohmaterial dem Roboter präsentieren und fertige Teile nach der Bearbeitung aufnehmen. Der Shop verschraubt diese Ständer am Boden, um mögliches „Wandern“ durch Roboterbewegungen zu verhindern.
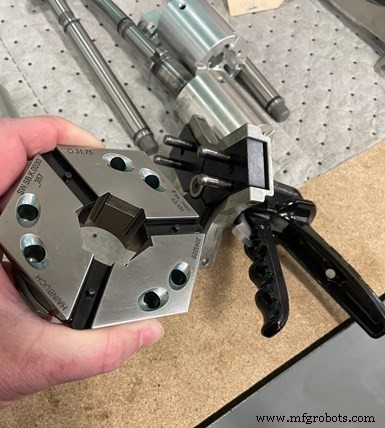
Rüstvorgänge für Rundtaktmaschinen, Mehrspindler und andere Drehmaschinen sind jetzt schneller dank Schnellwechsel-Spannzangen.
Der Shop betrachtet auch andere Ausrüstung, die Prozesse automatisieren oder menschliche Intervention zeitlich und quantitativ reduzieren kann. Schnellwechsel-Spanntechnik von Hainbuch ist ein Beispiel dafür. Tatsächlich war es ein Whitepaper von Hainbuch, Teile davon paraphrasiere ich in den folgenden Absätzen, das mich veranlasste, RW Screw zu besuchen, um mehr über die Verbesserungsbemühungen des Shops zu erfahren.
Der Shop nutzt Hainbuch Hydrok hydraulische stationäre Futter in seinen Hydromat und Schütte Rundtaktmaschinen. Jason Schoemann, Sales Engineer bei Hainbuch America, verweist auf RW Screws 12-Stationen Hydromat Eclipse Maschine, bestückt mit Hydrok SE 65 Sechskantfuttern mit Spannbereich 3–65 mm. „Das Hydrok SE 65 passt gut zum Größenbereich von RW Screws Teilefamilie, und die Sechskantgeometrie bietet optimalen Schutz vor Kontamination, erhöht Werkzeugstandzeit und liefert 25 % höhere Spannkraft“, sagt Schoemann. „Es accommodiert sowohl Rund- als auch Sechskant-Stangenmaterial mit Spannköpfen, die schnell und einfach gewechselt werden können.“
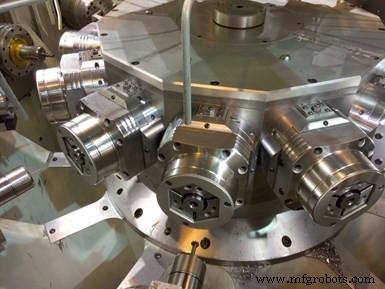
RW Screws 12-Stationen Hydromat Eclipse Rundtaktmaschine ist mit Hainbuch Hydrok SE 65 Sechskantfuttern bestückt, die 25 % höhere Spannkraft als konventionelle Geräte bieten sollen. Foto: RW Screw
Für Spannzangenwechsel nutzt ein Bediener ein pistolengriffartiges Gerät mit Stiften, die er in die Stirnseite einer Spannzange einsetzt und den Griff drückt. Ein Verriegelungsmechanismus im Griff hält die Vorrichtung zusammengeklappt während Ein- und Ausbau der Spannzange. Betätigen des Abzugs entriegelt den Wechselvorrichtung und löst die Spannzange.
„Das Hainbuch Schnellwechsel-Feature ist essenziell für das Erreichen unserer Produktionsziele“, erklärt Reeder. „Was früher ein bis zwei Tage für den Teilewechsel brauchte, dauert jetzt 30 Minuten, und wir können von Sechskant- auf Rundmaterial in 3 Stunden umstellen. Gleich wichtig für erfolgreiches Halten von Toleranzen ist die hohe Wiederholgenauigkeit des Hainbuch-Systems durch Präzisionsschleifen. Auch die zusätzlichen 25 % Steifigkeit reduzieren Chatter, ein kritischer Faktor beim Drehen von Sechskant-Stangenmaterial.“
Beispiele weiterer Ausrüstung, die der Shop zur Prozessautomation jenseits von Robotern nutzt:
- Magazin-Stangenlader. Stangenlader sind in den meisten Hochproduktions-Shops üblich, aber in verschiedenen Designs. RW Screw findet Wert in Magazin-Modellen, die große Bündel Stangenmaterial laden, um lange Strecken – vielleicht drei Schichten – unbeaufsichtigter Bearbeitung zu erreichen. Sie wurden an Rundtakt- und Mehrspindelmaschinen in Form von Cucchi BLT und Edge Technologies’ FMB Marken hinzugefügt, die 12-Fuß-Stangen akzeptieren, um unbeaufsichtigte Bearbeitungszeit weiter zu verlängern und Maschinenstillstand zu reduzieren.

Magazin-Stangenlader, die 12-Fuß-Stangen akzeptieren, verlängern unbeaufsichtigte Bearbeitungszeit und reduzieren Maschinenstillstand bei RW Screw für Geräte wie Rundtaktmaschinen.
- Werkzeugvoreinsteller. Ein Werkzeugvoreinsteller misst Offsets automatisch, sodass ein Bediener das nicht an der Maschine tun muss, während er neue Werkzeuge für einen neuen Job installiert. RW Screw nutzt einen Origin Werkzeugvoreinsteller von Omega TMM, den der Gerätehersteller als passend für den Branchenbedarf an einem Einstiegs-Shopfloor-optischen Werkzeugvoreinstellgerät beschreibt. Werkzeuge für neue Jobs werden dann gekittet und an den Arbeitsplatz einer Maschine geliefert, um Installation zu awaiten.
Dank Werkzeugvoreinsteller können Werkzeuge für neue Jobs einfach vermessen, dann gekittet und an den Maschinenarbeitsplatz geliefert werden, um Installation für einen neuen Job zu awaiten.
- Vision-Prüfgeräte. Berührungslose Messinstrumente mit Kameras können Prüfprozesse massiv beschleunigen. In einem Beispiel zeigte eine Zeitstudie, dass eine Person, die zwei Maschinen bediente, 60 % ihrer Zeit mit Messen an der Maschine verbrachte. Jetzt werden diese Messungen automatisch an einem Keyence Vision-System durchgeführt, sodass diese Person drei Maschinen bedienen kann. Der Shop schuf auch eine Zelle für Teile, die 100%-Prüfung erfordern, die einen Bowl-Feeder nutzt, um Teile einem geschlossenen Vision-System und Tasttaster-Prüfstation zuzuführen, die alle Teile automatisch vermisst und Gut von Schlecht sortiert.
Früher verbrachte ein Techniker 20 Minuten pro Stunde mit Messen dieser komplexen Wellen-Teile. Jetzt misst dieses Keyence Vision-System diese Teile nahezu augenblicklich automatisch, um den Techniker für andere wertschöpfende Aufgaben freizusetzen.
Automation-Lektionen, Ratschläge
Drei Praktiken, die RW Screw als Teil seines Ansatzes zur Anwendung von Automation implementiert, fielen mir während meiner Gespräche mit Reeder auf. Nachfolgend aufgelistet, könnten diese Ideen sowohl für Shops in frühen Automationsphasen als auch für solche, die schon länger Automation integrieren, erwägenswert sein.
- Zeit bei der Roboterintegration lassen. Die Integration des ersten Roboters lehrte RW Screw, diese Projekte nicht zu hetzen, besonders in Hochproduktionsumgebungen. Heute erstellt der Shop „Mock“-Maschinen – Vorrichtungen, die echte Maschinen nachahmen – für die Roboterprogrammierung, Touchpoint-Identifikation, Prozesseinstellung usw. Das Tweaken des Prozesses mit dem Roboter vor der echten Maschine verlängert nicht nur Maschinenstillstand, sondern könnte Mitarbeiter den Wert der Robotik anzweifeln lassen, wenn sie eine Zeitlang nach Integration mit Problemen zu tun haben.
- Automation-Lenkungsausschuss etablieren. RW Screw schuf einen Automation-Lenkungsausschuss, der wöchentlich tagt, um vorgeschlagene Automationsprojekte zu diskutieren. Einmal pro Quartal schaut der Ausschuss genau hin, um Projekte zu identifizieren, bei denen es Sinn macht, voranzugehen. Als Teil dieser Bemühungen machen Reeder und andere Manager regelmäßige Gänge über den Shopfloor, um Mitarbeiter einzubinden und über Produktionsengpässe zu lernen. Die Lösung könnte ein Roboter sein, aber auch eine andere Technologie, um einen Flaschenhals durch einen manuellen Vorgang zu öffnen.
- Automation Engineers entwickeln. Früher fokussierte RW Screw auf die Entwicklung von Fertigungstechnikern – Experten dafür, wie man ein Teil zerspant, wie Werkzeug oder Spannzange funktioniert usw. Das ist nach wie vor wertvoll. Doch man hat etwas umgeschwenkt, um Automation-Techniker zu entwickeln, die Roboter, automatisierte Messung und diverse andere Shopfloor-Automationformen verstehen. Wie Reeder anmerkt, kann sich der Shop nicht leisten, dass Wartungspersonal kontinuierlich Roboter-Touchpoint-Änderungen die ganze Schicht vornimmt. Alle Mitarbeiter müssen lernen, solche Aufgaben zu erledigen, und der Shop wird weiterhin in diese Art Training investieren.
Bisher benötigte dieser Hochvolumen-Job neun Personen über drei Schichten für 100%-Teileprüfung. Daher engineerte RW Screw diesen Prozess: Bowl-Feeder führt Teile zu einer Prüzzelle mit Vision-System und Tasttaster, die alle Teile automatisch misst und Gut vom Schlecht sortiert.
Automatisierungssteuerung System
- 5 führende Additive Fertigungsverfahren (3D-Druck) erklärt
- Die 3 gängigsten Schlauchschellen-Typen verstehen
- Die 6 gängigsten Schrauben-Antriebe erklärt – Drehmoment, Nutzung und Auswahl
- 4 Mythen der Lagerautomatisierung entlarvt: Was Sie wirklich wissen müssen
- Automatisierung schließt Personal-Lücken in der COVID-19-Krise
- 4 bewährte Strategien für die Implementierung industrieller Automatisierung
- Präzisions-Gewindewirbel-Aufsatz für Schweizer Schraubendrehautomaten
- Industrielle Automatisierung Mythen entlarvt: Fakten von Fiktion trennen
- Die Zukunft der Automatisierung in Supply-Chain-Operationen gestalten
- Robuste Lieferkette aufbauen: Wie qualifizierte Werkzeugmacher Innovation treiben