



Eisenerzsintern: Theorie, Praxis und Prozesskenntnisse
Theorie und Praxis des Eisersinterns
Das Sintern von Eisenerz beschreibt den Prozess, bei dem ein Sintergemisch (Rohmischung oder Grünmischung) aus Eisenerzfeinst, Flußmitteln, Brennstoff (Koksbreeze) und Werkskreislauffeinst (z. B. Walzschuppen, Hochofendstaub, Rücklaufsinterfeinst) zu einem porösen Agglomerat – dem Sinter – umgewandelt wird. Das Gemisch (Korngröße <10 mm) wird so weit erhitzt, dass die Oberfläche jedes Korns zu schmelzen beginnt und die gebildete Schmelze Flüssigbrücken zwischen den Körnern bildet. Nach Erstarren entsteht ein fester, poröser Sinter mit gesiebtem Korngrößenbereich typischerweise 5–30 mm (Oberkorn bis 50 mm, angepasst an lokale Erfordernisse), der den Betriebsdruck und die Temperatur im Hochofen (BF) standhält.
Der Sinterprozess ist eine thermische Operation mit Schmelz- und Assimilationsreaktionen. Die erste Phase ist die Schmelzbildung durch Reaktion zwischen feinen Eisenerzpartikeln und Flußmitteln. Die initiale Schmelze entsteht aus anhaftenden Feinst während des Erhitzens via Reaktion Erz-Flußmittel. Dann werden Kernpartikel teilweise in die Primärschmelze assimiliert/gelöst, um mehr Schmelze zu bilden. Vor vollständiger Schmelze sinkt die Sinertemperatur wegen kurzer Verweilzeit bei Maximaltemperatur, die Schmelze erstarrt und Mineralphasen fallen aus → Bildung der Bindphasen.
Während des Sinterns laufen chemische Reaktionen bei hoher Temperatur ab: Eisenerz und Flußmittel verbinden sich zu einem Sinterkuchen aus Eisenerz, Silico-Ferriten von Calcium und Aluminium (SFCA), Dicalciumsilikat und einer glasigen Phase. Sinterreaktionen regulieren den Volumenanteil jedes Minerals, was Sinterqualität und Hochofenleistung beeinflusst.
Der erste Schritt ist die Granulation (Nodulisierung/Pelletisierung) des Sintergemischs: Homogenisierung in einer Mischtrommel für mehrere Minuten mit 6–8 % Wasserzugabe. Das granulierte Gemisch wird auf den permeablen Sinterstrangrost geladen. Die Bettoberfläche wird durch gasförmigen Brennstoff auf hohe Temperatur erhitzt, Luft wird durch den Rost angesaugt. Nach kurzer Zündzeit wird die Oberflächenbeheizung gestoppt und eine schmale Verbrennungszone (Flammenfront, FF) wandert abwärts durch das Bett, erwärmt jede Schicht nacheinander. Im Bett werden Granulate auf 1250–1350 °C erhitzt zur Erweichung und teilweisen Schmelze. In einer Reaktionsreihe entsteht ein halbgeschmolzenes Material, das bei nachfolgender Abkühlung in mehrere Mineralphasen unterschiedlicher chemischer und morphologischer Zusammensetzung kristallisiert.
Sinterbett-Querschnitt und Zonen
Die Koksverbrennung erzeugt eine Hochtemperaturzone (Verbrennungszone), die abwärts durch das Sinterbett wandert. Feinpartikel reagieren schneller und bilden die Primärschmelze, die grobe Erzpartikel teilweise löst. Abb. 1 zeigt den schematischen Querschnitt eines unterbrochenen Sinterprozesses.
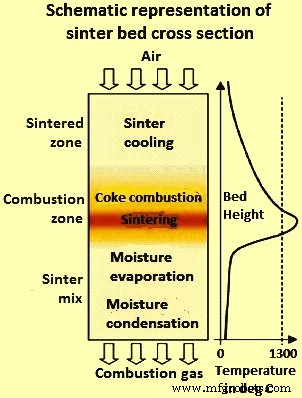
Der Fortschritt der Koksverbrennung bestimmt das Temperaturprofil und die Zonenbildung. Während die Verbrennungszone absinkt, erstarrt die Schmelzphase durch Luftansaugung → Sinterzone. Die Zone unter der Verbrennungszone besteht aus unreactiertem Sintergemisch und lässt sich in zwei Bereiche teilen: Der direkt darunter liegende Bereich entspricht der Entwässerung des Sintergemischs durch heiße Gase aus der Verbrennungszone, der darunter liegende Bereich ist der kalte Teil des Betts, wo Dampf kondensiert.
Prinzipiell beinhalten Sinterreaktionen Reaktionen von Feinerz mit Flußmitteln → Schmelze, die bei Fest-Flüssig-Reaktionen zur Assimilation des Groberzes dient. Die Schmelze wirkt als Bindphase. Da SFCA als wichtigster Bestandteil der Bindphase gilt (Häufigkeit im Sinter, signifikanter Einfluss auf Sinterqualität), wurden Sinterreaktionen speziell hinsichtlich Kontrolle von Konzentration und Mikrostruktur der SFCA-Phase untersucht. Das Schmelzvolumen spielt eine Hauptrolle: Übermäßige Schmelze → homogene glasige Struktur, niedrige Reduzierbarkeit; zu geringe Schmelze → unzureichende Sinterfestigkeit, hohe Rücklaufsinterfeinst.
Prozessenergie stammt aus Koksbreezeverbrennung. Vor der Verbrennungszone verdunstet Wasser, flüchtige Stoffe entweichen. In der Verbrennungszone laufen Reaktionen zur Bildung eines festen Sinters ab. Die meiste Wärme der die Verbrennungszone verlassenden Gase wird für Trocknung, Kalzinierung und Vorwärmung unterer Bettschichten aufgenommen. Wenn die Verbrennungszone die Bettoberfläche erreicht, ist der Prozess abgeschlossen: Heißer Sinterkuchen wird vom Rost gekippt und im Heißbrecher grob zerkleinert.
Sintern ist ein kontinuierlicher Prozess. Der Sinterstrang besteht aus einer Reihe von Paletten mit Seitenwänden und permeablem Rost, die mit Sintergemisch beladen, unter die Zündhaube fahren, Downdraft-Saugung erfahren, gekippt werden und zur Beladeposition zurückkehren. Windkästen unter dem Strang sind über einen Ventilator mit einer Gasreinigungsanlage verbunden.
Sintergemisch
Das Sintergemisch besteht hauptsächlich aus Eisenerz, Koksbreeze, Flußmitteln und Rücklauffeinst. Sein Verhalten beim Sintern und die Sinterqualität hängen stark von chemischer, granulometrischer und mineralogischer Zusammensetzung des Eisenerzes ab. Erzcharakteristika beeinflussen das Sinterverhalten und sind entscheidend für die Sinterproduktion. Zahlreiche Studien untersuchten den Einfluss der Sintergemischzusammensetzung auf Sinterphasen, was sich auf Basizität (CaO/SiO₂), Temperatur, thermisches Regime, Al₂O₃- und MgO-Gehalte, Ferritgehalt, Gesamthämatit, reoxidierten Hämatit (aus Magnetit), Reduzierbarkeitsindex (RI), Reduktionsabbauindex (RDI), Tumblerindex (TI), Porosität und Koksrate auswirkt.
Das Verhalten hängt von der chemischen Zusammensetzung ab. Kleine Änderungen der Erzchemie können signifikante Phasenänderungen während des Sinterns bewirken. Sinterqualität hängt von der Bindphasenbildung ab, die wiederum von der Sinternbarkeit des Erzes abhängt. Die Reaktivität des Erzes wird stark von seiner Korngröße beeinflusst (Reaktionsfläche, Packungsdichte/Porosität). Daher ist die Korngrößenkontrolle essenziell.
Änderungen der Erzkorngröße beeinflussen den Sinterprozess: Feine Partikel assimilieren besser als grobe (höhere Reaktionsfläche, höhere Reaktionsraten). Aber höhere Schmelzkonsistenz erhöht Viskosität → geringere Schmelzflüssigkeit. Grobpartikel im Gemisch verbessern die Bettpermeabilität (großräumige Bewegungen zwischen Schmelze und Festpartikeln).
Die mittlere Erzkorngröße beeinflusst die Bettpermeabilität → Sintermikrostruktur und Produktivität. Große Partikel begünstigen Diffusionsbindung, kleine Partikel Schlackenbindung. Hoher Feinanteil → übermäßige Schmelze → Sinterqualitätsverschlechterung; viel Grobanteil → geringere Sinterfestigkeit. Größere mittlere Korngröße erhöht Sinterproduktivität.
Studien zur Sinternbarkeit mit Grobpartikeln: Verbesserte Bettpermeabilität und Sinterreaktionen. Um große Partikel bilden sich Niedrigdichtebereiche. Höhere Permeabilität → höhere Gasströmungsgeschwindigkeit und FF-Geschwindigkeit → schnelle Schmelzreaktion und Assimilation durch hohe Schmelzflüssigkeit.
Korngrößenverteilung beeinflusst Packungsdichte kompaktierter Pellets → Sinternraten. Packungsdichte von Feinpartikelgemischen verbessert sich durch Ersetzen durch Grobpartikel. Beim Verdichten rücken Festpartikel näher → viele Teilchenkontakte, hohe Packungsdichte (niedrige Porosität). Ersetzen von Fein- durch Grobpartikel erhöht Packungsdichte bis zu einem Maximum, dann Abnahme. Maximum dort, wo alle Hohlräume zwischen Grobpartikeln mit Feinpartikeln gefüllt sind. Grobpartikel ermöglichen höhere Packungsdichte (niedrigere Porosität) → höhere Sinternraten.
Ultrafeinanteil (insb. <50 µm) spielt bei der Granulation entscheidende Rolle: Initiiert Beschichtungsschicht um Kernpartikel, bindet größere anhaftende Feinst an die Beschichtung.
Koks als Brennstoff: Korngrößenklassifikation entscheidend. Beste Wirtschaftlichkeit und Effizienz bei <3 mm. Optimale Korngröße für Produktivität und Reduzierbarkeit: 0,25–3 mm. <0,25 mm negativ für Produktivität, aber keine Beeinträchtigung der Verbrennungseffizienz. Grobere Fraktion (<3 mm, >1 mm) wirtschaftlicher, bessere Ergebnisse als Feinkoks (<1 mm). Feinkoks wirkt als anhaftende Feinst bei Granulation (Oberflächenbeschichtung). Feinkoks verbrennt schnell, Grobkoks langsamer, kann FF verbreitern → möglicher Produktivitätsverlust. Groberer Brennstoff ökonomischer, stärkt Sinterproduktion, verbessert RDI, senkt SO₂-Emissionen.
Topfversuche zur Wirkung der Koksgröße auf Produktivität, Koksverbrauch, Sinterqualität: Groberer Koksbreeze → höhere FF-Geschwindigkeit, bessere Verbrennungseffizienz. Feinkoks → schlechtere Verbrennungseffizienz, weniger Wärme, niedrigere Sinertemperatur → Koksrate muss erhöht werden, um Sinterqualität zu halten.
Granulation des Sintergemischs
Ziel: Feinpartikel haften aneinander → grobere Partikel. Ergebnis: Granuliertes Erz enthält kleineren Korngrößenbereich → geringerer Gaswiderstand.
Granulation ist grundlegend für Eisenerzsintern, da gute Bettpermeabilität Prozessfortschritt und Produktivität bestimmt. Granulation erfolgt im Drehtrommel vor dem Sintern, wenige Minuten mit 6–8 % Wasser. Gesamter Granulationsprozess ca. 30–60 Min (Feuchtezugabe, Granulation, Einlegung in Sinteranlage).
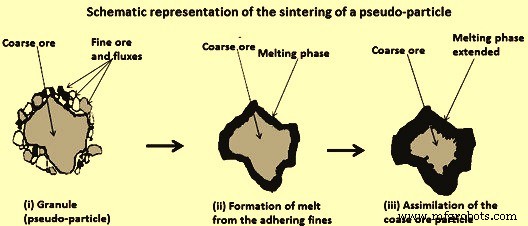
Frühere Studien zur Struktur granulierter Sintergemische bei Nippon Steel Corporation (NSC) prägten den Begriff „Quasi-Teilchen“ (Pseudo-Teilchen, Abb. 2): Eisenerzkern, während des Sinterns teilweise ungeschmolzen, umrandet von feineren Erzkörnern mit SiO₂-Gangart bei hoher Basizität (CaO/SiO₂).
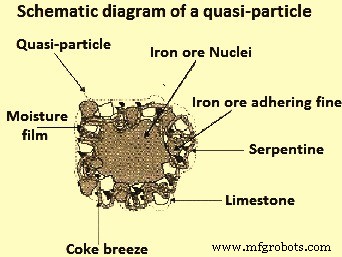
Bei der Granulation haften Feinpartikel (<0,2 mm) an großen Partikeln (>0,7 mm) → Granulate. Zwischenpartikel (0,2–0,7 mm) granuliieren schwer, keine klar definierte Rolle. In der Praxis sollte ihr Anteil minimiert werden (schädlich für Granulation, Permeabilität). Erhöhter Wassergehalt lässt Zwischenpartikel als anhaftende Feinst wirken (schlecht haftend, lösen sich beim Trocknen). Sie können auch als Kerne wirken → kleinere Quasi-Teilchen → reduzierte Bettpermeabilität und Produktivität.
Während des Sinterns bilden sich Ferrite in der am Kern anhaftenden Schicht durch Fest-Flüssig-Reaktion zwischen Hämatit und CaO-Fe₂O₃-Schmelze mit SiO₂, Al₂O₃. Adhäsion stark vom verfügbaren Feuchtegehalt abhängig. Andere Faktoren (Kernart, Teilchenform, Oberflächeneigenschaften) sekundär.
Feuchtegehalt im Sintergemisch ist kritischer Parameter. Anhaften von Feinpartikeln an Kerne → Quasi-Teilchen stark vom verfügbaren Feuchtegehalt abhängig (Gesamtfeuchte minus von Sinterzuschlägen aufgenommene Feuchte). Maximale Produktion bei optimaler Feuchtezugabe (weniger als für maximale Luftpermeabilität nötig). Üblich: ca. 0,85-fache der für maximale Permeabilität nötigen Feuchte. Grund: Feuchte kondensiert in unterster Bettschicht nach Verdunstung aus oberem Teil bei Annäherung der FF. Kondensation in ersten 2 Min vor Erreichen des Taupunkts.
Gute Feuchtekontrolle essenziell. Wasserzugabe in Mischtrommel muss auf Sollfeuchte geregelt werden. Automatische Regelung manuellen Methoden vorzuziehen (schnellere Reaktion, konsistentere Beschickung).
Granulation durch Rollen in Drehtrommel erhöht Korngröße durch Adhäsion via zwei Kräfte: (i) „Verzahnung“ der Partikel, (ii) Anziehung durch Flüssigphasen-„Brücken“ zwischen Partikeln. Bedeutung der Verzahnungskräfte variierbar durch Änderung der Mischreihenfolge (z. B. Rücklaufsinterfeinst als Granulationskern). Auch durch selektive Granulation/Voragglomeration modifizierbar: Erzfeinst, Konzentrate, Rücklaufsinterfeinst, Kalk separat mit Wasser in Trommel/Scheibe mikropelletisieren → Hauptgranulationskreislauf. Rücklaufsinterfeinst als Kern, Kalk als Agglomerationsmittel. Erlaubt höhere Feinanteile ohne Produktivitätsverlust.
Brückenkräfte durch zugesetztes Wasser, verstärkbar durch Additive. In beiden Fällen (Verzahnung, Brücken) Festigkeit der Granulate nur ausreichend für Transport und Schichtung auf Sinterrost ohne Bruch. Korngrößenverteilung beim Beschicken: ca. 1–10 mm.
Struktur der Granulate in 3D-Bildern: 3D-Röntgentomographie. Studien mit Mischungen aus Erzfeinst (Konzentrate), Rücklaufsinterfeinst, Kalkstein bei Konzentrat/Erz-Verhältnissen 20:80, 50:50, 80:20, 100:0 und Basizitäten 0,8, 1,4, 2,0. Erhöhte Konzentratanteile verkomplizieren Granulation.
Superfeinst haften nicht nur an Grobpartikeln, sondern bilden auch stabile Kerne und binden Zwischenpartikel. Mehr Superfeinst → unvorhersehbarere Granulatgrößenverteilung. Granulate ohne Groberz (Konzentrat/Erz 100:0) hatten keinen Kern, wenig Kalkstein an der Oberfläche (Pelletisierungsmechanismus), ähnliche Struktur wie Pellets. Granulierverhalten nicht durch einzelnen Faktor erklärbar (Konzentrat/Erz-Verhältnis, Mineralogie, Gangart, Wärmeverbrauch, Wassergehalt – alles relevant).
Sinterproduktivität direkt mit Bettpermeabilität verknüpft. Permeabilität hängt von Granulatgrößenverteilung und mittlerer Granulatgröße ab, die von Feuchtezugabe abhängen. Permeabilität steigt mit Feuchte bis Maximum. Maximale Produktivität bei 85 % der Feuchte für maximale Permeabilität (Kondensation in unterster Bettschicht).
Studien zur Vorhersage des Granulierverhaltens verschiedener Erze: Gleichung für optimale Feuchte des Rohgemischs als Funktion von Art, Zusammensetzung, Granulometrie der Erze. Optimaler Feuchtegehalt = minimal nötige Menge für maximale Bettpermeabilität. Gleichung für jedes Erz/Erzgemisch mit Koks, Flußmittel, Rücklaufsinterfeinst anwendbar. Hohe Korrelation experimentell/berrechnet.
Weitere Studien: Gerät zur Bestimmung der Feuchtekapazität verschiedener Erze/Erzgemische. Feuchtekapazität = maximaler Wassergehalt, der zwischen Erzpartikeln zurückgehalten werden kann. Feuchtekapazität steigt mit externer Oberfläche, sinkt mit Erzporenvolumen. Gleichung für Verhältnis optimale Feuchte (W) zu Feuchtekapazität (MC): W = 6,94 + 0,12 MC. Sehr hohe Korrelation W/MC.
Vorgeschlagene Gleichung für optimale Feuchte (W) als Funktion von Art, Zusammensetzung, Granulometrie: W = 2,28 + 0,427 L + 0,810 A – 0,339 S + 0,104 D + 0,036 E, wobei L = Erzgewichtsverlust beim Erhitzen (g), A = % Al₂O₃, S = % SiO₂, D = Erzanteil <0,2 mm, E = Erzanteil 0,2–1 mm. Höhere Feuchtekapazität → höherer Wasserbedarf für beste Bettpermeabilität. Direkter Zusammenhang Permeabilität/Erzart nicht herstellbar.
Studien zu Feuchtezugabe und Benetzbarkeit: Kontaktwinkel Eisenoxid/Wasser, Granulationsfitness. Parameter: (i) Erzart (Porosität), (ii) Feuchtegehalt, (iii) Benetzungszeit, (iv) Kontaktwinkel, (v) Oberflächenrauheit, (vi) Trommeldrehzahl, (vii) Anhaftfeinverhältnis (AR), (viii) Bruchfestigkeit (FS) der Quasi-Teilchen. Beste Granulation: Goethit-Kern, hohe Porosität, niedrige Rauheit, niedriger Kontaktwinkel (besser benetzbar).
Zweistufige Granulationssysteme in einigen Sinteranlagen. Verbessert Behandlung feiner Erze, erhöht FF-Geschwindigkeit, Permeabilität, Produktivität.
Verbesserung konventioneller Granulation vorteilhaft, besonders bei Goethit/Limonit-Erzen (höherer Al₂O₃-Gehalt als Hämatit → Sintereigenschaftenverschlechterung). Studien: Sinterqualität verbessert sich, wenn konventionelle Granulation in Trommelmischer von zweiter Stufe gefolgt wird. Stufe 1: Eisenerz + Rücklaufsinterfeinst in Trommel. Stufe 2: Koks + Kalkstein + Dolomit zum Gemisch aus Stufe 1 → Granulat mit Kern ausmostly Eisenerz, umhüllt von Koks + Flußmittel. Diese Beschichtungsgranulation verbessert Flußmittelreaktion durch Segregation von CaO (Kalkstein) auf Fe (Eisenerz). Resultat: Sintern bei niedrigerer Temperatur, verbesserte Permeabilität und Produktivität, verringerte Sekundärhämatitbildung → verbessertes RDI. TI und Reduzierbarkeit verbessern sich durch mehr Mikroporen, die Rissausbreitung (RDI-Verschlechterung) verhindern.
Mischzeit in Trommel Stufe 2 kritisch: ca. 50 s optimal. Kürzer → Kern nicht gut mit Koks+Flußmittel beschichtet. Länger → Zerstörung der Quasi-Teilchen durch Einmischung von Koks/Flußmittel in Granulate (Kern) → ähnliches Quasi-Teilchen wie einstufige konventionelle Granulation.
Detaillierte Studien zu Koks-Kalkstein-Beschichtungsgranulation zur Verbesserung Produktivität, Reduzierbarkeit, Hochofenbetrieb. Technologie: Beschichtung von Koks und Kalkstein auf Oberfläche der im primären Trommelteil granulierten Quasi-Teilchen. Koks und Kalkstein per Förderband am Trommelende mit hoher Geschwindigkeit injiziert für Beschichtung. Beschichtungsgranulationszeit wichtigster Steuerfaktor, einstellbar über Förderbandgeschwindigkeit. Normalzeit 40–60 s: kürzer → nicht alle Quasi-Teilchen beschichtet, länger → Quasi-Teilchen zerstört.
Studien zur Segregation separat granulierter Partikel (Koksbeschichtung, Kalksteinbeschichtung): In beiden Fällen Produktivitätssteigerung vs. konventionell. Koksbeschichtung verbessert Kohäsionsspannung der Quasi-Teilchen → Permeabilität in Nasszone. Kalksteinbeschichtung: geringerer Sekundärhämatitgehalt, riss tolerante Struktur (verbessertes RDI), mehr Primärhämatit und SFCA (verbessertes RI), verbesserte Schmelzflüssigkeit. Im Hochofen: Schachteffizienz +1 %, Reduktionsmittelrate –7 kg/t Roheisen.
Selektive Granulationstechnologie in japanischen Sinteranlagen. Ermöglicht Sintern von hoch-Al₂O₃-Erz (sonst schwierig: niedrige Reaktivität Al₂O₃-haltiger Materialien, hohe Viskosität Primärschmelzen). Selektive Granulation: Erzsiebung, größere Fraktion (niedrigerer Al₂O₃) → konventioneller Granulationskreislauf, kleinere Fraktion (höherer Al₂O₃) → Pelletisierung zu Granulaten 2–5 mm → Einbindung in konventionellen Kreislauf. Kleinere Fraktion enthält tonige Erze (hoch Al₂O₃), benötigen höhere Schmelztemperaturen. Selektive Granulation erreicht Granulatkern mit höherem Al₂O₃ als konventionell. Feinst am Kern mit niedrigerem Al₂O₃ reagieren mit Kalkstein → Primärschmelzbildung bei niedrigerer Temperatur.
Selektive Granulation: Hohe Rohstoffverarbeitungsrate, kontinuierliche Verarbeitung klebriger Rohstoffe. Zusätzlich: Koksbreeze-Reduktion, Gebläseleistungsreduktion. Produktivitätssteigerung, FeO-Gehaltssenkung. Verbesserte Reduzierbarkeit → geringerer Koksverbrauch im Hochofen. RDI-Verbesserung.
Flammenfront (FF)
Flammenfront-/Verbrennungszonentemperatur hat großen Einfluss auf Sinternzeit und Produktivität (Einfluss auf FF-Permeabilität). Allgemein ist Senkung der FF-Temperatur produktivitätsfördernd, da Luftwiderstand der FF ∝ Gasgeschwindigkeit³. Erhöhte FF-Temperatur → stark erhöhter Luftwiderstand → längere Sinternzeit, geringere Produktivität. Temperaturmessung an verschiedenen Betthöhen erlaubt Überwachung der Verbrennungszonenbewegung und Definition der FF-Geschwindigkeit als Rate, mit der die Ebene des schnellsten Temperaturanstiegs durch das Bett wandert. Abb. 3 zeigt ideale Temperaturverteilung im Sinterbett.
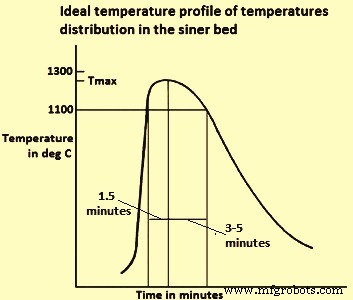
Erhitzungszeit in Hochtemperaturzone (>1100 °C) muss kurz sein (1,5 Min), da partieller Sauerstoffpartialdruck (pO₂) niedrig (Koksverbrennung) und FeO (schädlich für Sinterreduzierbarkeit) leicht gebildet wird. Abkühlzeit (auf 1100 °C) muss lang sein (3–5 Min) für feste Sinterstruktur durch Gangmatrixbildung (begünstigt durch SiO₂). Zeit-Temperatur-Profile an mehreren Bettpositionen: Breite und Tmax der Verbrennungszone nehmen mit Absinken zu.
Für gleichmäßiges Tmax: Zweischichtsintern in einigen Anlagen. Obere Schicht höherer Koksgehalt als untere, um Tmax-Anstieg entgegenzuwirken. Zusätzlich zu Zweischichten zur Wärmekontrolle: kontinuierliche Messtechnik für Temperaturverteilung im Bett und Gerät zur Messung der abgesaugten Volumenverteilung über Sinterrost. Wärmekontrolle durch Anpassung Stranggeschwindigkeit und Koksgehalt im Sintergemisch.
Zusammenhang zwischen maximaler FF-Temperatur und Sinterstruktur. Sintern <1300 °C (ca. 1200 °C): Schmelze (hauptsächlich Fe₂O₃ + CaO) im Bett, Eisenoxid und Feinpartikel assimiliert. Eindringen der Schmelze in Hämatitkorn → Grenzflächenzerfall → Primärhämatit (ungeschmolzen) → vorteilhaft (verbessert RI). Assimilation von CaO und Al₂O₃ in Schmelze → Reaktion mit Eisenoxid → azikulärer Calciumferrit (<10 µm) mit Al₂O₃, SiO₂ als Festeinlagerungen: Fe₂O₃ + CaO + SiO₂ + Al₂O₃ → SiO₂·CaO·(Fe,Al)₂O₃. SFCA gilt als sehr vorteilhaft für Sinterstruktur (gute Reduzierbarkeit, mechanische Festigkeit, verbesserter Scherbenindex SI und Tumblerindex TI).
Sintern bei niedriger Temperatur (<1300 °C): Magnetitbildung abnehmend (weniger FeO) → verbessertes RI, gesenktes/verbessertes RDI. Optimale Struktur für Hochofenreduzierbarkeit: Hämatitkern (ungeschmolzen) von azikulärem Ferritgitter umgeben. Sinntemperatur >1300 °C: Teilweise Ferritlösung/Schmelze → Hämatit/Magnetit + Gangartkomponenten. Abkühlung → neue Phasen: (i) große Ferritkristalle (schlechtere Reduzierbarkeit als azikulärer Ferrit), (ii) Sekundärhämatit (schädlich für RDI). Abb. 4 illustriert schematisch die Entwicklung verschiedener Sinterstrukturen als Funktion der im Bett erreichten Tmax.
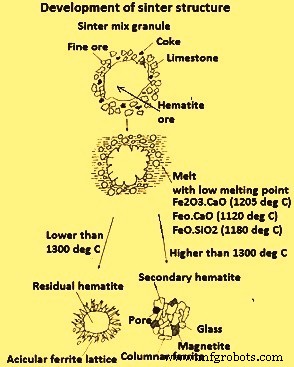
Tabelle 1 zeigt Varianz der Phasenzusammensetzung und Sinterqualitätsindizes als Funktion von Tmax.
| Tabelle 1: Typische Werte der Phasenzusammensetzung und Sinterqualität bei Maximaltemperatur im Bett | ||||
|---|---|---|---|---|
| Parameter | Einheit | ca. 1200 °C | ca. 1250 °C | ca. 1300 °C |
| Primärhämatit | % | 50 | 42 | 22 |
| Sekundärhämatit | % | 5 | 5 | 20 |
| Magnetit | % | 10 | 15 | 20 |
| SFCA | % | 35 | 38 | 30 |
| Glas + 2CaO·SiO₂ | % | 7 | 10 | 12 |
| FeO | % | 35 | 30 | 15 |
| Porosität | % | 3 | 4 | 5,5 |
| RDI | % | 30 | 32 | 36 |
| Reduzierbarkeitsindex | % | 72 | 70 | 64 |
| Scherbenindex (SI) | % | 93 | 94 | 95 |
Beste Ergebnisse bei ca. 1250 °C: maximaler Ferritanteil, hoher Primärhämatit, niedriger Sekundärhämatit, gute Porosität, gute Qualitätsindizes (FeO, RDI, RI, SI).
Erweichung und Schmelzen von Sinter im Hochofen
Hochofenbetrieb abhängig von Geometrie und Zustand der Kohäsionszone, begrenzt durch Erweichungs- (ST) und Schmelzisothermen (FT). Kohäsionszone besteht aus abwechselnden Schichten weichen Sinters und Koks. Letzterer („Koksfenster“) lässt Reduktionsgas in den Schachtdurchlass. Kohäsionszone soll so eng wie möglich (Gasdurchdringung) und so tief wie möglich (ausreichend große Reduktionszone darüber) sein. Dazu ST und FT so hoch wie möglich, Differenz minimal. Teil der Koksersparnis im BF durch verbesserte Sinterqualität (Reduzierbarkeit, Hochtemperatureigenschaften).
Studien zum grundlegenden Mechanismus der Erweichung/Schmelze von Sinter im BF. Abfolge: (i) Vorerweichung, (ii) Erweichung, (iii) Exsudation, (iv) Tropfstadium. Erweichungsmechanismus korreliert mit Schmelzrate des Kerns als Funktion der Temperatur. Deformation direkt verbunden mit Makroporosität durch Schmelztransfer vom Kern zur Außenschicht. Initiale Schmelzbildung spielt Rolle bei Erweichungsbeginn, Reduktion, Retardierung, Schmelztropfen.
Experimentelle Einheit (max. 1400 °C): Erweichung/Schmelze von Sintern bei verschiedenen Basizitäten (1,5–3,0), MgO-Gehalten (3,3–10 %), vielen Reduzierbarkeitsgraden. Erweichung-Schmelz-Bereich definiert als Temperaturbereich zwischen Umkehrpunkt (T1 Erweichung) und 10 % Kontraktion (T2 Schmelzen). BF-Verhalten verbessert sich (niedrigere, engere Kohäsionszone) mit zunehmendem Sinter/Erz-Verhältnis in der BF-Beschickung.
Studie zum Effekt von FeO-Gehalt im Sinter (Typ A 10 %, Typ B 12 %) auf Erweichung/Schmelze und BF-Auswirkung. Mehr FeO → frühere Erweichung der Beschickung (unerwünscht). Unreduziertes FeO wird bei höherer Temperatur reduziert: FeO + C = Fe + CO → höhere Koksrate. Geringeres Windvolumen, Produktion, Produktivität vs. 10 % FeO. Abfall MgO-Gehalt von 1,75 % auf 1,5 % → Änderungen im Ofenverhalten (Variationen ST/FT).
Studie zum Einfluss der Materialzusammensetzung auf Erweichungs-/Schmelzeigenschaften in BF-Beschickung. Experimentelle Einheit simuliert BF-Umgebung, unter Last bis 1580 °C. Sinter: hohe Erweichungstemperatur (~1400 °C), aber relativ niedrige Abschmelzrate und schlechte Hochtemperaturpermeabilität. Erhöhte Sinterbasizität → nachteilig für Fließfähigkeit geschmolzener Schlacke/Eisen im BF → mehr geschmolzene Schlacke/Eisen in Koksblockiert → niedrigere Abschmelzrate, höherer Gaswiderstand. Deshalb Sinterbasizität senken. Andererseits: Erhöhung Al₂O₃ (0,9–2,6 %) oder MgO → niedrigerer Schlackeschmelzpunkt → günstiger für geringeren Hochtemperaturgaswiderstand. Sinter bessere Erweichung/Schmelze als Pellets/Erz, aber schlechtere Abschmelze und Hochtemperaturgaswiderstand. Gemischte Beschickung 65 % Sinter, 20 % Luscherz, 15 % Pellets leicht besser bzgl. FT, ST, Abschmelze, Hochtemperaturgaswiderstand.
Studie: Erweichungstemperatur sinkt mit steigendem Gangartgehalt im Erz (Gangart bildet niedrigschmelzende Verbindungen: 2FeO·SiO₂, FeO·SiO₂·CaO, Fe₂O₃·SiO₂·CaO, Abb. 5). Alkalien in Gangart bilden ebenfalls niedrigschmelzende Verbindungen (Na₂SiO₃, K₂SiO₃, NaAlSi₂O₆). Erweichungstemperatur von Sintern (produziert bei 1300–1350 °C) hängt von Zusammensetzung und Mineralogie ab.
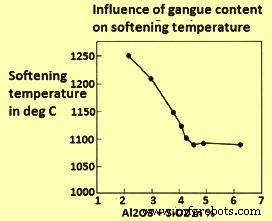
Permeabilitätswiderstand K des Sinterbetts wird durch Sintererweichungseigenschaftstest bewertet. K gegen Betttemperatur aufgetragen, Integration der Kurve im Intervall 1000–1600 °C → KS-Bettwiderstandsparameter. Reduktion SiO₂-Gehalt und Erhöhung MgO im Sinter verbessern beide Permeabilität (niedrigerer KS) und Sintererweichungseigenschaft. SiO₂-Wirkung: Verringerung der die Hohlräume füllenden Schmelze. MgO-Wirkung: Erhöhung des Schmelzpunkts von CaO-FeO-SiO₂-Schlacke. Al₂O₃-Gehalt hat geringen Einfluss auf Sintererweichungseigenschaft.
Weitere Studie: Sinterverbesserung bei Absenkung Al₂O₃ von 1,8 % auf 1,5 % → bessere Reduktion und Erweichung/Schmelze im BF. Permeabilitätswiderstandsindex in Kohäsionszone verbessert. Ursache: geringere Menge niedrigschmelzender Schmelze durch verbesserte Reduktionseffizienz und niedrigeren Al₂O₃-Gehalt.
Erweichung/Schmelze von drei Luscherz-Hämatiten und einem Sinter in belastetem Gerät bestimmt. Luscherz-Betten kontrahieren viel früher als Sinter durch Fayalitbildung (niedrigschmelzende Komponente ~1175–1205 °C). Kein Fayalit in Sinter, bei höherer Temperatur gebildete Schmelzen viskoser → weniger Bettdeformation. Kein nennenswerter Unterschied ST/FT für Sinter und 80 % Sinter + 20 % Luscherz-Mischung. Mit dieser Mischung als Eisenerzbeschickung: Permeabilität im normalen Betriebsbereich, gleich wie 100 % Sinter, keine Anzeichen für ungleichmäßige Gasströmung oder anomale Kohäsionszonenprobleme, Gasnutzungsgrad sogar leicht verbessert.
Wichtige Eigenschaft von Schmelzen: Koaleszenz, wandelt gleichmäßig gepacktes Granulatbett in Sinterpartikel und sehr große Kanäle im Bett um. Koaleszenzverhalten der Schmelzen muss günstigen Einfluss auf FF-Eigenschaften zur Bestimmung der Bettpermeabilität haben.
Reaktionen im Sinterprozess
Während des Sinterns laufen mehrere chemische Reaktionen zwischen Eisenerzen und Flußmitteln bei spezifischer Maximaltemperatur ab → Umwandlung loser Materialien in feste Masse. Diese Sinterreaktionen umfassen Schmelzbildung gefolgt von Assimilation großer Partikel in die Schmelze.
Studien zur Phasenbildungssequenz beim Eisenerzsintern (Abb. 6): Sinterreaktionen erfolgen in FF, bestehen aus Reaktionen zwischen einem Anteil Eisenerz und Hauptflußmittel → Flüssigphase → Bindphase. Reaktionen beginnen in der Schicht anhaftender Feinst, wo feines reaktives Erz und Flußmittel in innigem Kontakt sind. Daher sind Fest-Fest-Reaktionen die ersten, erzeugen Primärschmelze. Grobpartikel in dieser Phase fast inaktiv (große Reaktionsfläche).
Sinterreaktionen bestehen aus Schmelzbildung und Assimilationsreaktionen (Abb. 7). Relevanter Startpunkt: Pseudo-Teilchen aus großem Kernpartikel (Kern) und Beschichtungsschicht aus anhaftenden Feinst und Flußmitteln. Abb. 7(i) Grundstruktur der Pseudo-Teilchen aus Granulation. Sinterreaktionen beginnen in der Schicht anhaftender Feinist (intimer Kontakt). Mit Temperaturerhöhung (~1100 °C) bilden Calciumferrite als erstes Produkt durch Fest-Fest-Reaktion Hämatit-Kalk. Bei ~1200 °C zersetzen Calciumferrite, bilden initiale Flüssigschmelze, löst SiO₂, Al₂O₃. Abb. 7(ii) schematisch. Fortschreitender Prozess: Flüssigschmelze reagiert mit Kernpartikeln → Kernauflösung, mehr Schmelze, Abb. 7(iii). Assimilationsreaktion hängt von Eigenschaften der initialen Schmelze und des Kernpartikels ab. Reaktivere Schmelze → größere Fähigkeit, festen Kern zu lösen. Reaktiverer fester Kern → mehr Assimilation.
Prinzipiell: Reaktionen Feinerz mit Flußmitteln → Schmelze → Fest-Flüssig-Reaktionen zur Assimilation Groberz. Schmelze wirkt als Bindphase.
Schmelzbildung in FF (Temperatur >1100 °C). Dann Erstarrung der Schmelze zu Bindphasen (Mehrheit der Phasen im Sinter). Bindphase besteht allgemein aus SFCA-Phase in Assoziation mit Eisenoxiden und Silikaten. SFCA wichtigste Bindphase (großer Einfluss auf Sintereigenschaften).
Sintern: Temperaturerhöhung des Sintergemischs → teilweises Schmelzen → geschmolzenes Material, das bei Abkühlung in mehrere Mineralphasen kristallisiert/erstarrt → agglomeriert Struktur. Energie durch Koksbreezeverbrennung.
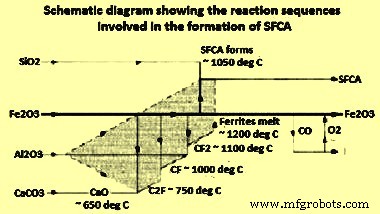
Studie zur Reaktionssequenz der SFCA-Bildung mittels XRD, DTA, EPMA. Erste Ferritbildungsreaktionen: Fest-Fest, Beginn 750–780 °C, Ende 1200 °C (Schmelzpunkt), Sequenz Dicalciumferrit (C2F) → Calciumferrit (CF) → Calciumdiferrit (CF2):
- Fe₂O₃ + 2CaO = 2CaO·Fe₂O₃ bei 750–780 °C
- 2CaO·Fe₂O₃ + Fe₂O₃ = 2[CaO·Fe₂O₃] bei 920–1000 °C
- CaO·Fe₂O₃ + Fe₂O₃ = CaO·2Fe₂O₃ bei 1050–1150 °C
CaO extrem wichtig: verbindet sich leicht mit Fe-Oxiden im Gemisch → Calciumferrite. Schmelzbildungsreaktion startet an Kontaktstelle Erzfeinst/CaO. Gleichzeitig Fest-Fest-SFCA-Bildung ab ~1050 °C, oberhalb 1200 °C Fest-Flüssig-Reaktionen. Al₂O₃ erhöht SFCA-Stabilität, senkt Ferritbildungstemperatur. >1200 °C dominieren Fest-Flüssig-Reaktionen mit Schmelze, verstärken Assimilation zu Ferrit:
CaO·Fe₂O₃ + Al₂O₃ + SiO₂ = CaO·SiO₂·(Fe,Al)₂O₃
SFCA-Bildungssequenz in schematischem Diagramm (Abb. 5). Al₂O₃ hochreaktiv, tritt in Festeinlagerung mit C2F, CF, CF2 ein (schattierter Bereich Abb. 5). SiO₂ reagiert nicht mit Fe₂O₃ oder CaO, bleibt inert bis SFCA-Bildung >1050 °C.
Studie zur Bildung von 2CaO·Fe₂O₃ bei 1000 °C aus stöchiometrischem Gemisch Fe₂O₃ (Erz) und CaCO₃ (Kalkstein). Fe₂O₃ reduziert zu Fe₃O₄ und FeO vor Kalzinierung des Kalksteins, als Funktion des O₂-Partialdrucks (bestimmt durch CO-Gehalt im CO+CO₂-reduzierenden Gemisch). Reaktionsgeschwindigkeitsreihenfolge Fe-Oxid mit CaO für Dicalciumferrit: FeO → Fe₃O₄ → Fe₂O₃.
Im gesamten Prozess kann Fe-Oxid simultan durch CO (partielle Koks-Kohle-Verbrennung) reduziert werden:
- 2Fe₂O₃ + CO = Fe₃O₄ + FeO + CO₂
- Fe₃O₄ kann zu Fe₂O₃ oxidieren. FeO kann zu Fe₃O₄ oder Fe₂O₃ oxidieren, kann mit externer Energie niedrigschmelzende Schlackenbildungsreaktionen initiieren.
- FeO + CaO = CaO·FeO bei 1120 °C
- FeO + SiO₂ = SiO₂·FeO bei 1180 °C
- FeO + CaO + SiO₂ = CaO·SiO₂·FeO bei 1220 °C
SiO₂ aus Erz kann mit geschmolzenem Ferrit reagieren → Calciumsilicate + Hämatit/Magnetit (abhängig von pO₂) + Silikat:
CaO·Fe₂O₃ + SiO₂ = CaO·SiO₂ + Fe₂O₃
Reaktionssequenz breit untersucht (Wichtigkeit für Sintern). Studie: Calciumferrit (CF)-Proben, CF+Al₂O₃, CF+SiO₂ gesintert. Al₂O₃-Zugabe effektiver für Hämatitlösung in CF, SiO₂-Zugabe effektiver für CF-Bildungsrate. CF2 und CF2+Al₂O₃ (3–9 %) + SiO₂ (1–7 %) gesintert → SFCA, XRD-Überwachung. Al₂O₃-Löslichkeit in CF2 bei 1250 °C: 5–7 %, SiO₂: 2–4 %. Monoklin CF2 ändert zu triklin bei Reaktion mit Al₂O₃/SiO₂ → SFCA. SiO₂-Zugabe bei 1200 °C verursacht partielle CF2-Zersetzung zu Calciumsilikaten. Steigendes Al₂O₃/SiO₂-Verhältnis → Hämatitbildung abnehmend, SFCA-Bildung zunehmend. Fe³⁺-Ion (Radius 0,65 Å) in tetraedrischen Zentren wird durch kleinere Ionen ersetzt (Si⁴⁺ 0,40 Å, Al³⁺ 0,54 Å) → Elementarzellvolumen tendiert zu Abnahme mit mehr Si⁴⁺/Al³⁺ in CF2.
Herstellungsprozess
- Fortschrittliche Automatisierungs- und Steuerungssysteme für Sinteranlagen
- Sintern von Eisenerzfeinstäuben: Steigerung der Hochofeneffizienz
- Eisenerzpellets & Pelletierung: Umfassender Überblick & Prozessleitfaden
- Schlüsselfaktoren, die den Sinterprozess in der Eisenerzproduktion prägen
- Fortschrittliche Technologien zur Steigerung der Effizienz beim Eisenerzsintern
- FASTMET & FASTMELT: Fortschrittliche Roheisenerzeugungstechnologien für effiziente Metallproduktion
- Optimierung der Eisenerzaufbereitung für Effiziente Stahlproduktion
- Grauguss entmystifiziert: Eigenschaften, Güten und industrielle Anwendungen
- Roheisen: Wichtige Eigenschaften, Zusammensetzung und industrielle Nutzung
- Eisenerz-Verhüttung erklärt: Prozess, Prinzipien und Produktion