



Schlackenschlopen im Basiskonverter (BOF): Ursachen, Erkennung und Vermeidung
Schlackenschlopen im Basiskonverter
Stahlerzeugung im Basiskonverter (BOF) ist ein Chargenprozess: Stahl aus Flüssigeisen. Konzentrationen von C, Mn, P beeinflussen Stahlqualität. Für Gießen sind vordefinierte Temperatur und Zusammensetzung nötig. Erreicht durch O₂-Blasen in feuerfest ausgekleideten Konverter mit Flüssigeisen. O₂ oxidiert Elemente im Bad → Temperaturerhöhung, Reduktion unerwünschter Elemente. Gebildete flüssige Oxide schwimmen an Bad-Oberfläche → Schlackeschicht. Für effektiven BOF-Prozess ist signifikantes Schlackenvolumen nötig, begrenzt durch Konvertergröße.
Schnelle Reaktionsraten durch extrem große Reaktionsfläche. O₂-Injektion auf Metallbad → riesige Gasentwicklung → Emulsion mit flüssiger Schlacke und Metalltröpfchen (abgeschert vom O₂-Strahl). Gasförmige Oxide (CO, CO₂) steigen durch Schlackeschicht → Schäumen.
Schaumbildung tritt nahe Blasemitte auf, zeitgleich mit abnehmender FeO-Aufnahme durch Schlacke und maximaler Entkarburisierungsrate. Maximale Schaumhöhe kurz vor erster Blashälfte (~35 %) durch hohes Gasvolumen (Entkarburisierung) und hohe Schaumfähigkeit der Schlacke.
Mehrphasiger Schaum als Charakteristikum
Besonderheit des BOF-Prozesses: mehrphasiger Schaum aus flüssiger Schlacke, Metalltröpfchen, festen „Zweitphasen“-Partikeln (ungelöste Flüsse) und Prozessgasen. Gründe: (i) hochgeschwindiger O₂-Strahl reißt beträchtlichen Schmelzanteil als Metalltröpfchen in oberen Konverterbereich, (ii) stückige Flüsse werden chargenweise zugegeben → langsame Flussauflösung, langsame flüssige Schlackebildung, (iii) flüssige Schlacke, ungelöste Flüsse, Metalltröpfchen bilden viskose Emulsion, die Prozessgase auf dem Weg zum Konvertermund abfängt, (iv) großer Teil Prozessgase entsteht innerhalb der Emulsion durch Reaktion C in Metalltröpfchen mit FeO in flüssiger Schlacke. Für effektiven BOF-Prozess ist großes Schaumvolumen (Gas-Metall-Schlacke-Emulsion) nötig, begrenzt durch Konvertergröße. Übersteigt Emulsionsvolumen Kapazität → Schlacke wird durch Konverterhals ausgestoßen (Abb. 1).
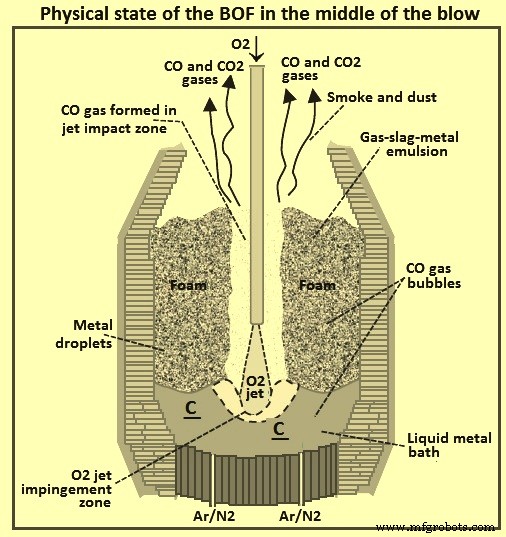
Schaumschlacke ist vorteilhaft (größere Reaktionsfläche, Badschutz vor Atmosphäre, Feuerfestschutz, Medium für Nachverbrennung/Wärmeübergang). Aber bei riesigen Mengen nachteilig/gefährlich: Überlauf aus Konvertermund → Schlopen.
Auswurf von Schlacke aus Konverter = Schlopen. Visuell: aus flammendem Konverter werden Schmelze- und Schlackestücke durch Konverterhals während Blasens ausgestoßen. Schlopen ist unregelmäßig. Schwere Schlopen können mit starkem Staubaustrag einhergehen. Folgen: Ausbeuteverlust, Produktionsunterbrechungen, Umweltverschmutzung, Gesundheits-/Sicherheitskosten, Schäden an Rauchhauben und Konvertermund. Bei Schlopen muss Stahlproduktion zur Reinigung gestoppt werden → verlängerte Heatzeit → Produktivitätsverlust. Schlopen stört Wärmebilanz → beeinflusst Endtemperatur nach Blasende. Verhindert/begrenzt man Schäumen auf subtile Mengen, steigen Staubgeneration und Strahlungswärmeverluste.
Traditionell: Bediener überwacht Konverter visuell, ergreift Korrekturmaßnahmen zur Verhinderung gefährlicher Schlopen. Da unterbrechungsfreier Prozess für Ertrag mit erforderlicher Qualität/Quantität essenziell ist, ist Unterdrückung von Schlackenaustrag bedeutend.
Anforderungen an Produktionssteigerung und Schlopenreduzierung scheinen widersprüchlich. Produktionssteigerung durch Erhöhung O₂-Blasrate → gleiche Erhöhung erhöht Gasentstehungsrate im Konverter. Im stationären Zustand: höhere Gasentstehungsrate → höhere Schaumhöhe → höhere Schlopenwahrscheinlichkeit.
Ursprünglich: Schlopen durch zwei Hauptfaktoren: (i) Schlackeigenschaften (niedrige Basisität, hohe Viskosität, niedrige Oberflächenspannung), (ii) Entkarburisierung gefördert durch hohe Badtemperatur und hohen Fe-Gehalt in Schlacke. Phänomen ist jedoch komplexer, dynamisch, von vielen Prozessvariablen abhängig: (i) heftiger Schmelzverlauf, (ii) Schlackenviskosität, (iii) Schlacken-Oberflächenspannung, (iv) Schlackendichte, (v) Blasengröße bei Entkarburisierung, (vi) schwache/unstetige Schmelzzirkulation, (vii) Konverter-Ausmauerungshöhe, -volumen, -form, (viii) Lanzenhöhe über Bad, (ix) O₂-Durchsatz durch Lanze, (x) Lanzenmündungsverschleiß, (xi) Chemie von Roheisen (HM) und Schrott, (xii) Entkarburisierungsrate. Weitere seltene Variablen. Große Anzahl Variablen erklärt Glauben an chaotische, unvorhersagbare Schlopen. Persistenz des Problems führte zu Suche nach Wegen, geeignetes Schaumvolumen zu halten und Schlopen zu verhindern – eine herausfordernde Aufgabe.
Schaumschlacke (Details)
Schaumschlacke unterstützt Raffination (Reaktionsfläche, Badschutz, Feuerfestschutz, Nachverbrennungsmedium). Bei riesigen Mengen nachteilig: Überlauf aus Konvertermund.
Prozessvariablen: Schlackenzusammensetzung, oberflächliche Gasgeschwindigkeit, Badtemperatur, Blasengröße, Basisität, Dichte, Viskosität, Oberflächenspannung. Oberflächliche Gasgeschwindigkeit (m/s) = wahre Gasgeschwindigkeit × Gasvolumenanteil.
Schlackenzusammensetzung: wichtigste Variable, entwickelt sich während Blasens allgemein zugunsten Schäumens (physikochemische Eigenschaften variieren). Bei hohen oberflächlichen Gasgeschwindigkeiten im O₂-Stahlverfahren (>1 m/s) wird Flüssigkeit vom Gasstrom gehalten. Argument: VF hängt stark von Gasgeschwindigkeit ab, schwach von physikalischen Eigenschaften. Bildung/Existenz Gas-Hold-up durch Gravitation und Gaswiderstandskräfte.
Schlackenschaum: Gase (injiziert, durch Raffination erzeugt) werden von Schlacke eingeschlossen. Gasmengenanteil = VF (Gasfraktion), typisch 0,7–0,9. Abb. 2 zeigt typische Schaumsäule mit Schichten nach VF. Kombinierte Wirkung sich entwickelnder physikalischer Eigenschaften begünstigt Schaumstabilisierung; bei hoher Entkarburisierungsrate in erster Blasphase → rasches Schaumvolumenwachstum.
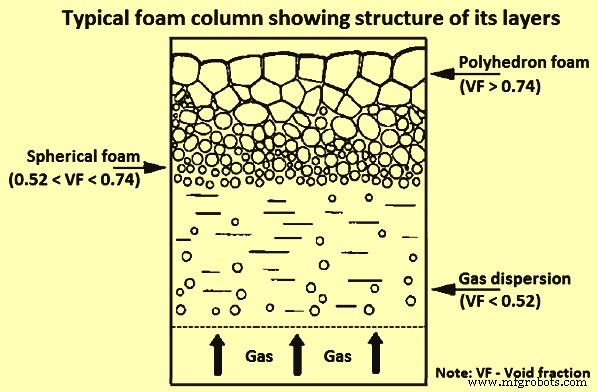
Schäumindex (FI): Ausmaß des Schäumens, Verhältnis Schaumhöhe / oberflächliche Gasgeschwindigkeit. Einheit: Zeit (typisch 0,6–1,3 s). FI = Maß für vertikale Durchgangszeit der Prozessgase durch Schaum. Bei konstanter O₂-Zufuhr konstante Gasgeschwindigkeit in Hauptentkarburisierungsphase → Schaumhöhe direkt proportional zu FI.
Wichtige Eigenschaft: scheinbare Viskosität der Emulsion. Höhere scheinbare Viskosität → höherer FI → höhere Schaumhöhe. Bei ausreichend hoher scheinbarer Viskosität fließt Schaum über Konverter → Schlopen. Parameter mit starkem Einfluss auf scheinbare Viskosität: feste Partikel. Studie: Erhöhung Festpartikelanteil um 10 % → 50 % Erhöhung scheinbarer Viskosität und mindestens äquivalente Schaumhöhenzunahme.
Gasentstehung
Nach FI-Ausdruck spielt Gasentstehungsrate wichtige Rolle bei Schaumbildung/-wachstum. Gas = Produkt der Entkarburisierung: (i) direkte Oxidation an Metalloberfläche im Hot Spot: [C] + ½O₂(g) = CO(g), (ii) im Schaum, indirekt: [C] + (FeO) = CO(g) + {Fe}, wobei (FeO) aus {Fe} + ½O₂(g) = (FeO), (iii) in Schmelze: [C] + [O] = CO(g).
Entkarburisierung nach (i) und Fe-Oxidation nach (ii) beginnen sofort, dauern durch Blasvorgang an; (i) mit abnehmendem Tempo (sinkender C-Gehalt an Oberfläche). Fe-Oxidationsrate konstanter, aber FeO-Gehalt in Schlacke sinkt durch erhöhten Verbrauch nach (i). Am Blasende steigt FeO wieder an (geringere FeO-Beteiligung durch niedrigen C-Gehalt). Am Ende kontrolliert Reaktion in Schmelze zwischen C und gelöstem O₂ nach (iii). Entkarburisierungsrate am Ende abhängig von Stoffübergang C (unten nach oben) und gelöstem O₂ (oben nach unten). Prinzipreaktionen in Abb. 3.
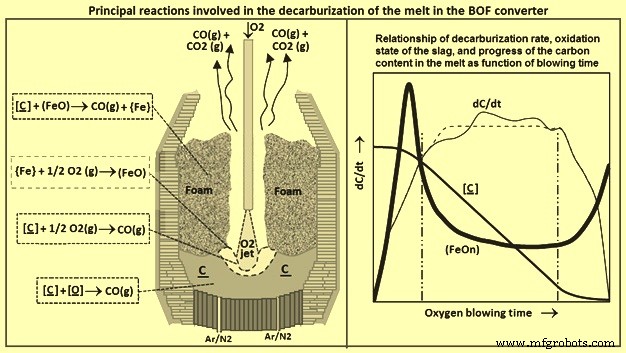
Rechts in Abb. 3: Maximale Entkarburisierungsrate (max. Gasentstehungsrate) bei 25–30 % des Blasens, verläuft weitgehend im Schaum nach erster Reaktion unter (ii). Rate konstant, Niveau abhängig von FeO-Verfügbarkeit und Metalltröpfchen-Zufuhr aus O₂-Aufprallzone. Bei ~80 % Blasvorgang fällt Gasentstehungsrate rapide ab (niedriger C-Gehalt).
Blasregime
In der Praxis ist perfekte Balance von O₂-Zufuhr zu Bad und Schlacke schwer. Zwei Begriffe für Abweichung vom ausgewogenen O₂-Zustand: (i) Hartblasen (hard blowing), (ii) Weichblasen (soft blowing).
Hartblasen (härterer O₂-Strahl-Aufprall auf Metalloberfläche): Lanze näher am Bad → fördert Entkarburisierung im Hot Spot (Reaktion i) und später im Bad (Reaktion iii) → unteroxidierte Schlacke.
Weichblasen (weichere Aufprall): Lanze weiter vom Bad → erhöht O₂-Zufuhr zur Schlacke (Reaktion ii) → reduzierte Entkarburisierungsrate, überoxidierte Schlacke.
Ideal: Lanze in optimaler Höhe über Metalloberfläche → frisches O₂ zur Schlacke balanciert FeO-Verbrauch für Entkarburisierung der ausgestoßenen Metalltröpfchen. Hohe, aber kontrollierte Entkarburisierungsrate → stabiler Schaum füllt großen Konvertervolumenanteil über Bad → minimiert Ausmauerungsverschleiß und Skullbildung. Guter Ertrag und Blasergebnis.
Lanze zu tief: O₂-Zufuhr zur Schlacke nicht genug für FeO-Verbrauch → Schlacke „verhungert“ an O₂. Entkarburisierung noch hoch (intensiverer Kontakt O₂-Strahl/Bad). Bei niedrigem FeO schäumt Schlacke nicht. Emulsion wird viskös und schrumpft. Reduzierte Emulsionshöhe → leichte Gaspassage durch Kanalisierung + intensiviertes Spucken (Tröpfchen hoch hinaus und aus Konverter). Mehr Spucken → geringerer Ertrag, Skullbildung an Lanze, Konus, Mund. Weitere Folge: erhöhte Bodenverschleißrate.
Lanze zu hoch: O₂-Niveau in Schlacke steigt (weichere Kontakt, langsamere FeO-Verbrauch durch weniger Metalltröpfchen). Entkarburisierungsrate niedriger → reduzierte Schaumhöhe, fördert Ausmauerungsverschleiß. Flacherer O₂-Strahl-Aufprall reduziert Badmischung → Tote Zonen, Bodenaufbau.
Das Phänomen Schlopen
Kombination aus niedriger Entkarburisierungsrate und überoxidierter Schlacke = „Zeitbombe“. Begriff: „hyper-reaktive Bedingungen“ – überschüssiges O₂ und C reagieren nicht durch schlechte Mischung. Jede geringfügige Bedingungsänderung löst drastische Gasentstehungs- und Schaumwachstumszunahme aus → heftiges Schlopen.
Schlopen: Allgemeiner Begriff, wenn durch übermäßiges Schaumwachstum Schaum nicht im Konverter enthalten ist und an Konverteraußenseite abfließt. Tempo: langsam bei dicker unteroxidierter Schlacke, schnell bei dünnflüssiger überoxidierter Schlacke. Vermeidung erfordert enge Kontrolle der Schlackenzusammensetzung → Oxidationszustand des Schaums. Unteroxidierte Schlacke: scheinbare Viskosität zu hoch (FeO-Gehalt zu Beginn Hauptentkarburisierungsphase zu niedrig) → „trockener“, sehr viskoser Schaum in mittlerer Blasphase. Überoxidierte Schlacke: Gasentstehungsrate/Gasgeschwindigkeit im Schaum zu hoch.
Schlopenursachen in zwei Gruppen: (i) statisch (Vor-Blas-Betriebsbedingungen: Konverterdesign, Schlackenvolumen/-eigenschaften, Ladungsqualität HM/Schrott, Blasprogramme für Lanzenposition, Zusatzzeitpunkte, O₂-Durchsatz), (ii) dynamisch (Blasarten: Ablenkung von Blasprogrammen, Aufwirbelungsgrad am Konverterboden). Schlopen durch übermäßiges Wachstum der Gas-Schlacke-Metall-Emulsion. Schaum kann je nach Oxidationsgrad der Schlacke ausfließen: langsam bei dichter, niedrig oxidierter Schlacke; schnell bei hoch oxidierter Schlacke.
Niedrige Si-Gehalte im HM können Schlopen zu Blasbeginn erhöhen: Bildung einer ausreichend dicken Schlackeschicht zum Schutz des Bads vor O₂-Strahl fehlt. Sehr schnelles Si-Verbrennen antizipiert Entkarburisierungsphase → heftiges Schlopen, sogar Skullbildung an Lanze. Verhinderung: Entkarburisierungsrate reduzieren (Lanze anheben, O₂-Durchsatz verringern oder beides) + Flüsse zugeben zur Beschleunigung Schlackenbildung. Niedriger Si-Gehalt kann auch P- und S-Entfernung beeinträchtigen (reduziertes Schlackenvolumen).
Schlopen auch bei hohem Si-Gehalt im HM: Schlackenvolumen und Fe-Gehalt in Schlacke steigen. Lösung: ausreichende Kalkzugabe während Blasens, niedrige Basisitäten vermeiden, Entkarburisierungsgeschwindigkeit durch O₂-Reduktion in erster Blasphase anpassen, Blasprogramm wählen, das große FeO-Mengen in Schlacke in diesem Schritt verhindert → übermäßige Entkarburisierung vermeiden.
Verhinderung von Schlopen
Alle Schlopenkontrollmethoden lassen sich in On-line- und Off-line-Methoden einteilen. On-line: Korrekturen während des Blasens basierend auf Echtzeitsignalen für drohendes Schlopen. Off-line: Korrekturmaßnahmen vor Blasbeginn, basierend auf Erfahrung früherer Heats.
Off-line-Methoden
Ziel: Anzahl schlopender Heats reduzieren durch Eliminierung/Minimierung von Faktoren, die Schlopen verursachen. Berichtete Faktoren: (i) Si-Gehalt HM >1,2 %, (ii) Mn-Gehalt HM außerhalb 0,5–0,9 %, (iii) Beschickung über Konverterkapazität, (iv) Flussspat zur Beschleunigung Kalklösung, (v) FeO (Eisenerz, Sinter) als Kühlmittel, (vi) neu ausgemauerter Ofen (niedriges internes Volumen), (vii) O₂-Lanzendesign, (viii) Blasen mit Lanze höher als normal. Da Betriebsbedingungen BOF-werksspezifisch variieren, sind manche Faktoren in einem Werk problematischer als in anderen.
Vielfältige Aktionen für Off-line-Kontrolle: z. B. Ziellimitierung Mn-Gehalt HM für BOF, regelmäßige Lanze-Bad-Abstand-Kalibrierung. Praktiken variieren werksspezifisch. Oft nur begrenzt umsetzbar, da Konflikte mit anderen Stahlwerksaspekten bestehen.
On-line-Methoden und Herausforderungen
Schlopen gilt als kostspielig, gefährlich, unvorhersagbar. Obwohl bei extremem Schäumen erwartet, ist exakter Schlopenzeitpunkt im Betrieb kaum vorhersagbar. Traditionelle Verhinderung: Konverter beobachten, bei sichtbaren Schlopenzeichen manuell korrigieren. Weniger effektiv, da bei sichtbaren Zeichen Schlopen bereits begonnen hat → Schäden an Konverter/Ausrüstung und Ertragsverlust bereits eingetreten. Weniger aufmerksamer/unerfahrener Bediener → umfangreichere Schäden/Verluste. Aufmerksamkeit und Erfahrung des Bedieners entscheidend, selbst bei computergestützten Systemen.
Nächste Stufe: Akustik- und Lichtintensitätsverhalten des Konverters nutzen; Modelle basierend auf akustischen/optischen Signalen zur Schlopenvorhersage. Vorhersage durch Bildverarbeitung von In-Ofen-Umgebung via Bildfaserkop. Schallsignale für dynamische Schäumenstudie, Korrekturmaßnahme Lanzenhöhenänderung. Mikrofonsignale im Abgasrohr zur Schlackenniveauschätzung. Zusätzlich: intelligente Computertechniken (Fuzzy Logic, Genetische Algorithmen, Neuronale Netze), Lanzenvibrationsanalyse, Mikrowellenmethode.
Schaumunterdrückungstechniken im Einsatz: Koks auf schäumender Schlacke streuen. Röntgenfluoroskopie zeigt: Koks fördert Blasenkoaleszenz → Schaumdestabilisierung. Partikelgröße muss > Schaumblasen sein (kleinere Partikel stabilisieren Schaum). Weitere Methoden: Aluminiumpulvereinspritzung, Lanzenhöhenänderung, Gasstrommanipulation.
Trotz langjähriger Bemühungen um Vorhersage, Verhinderung, Minderung ist dies essenziell für kosteneffiziente Stahlerzeugung mit hoher Qualität, optimalem Konverterdesign, minimaler Umweltbelastung. Genannte Techniken (basierend auf On-line-Physikalmessungen) sind indirekt, gering in Genauigkeit/Zuverlässigkeit, besonders bei hohen Temperaturen.
Entwicklungsbemühungen für Schlopen-Warn-/Minderungssysteme fokussieren drei Bereiche: (i) Modellierung von Schlopen und dessen Potenzial, (ii) Messgeräte zur Erkennung von Schlopenbeginn, (iii) Echtzeit-Minderungsmaßnahmen zur Verhinderung voll ausgebildeter Schlopen.
Beispiel Gruppe 1: Studie mit optimalem Blasprofil basierend auf initialer Schmelzzusammensetzung. Ähnliches System: Berechnung Schlopenpotenzial pro Heat.
Beispiele Gruppe 2: Mikrowellenpegelmessung für Schlackenspiegel relativ zu Konvertermund; Detektionssystem mit Lanzenvibrationsmessung; Radiowellen für Schlackentiefenmessung.
Vielversprechende Richtung: Kombination On-line-Messgeräte für frühe Schlopenerkennung → Prozessinterventionen zur Minderung. Umfassende Schlackenbildungsstudien dazu. Empirische Gleichungen für Schaumhöhenänderung vorgeschlagen. Physikalisch basiertes Modell aus Kalt-/Heißmodellexperimenten. Darauf basierendes System für dynamische Schäumenkontrolle. Wassermodell zur Validierung. Weiter verfeinert.
Studie: Schlopenerkennung durch Kombination Schallmesser + Gasanalyse. Anderes System: Kombination mehrerer Messungen, adaptives Filtern + Änderungsdetektionsalgorithmen → On-line-Alarmsystem mit Warnungen an Bediener.
Kamera zur Schlopenerkennung
Für Evaluation objektive Quantifizierung bevorzugt. Studie: Person mit Stoppuhr notierte Schlopenbeobachtungszeiten. VCR-Kameras eingesetzt; IR-Kameras scheiterten an Softwareproblemen.
Für Experimente: Kamerasystem on-site zur Prozessüberwachung. Bei Schlopen fällt Flüssigmetall von Konverterspitze auf Boden darunter. Kameraposition erfasst fallende Schlacke. Jedes Videoframe segmentiert per Grauwert-Schwellwert. Helligkeitskonstante/Schwellenwert trennt Flüssigmetall von dunklem Hintergrund. Verhältnis helle/dunkle Pixel → Schweregrad des Schlopens. Verhältnis über 2 s Abtastperiode gemittelt, echtzeitlich mit anderen Prozessdaten in Datenbank gespeichert.
Schallmesser (Sonic Meter) zur Schlopenerkennung
Seit frühen 1970ern in vielen Konverterwerken für indirekte Schlackenschaumüberwachung eingesetzt. Grundidee: Mit steigendem Schaumniveau nimmt Schallemission bei bestimmten Frequenzbändern ab. Schallmessersignal meist von Bediener zur Schlackenniveauüberwachung genutzt, auch als Reglereingang.
Warnsystem zur Schlopenerkennung
Idee: Kombination Schlüsselmaßnahmen mit fortschrittlicher Signalverarbeitung. Systemidentifikationsmodell durch rekursive Parameteraktualisierung → Früherkennung für Bediener bei Schlopenbeginn. Modell wird mit Abgasstrom und CO-Gehalt im Abgas gefüttert. Schallmessersignal als Modellsausgang. System funktionierte auf begrenzter Zahl Chargen gut.
Verfeinerung: CO-Gehalt durch Druckmessung ersetzt (Zeitverzögerungen Abgasanalyse). Mikrofon im Abgasrohr (gleich wie Schallmesser) liefert hochauflösende Audiodaten an Schaumhöhenestimator basierend auf Signalintensität bei bestimmten Frequenzen.
Herstellungsprozess
- Basissauerstoff-Stahlerzeugung: Wie der weltweit führende Stahlproduktionsprozess funktioniert
- Sauerstofftank-Fertigung: Von Rohmaterialien zur Qualitätssicherung
- Sauerstoff: Von der antiken Entdeckung zum modernen industriellen Kraftwerk
- Hochofenschlacke: Essenziell für optimalen Ofenbetrieb
- Fortschrittliche Automatisierung, Steuerung und Modellierung in der Basissauerstoff-Stahlherstellung
- Optimierung der Feuerfestauskleidung für maximale Verfügbarkeit im Basissauerstoffkonverter
- Magnesiumoxid: Schlüssel zur Verlängerung der BOF-Auskleidungslebensdauer und Korrosionsreduzierung
- Granulation von Hochofenschlacke im Gießhaus: Prozesserläuterung
- Optimierung des Hochofenbetriebs mit hochaluminhaltiger Schlacke
- Effizientes Gasrückgewinnungs- und Reinigungssystem für Basissauerstofföfen