



Optimierung der Feuerfestauskleidung für maximale Verfügbarkeit im Basissauerstoffkonverter
Feuerfestauskleidung eines Basissauerstoffkonverters (BOF)
Der Zweck einer Feuerfestauskleidung in einem Basissauerstoffkonverter (BOF) ist es, maximale Konverterverfügbarkeit während des Betriebs zu gewährleisten, um Produktionsanforderungen zu erfüllen und den niedrigstmöglichen spezifischen Feuerfestverbrauch sicherzustellen. Dafür ist es essenziell: (i) das Auskleidungsdesign zu optimieren, (ii) die Auskleidungsinstandhaltungspraktiken zu optimieren und (iii) gute technologische Disziplin während des Konverterbetriebs zu wahren. Eine typische Feuerfestauskleidung ist im Querschnitt eines Konverters in Abbildung 1 dargestellt.
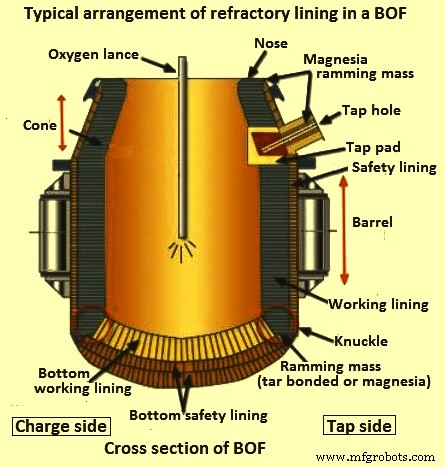
Abb. 1 Typische Anordnung der Feuerfestauskleidung in einem BOF
Auskleidungsdesign
Der Verschleiß der Feuerfestauskleidung des BOF ist auf die individuelle oder kombinierte Wirkung mehrerer Faktoren zurückzuführen, die den Verschleißmechanismus beeinflussen. Diese Faktoren sind: (i) Hitzedauer, die die Verweilzeit von Schlacke und Metall im Konverter bestimmt, (ii) Korrosion durch chemischen Angriff der Schlacke aufgrund ihrer Chemie, (iii) Temperatur des flüssigen Stahls und der Schlacke, (iv) Korrosion durch den Oxidationszustand der Schmelze, (v) Erosion durch Schlacke und Metall während des Sauerstoffblasens und beim Kippen des BOF, (vi) Stoß und Abrasion durch Staub und Gase, (vii) Stoß durch Schrott und Metall beim Beschicken, (viii) Stoß und Penetration des O₂-Strahls, (ix) thermisches Zyklieren während des Heats, (x) mechanische Beschädigung beim Entschlacken des Konverters. Aufgrund der unterschiedlichen Wirkung dieser Faktoren gibt es viele Verschleißzonen in einem Konverter.
Der Konverterbetrieb sowie die Auskleidungskonfiguration haben großen Einfluss auf die Auskleidungslebensdauer. Die Abstichtemperatur des flüssigen Stahls variiert erheblich je nach benötigtem Überhitzungsgrad für das Gießen einer bestimmten Stahlsorte und den verfügbaren Sekundärmetallurgieanlagen. Der Oxidationszustand der Schmelze ist extrem signifikant für den BOF-Auskleidungsverschleiß und wird durch hohe Temperaturen verschärft. Die Schlackenchemie ist in mehrfacher Hinsicht wichtig. Magnesia-Kohlenstoff-(MgO-C)-Ziegel sind basische Feuerfeststoffe, die eine basische Schlacke benötigen. Die gebildeten basischen Schlacken versuchen ebenfalls, Magnesia (MgO) bis zu ihrem Sättigungsgrad aus dem Ziegel zu lösen. Typische MgO-Sättigung tritt bei ca. 8 % auf – wieder abhängig von Temperatur und Oxidationszustand. Wird kein MgO zugegeben (üblicherweise als gebrannter Dolomit), löst die Schlacke die Auskleidung bevorzugt auf und erhöht so den Auskleidungsverschleiß. Die Schlackenchemie hängt wieder mit Oxidationszustand und Temperatur zusammen, da Basizität und MgO-Gehalt durch hohe FeO-Gehalte und Temperatur die kinetischen Reaktionsraten erhöht. Erosions- und Abrasionseffekte hängen stark von den beim Stahlmachen angewandten Praktiken ab.
Ausgewogenes Zonenauskleidungsdesign
Theoretisch soll die Feuerfestauskleidung eines Konverters nach Feuerfesttyp und unterschiedlichen Dicken so gestaltet werden, dass am Ende der Konverterkampagne kein Material verschwendet wird. Das bedeutet, alle Zonen (Abb. 2) der Konverterauskleidung sollen gleichzeitig die Stopfdicke erreichen. In der Praxis geschieht dies nicht; Feuerfeste in manchen Zonen verschleißen schneller als in anderen. Ein ausgewogenes Auskleidungsdesign zielt stets darauf ab, die Auskleidungslebensdauer bei optimalen Feuerfestkosten zu verbessern. Eine ausgewogene Auskleidung verwendet unterschiedliche Qualitäten und Dicken von Feuerfesten in verschiedenen Konverterzonen nach sorgfältiger Untersuchung des Verschleißmusters. Dies wird auch Zonenauskleidung genannt: Segmente mit geringerem Verschleiß erhalten geringere Qualität oder geringere Dicke, während Segmente mit höherem Verschleißmuster feuerfestere, meist teurere Materialien erhalten, um die Lebensdauer dieser stark beanspruchten Bereiche zu verlängern.
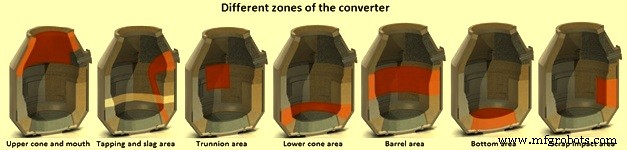
Abb. 2 Verschiedene Zonen des Konverters
MgO-C-Feuerfeste
Die verschiedenen Variablen bei MgO-C-Feuerfesten zur Qualitätsverbesserung für längere Auskleidungslebensdauer sind: (i) Art des Magnesiakorns (Chemie, Kristallgröße, Dichte), (ii) Bindemitteltyp und Ziegelpressengröße (Reibung/hydraulisch), (iii) Bindemittel (Pecht, Harz, Menge, Reimprägnierung), (iv) Graphittyp (Reinheit, Korngröße, Menge), (v) Antioxidantien (Typ, Menge, Korngröße), (vi) Ziegeleigenschaften (Dichte, Porosität, Festigkeit – warm und kalt). Pressentyp und -größe (Reibung oder hydraulisch) beeinflussen die Ziegeleigenschaften.
Magnesiakorn
Da der größte Bestandteil eines MgO-C-Ziegels das MgO-Korn ist, spielen dessen Zusammensetzung und Eigenschaften eine wichtige Rolle für die Ziegeleigenschaften. Es gibt verschiedene MgO-Korntypen. Höherwertige MgO-Körner sind nötig, um basischen Schlacken, Erosion, Abrasion und Temperatur standzuhalten. Korndichte, -größe und -chemie sind entscheidend. Chemisch ist das CaO/SiO₂-Verhältnis des Korns wichtig. Es soll entweder null oder über 2:1 liegen, um die Bildung von Dicalciumsilikat, einer hochschmelzenden Phase, zu gewährleisten. Einige MgO-Körner haben CaO/SiO₂-Verhältnisse bis 6:1, werden dann aber anfälliger für Hydratation. Niedriges Verhältnis führt zu niedrigschmelzenden Phasen und katastrophalem Verlust der Heißfestigkeit. Der Gehalt an Sekundärmineralen im Korn ist ebenfalls wichtig, daher soll der SiO₂-Gehalt so niedrig wie möglich sein (< 0,3 %). Hoher Bor (B)-Gehalt ist kritisch, da er die Heißfestigkeit des Korns zerstört.
Korndichte
Korndichte kann von 3,2 g/cm³ bis über 3,5 g/cm³ variieren. Niedrige Dichte bedeutet hohe Porosität, was das Korn anfällig für Schlackenpenetration macht.
Kristallgröße
Großkörnige Kristalle überlegen normalerweise feinkörnigen durch Verringerung der interstitiellen Porosität, was die Schlackenpenetration in Korngrenzen reduziert und die Anfälligkeit von MgO für Reduktion durch im Ziegel vorhandenen C bei hohen Temperaturen verringert. Der Reduktionsprozess zerstört sowohl C im Ziegel als auch MgO im Korn, wodurch Mg-Metalldampf und CO-Gas entstehen. Kristallgröße gilt als groß, wenn sie > 140 µm beträgt. Verschmolzenes MgO-Korn kann 1000 µm überschreiten, kann aber Variationen in Chemie und Kristallgröße aufweisen.
Bindemittel
MgO-C-Ziegel sind C-gebundene Ziegel mit dem Rückstand feinverteilter C nach dem Koken des Bindemittels. Dieser Rückstand hält den Ziegel zusammen.
Graphittyp
Graphit ist nicht benetzbar von Stahlmachschlacken und verhindert so Schlackenpenetration in den Ziegel und anschließende MgO-Kornauflösung. Graphit ist auch thermisch hochleitend, leitet Wärme von der Ziegeloberfläche ab und verringert so die Kinetik aggressiver Reaktionen. Chemisch sind alle Graphite reines C, enthalten aber Asche (Tonmineralien aus Graphitlagerstätten). Unreiner Graphit fügt Flussmittel wie SiO₂ und Al₂O₃ hinzu, was nur negative Effekte hat. Flockengraphit wird meist verwendet, da er höhere Oxidationsbeständigkeit als amorpher Graphit und höhere thermische Leitfähigkeit aufweist. Generell kann der Graphitanteil von 5 % bis 25 % variieren; bei sonst gleichen Bedingungen bedeutet höherer Graphitanteil höhere Schlackenbeständigkeit und thermische Leitfähigkeit.
Antioxidantien
Metallpulver werden MgO-C-Ziegeln zugesetzt, da sie als O₂-Scavenger wirken und die Oxidation von Graphit und C-Bindung verzögern. Die Pulver verbessern die Heißfestigkeit deutlich durch Bildung komplexer metallisch-carbid-oxidischer Bindungen im Ziegel.
Typische Zonenauskleidung und Instandhaltungspraktiken
Das Design einer BOF-Auskleidung variiert von Werk zu Werk, jeweils mit dem Ziel, eine Auskleidung zu erzeugen, die die gewünschte Lebensdauer und Verfügbarkeit erreicht und versucht, den Verschleiß durch verschiedene Mechanismen in den verschiedenen BOF-Bereichen auszugleichen. Abbildung 3 zeigt eine typische Zonenauskleidung.
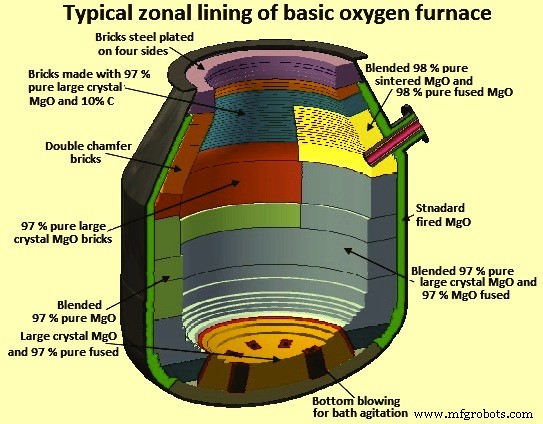
Abb. 3 Typische Zonenauskleidung des Konverters
Auskleidungsinstandhaltungspraktiken
Mehrere Instandhaltungspraktiken werden eingesetzt, um die Feuerfestauskleidungslebensdauer im Konverter zu erhöhen:
Verschleißmessung per Laserstrahl
Technik zur Messung der Auskleidungsdicke mittels Laserstrahl (Abb. 4). Weit verbreitet. Ein Laserstrahl wird an kalibrierten Punkten am Konverter reflektiert und mit Punkten an der verschlissenen Auskleidung verglichen. Eine Computeranalyse plottet die verbleibende Auskleidungsdicke. Diese Information ist nützlich zum Vergleich der Verschleißraten verschiedener Feuerfeste und zur Vermeidung von Mantelschäden. Der Nutzen liegt in der Bestimmung und Steuerung der nötigen Ofenwartung durch Aufspritzung (Gunning). Per Laser können die tatsächlich aufspritzbedürftigen Bereiche identifiziert und die benötigte Aufspritzmenge kontrolliert werden.
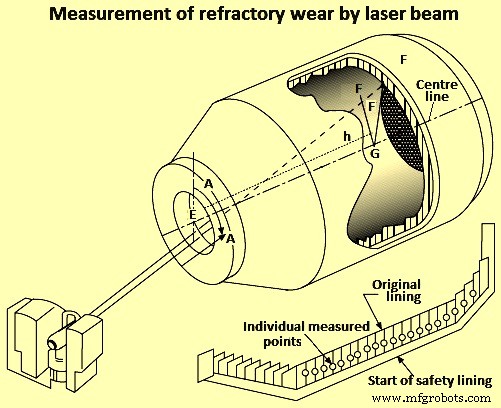
Abb. 4 Messung des Feuerfestverschleißes per Laserstrahl
MgO-Gehalt der Schlacke
Der MgO-Gehalt der Schlacke ist ein entscheidender Faktor für die Verlängerung der Auskleidungslebensdauer. Ziel ist, mehr MgO zuzugeben als der Sättigungsgrad der Schlacke bei Betriebstemperatur. Höherer MgO-Gehalt verbessert auch die Beschichtungscharakteristik bei Schlackenbeschichtung und die Haftcharakteristik bei Schlackenspritzung. MgO-Quellen sind meist kostengünstige Magnesiaquellen. Verbrauchtes basisches Auskleidungsmaterial kann ebenfalls genutzt werden. MgO-Gehalte in der Schlacke sollen auf Abstichtemperaturen basieren.
Schlackenbeschichtung (Slag Coating)
Technik des Schaukelns des Konverters zur Erzeugung einer Arbeitsauskleidung aus Schlacke. Erfordert erhebliche Aufmerksamkeit während des Betriebs. Erfolgsvoraussetzungen: (i) Auswahl der richtigen Schlacke, (ii) Konditionierung mit richtigen und angemessenen Zusätzen, (iii) korrektes Schaukeln, (iv) Entsorgung der Schlacke bei Bedarf, (v) Beschichten zum optimalen Zeitpunkt. Diese Punkte müssen gut geplant und korrekt ausgeführt werden.
Schlackenspritzung (Slag Splashing)
Trägt maßgeblich zur Verlängerung der Konverterauskleidungslebensdauer bei. Nutzt Restschlacke aus dem Stahlmachprozess, die konditioniert wird, um eine Beschichtung auf der Feuerfeltoberfläche als Verschleißauskleidung für den nachfolgenden Heat zu liefern. Flüssige, viskose Schlacke wird mittels hochdruckigem Stickstoff (N₂) in verschiedene Konverterbereiche geblasen, wo sie an der Arbeitsauskleidung haftet. Benötigt 2–3 Minuten Konverterzeit nach dem Abstich des vorherigen Heats und vor Beginn des nächsten. Entwickelt zur Gegenwirkung von Erosion und Erzeugung einer Frostaauskleidung. Die aufgespritzte Schlacke wirkt als Arbeitsauskleidung im nachfolgenden Heat. Mächtiges Werkzeug zur Verlängerung der Auskleidungslebensdauer. Erfordert Verwendung der O₂-Lanze zum Blasen von N₂ auf die Restschlacke. N₂-Fluss wird basierend auf Lanzenhöhe gesteuert, meist automatisiert.
Aufspritzung (Gunning)
Erreicht verlängerte Lebensdauer einer Auskleidung. Aufspritzung von Feuerfestmaterial (meist monolithisch) auf stark beanspruchte Bereiche wie Trunnions und Schlackenlinie. Meist nur selektiv. Ein Schützen-Typ-Gerät wird für den feindlichen Prozessumgebung eingesetzt. Aufspritzmaterialien sind meist wasserbasiert. Viele Studien wurden zu Aufspritzmaterialien gemacht, deren Qualität wird kontinuierlich verbessert. Da Aufspritzmaterial Kosten verursacht, muss die Aufspritzmenge mit den spezifischen Feuerfestkosten beim Stahlmachen abgewogen werden.
Konverterauskleidung und Auskleidungsmaterialien
In einer Konverterauskleidung werden meist zwei Schichten Feuerfestziegel verwendet: eine dünnere Sicherheitsauskleidung zum Schutz des Mantels (150–225 mm) und eine dickere Arbeitsauskleidung (450–750 mm). Ein großer Teil der Sicherheitsauskleidung hält mehrere Arbeitsauskleidungskampagnen. Die Sicherheitsauskleidung wird mit Stahlhalteringen und Mörtel fixiert. Die Auskleidung erfolgt in folgenden Schritten:
- Abkühlung nach Kampagnenende, Entfernung der verbrauchten Arbeitsauskleidung mechanisch (meist Entziegelungsmaschine). Entfernte Feuerfeste fallen durch Drehen des Konverters in umgekehrte Position.
- Reparatur beschädigter Sicherheitsauskleidungsteile und Einbau der Arbeitsauskleidung ohne Mörtel.
- Prinzipiell Einbau der Arbeitsauskleidung mit minimalem Ziegelschnitt in ringförmigem Keilbau, wo der Ziegel durch seine Konizität (kleinere Heißfläche als Kalte) gehalten wird.
Verschleißbedingungen und empfohlene Feuerfeste nach Zonen
Boden
Erosion durch flüssiges Metall, Schlacke und Gase. Thermomechanische Spannungen bei Kombiblas-Konvertern durch thermische Gradienten zwischen gasgekühlten Düsen und Bodenauskleidung. MgO-C-Ausklung bietet hier keine verbesserte Leistung. Bei Tieftblasen während des Heats schnellerer Verschleiß. Bodenreparaturen während der Kampagne erfolgen durch Aufbau mit dolomitanreicherter viskoser Schlacke oder Ausbessern mit Gemisch aus flüssiger Schlacke und gebrochenen basischen Ziegeln. Kombiblasbetrieb verursacht hohe Spannungen am Boden; daher werden meist gebrannte MgO-Feuerfestblöcke mit Modifikatoren und Pechimprägnierung verwendet.
Bodendüsen und Umgebung
Bodenblasen und Badumwälzung durch Düsen führen zu lokalisiertem Verschleiß der Feuerfestmaterialien im Umgebungsbereich. Verschleiß durch turbulente Strömung flüssigen Stahls (Erosion) und thermische Spannungen durch Kaltgasstrom. Hochdichte, niedrigporöse, pechgebundene und imprägnierte MgO-C-Feuerfestblöcke auf Basis verschmolzenen MgO werden bevorzugt.
Beschickungspad (Charge Pad)
Direkt gegenüber der Abstichöffnung. Ausgesetzt Stoßbelastung durch fallenden Schrott (teils schwere Blumenenden). Flüssiger Stahl verursacht ebenfalls Erosion. Zudem werden Probenahme- und Temperatursonden von dieser Seite des gekippten Gefäßes eingeführt, wodurch hochtemperierte Schlacke den Beschickungspad-Bereich auswäscht. Erste Lösungen: pechimprägnierte gebrannte MgO-Ziegel. Mit steigender Konverterlebensdauer durch MgO-C-Materialien wurde der Beschickungspad zum Hauptverschleißbereich; harzgebundene MgO-C-Ziegel mit Metallzusätzen werden für gute Leistung eingesetzt. Diese bieten gute Stoßfestigkeit, Elastizität bei Festigkeit und Schlackeneintrittsbeständigkeit durch Graphit.
Abstichbereich
Erosion durch flüssigen Stahl bei hoher Temperatur und Korrosion durch flüssige Schlacke. Feuerfestentwicklung analog zum Beschickungspad. Frühere Materialien werden durch pechgebundene, imprägnierte MgO-C-Ziegel mit Metallzusätzen ersetzt. Da dominanter Verschleiß hochtemperaturer Schlackeangriff ist, werden Feuerfestblöcke aus großkristallinem MgO zum Standard. Pechgebundene, imprägnierte Feuerfeste zeigen überlegene Leistung durch Reduktion eindringender Schlackoxide durch C in der Ziegelporosität.
Schlackenzone-Crossover
Bereich an der Schnittstelle zwischen unterem Abstichbereich und oberem Niveau des statischen Bades. Sehr komplex, da mehreren Angriffsarten ausgesetzt: Schlackeangriff, hohe Temperatur, Erosion – alle während des Abstichs. Feuerfestmaterialien mit Beständigkeit gegen hochtemperaturer Schlackeangriff und Oxidationsbeständigkeit erforderlich. Pechgebundene, imprägnierte MgO-C auf Basis großkristallinen MgO, hochreinem Flockengraphit und Metallzusätzen zeigen gute Ergebnisse. Hochreiner Flockengraphit besonders nützlich, da er „Selbstoxidation“ durch im Graphit inhärente Verunreinigungsoxide begrenzt.
Trunnion-Zone
Schwierigste Zone zur Instandhaltung, da auf Drehachse liegend und somit unfähig zur Schlackenbeschichtung. Verschleiß primär durch Verlust der Arbeitsfläche durch Oxidation der C-Bindung. Aufspritzung (Gunning) ist die einzig praktikable Instandhaltungsmethode; Feuerfestblöcke mit hoher Oxidationsbeständigkeit werden bevorzugt.
Hauptmantel (Main Barrel)
Kann in zwei Bereiche unterteilt werden: (i) Knöchel (Knuckle), (ii) obere Seitenwand (Upper Sidewall).
Knöchelbereich: Oft Hauptverschleißbereich, Designänderungen häufig wirksam zur Leistungsverbesserung. Meist schwerem Schlackeangriff ausgesetzt, besonders wenn nicht geblasen wird. Erfordert Materialien mit sehr guter Beständigkeit gegen Schlackenkorrosion und -erosion.
Obere Seitenwand: Schlackeangriff, aber auch extreme Temperaturzyklen. Materialien mit guter Schlackenbeständigkeit. Die Auskleidung muss auch fähig sein, eine Schlackenbeschichtung aufzunehmen und zu halten.
Probenahme-Schlackenlinie (Sampling Slag Line)
Bereiche des Konus beidseits des Beschickungspads, bevorzugt von Schlacke angegriffen beim Kippen für Temperaturmessung und Probenahme. Pechgebundene, imprägnierte MgO-C-Ziegel zeigen gute Leistung.
Konus (Cone)
Hochtemperaturerosion durch hochgeschwindige Gase mit eingeschlossenen Partikeln. Oxidierende Atmosphäre. Harzgebundene MgO-C-Materialien zeigen gute Leistung.
Oberer Konus (Upper Cone)
Obere 6–10 Ringe. Verschleißmechanismus modifiziert durch Materialverlust beim Entschlacken (Deskulling). Beschädigung durch mechanisches Deskulling: progressiver Verlust von Ziegelenden oder Auslösen ganzer Ziegel. Feuerfeste mit hoher Elastizität, Festigkeit und Oxidationsbeständigkeit Voraussetzung. Pechgebundene, imprägnierte MgO-Ziegel, teils mit ko-geformten Metallplatten, die bei Oxidation expandieren und die Ziegelringe spannen, sind das erfolgreichste Material in diesem Bereich.
Herstellungsprozess
- Basissauerstoff-Stahlerzeugung: Wie der weltweit führende Stahlproduktionsprozess funktioniert
- Sauerstofftank-Fertigung: Von Rohmaterialien zur Qualitätssicherung
- Sauerstoff: Von der antiken Entdeckung zum modernen industriellen Kraftwerk
- Fortschrittliche Automatisierung, Steuerung und Modellierung in der Basissauerstoff-Stahlherstellung
- Magnesiumoxid: Schlüssel zur Verlängerung der BOF-Auskleidungslebensdauer und Korrosionsreduzierung
- Energy Optimizing Furnace (EOF): Hochmoderne Stahlerzeugungstechnologie
- Verlängerung der Hochofen-Herdstandzeit durch TiO₂-Beschichtungen: Bewährter Feuerfestschutz
- Effizientes Gasrückgewinnungs- und Reinigungssystem für Basissauerstofföfen
- Gleichstrom-Lichtbogenofen: Effiziente Einkathoden-Stahlherstellungstechnologie
- Optimierung von Hochofen-Kühlsystemen für höhere Effizienz und längere Standzeiten