



Fortschrittliche Pfannenmetallurgie: Präzisionsveredelung für Hochwertigen Stahl
Nach dem Abstich von Stahl aus einem primären Stahlherstellungsofen wie BOF, EAF oder EOF wird Flüssigstahl für hochwertige oder spezielle Anwendungen in einer Reihe alternativer Prozesse weiter veredelt, die gemeinsam als Pfannenmetallurgie bekannt sind. Pfannenmetallurgie wird manchmal auch Pfannenveredelung oder Sekundärmetallurgie genannt. Pfannenmetallurgieprozesse werden üblicherweise in Pfannen durchgeführt. Enge Kontrolle der Pfannenmetallurgie ist mit der Herstellung hochwertiger Stähle verbunden, bei denen die Toleranzen in Chemie und Konsistenz eng sind. Die Ziele der Pfannenmetallurgie sind folgende:
- Homogenisierung – Homogenisierung der chemischen Zusammensetzung und Temperatur des Flüssigstahls in der Pfanne
- Entoxidation oder Kille – Entfernung von Sauerstoff
- Überhitzungseinstellung – Erhitzen des Flüssigstahls auf eine für das Stranggießen geeignete Temperatur
- Ferrolegierungs- und Kohlenstoffzusätze – Einstellung der Chemie des Flüssigstahls
- Vakuumentgasung – Entfernung von Wasserstoff und Stickstoff
- Entkohlung – Entfernung von Kohlenstoff zur Erfüllung der Anforderungen bestimmter Stahlsorten
- Entschwefelung – Reduktion der Schwefelkonzentrationen auf bis zu 0,002 %
- Mikroreinheit – Entfernung unerwünschter nichtmetallischer Elemente
- Einschlussmorphologie – Veränderung der Zusammensetzung verbleibender Verunreinigungen zur Verbesserung der Stahlmikrostruktur
- Mechanische Eigenschaften – Verbesserung von Zähigkeit, Duktilität und Querrichtungseigenschaften
Je nach erforderlichen Stahlsorten werden ein oder mehrere der folgenden Pfannenmetallurgieprozesse eingesetzt: (i) Spülen oder Rühren, (ii) Pfannenofen, (iii) Pfanneneinspritzung, (iv) Pfannenveredelung, (v) Entgasungsprozesse, (vi) AOD-Prozess und (vii) CAS-OB-Prozess (Composition Adjustment by Sealed Argon Bubbling with Oxygen Blowing). Einige der Pfannenmetallurgieprozesse sind in Abbildung 1 dargestellt.
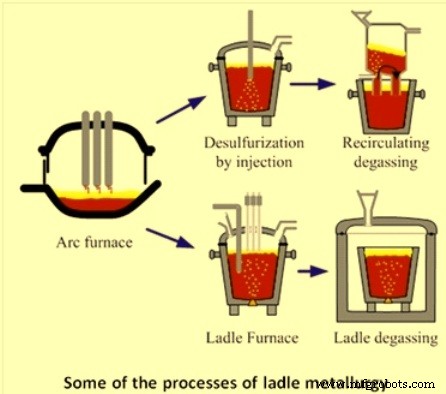
Abb. 1 Einige der Pfannenmetallurgieprozesse
Historischer Hintergrund
Die Behandlung von Stahl in der Pfanne begann vor etwa 45 Jahren, als die ersten Pfanne-zu-Pfanne- und Pfanne-zu-Block-Vakuumentgasungsprozesse zur Wasserstoffentfernung aufkamen. In den späten 1950er Jahren wurden effizientere Vakuumentgaser wie die Dortmund-Hörder (DH)- und Ruhrstahl-Heraeus (RH)-Prozesse populär. Mitte der 1960er Jahre wurden Entgasungsprozesse wie Vakuumlichtbogendegassing (VAD), der ASEA-SKF-Prozess und der Vakuum-Sauerstoff-Entkohlung (VOD)-Prozess für hochchromhaltige Stähle erfolgreich implementiert. Konverterprozesse wie das Argon-Sauerstoff-Entkohlung (AOD)-Verfahren wurden Anfang der 1970er Jahre eingeführt.
Granulierter Flussmitteleintrag in den Flüssigstahl, kombiniert mit Argonrühren, begann Anfang der 1970er Jahre. Dies wurde bald gefolgt von der Anwendung von Kern drahtzufuhr von Legierungselementen für bessere Kontrolle von Zusammensetzung und Einschlussmorphologie.
Spülen oder Rühren
Zur Erreichung einer homogenen Badtemperatur und -zusammensetzung wird der Stahl in der Pfanne normalerweise durch Argonblasung gespült. Bei moderaten Gasblasraten (z. B. unter 0,6 Nm³/min) werden poröse Feuerfeststopfen verwendet, meist im Pfannenboden montiert. Die Funktion des porösen Stopfens ist die Gasrührung des Flüssigmetalls zur Förderung der Homogenisierung. Normale Rühroperationen werden durch Perkolation von Argongas durch den porösen Stopfen durchgeführt.
Heute sind die meisten Pfannen mit Bodenstopfen für Argonblasung ausgestattet. Allerdings wird meist eine Spülmöglichkeit über einen Obenlanzemechanismus für den Fall vorgesehen, dass der Bodenstopfen aus irgendeinem Grund nicht funktioniert.
Pfannenofen
Ein Pfannenofen dient dazu, den Primärprozess der Stahlerzeugung von vielen Sekundärveredelungsoperationen zu entlasten. Die Hauptfunktionen eines Pfannenofens sind:
- Wiedererhitzen von Flüssigstahl durch elektrische Energie, die über Graphitelektroden zugeführt wird.
- Homogenisierung der Stahltemperatur und -chemie durch Inertgas-Spülen.
- Bildung einer Schlackeschicht, die das Feuerfest vor Lichtbogenschäden schützt, Wärme konzentriert und auf den Flüssigstahl überträgt, Einschlüsse und Metalloxide bindet und Entschwefelung ermöglicht.
- Ferrolegierungszugaben für grobe oder feine Chemiekontrolle.
- Kerndrahtzugabe für Feineinstellung und Morphologiekontrolle.
- Möglichkeit zur tiefen Entschwefelung.
- Möglichkeit zur Enphosphorung.
- Puffer für nachgelagerte Anlagen und Prozesse.
Das Pfannendach ist typischerweise wassergekühlt mit einem feuerfesten Mittel- oder Deltasektion und so konfiguriert, dass es mit bestehenden Pfannen koordiniert, sodass das Dach im Betriebszustand (vollständig abgesenkt) den oberen Teil der Pfanne vollständig abdeckt.
Pfanneneinspritzung
Flüssigstahl kann durch Oxidation von Aluminium und/oder Silizium mittels Sauerstoffeinspritzung durch eine Lanze wiedererhitzt werden. Das Wiedererhitzen von Stahl in der Pfanne mit getauchter Sauerstoffeinspritzung wird in einigen Stahlwerken praktiziert. Im RH-OB-Prozess wird ein durchschnittlicher thermischer Wirkungsgrad von 20–30 % erreicht. Auch ein Wiedererhitzungswirkungsgrad von ca. 80 % für den RH-OB-Betrieb wurde berichtet. Im RH-KTB-Prozess wird Sauerstoff über eine Obenlanze zugeführt statt durch getauchte Düsen wie im RH-OB. Der thermische Wirkungsgrad des RH-KTB-Prozesses scheint dem der getauchten Sauerstoffeinspritzung in die Pfanne ähnlich zu sein.
Ein Vergleich der Gesamtgehalte an Sauerstoff im Gussstahl aus sauerstoffwiedererhitzten und nicht wiedererhitzten Chargen zeigte keine signifikanten Unterschiede zwischen den beiden Wertesätzen.
Pfannenveredelung
Die Veredelung von Stahl in der Pfanne wird hier umfassend definiert als Operationen wie Entoxidation, Entschwefelung, Enphosphorung, kontrollierte Zugabe von Legierungselementen und Einschlussmodifikation.
Die Veredelung von Stahl in der Pfanne erfolgt meist durch Entoxidation mit Ferromangan, Ferrosilizium, Silikomangan und Aluminium. Der Stahl wird zuerst teilweise mit Silikomangan, Ferromangan und/oder Ferrosilizium entoxidiert, gefolgt von einer endgültigen Entoxidation mit Aluminium. Eine solche Praxis hat mehrere Vorteile, einschließlich Minimierung der Stickstoffaufnahme, Minimierung der Phosphorrückkehr und Minimierung von Aluminiumverlusten während der Primärstahlerzeugung. Heute ist der Einsatz synthetischer Schlacken in der Pfanne ein integraler Bestandteil der Pfannenmetallurgie. Die Verwendung synthetischer Schlacke bestehend aus Calcium-Aluminosilikat hilft bei der Auflösung der Entoxidationsprodukte, was die Entoxidationstätigkeit fördert. Teilweise entoxidierter Stahl kann auch weiter mit Calciumsilicid (Ca-Si) entoxidiert werden, das in Form von Kerndraht in die Pfanne eingespritzt wird. Mit Aluminium gekillte Stähle haben normalerweise weniger als 5 ppm gelösten Sauerstoff.
Bei bestimmten Stahlsorten wird ein sehr niedriger Schwefelgehalt spezifiziert, z. B. 20 ppm und weniger. Diese niedrigen Schwefelgehalte können nur durch Stahlentschwefelung in der Pfanne in Gegenwart einer Calciumaluminat-Schlacke bei vollständig getötetem Stahl erreicht werden. Für den erforderlichen Entschwefelungsgrad innerhalb einer praktischen Zeitspanne ist eine gute Vermischung von Stahl und Schlacke essenziell. Die Rate, mit der Schwefel entfernt werden kann, wird stark durch die Gasdurchflussrate während des Spülens des Stahls beeinflusst. Eine andere Methode zur Erreichung sehr niedriger Schwefelgehalte ist die Einspritzung von Flussmitteln in die Pfanne. Ein typisches Flussmittel für die Entschwefelung enthält 70 % CaO und 30 % CaF₂. Entschwefelung durch Pulvereinspritzung ist ca. 15 % schneller als Entschwefelung mit nur einer Oberschlacke, kombiniert mit Gas-Spülen. Die Entschwefelung von Stahl in der Pfanne geht mit einer Temperaturabnahme des Stahlbads einher und erfordert daher Wiedererhitzung.
Enphosphorung in der Pfanne ist erforderlich, wenn der Phosphorgehalt des Roheisens bei der Primärstahlerzeugung hoch ist. Die Entfernung von Phosphor aus dem Stahl in der Pfanne erfolgt durch Behandlung des Stahls mit kalkbasierten oxidierenden Schlacken, die Eisenoxid enthalten.
Calciumbearbeitung von Flüssigstahl wird normalerweise zur Modifikation der Einschlussmorphologie angewendet. Durch die Behandlung mit Calcium werden Aluminiumoxid- und Siliciumdioxid-Einschlüsse in flüssige Calciumaluminate oder Calciumsilikate umgewandelt. Diese flüssigen Einschlüsse sind aufgrund von Oberflächenspannungseffekten kugelförmig. Diese Veränderung der Einschlusszusammensetzung und -form wird allgemein als Einschlussmorphologie-Kontrolle oder -Modifikation bezeichnet. Da der Siedepunkt von Calcium 1491 °C beträgt, ist Calcium bei Stahlerzeugungstemperaturen ein Dampf. Daher sind beim Zusatz von Calcium zum Flüssigstahl besondere Maßnahmen erforderlich, um seine ordnungsgemäße Rückgewinnung im Stahlbad zu gewährleisten. Calcium oder Calciumlegierungen werden dem Flüssigstahlbad in größtmöglicher Tiefe zugegeben, um den erhöhten Druck durch die ferrostatische Säule zu nutzen und das Verdunsten des Calciums zu verhindern. Weiterhin nimmt die Calciumrückhalterate mit zunehmender injizierter Calciummenge ab. Die einzuspritzende Calciummenge muss entsprechend dem Reinheitsgrad des Stahls und seinem Gesamt-Sauerstoffgehalt angepasst werden.
Vakuumentgasung von Flüssigstahl
Vakuumentgasung ist ein wichtiger Sekundärmetallurgieprozess. Dieser Prozess wurde ursprünglich zur Wasserstoffentfernung aus dem Flüssigstahl verwendet, wird aber derzeit auch für die Sekundärveredelung eingesetzt und hat sich zu einem immer wichtigeren Prozess der Sekundärmetallurgie entwickelt. Druckabhängige Reaktionen sind der Grund für die Behandlung von Flüssigstahl in diesem Prozess.
Bei der Stahlerzeugung lösen sich Gase wie Sauerstoff, Wasserstoff und Stickstoff im Stahl. Entgasung wird eingesetzt, um Stickstoff und Wasserstoff aus dem Stahl zu entfernen. Anfangs wurde Vakuumentgasung hauptsächlich zur Wasserstoffentfernung verwendet. In den letzten zwanzig Jahren hat jedoch die Verwendung von Vakuumentgasung zur Herstellung von ultra-niedrigkohlenstoffhaltigen (ULC) Stählen mit Kohlenstoffgehalten von 30 ppm oder weniger zugenommen.
Entgasung kann entweder durch Unterdrucksetzen einer Pfanne mit Flüssigstahl (nicht-rezirkulierendes System) oder durch Rezirkulation von Flüssigstahl im Vakuum (rezirkulierendes System) durchgeführt werden. Beispiele für rezirkulierende Systeme sind RH, RH-OB, RH-KTB und DH usw. Prozesse; Beispiele für nicht-rezirkulierende Systeme sind Pfannen- oder Tankentgasser, einschließlich VAD (Vakuumlichtbogendegassing) und VOD (Vakuum-Sauerstoff-Entkohlung) sowie Strahlentgasser.
Bei der Pfannenentgasung nimmt die Entgasungseffektivität von oben nach unten des Flüssigstahlbads ab. Die unteren Stahllagen sind viel weniger vom Vakuum betroffen, da diese Lagen unter dem Einfluss des ferrostatischen Drucks durch die Flüssigstahlsäule stehen. Daher hilft Badagitation, den gesamten Inhalt des Flüssigstahls dem Vakuum auszusetzen.
In sowohl rezirkulierenden als auch nicht-rezirkulierenden Systemen wird Argon als Hebe- oder Rührgas verwendet. In rezirkulierenden Systemen wird Argon als sogenanntes Hebegas verwendet, um die scheinbare Dichte des Flüssigstahls zu senken, der aus der Pfanne in das Vakuumgefäß gehoben wird. In nicht-rezirkulierenden Systemen wird Argon als Rührgas verwendet, um die Entfernung von Wasserstoff und/oder Stickstoff zu fördern und das Bad zu homogenisieren.
Es gibt keinen großen Unterschied zwischen rezirkulierenden und nicht-rezirkulierenden Systemen hinsichtlich der Effektivität, mit der Wasserstoff oder Stickstoff entfernt werden können. Wenn die Hauptfunktion des Entgasers darin besteht, Wasserstoff und manchmal Stickstoff zu entfernen, wird die Wahl des Systems hauptsächlich durch die gewünschte Anpassung zwischen dem Stahlschmelzgefäß und dem Stranggießer sowie durch Überlegungen zu Kapital- und Betriebskosten bestimmt.
Einer der Zwecke, Stahl in einem RH- oder RH-OB (KTB)-Entgasser zu behandeln, ist die Senkung des gelösten Sauerstoffgehalts des Stahls durch Kohlenstoff-Entoxidation vor dem vollständigen Kille mit Aluminium. Mit einer solchen Kohlenstoff-Entoxidationspraxis ergeben sich erhebliche Kosteneinsparungen durch den verringerten Aluminiumverbrauch.
Einige Stickstoffentfernung aus Flüssigstahl während der Vakuumentgasung ist möglich, vorausgesetzt der Stahl ist vollständig gekillt und hat niedrigen Schwefelgehalt.
Argon-Sauerstoff-Entkohlung (AOD)-Prozess
Argon-Sauerstoff-Entkohlung (AOD) ist ein Verfahren, das hauptsächlich in der Edelstahlerzeugung und anderen hochwertigen Legierungen mit oxidierbaren Elementen wie Chrom und Aluminium eingesetzt wird. Nach dem initialen Schmelzen wird das Metall in ein AOD-Gefäß überführt, wo es drei Veredelungsschritten unterzogen wird: (i) Entkohlung, (ii) Reduktion und (iii) Entschwefelung. AOD wurde 1954 von der Lindé-Division der Union Carbide Corporation erfunden, die 1992 als Praxair bekannt wurde.
Der Flüssigstahl wird im AOD-Gefäß auf weniger als 0,05 % Kohlenstoff entkohlt und veredelt. Das entscheidende Merkmal im AOD-Gefäß ist, dass Sauerstoff zur Entkohlung mit Argon- oder Stickstoff-Inertgasen gemischt und durch getauchte Düsen eingeblasen wird. Diese Argonverdünnung minimiert die unerwünschte Oxidation wertvoller Elemente in Spezialstählen, wie Chrom.
AOD wird weit verbreitet für die Produktion von Edelstählen und Speziallegierungen wie Siliziumstählen, Werkzeugstählen, Nickelbasis- und Kobaltbasislegierungen verwendet. Das Verfahren ist beliebt, da es höhere metallurgische Ausbeuten mit niedrigeren Materialkosten kombiniert. Weitere Vorteile sind Genauigkeit in der Chemiekontrolle bis 0,01 % Kohlenstoff und darunter, schnelle Entschwefelung auf weniger als 0,001 % und Bleiabtrennung auf weniger als 0,001 %. Das Ergebnis ist saubererer Stahl bei gesteigerter Produktivität.
CAS-OB-Prozess
Der CAS-OB-Prozess besteht aus Zusammensetzungseinstellung durch abgedichtetes Argonblasen mit Sauerstoffblasung. Er wurde von der Nippon Steel Corporation entwickelt. Der Prozess ermöglicht Legierungszugaben unter einer inerten Argonumgebung. Er ermöglicht gleichzeitige Zugabe von Al und O₂-Gas, das durch eine Obenlanze geblasen wird. Diese reagieren zu Al₂O₃ und erzeugen aufgrund der exothermen Natur der Reaktion erhebliche Wärme. Der CAS-OB-Prozess führt daher zur chemischen Erwärmung des Flüssigstahls. Die Erwärmung des Flüssigstahls wird meist mit der Einstellung der Chemie des Flüssigstahls durch Zugabe von Ferrolegierungen und Aufkohler kombiniert. Während der Erwärmung wird gleichzeitig mit der Einspritzung von Sauerstoff in die Glocke die kontinuierliche Zufuhr von granularem Aluminium, Ferrolegierungen und Aufkohler durchgeführt. Die tatsächliche Erwärmungsrate des Metalls ist leicht niedriger als die geschätzte aufgrund des Wärmeverlusts während der Zeitlücke zwischen den Zugaben und dem Zeitpunkt der Temperaturmessung.
Herstellungsprozess
- Stahlwolle: Geschichte, Produktion und Sicherheitsaspekte
- Stahlrohr: Typen, Geschichte und moderne Fertigung
- Die Kunst der Schere: Von antiken Federklingen zu modernen Präzisionswerkzeugen
- Entwicklung der Badewanne: Von antiken Bädern zur modernen Fertigung
- Sicherheitsnadel: Von antiken Fibeln zur modernen Fertigung
- Zink: Eigenschaften, Anwendungen und Produktionsprozess
- Kugellager: Entwicklung, Fertigung und Qualitätssicherung
- Edelstahl: Eigenschaften, Herstellung und zukünftige Anwendungen
- Was ist A2-Stahl? Eine vielseitige, kosteneffektive Werkzeugstahlsorte für Industrie und Holzbearbeitung
- Die richtigen Werkzeugstahl-Güten für optimale Leistung wählen