



Feuerfeste Auskleidungslösungen für Stranggießpfannen
Feuerfeste Auskleidung einer Stranggießpfanne
Beim Stranggießen (SG) von Stählen ist die Pfanne ein gepufferter, feuerfest ausgekleideter Behälter, der zwischen der Gießpfanne und der SG-Kokille positioniert ist. Die Pfanne dient als Reservoir und Verteilergefäß. Im Laufe der Jahre gab es dramatische Veränderungen bei SG-Pfannen. Vom reinen Reservoir und Verteilergefäß hat sich die Pfanne heute zu einem Stahlraffinationsgefäß entwickelt, und ein völlig neues Feld in der Stahlerzeugungstechnologie ist entstanden, bekannt als Pfannenmetallurgie. Die Pfanne erfüllt heute auch bestimmte metallurgische Funktionen wie das Zuführen des Flüssigstahls zur Kokille mit kontrollierter Rate, thermische und chemische Homogenisierung etc. Sie fokussiert sich auch auf die kontinuierliche Verbesserung vieler qualitätsrelevanter Parameter wie Strömungsdynamik, thermische Isolierung, Einschlussauftrieb und -entfernung sowie Wasserstoffaufnahme etc.
Feuerfeste Komponenten der Pfanne
Verschiedene Feuerfeste, die mit der Pfanne verbunden sind, umfassen Pfannenauskleidungsmaterialien (sowohl permanente als auch Arbeitsauskleidung), Dämme und Wehre, Aufprallpad, Strömungsregelsystem (Monoblock-Stopper oder Schieberschieber), Gussstromschutz zwischen Pfanne und Kokille (Schlauch oder Tauchauslaufdüse, SEN), Pfannendüse und Sitzblock. Dämme und Wehre bestehen aus Magnesit (MgO) Platten oder Aluminiumoxid (Al₂O₃) Ziegeln. Flüssigstahl wird von der Pfanne zur Kokille durch eine in den flüssigen Stahl in der Kokille eingetauchte Düse zugeführt. SEN müssen korrosions- und abplatzungsbeständig sein; Düsenverstopfung ist ebenfalls wichtig. Isostatisch gepresste SEN mit Aluminiumoxid-Graphit-verschmolzenem Quarz werden häufig verwendet.
Abb. 1 zeigt eine typische Pfanne mit ihren Feuerfesten.
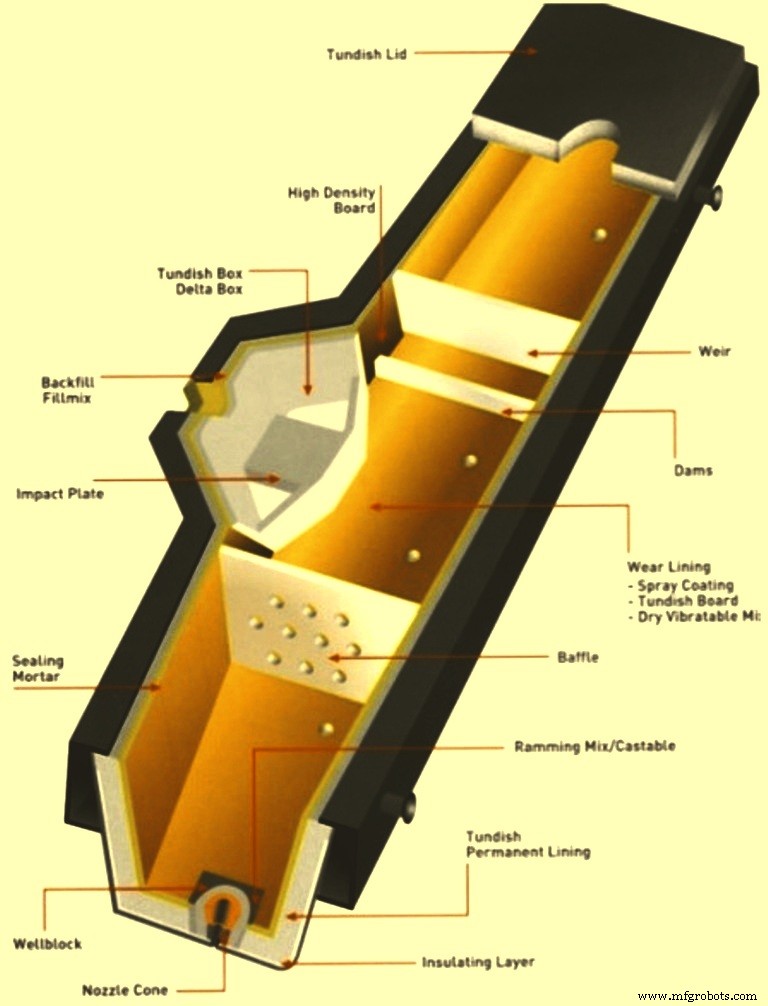
Abb. 1 Typische Pfanne mit ihren Feuerfesten
Das Design der feuerfesten Auskleidung und die Qualität der verwendeten Feuerfeste haben großen Einfluss auf die Betriebsparameter von SG-Anlagen wie Überhitzungsanforderungen, Maschinengeschwindigkeit, Phänomene wie anfänglicher kalter Stopper, Düsenverstopfung, Pfannendurchlauf etc. Aufgrund der extremen Temperaturen müssen feuerfeste Auskleidungen der Pfanne so ausgelegt sein, dass sie thermischem Schock standhalten, thermischen Verlust verhindern, Oxidation verhindern, Erosion und Korrosion widerstehen und gleichzeitig verhindern, dass der Flüssigstahl mit unerwünschten Verunreinigungen kontaminiert wird. Die Auswahl der Feuerfeste für eine Pfanne ist auch kritisch aufgrund langer Gießsequenzen, schnellerer Pfannenumlaufzeiten, höherer Kampagnenlebensdauer, Stahlreinheit und weil Pfannenfeuerfeste hohe spezifische Kosten im SG-Betrieb ausmachen.
Das Pfannenauskleidungsmaterial hat direkten Einfluss auf die Qualität des Flüssigstahls, da es sich in der Nähe der Erstarrungsstufe befindet. Die Arbeitsauskleidung der Pfanne bleibt in Kontakt mit dem Stahl, und Erosion wird an der Flüssigstahl-Luft-Grenzfläche durch Schwankungen des Flüssigstahlspiegels in der Pfanne initiiert. Verschiedene metallische Oxide im Flüssigstahl sind die primären erosiven Agenten für die feuerfeste Arbeitsauskleidung der Pfanne. Schlacke, die während des Gießens mit der Pfannenfeuerfestauskleidung in Kontakt kommt, und das Pfannenabdeckpulver sind ebenfalls für die Erosion verantwortlich. Der Ausgangspunkt der Erosion ist die Bildung von „Haarrissen“ an der Flüssigstahl-Luft-Grenzfläche aufgrund thermischer Abplatzung. Eindringen von Flüssigstahl und Schlacke erfolgt durch diese Haarrisse, und anschließend tritt Erosion auf. Darüber hinaus können komplexe Wechselwirkungen an der Grenzfläche Feuerfest-Flüssigstahl die Stahlqualität durch Bildung von Einschlüssen beeinträchtigen. Geringere Erosion der Arbeitsauskleidung sichert weniger nicht-metallische Einschlüsse im Stahl.
Die feuerfeste Auskleidung einer Pfanne hat eine definierte Lebensdauer, abhängig von den Qualitäten der Auskleidung und den Arten der Pfannenschlacke. Die chemische Reaktion zwischen der feuerfesten Arbeitsauskleidungsschicht und der Pfannenschlacke ist sehr wichtig, besonders bei hoher Gießsequenz. Die feuerfeste Arbeitsauskleidung in der Pfanne unterliegt verschiedenen Spannungen durch thermo-chemische Belastung. Die Schlackenchemie und Schlackenviskosität spielen eine wichtige Rolle beim Verschleiß der feuerfesten Auskleidung. In der Praxis variiert die Pfannenschlackenzusammensetzung stark, sogar während einer einzelnen Sequenz. Daher gibt keine der feuerfesten Zusammensetzungen gute Leistung mit allen Arten von Pfannenschlacken, die normalerweise während des Betriebs auftreten.
Es wird gewünscht, dass die feuerfeste Pfannenauskleidung eine Reihe verschiedener Funktionen erfüllt, darunter: Beständigkeit gegen Flüssigstahl (hohe Solidustemperatur), Beständigkeit gegen Pfannenschlacke, niedrige Wärmeleitfähigkeit (gute thermische Isoliereigenschaften), gute Stabilität (keine Erosion der Feuerfestauskleidung während des Gießens), hohe Beständigkeit gegen thermischen Schock, chemische Inertheit, muss nach Gebrauch entsorgbar sein, und preislich angemessen. Weiter muss die feuerfeste Pfannenauskleidung niedriges Sauerstoffpotenzial, gute mechanische Beständigkeit, geringe Wasserstoffaufnahme durch Stahl und einfaches Entschlacken aufweisen.
Es gibt mehrere Pfannenauskleidungspraktiken, die in Verwendung sind. Dazu gehören: (i) Ziegelauskleidung, (ii) Spritzauskleidung, (iii) Pfannenplattenauskleidung, (iv) spritzbare Pfannenauskleidung, und (v) trockene Pfannenauskleidung. Jede Praxis hat ihre Vor- und Nachteile sowohl in Bezug auf den Betrieb als auch auf die Auswirkung auf die Stahlqualität. Diese Pfannenauskleidungspraktiken werden im Folgenden beschrieben.
Ziegelauskleidung
Die Ziegelauskleidung der Pfanne kam mit der Einführung der SG-Technologie für das Gießen von Flüssigstählen in den 1960er Jahren auf. Dies ist im Wesentlichen eine Erweiterung der Gießpfannenfeuerfestpraktiken auf die Pfanne. Bei dieser Art der Auskleidung werden normalerweise hochaluminhaltige Ziegel verwendet. Die Ziegel stehen nach dem Vorheizen in direktem Kontakt mit dem Flüssigstahl.
Die Vorteile dieser Auskleidungsart sind geringes Risiko der Wasserstoffaufnahme durch Flüssigstahl, geringer Lagerbestand, keine Investition in spezialisierte Auskleidungsausrüstung und geringes Risiko des Auswaschens der Auskleidung.
Nachteile der Ziegelauskleidung sind die Notwendigkeit intensiver Aushärtung, lange Pfannenvorbereitungszeit, hohe Arbeitsintensität, schlechte Isolierung, hohe Wärmeleitfähigkeit, die zu höheren Temperaturverlusten beiträgt, keine Möglichkeit des Kaltstarts, Gefahr des Pfannendurchbruchs aufgrund schwacher Fugen, schwieriges Entfernen der gebrauchten Auskleidung und die Notwendigkeit großer Mengen an Pfannen.
Spritzauskleidung
Spritzauskleidungen in der Pfanne wurden ursprünglich von der japanischen Stahlindustrie eingeführt, um die Probleme der Ziegelauskleidung zu überwinden. Bei dieser Methode wird das trockene Feuerfestpulver der richtigen Zusammensetzung nach der Fluidisierung übertragen und mit einer Spritzmaschine an der Pfannenwand installiert, um eine monolithische Auskleidung zu erhalten. Ursprünglich waren dies Alumino-Silikat-basierte und später in basische Typen (Magnesit-basiert) umgewandelt, um die metallurgische Praxis zu unterstützen. Konventionelle Pfannenspritzmaterialien sind so ausgelegt, dass sie eine niedrige Festigkeit zwischen 1000 °C und 1250 °C aufweisen.
Diese Eigenschaft unterstützt die Bildung einer Schwachzone zwischen der Sicherungsauskleidung und der gesinterten Zone, was wiederum das einfache Entschlacken erleichtert. Einer der vielen Nachteile des Pfannenspritzmaterials ist der Schwund bei hohen Temperaturen, der die Leistung des Spritzmaterials verschlechtert. Hoher Schwund verursacht hohe Spannungen und nachfolgende Rissbildungen während des Betriebs, während geringer Schwund eine Barriere für einfaches Entschlacken sein kann.
Diese Art der Auskleidung bietet eine monolithische fugenfreie Struktur und relativ verbesserte Entschlackungsoperationen, aber wenig wird in Bezug auf Vorheizzeiten oder Wärmeverluste gewonnen, aufgrund der hohen Dichte der gespritzten Auskleidungen. Diese Art der Auskleidung neigt dazu, bei schnellem Vorheizen zu rissen und abzuplatzen, und daher kann die Pfanne mit Spritzauskleidungen nicht Kaltstartpraktiken unterzogen werden.
Vorteile der Spritzauskleidung sind geringes Risiko der Wasserstoffaufnahme durch Flüssigstahl, geringer Lagerbestand, keine Fugen, weniger arbeitsintensiv, relativ einfache Installation in kürzerer Zeit und relativ einfacheres Entschlacken.
Nachteile dieser Auskleidungsart sind die Notwendigkeit intensiver Aushärtung, hoher Abfall durch Rückprallverluste, schlechte Isolierung, keine Möglichkeit des Kaltstarts, hohes Risiko des Auswaschens, niedrige thermische Stabilität, Staubprobleme, energieintensiv, hohe Kosten, Schwierigkeiten bei der Anwendung variabler Dicke und Investitionsbedarf für Spritzausrüstung.
Pfannenplattenauskleidung
Kurz nach der Einführung des Stranggießens wurde erkannt, dass eine Art Einwegauskleidung erforderlich war, um Feuerfestkosten zu reduzieren und die thermische Isolierung zu verbessern. Ziegel und konventionelle Spritzprodukte waren unzuverlässig und boten keine thermische Isolierung. Die Einführung von niedrigdichten, einwegfähigen, vorgeformten und vorgeärteten Pfannenplatten in den mittleren 1970er Jahren bot gute thermische Isolierung und niedrigen Feuerfestverbrauch. Allerdings haben Pfannenplattenauskleidungen den Nachteil höherer Arbeitskraft und Zeit für ihre Vorbereitung.
Diese Auskleidung mit Kieselsäure (SiO₂) basierten Platten ist in Gebieten beliebt, wo Arbeitskosten niedrig sind und Anwendungstechnologien nicht ohne weiteres verfügbar sind. Die Beliebtheit der Pfannenplattenauskleidung ist auch auf ihre niedrigen Kosten, keine Notwendigkeit von Ausrüstungsinvestitionen und einfaches Entschlacken zurückzuführen. Die Verwendung von SiO₂-basierten Platten erlaubt nur Kaltstartpraxis. In den 1980er Jahren wurden Magnesit (MgO) basierte Platten eingeführt, um die Anforderung der Vorheizbarkeit für eine Heißstartpraxis zu erfüllen, die für niedrige Wasserstoffüberlegungen bei der Herstellung von hochlegierten Qualitätsstählen erforderlich ist. SiO₂-basierte Platten werden für Baustahl und MgO-Platten für Sonderstähle und Stähle mit hohem Calciumgehalt verwendet. Der Grund ist, dass Kieselsäure von Kalk, Aluminiumoxid und Eisenoxid, die im Stahl vorhanden sind, angegriffen wird.
Die Vorteile der Pfannenplattenauskleidung umfassen geringeren Pfannenlagerbestand, geringe Wasserstoffaufnahme bei Platten mit Heißstart, gleichmäßige Form der Auskleidung, keine Notwendigkeit für Aushärtung, gute Isolierung, Möglichkeit des Kaltstarts und damit Energieeinsparungen, einfacheres Entschlacken, geringer Energiebedarf, keine Investition in Ausrüstung, geringes Risiko des Auswaschens und bessere Arbeitsumgebung.
Die Nachteile der Pfannenplattenauskleidung umfassen das Vorhandensein von Fugen, Sandrücken, Gefahr der Wasserstoffaufnahme bei Kaltstart, arbeitsintensiv, hoher Lagerbedarf, Handhabungs-/Bruchprobleme und hohe Kosten bei Magnesit-basierten Platten.
Spritzbare Pfannenauskleidung
Die spritzbare Pfannenauskleidung wurde erstmals 1982 entwickelt und wird seit der zweiten Hälfte der 1980er Jahre breit eingesetzt. Derzeit wird sie in mehr als 50 % der Pfannen weltweit verwendet. Diese Art der Auskleidung vereint erfolgreich viele der Vorteile der Pfannenplattenauskleidung und Spritzauskleidung, während sie Nachteile wie Fugen, Sandrücken, Rückprallverluste, Staubprobleme und schlechte Isolierung etc. eliminiert. Die Qualität der Auskleidung hängt von der Geschicklichkeit des Spritzbedieners und der Trocknungsausrüstung ab.
Bei der spritzbaren Pfannenauskleidung wird ein dicker Schlamm aus Feuerfestmaterialien gründlich gemischt und nach Zerstäubung mit Druckluft auf die Pfanne transportiert und aufgebracht. Die verwendeten Feuerfestmaterialien sind hauptsächlich MgO und SiO₂. Der MgO-Gehalt liegt meist im Bereich von 70 % bis 90 % mit dem Rest SiO₂. Für längere Gießsequenzen werden höhere Mengen an MgO zusammen mit höherer Auskleidungsdicke benötigt. Der Auskleidungsvorgang kann auch mit robotergestützten Applikationssystemen durchgeführt werden.
Da eine homogene Mischung vor dem Auftragen des Produkts erfolgt, ist die Einarbeitung spezieller chemischer Additive möglich, was hilft, die thermische Stabilität der Auskleidung zu verbessern und gute Flexibilität zu verleihen. Für die chemische Bindung in der gespritzten Masse ist ein Vorheizen auf ca. 1000 °C erforderlich.
Die spritzbare Pfannenauskleidung hat signifikante Vorteile geringerer Dichte der Auskleidung und besserer Kontrolle der Auskleidungsdicke im Vergleich zu Spritzauskleidungen. Bei dieser Art der Auskleidung werden normalerweise Fasern und andere Chemikalien zur Feuerfestmasse hinzugefügt. Die Auskleidung wird bei Heißstartpfannen vorgeheizt oder auf Raumtemperatur abgekühlt und als Kaltstartpfanne übernommen. Die Auskleidungsintegrität muss während der Aushärtung sichergestellt werden, und dies erfordert das Aufbringen des Auskleidungsmaterials auf die permanente Pfannenauskleidung, nachdem deren Temperatur unter 100 °C gesunken ist. Da es sich um einen nassen Prozess handelt, der bis zu 30 % Wasser verwendet und Schläuche und Überschwappen vorhanden sind, schafft der Prozess arbeitsmedizinische und sicherheitstechnische Probleme.
Vorteile der spritzbaren Pfannenauskleidung umfassen geringes Risiko der Wasserstoffaufnahme, Fehlen von Fugen, geringerer Lagerbestand, weniger arbeitsintensiv, einfaches Entschlacken, gute Isoliereigenschaften, Möglichkeit des Kaltstarts und kontrollierbare Auskleidungsdicke.
Nachteile der Auskleidung umfassen die Notwendigkeit von Ausrüstungsinvestitionen, die Notwendigkeit intensiver Aushärtung und ein moderates Risiko des Auswaschens.
Trockene Pfannenauskleidung
Die trockene Pfannenauskleidung wurde zur gleichen Zeit wie die spritzbare Pfannenauskleidung entwickelt. Allerdings haben der hohe Preis von Phenolharzpulver und damit verbundene arbeitsmedizinische und sicherheitstechnische Probleme dazu geführt, dass trockene Pfannenauskleidungen nur in einer Handvoll Stahlwerke eingesetzt werden. Kürzlich haben harzfreie Bindersysteme (Natriumsilikat-Binder oder Glucose-Binder) alle arbeitsmedizinischen und sicherheitstechnischen Probleme eliminiert, und zusätzlich wurde die zweite Generation trockener Pfannenprodukte mit erheblich reduzierter Pfannenvorbereitungszeit eingeführt.
Der trockene Pfannenauskleidungsprozess unterscheidet sich von anderen Auskleidungsprozessen, da er in trockener Pulverform aufgebracht wird und keine Wasserzugabe erfordert. Normalerweise nutzt diese Auskleidung eine harzbasierte Bindung. Das zugesetzte Harz wird durch Aufbringen einer kleinen Wärmemenge aktiviert. Das Formen der Auskleidung erfolgt durch Verwendung eines Formers und Einbringen des trockenen Pulvers in den Spalt zwischen der permanenten Auskleidung und dem Former. Eine spezielle Trocknungsanordnung ist erforderlich, um diese Masse bei ca. 300 °C für 24 Stunden zu trocknen, um die Polymerisation des Harzes zu entwickeln, die ihm Festigkeit verleiht. Für die Aktivierung des Harzes zur Bindungsbildung wird Heißluft bei ca. 400 °C benötigt.
Die Notwendigkeit der Vibration des trockenen Pulvers hängt vom verwendeten Produkt ab. Die trockene Pfannenauskleidung hat relativ geringere Isolierung aufgrund ihrer höheren Dichte. Sie benötigt den Service des Krans der Pfannenbucht für ihre Installation. Bei trockener Auskleidung wird da kein Wasser verwendet, gibt es keine direkte Haftung an die permanente Pfannenauskleidung. Dies hilft beim guten Entschlacken und verlängert die Lebensdauer der Pfannenauskleidung.
Ein Vorteil der trockenen Pfannenauskleidung ist, dass sie eine langsame Wasserstoffaufnahme im Stahl sicherstellt, da sie kein Wasser für die Applikation benötigt. Etwa 0,7–0,9 ppm Wasserstoffaufnahme wird berichtet im Vergleich zu 1,8–2,4 ppm bei spritzbarer Pfannenauskleidung. Die glatte Oberfläche einer trockenen Auskleidung und die Fähigkeit, die Auskleidungsgeometrie konsistent zu reproduzieren, bieten Verbesserungen der Stahlqualität und bessere Erosionsbeständigkeit, was das Potenzial hat, die Sequenzlängen zu erhöhen. Da diese Art von Produkt ein freifließendes Pulver ist, ist die Installationsausrüstung relativ einfach und wartungsfreundlich. Weitere Vorteile der trockenen Auskleidung sind eine monolithische Auskleidung, geringerer Lagerbestand, weniger arbeitsintensiv, geringere Pfannenvorbereitungszeit, geringeres Risiko des Auswaschens, einfaches Entschlacken da keine direkte Haftung an die permanente Auskleidung besteht, umweltfreundliche Applikation, Möglichkeit langer Sequenzen und einfache und schnelle Installation.
Nachteile der Auskleidung umfassen hohen Investitionsbedarf, geringere Isolierung und Abhängigkeit vom Hallenkran.
Herstellungsprozess
- Fortschrittliche Automatisierung & Modellierung im Stranggießen von Stahl
- Optimierung der Feuerfestauskleidung für maximale Verfügbarkeit im Basissauerstoffkonverter
- Optimierung des Stranggießens durch Luftnebelkühlung: Effizienz und Qualität
- Premium-Stranggieß-Formpulver für überlegene Stahlproduktion
- Der Tiegel: Schlüssel zur Qualität im kontinuierlichen Stahlstranggießen
- Strangguss von Stahl: Prozess, Technologie und Vorteile
- Stahlqualität verbessern durch kontaktloses elektromagnetisches Rühren beim Stranggießen
- Kokillen: Das entscheidende Bauteil beim Stranggießen von Stahl
- Hochofen-Feuerfestauskleidung: Schutz der Schalen für Kontinuierlichen Betrieb
- Präzisionsguss: Verfahren, Anwendungen und Vorteile im Detail