



Optimierung der Kalkqualität für die Konverter-Stahlherstellung
Bedeutung von Kalk in der Konverter-Stahlherstellung
Kalk ist ein weißer kristalliner Feststoff mit einem Schmelzpunkt von 2572 °C. Als basisches Oxid reagiert er mit sauren Oxiden wie Siliziumdioxid (SiO₂). Er besteht aus Calciumoxid (CaO), das durch Erhitzen (Brennen) von Kalkstein (CaCO₃) auf Temperaturen von mindestens 900 °C (üblicherweise 1100 °C) entsteht.
Reaktionsgleichung: CaCO₃(s) + Wärme → CaO(s) + CO₂(g)
Diese Reaktion ist reversibel: Calciumoxid reagiert mit Kohlendioxid zu Calciumcarbonat. Durch das Entfernen des freigesetzten CO₂ wird das Gleichgewicht in Richtung CaO verschoben.
Durch Reaktion mit Wasser (Löschen) entsteht gelöschter Kalk Ca(OH)₂, auch als Löschkalk bekannt:
Reaktionsgleichung: CaO + H₂O → Ca(OH)₂ + Wärme
Als basisches Flussmittel spielt Kalk eine entscheidende Rolle in der Abfolge metallurgischer Reaktionen im Konverter. Roheisen wird zu Stahl, indem Schwefel (S), Phosphor (P), Kohlenstoff (C), Silicium (Si), Mangan (Mn) und andere Verunreinigungen oxidiert werden, damit sie in die Schlacke oder Gasphase übergehen und sich von der Metallphase trennen. Kalk dient primär der Schlackenbildung zur Entfernung dieser schädlichen Elemente aus der flüssigen Schmelze und zur Optimierung der Stahlqualität.
Einfluss des Basissauerstoffverfahrens (BOF) auf die Kalkanforderungen
Im Basissauerstoffverfahren (Basic Oxygen Furnace, BOF) werden Verunreinigungen durch Sauerstoffblasen oxidiert. Die entstehenden Oxidationsprodukte werden in einer Schlacke gebunden, die mit Hilfe von gebranntem Kalk gebildet wird.
In den 1950er Jahren bestand Metallurgiekalk aus einem Gemisch aller Korngrößen – von sehr grob bis sehr fein –, wobei Begleitbestandteile wie SiO₂ und Schwefel in den Feinanteilen angereichert waren. Die Kalkqualität war damals weniger kritisch, da das Siemens-Martin-Verfahren eine Schmelzzeit von 6 bis 8 Stunden hatte. Mit der Einführung des Basissauerstoffkonverters verkürzte sich die Sauerstoffblaszeit auf 18 bis 20 Minuten. Die Reaktionsgeschwindigkeiten im BOF sind extrem hoch. Da große Kalkmengen in kurzer Zeit in den Konverter gegeben werden, ist eine sorgfältige Auswahl der Kalkqualität essenziell, um seine Auflösung in der Schlacke zu verbessern und den schnellen Reaktionen gerecht zu werden. Chemische und physikalische Eigenschaften des Kalks müssen daher genau beachtet werden.
Chemische Eigenschaften von Kalk
CaO-Gehalt
Der CaO-Gehalt sollte so hoch wie möglich sein, in keinem Fall unter 90 %. Ein hoher CaO-Gehalt gewährleistet eine effiziente Schlackenbildung und Neutralisation saurer Oxide.
CO₂-Gehalt (Restkohlendioxid)
Der CO₂-Gehalt sollte so niedrig wie möglich sein, was für die Wärmebilanz und ruhige Blasbedingungen im Konverter wichtig ist. Der CO₂-Gehalt hängt vom Ausbrandgrad bei der Kalkherstellung ab. Für weichgebrannten Konverterkalk liegt die Obergrenze üblicherweise bei 1,5 % CO₂.
SiO₂-Gehalt
SiO₂ ist ein saures Oxid und greift die basische Magnesia-Carbonat-Ausmauerung des Konverters stark an. Ein Hauptzweck der Kalkzugabe ist die Neutralisation des durch Oxidation von Si im Roheisen und Schrott entstehenden SiO₂. Jeder SiO₂-Eintrag über den Kalk ist kontraproduktiv. Der SiO₂-Gehalt sollte daher so niedrig wie möglich sein, idealerweise unter 1,0 %.
MgO-Gehalt
Der MgO-Gehalt gewinnt an Bedeutung. Kalk mit MgO-Anteil wirkt sich günstig auf die Standzeit der Konverter-Ausmauerung aus. Einige metallurgische Kalke für das Konverterverfahren weisen MgO-Gehalte von ca. 2 % auf.
Schwefelgehalt
Der Schwefelgehalt des Kalks begrenzt die Entschwefelung im Konverter und kann unter bestimmten Bedingungen zu einer Re-Schwefelung des Stahls führen. Er ist besonders wichtig für weiche und manganarme Stähle. Ein niedriger Schwefelgehalt erleichtert die Steuerung des Schwefelgehalts im Stahl. Der Schwefelgehalt hängt vom Brennstoff, der Kalksteinqualität und den Brennbedingungen ab. Normalerweise soll der Schwefelgehalt im gebrannten Kalk 0,05 % nicht überschreiten; typische Analysen weisen 0,025 % auf.
Phosphorgehalt
Richtig gebrannter Kalk unterstützt die Entphosphorung der flüssigen Schmelze. Phosphoreintrag über den Kalk ist kontraproduktiv. Der P-Gehalt sollte so niedrig wie möglich sein, normalerweise unter 0,03 %.
Physikalische Eigenschaften von gebranntem Kalk
Korngröße
Für das BOF-Verfahren ist die Korngröße entscheidend. Üblicherweise werden Korngrößen zwischen 8 mm und 40 mm eingesetzt, da sie die Auflösung im Konverterbad und die Schlackenbildung fördern. Feinkornanteile (< 8 mm) werden zu über 5 % mit den Konverterabgasen mitgerissen und begünstigen Anbackungen im Konverterhut. Der zulässige Feinanteil liegt normalerweise bei ca. 5 %.
Reaktivität
Die Reaktivität bestimmt die Auflösegeschwindigkeit und Reaktionsfähigkeit des Kalks zur Entfernung schädlicher Elemente. Da sie im flüssigen Stahl nicht direkt messbar ist, wird sie standardisiert im Wasser bestimmt (Titration mit 4n HCl). Ein 12,5 g schweres Kalkproben (1–3 mm) wird in 100 ml Wasser bei 60 °C gelöst, mit Methylorange versetzt und mit 4n HCl bis zum Farbumschlag (orange → rosa) titriert. Der verbrauchte HCl-Volumen (ml) × 4 ergibt den Reaktivitätswert. Je höher der Wert, desto reaktiver der Kalk.
Die Reaktivität resultiert aus guter Porosität und großer spezifischer Oberfläche. Überbrannter Kalk verliert durch Porenschluss an Reaktivität; unterbrannter Kalk enthält Rest-CO₂ und erzeugt mehr Feinanteile beim Handling. Reaktivität hängt von Homogenität, Ausbrandgrad und spezifischer Oberfläche ab.
Hygroskopie und Lagerung
Wegen hoher Porosität ist gebrannter Kalk stark hygroskopisch. Die Oberfläche der Kalkstücke nimmt Feuchtigkeit auf, hydratisiert und zerfällt zu Pulver, wodurch frische Oberfläche freigelegt wird. Mit der Feuchtigkeitsaufnahme verliert der Kalk an Reaktivität. Hydratisierter Kalk nimmt an den schnellen Konverterreaktionen nicht teil. Daher muss gebrannter Kalk so schnell wie möglich nach der Produktion im Konverter verbraucht werden.
Physikalische Kennwerte guten gebrannten Kalks
- Schüttdichte: 1,5 – 1,7 t/m³
- Porosität: ca. 50 %
- Spezifische Oberfläche: 1,5 – 2,0 m²/kg
- Kleine Mineralkristalle
- Hohe Reaktivität: > 300 ml 4n HCl
- Niedriger Rest-CO₂-Gehalt: < 2 %
- Geringer Feinanteil: < 5 %
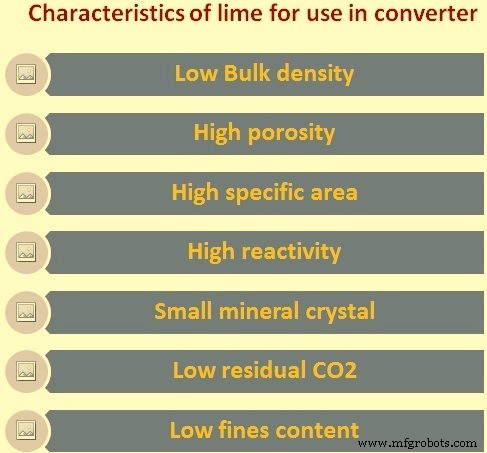
Abb. 1: Eigenschaften von Kalk für den Einsatz im Konverter
Kalk und Konverterschlacke
Kalk ist für die Stahlherstellung unverzichtbar. Zu Beginn des Blasens werden gebrannter Kalk und gebrannter Dolomit zugegeben, manchmal auch über die Blaszeit verteilt. CaO des Kalks und CaO + MgO des Dolomits reagieren mit den oxidierten Verunreinigungen und Eisenoxid zu einer Schlacke aus komplexen Calcium- und Magnesiumsilikaten, Alumosilikaten, Ferriten und Phosphaten. Die Bildung einer guten basischen Schlacke ist essenziell für die Stahlqualität. Die Basizität (CaO/SiO₂) wird üblicherweise im Bereich 2,8 bis 3,5 gehalten.
Der Begriff Schlackenbasizität beschreibt das saure/basische Verhältnis der Schlacke zur basischen Ausmauerung. Ist die Schlacke zu sauer, greift sie die Steine an; ist sie basischer, schützt sie sie. Die Basizität wird über die Kalk- und Dolomitzugabe eingestellt. Ein niedrigeres Verhältnis bedeutet saure Schlacke, mit steigendem Verhältnis wird die Schlacke zunehmend basisch.
Richtig gebrannter Kalk mit guter Basizität begünstigt Entphosphorung und Entschwefelung, erleichtert den Stahlherstellungsprozess und reduziert Spritzer. Die Schwefelverteilung zwischen Bad und Schlacke ist bei richtig gebranntem Kalk besser als bei überbranntem Kalk, selbst bei gleicher Basizität. Gleiches gilt in geringerem Maße für die Entphosphorung, besonders bei niedrigen Eisenoxidgehalten in der Schlacke.
Mit richtig gebranntem Kalk lassen sich die Kalkzugaben im Konverter reduzieren, was eine bessere Kontrolle von Schlacke und Temperaturen ermöglicht und den Stahlausbeute erhöht.
Herstellungsprozess
- Wolfram-Molybdän-Eisen-Legierungen: Steigerung der Stahlfestigkeit und Produktionseffizienz
- Wie Qualitätsverbesserung operativen Erfolg in der Fertigung antreibt
- Plex stellt cloudbasiertes Qualitätsmanagementsystem vor, um Fertigungs-Compliance zu verbessern
- Wesentliche Kriterien für die Wahl eines vertrauenswürdigen Urethan-Fertigungspartners
- Top 5 Industriemarken für unübertroffene Qualität & Zuverlässigkeit
- Solukon führt Digital Factory Tool für Qualitätsmanagement in der Fertigung ein
- Premium-Metalle für High-Mix, Low-Volume Fertigungslösungen
- Premium Stempel & Matrizen: Garantierte Werkzeuglebensdauer
- 7 wesentliche Faktoren für hochwertige PCB-Designs
- Premium-Maschinen für authentische italienische Pasta-Produktion