



Sauerstoffblasen in der Konverterstahlerzeugung: Reinheit und Effizienz steigern
Sauerstoffblasen in der Konverterstahlerzeugung
Sauerstoff (O₂) wird während der Stahlerzeugung im Konverter auf das Roheisen geblasen, um Verunreinigungen wie Kohlenstoff (C), Silicium (Si), Mangan (Mn) und Phosphor (P) zu entfernen. Eine wassergekühlte Lanze injiziert Sauerstoff mit sehr hoher Geschwindigkeit auf das flüssige Bad. In den 1950er-Jahren, als das Obenblas-Konverterverfahren kommerzialisiert wurde und die Konvertergröße auf max. 50 t begrenzt war, wurde eine Lanze mit Einloch-Lanzenspitze verwendet. Mit der Zeit nahm die Konvertergröße zu, was eine Erhöhung der Düsenanzahl an der Lanzenspitze für bessere O₂-Verteilung über die größere Badfläche erforderlich machte.
Mit steigenden Qualitätsanforderungen (niedrigere Verunreinigungen) wird O₂ von sehr hoher Reinheit benötigt: mind. 99,5 %, ideal 99,7–99,8 %. Rest: 0,005–0,01 % N₂, Rest Ar.
In Obenblas-Konvertern wird O₂ mit konvergent-divergenten Düsen an der Spitze der wassergekühlten Lanze mit Überschallgeschwindigkeit eingeblasen. Ein kräftiger Gasstrahl durchdringt die Schlacke und trifft auf die Flüssigbadoberfläche zur Stahlerzeugung. Heute arbeiten die meisten Konverter mit Lanzenspitzen mit 3–6 Düsen. Auch 8-Düsen-Spitzen im Einsatz. Die Achsen jeder Düse in einer Mehrloch-Lanzenspitze sind zur Lanzenachse geneigt und gleichmäßig um die Spitze verteilt. Die Lanzenspitze besteht aus Kupfer und ist an das Lanzenstahlrohr angeschweißt.
Auslegungsvolumenströme und Lanzenparameter
Die O₂-Volumenströme und Strömungsgeschwindigkeiten in Abhängigkeit von Konvertergröße und Lanzenrohrdimension sind in Tabelle 1 dargestellt.
| Tab. 1 Auslegungsvolumenströme in der Konverterlanze | |||
| Konverter Wärmegröße (t) | O₂-Volumenstrom (Nm³/h) | Innenrohr Ø × Wandstärke (mm) | O₂-Strömungsgeschwindigkeit (m/s) |
| 250–300 | 58.000–66.000 | 245×8 | 43,5–49,5 |
| 210 | 48.000–54.000 | 219×8 | 45,8–51,5 |
| 180 | 39.000–44.000 | 194×6 | 46,3–52,2 |
| 150 | 30.000–33.000 | 168×6 | 48,4–53,3 |
| 120 | 26.000–28.000 | 159×6 | 47,3–50,9 |
| 80 | 18.000–20.000 | 133×5 | 46,8–51,9 |
| 60 | 14.000–16.000 | 121×5 | 44,7–51,0 |
| 50 | 11.000–13.000 | 114×5 | 40,0–47,3 |
In der Konverterstahlerzeugung wird O₂ mit Überschallgeschwindigkeit auf Roheisen geblasen, um Verunreinigungen (C, Si, Mn, P) zu entfernen. Während des Blasens wird die Lanzenhöhe verringert, um O₂ in das Bad für C-Entfernung verfügbar zu machen. Blasdauer ca. 15–20 Min. Tap-to-tap-Zeit 50–60 Min., abhängig von O₂-Volumenstrom, Roheisenzusammensetzung, Lanzenprofil, Stahlchemie. Interessanterweise hängen O₂-Blasdauer und Tap-to-tap-Zeit nicht signifikant von der Konverterkapazität ab.
O₂ wird durch wassergekühlte Lanze (ca. 8–10 m lang) mit konvergent-divergenter Düse bei hohem Druck (ca. 11–14 bar) und Überschallgeschwindigkeit (Mach >1) eingeblasen. Überschallstrahl fördert höhere Einmischung von O₂ in das Flüssigbad. Während des Blasens bildet sich eine dreiphasige Dispersion aus Schlacke/Metalltröpfchen/Gasblasen. Wichtigstes Lanzenbauteil: Düsenspitze. Ausgelegt für nicht koaleszierende freie O₂-Strahlen. Funktionen der Düse:
- Sauerstoffzufuhr und -verteilung
- Erzeugung eines Gasstrahls
- Induktion von Badbewegung
- Erzeugung von Metalltröpfchen
Nach Abstich des Vorheats und Schlackenablass: Auskleidung inspektionieren. Schrott und Roheisen laden. Konverter in Vertikalstellung kippen, Lanze in Gefäß absenken, O₂-Blasen starten. Startlanzhöhe so wählen, dass Kraftkonzentration auf Badniveau keine winzigen Eisenpartikel ausstößt (Funkenbildung) und gleichzeitig maximale Badfläche vom O₂-Strahl erfasst wird.
Initial weiches Blasen (höhere Lanzenhöhe) zur Schlackenbildung und Vermeidung von Partikelausstoß (Roheisen noch nicht von Schlacke bedeckt). Kalkzugabe zu Blasbeginn und während des Blasens. O₂ ca. 15–20 Min. blasen, Lanzenhöhe progressiv verringern, sodass Schlackenschaum kontrolliert bleibt und Oxidationsreaktionen ununterbrochen ablaufen.
O₂-Zufuhr als freier Gasstrahl ist wesentliches Merkmal der Konverterstahlerzeugung – sowohl beim reinen Obenblasen als auch bei verschiedenen Kombiblasverfahren. In dieser Form ist die gesamte O₂-Blasdauer nahezu unabhängig von Konverterkapazität, O₂-Blasrate und Bodenrühren. Dies zeigt die Auswertung der dimensionslosen Impulsstromrate vs. Verhältnis Blaszeit/gesamte Blasdauer für verschiedene Konverterkapazitäten (30–400 t).
Die dimensionslose Impulsstromrate beschreibt die Wirkung des freien O₂-Strahls bei konstantem Volumenstrom an verschiedenen Lanzenhöhen. Sie nimmt mit abnehmender Lanzenhöhe zu. Abnehmende Lanzenhöhe → härteres Blasen; zunehmende Lanzenhöhe → weicheres Blasen. Lanzenprofil kann so gestaltet werden, dass initial weiches Blasen und progressiv härteres Blasen mit Fortschreiten des Blasens erzeugt wird.
Fundamentale Anforderungen an das Lanzenprofil in der gesamten Konverterstahlerzeugung: Bildung FeO-reicher Schlacke in der Initialphase, dann C- und P-Entfernung durch progressiv erhöhte O₂-Verfügbarkeit im Bad zur Vermeidung von Überoxidation der Schlacke. Erste Anforderung durch „weiches Blasen“ (flache Strahlpenetration), zweite durch „härteres Blasen“ (tiefe Penetration) progressiv. Weiches und hartes Blasen sind essenzielle Anforderungen der Roheisenveredelung durch O₂-Strahlimpakt – unabhängig von Konverterkapazität und Veredelungsart (reines Obenblasen oder Kombiblasen) → gesamte O₂-Blasdauer bleibt annähernd gleich.
Verfügbarkeit von Sauerstoff
O₂ steht energetisch während des Veredelungsprozesses im Konverter zur Verfügung. Die energetische Verfügbarkeit wird durch Durchleiten eines bestimmten O₂-Volumenstroms durch die Düse erzielt.
In der Konverterstahlerzeugung wird O₂ durch Laval-Düsen geblasen. Laval-Düse (konvergent-divergent) gekennzeichnet durch Strömungsquerschnitt, der in Strömungsrichtung abnimmt, ein Minimum (Düsengrundquerschnitt) erreicht, dann wieder zunimmt. Minimaler Querschnitt = Düsengrund. Laval-Düse kann Gas auf Überschallgeschwindigkeit beschleunigen (Mach >1). Tatsächlich Austrittsgeschwindigkeit ca. Mach 2,0–2,4.
Verhalten des freien Gasstrahls
Verhalten eines Gases beim Austritt aus einer einzelnen Laval-Düse in Luft zeigt: Gas spreizt in Umgebung aus → „freier Gasstrahl“, da Ausbreitung nicht begrenzt. Freier Strahl charakterisiert durch potentiellen Kernlänge (PKL) und überschalligen Kernlänge (SKL). Im potentiellen Kern keine Umgebungseinmischung → Gasgeschwindigkeit axial und radial = Austrittswert. Jenseits des potentiellen Kerns beginnen radiale und axiale Geschwindigkeit durch Einmischung abzunehmen. Punkt erreicht, an dem Gasgeschwindigkeit Schallgeschwindigkeit erreicht (M=1). Innerhalb der überschalligen Kernlänge > Schallgeschwindigkeit in beide Richtungen. Jenseits: Unterschall. Radiale Spreizung und axiale Geschwindigkeitsabnahme sind Hauptmerkmale.
Durch Spreizung nimmt Strahlmasse zu → Gaskonzentration in Ebene P=0 sinkt durch Einmischung. Bei O₂-Strömung: Konzentration in P2 niedriger als in P1 und P=0. Aber Strahlmasse (Hauptfluid + Umgebung) in P2 > Masse in P1. Axiale Strahlgeschwindigkeit = Funktion axialer Distanz vom Düsenauslass.
Wichtige Eigenschaft des freien Strahls: führt Impulsstrom mit sich, der beim Auftreffen auf Flüssigkeit in Kraft umgewandelt wird und in die Flüssigkeit eindringt. Impulsstrom im Strahl ist konserviert – wichtige Eigenschaft, da er nur von upstream-Variablen (Druck, Düsenanzahl/-durchmesser) abhängt, nicht von downstream-Bedingungen.
Verhalten von Mehrdüsenstrahlen hängt von Düsenanzahl und Neigungswinkel jeder Düse zur Lanzenachse ab. Düsenanzahl in Konverterstahlerzeugung variiert mit Kapazität, allgemein 3–6. Neigungswinkel: 3-Loch ca. 10–12°, 5–6-Loch ca. 15–16° zur Lanzenachse.
Ob Mehrdüsenstrahlen downstream koaleszieren oder nicht, hängt von Neigungswinkel und Düsenanzahl bei gegebenem upstream Druck/Volumenstrom ab. Koaleszierender Strahl verhält sich wie Einzeldüsenstrahl. Bei 10–12° Neigung für 3-Loch-Lanze koaleszieren Mehrstrahlen bis zu einer gewissen Distanz downstream nicht. Nicht-koaleszierender Strahl bei Impakt auf Flüssigkeit → Penetration = Anzahl Strahlen.
Axiale Geschwindigkeitsabnahme und radiale Spreizung hängen vom Verhältnis Dichte Umgebung / Dichte O₂-Strahl ab. Wenn O₂-Strahl dichter als Umgebung → langsameres Spreizen. Ausbreitungsgeschwindigkeit abhängt vom Verhältniswert. → Geschwindigkeitsabnahme langsamer bei beliebiger Distanz downstream. Situation: kalter Strahl in heißes Metallumfeld → längere potentieller Kernlänge (PKL) und überschallige Kernlänge (SKL) als bei Dichteverhältnis 1. Wenn Verhältnis <1 (O₂-Strahl leichter als Umgebung) → schnelleres Spreizen → kürzere PKL und SKL. Kalter O₂-Strahl in Schlacke eingedüst.
Wirkung des freien Sauerstoffstrahls
Geschwindigkeit des freien O₂-Strahls ist wichtig. Axiale Geschwindigkeit nimmt mit Distanz downstream ab (Einmischung). Im Konverter: zu Blasbeginn Umgebung = heiße Atmosphäre. Während des Blasens ändert sich Umgebung von CO zu Schlacke. Meist ist Strahl in Schlacke eingetaucht. Umgebung im Konverter ist dynamisch. Strahlgeschwindigkeit hängt von upstream-Druck, downstream-axialer Distanz und Umgebung ab. Schwierig zu berechnen bei wechselnder Umgebung, aber Impulsstrom im Strahl ist downstream-unabhängig und berechenbar.
Strahl führt Impulsstrom mit sich, der beim Auftreffen auf Bad in Kraft umgewandelt wird. Wirkung des freien Strahls durch dimensionslose Volumenstromzahl beschreibbar. Diese nimmt mit abnehmender Lanzenhöhe zu. → dimensionslose Volumenstromzahl beschreibt dynamische Lanzenhöhenvariation. Dimensionslose Impulsstromzahl kennzeichnet Wirkung des O₂-Strahls auf Bad bei gegebener Lanzenhöhe gegen Schwerkraft.
Strahlpenetration
Dimensionslose Volumenstromzahl beschreibt Einfluss der Lanzenhöhe auf Strahlpenetration. Flache Penetration bei höherer Lanzenhöhe = „weicher Strahl“; tiefe Penetration bei niedrigerer Lanzenhöhe = „harter Strahl“.
Konstanter O₂-Volumenstrom bei konstantem Druck, durch Düse ausgestoßen, kann so Bad „weich“ treffen und progressiv härter gemacht werden. Methode der O₂-Zufuhr als „freier Strahl“ in Konverterstahlerzeugung sehr effektiv für physikalisch-chemische Reaktionen.
Effekte reaktiven weichen O₂-Strahls auf Flüssigmetallbad: (i) Fe-Oxidation, (ii) flache Penetration, (iii) Schlacke/Metall-Reaktion, (iv) Förderung Schlackenbildung → erleichtert P-Entfernung. Zu lange Dauer weichen Strahls → Überschlappen durch Überoxidation.
Effekte reaktiven harten O₂-Strahls: (i) O₂-Verfügbarkeit tief im Bad, (ii) Förderung C-Oxidation, Beeinträchtigung P-Entfernung, (iii) CO-Entwicklung tief im Bad, Entweichen durch Bad rührt Bad auf, (iv) Tröpfchenbildung, die in Schlacke emulgiert werden.
Strahlarten und Effekte in Abbildung 1.
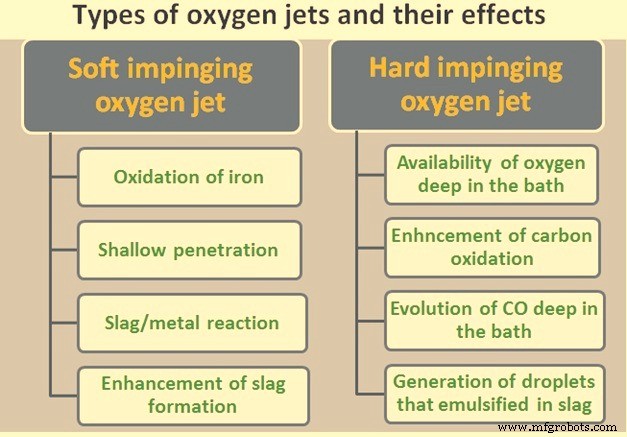
Abb. 1 Sauerstoffstrahlarten und ihre Wirkungen
Reaktionen im Konverter
Bei O₂-Stahlerzeugung wird C-gesättigtes Roheisen mit reinem O₂ bei Überschallgeschwindigkeit geblasen. Reaktionen und Mischen sind intensiv. O₂ reagiert mit gelöstem Si, Mn und Fe selbst → flüssige FeO-haltige Schlacke. O₂ reagiert mit gelöstem C → CO-Gasbildung → Entkohlung des Eisens. Pfad zur Oxidation dieser Elemente (C, Si, etc.) während Stahlveredelung: O₂ in Eisenschmelze blasen, bis Konzentration im Flüssigbad das durch das jeweilige Verunreinigungselement zulässige Gleichgewichtsniveau übersteigt. Gelöstes O₂ und gelöstes Verunreinigungselement verbinden sich zu CO-Gas (bei C) oder flüssigem Siliciumdioxid (SiO₂, bei Si). Da Löslichkeit beider Produkte [CO (Gas) und SiO₂ (flüssig)] in flüssigem Eisen sehr begrenzt ist, nukleieren sie schnell ihre separaten Phasen, koagulieren, konsolidieren und werden durch intensives Rühren des Prozesses ausgeschwemmt.
Während des intensiven O₂-Blasens wird auch etwas Flüssigeisen zu FeO oxidiert, das sich intensiv mit dem Flüssigmetallbad zu einer Emulsion mischt und direkt mit gelösten Verunreinigungen im flüssigen Eisen reagieren kann:
2Fe (flüssig) + O₂ (Gas) = 2FeO (flüssige Schlacke)
FeO (flüssige Schlacke) + C (gelöst in flüssiger Eisenlösung) = CO (Gas) + Fe (flüssig)
2FeO (flüssige Schlacke) + Si (gelöst in flüssiger Eisenlösung) = SiO₂ (flüssig) + Fe (flüssig)
Diese Oxidationsreaktionen sind hoch exotherm. Freigesetzte Wärme aus Si- und anderen Verunreinigungs-Oxidation, zusammen mit Enthalpie aus Fe-Oxidation, wird genutzt: kalten Schrott schmelzen → Konverterwärmegröße erhöhen, sowie Flüssigstahltemperatur für nachgelagerte Prozesse erhöhen. CO₂ wird im Bad eines Stahlerzeugungskonverters nie in nennenswerten Mengen produziert, nur Spuren. Falls CO₂ gebildet, wird es schnell durch Reaktion mit verbleibendem gelöstem C zu CO umgewandelt. Wenn kein gelöstes C mehr nach Oxidation vorhanden, wird CO₂ durch Fe-Oxidation zu CO reduziert. CO₂ ist bei Stahlerzeugungstemperaturen ein Oxidationsmittel. Gleichgewichtsprodukt der Reaktion zur Oxidation von Fe oder in Eisen gelöstem C durch CO₂ stark in Richtung CO, mit Spuren CO₂ (Gibbsche Freie Energie). C wirkt als Reduktionsmittel für FeO (obige Gleichung) – weiterer Faktor, der Fe-Oxidation verlangsamen/stören kann.
Während des Stahlerzeugungsprozesses wird etwas Eisen so weit oxidiert, dass es zum flüssigen FeO-Anteil in der flüssigen Schlackephase beiträgt, die mit dem Metall im Konverter koexistiert. Wird O₂ über den Endpunkt der Verunreinigungsoxidation hinaus geblasen, wird Fe-Oxidation übermäßig. Zeigt sich als messbarer Fe-Ertragsverlust in die Schlacke → vorhersagbare, berechenbare höhere FeO-Konzentrationen in der Schlacke. Einmal C zu CO oxidiert, verbindet sich jeder zusätzliche O₂ mit Fe zu FeO in der Schlacke.
Herstellungsprozess
- Basissauerstoff-Stahlerzeugung: Wie der weltweit führende Stahlproduktionsprozess funktioniert
- Sauerstofftank-Fertigung: Von Rohmaterialien zur Qualitätssicherung
- Sauerstoff: Von der antiken Entdeckung zum modernen industriellen Kraftwerk
- Einschlüsse im Stahl: Ursachen, Arten und Minderung in der Sekundärmetallurgie
- Fortschrittliche Automatisierung, Steuerung und Modellierung in der Basissauerstoff-Stahlherstellung
- Grüne Stahlerzeugung: Revolution der Industrie für einen kühleren Planeten
- Optimierung der Feuerfestauskleidung für maximale Verfügbarkeit im Basissauerstoffkonverter
- Induktionsofen-Stahlherstellung: Effiziente elektrische Schmelztechnologie
- Kombiniertes Blasverfahren: Verbessertes Mischen & Qualität im Konverter-Stahlwerk
- Effizientes Gasrückgewinnungs- und Reinigungssystem für Basissauerstofföfen