



Stahlwalzen in kleinen und mittleren Walzwerken: Optimierung von Querlandwalzwerken
Stahlwalzen bedeutet, das Material (Walzstück) zwischen zwei gleich schnell, aber entgegengesetzt drehenden Walzen (eine im, eine gegen Uhrzeigersinn) hindurchzuführen, wobei der Walzenabstand etwas kleiner ist als die Dicke des eingehenden Stahlquerschnitts. Die Walzen greifen das Material, reduzieren die Dicke, erhöhen die Länge und meist auch die Breite. Dies ist eines der am weitesten verbreiteten Umformverfahren wegen hoher Produktivität, präziser Produktkontrolle und niedriger Betriebskosten. Walzen erzeugt konstante Querschnitte über die Länge; viele Formen und Profile sind möglich.
Grundlagen des Warmwalzens
Warmwalzen ist ein Umformprozess zur plastischen Verformung von Stahl. Plastische Verformung wird durch Druckkräfte der rotierenden Walzen erzeugt. Hohe Druckspannungen entstehen durch Reibung zwischen Walzen und Stahloberfläche. Der Stahl wird zwischen einem Walzenpaar in einem Walzgerüst gequetscht, wodurch die Dicke abnimmt und die Länge zunimmt.
Stahlprofile werden in mehreren Pässen gewalzt, deren Anzahl vom Verhältnis Anfangsquerschnitt zu Endquerschnitt abhängt. Querschnittsfläche reduziert sich pro Pass, Form und Größe nähern sich schrittweise dem Zielprofil.
Merkmale des Warmwalzens
Meist bei hoher Temperatur (Warmwalzen) wegen großer Umformungen. Warmgewalztes Produkt ist weitgehend eigenspannungsfrei. Zunderbildung ist Hauptproblem – erschwert Maßgenauigkeit.
Endmaßqualität wird im Endwalzwerk bestimmt. Maßgenauigkeit hängt ab von: Anfangsabmessungen, Passfolge, Temperatur, Mikrostruktur, Walzenoberfläche, Gerüststeifigkeit, Reibung Walze/Walzstück.
Querlandwalzwerk (Cross-Country Mill)
Ein Walzwerk ist der Ort des Walzvorgangs. Es besteht aus einem oder mehreren Walzgerüsten plus Hilfsausrüstung für Nebenvorgänge. In kleinen und mittleren Walzwerken erfolgt das Walzen meist in Querlandwalzwerken.
Benannt nach Anordnung der Walzgerüste: Mittelachsen parallel, Werkstück wird senkrecht zur Walzrichtung versetzt. Transfer- und Kippförderer kehren Laufrichtung um und fördern Werkstück von einem Gerüst zum nächsten. Charakteristik: Werkstücke müssen kurz genug sein, damit ein Stück ein Gerüst verlässt, bevor das nächste zugeführt wird.
Im weiteren Sinne besteht ein Walzwerk aus Walzgerüsten und einer Reihe von Geräten für Walz- und Hilfsvorgänge. Stahlmaterial wird vom Lager zum Walzofen transportiert, auf Walztemperatur erhitzt. Abläufe im Walzwerk: (i) Walzen des erhitzten Stahls, (ii) Umlenken zwischen Gerüsten, (iii) Drehen/Wenden und Scheren in manchen Werken, (iv) Transport nach Walzen, (v) Kühlen auf Kühlbett, (vi) Schneiden, Markieren, Prägen, (vii) Beschnitt, Verpacken, Förderung zum Fertiglagers. Prozessfließbild in Abb. 1.
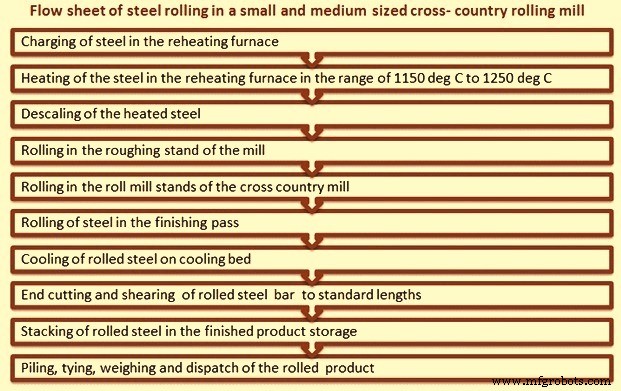
Abb. 1 Fließbild des Walzprozesses in Querlandwalzwerken
Querlandlayout wird für niedrige Kapazitäten genutzt, meist wegen begrenztem Platz. Es begrenzt die maximale walzbare Stablänge.
Querlandwalzwerke sind Warmwalzwerke für Profilstahl (Rund, Quadrat, Flach, Profile) – allgemein „Langprodukte“.
Ein Querlandwalzwerk hat mehrere Gerüste so angeordnet, dass das Werkstück nie in mehr als einem Gerüst gleichzeitig ist. Da Gerüste nebeneinander stehen, wird das Werkstück lateral in die Walzlücken gefördert. In vielen Werken walzt das Werkstück in beide Richtungen; Richtungswechsel nach jedem Pass wirkt sich positiv auf Produktqualität aus.
Jeder Pass reduziert Querschnitt und erhöht Länge → Einrichtungen für längstes Stück an jedem Gerüst nötig (beidseitig).
Begrenzung der max. Reduktion pro Pass bei Einzelsantrieb, besonders wenn mehrere Stücke gleichzeitig im Walzwerk sind. Daher ist Eingangsquerschnitt meist klein. Zweigerüst können so versetzt sein, dass obere Walze des ersten Gerüsts der unteren des zweiten entspricht – Stück läuft hin und her. Kombination Zwei- und Dreigerüst: Mittelwalze des Dreigerüsts entspricht getriebener Walze des Zweigerüsts.
Alternative: Querlandgerüste werden von einem einzelnen Vorwalzgerüst vorgelagert (3–5 Pässe, ungerade Zahl), dann in Querlandgerüste. Dieses Layout erlaubt größeren Eingangsquerschnitt.
Warmwalzen im Querlandwalzwerk
Wie bei allen Warmwalzwerken: Walzen über Rekristallisationstemperatur. Körner rekristallisieren während Walzens, bleiben equiaxed, verhindern Werkzeugverfestigung. Warmgewalztes Produkt hat geringe Richtungsabhängigkeit mechanischer Eigenschaften und verformungsinduzierte Eigenspannungen.
Langprodukte in mehreren Pässen, Anzahl bestimmt durch Querschnittsverhältnis Eingang/Ausgang. Querschnitt reduziert sich pro Pass, Form/Größe nähern sich Zielprofil.
Walzgerüsttypen: Zwei- und Dreigerüst
Gerüste in Querlandwerken sind Zwei- oder Dreigerüst, oder Kombination.
Zweigerüst: zwei Walzen (oben/unten). Walzen nur in eine Richtung. Für Gegenrichtung: reversierendes Walzwerk. Nicht reversierend: Umlenk-Zweigerüst (Pullover) – nach Pass wird Stück über Walzen zurück zur Zufuhrseite geführt.
Dreigerüst: drei Walzen (oben, Mitte, unten). Stück wird in eine Richtung durch ein Walzenpaar, dann umgekehrt durch anderes Paar geführt. Mittelwalze ist gemeinsam. Dreigerüste kehren Stückrichtung um, ohne Motor/Getriebe umzukehren. Ein Spalt (unten/mitte) nimmt Stück in eine Richtung, anderer (oben/mitte) in die andere. Zum Höhenausgleich: Kipp- oder Hubtisch.
Antrieb: Zweigerüst – eine oder beide Walzen getrieben. Dreigerüst – ein oder zwei Walzen getrieben, Rest reibungsgetrieben. Bei zwei Antrieben meist oben/unten, Mitte reibungsgetrieben.
Drehmoment und Leistung
Drehmoment = Maß für Kraft zur Erzeugung Drehbewegung. Leistung wird durch Drehmoment an Walzen und Werkstückspannung zugeführt. Leistung wird hauptsächlich auf vier Arten verbraucht: (i) Energie zur Stahlverformung, (ii) Überwindung Reibungskräfte, (iii) Verluste in Ritzel/Antriebsstrang, (iv) elektrische Verluste in Motoren.
Antriebstechnik
In kleinen/mittleren Querlandwerken meist ein einziger Antrieb für alle Gerüste. Vorwalzgerüst kann separaten Antrieb haben. Antrieb besteht aus: (i) Elektromotor ausreichender Leistung, (ii) Keilriemen, (iii) Schwungrad, (iv) Zahnradsatz, (v) Ritzelständer, (vi) Kupplungen. Meist AC-Motoren, da Drehzahlregelung keine große Rolle spielt.
Walzen – kostenintensivste Verbrauchsmaterialien
Walzen walzen Stahl, Leistung hängt von Material und Betriebslasten ab. Walzendesign limitiert durch Walzkraft, Walzenfestigkeit, Drehmoment. Walzmaterial muss plastische Verformung des Walzguts aushalten, ohne selbst plastisch verformt zu werden.
Ob Eisen- oder Stahlwalzen, hängt von spezifischer Aufgabe ab. Eisenwalzen: Grauguss, Legierungsguss, Klar-/Bestimmter Kühlguss, Verbund-/Duplexwalzen, Unbestimmter Kühlguss, Kugelgraphitguss. Stahlwalzen: Guss- oder Schmiedestahl. Wichtige Eigenschaften: Zähigkeit, Beständigkeit gegen Thermoschock, Schlagbelastung, Verschleißfestigkeit. Auswahl nach Produktionsanforderungen, Anschaffungskosten, spezifischen Qualitäten. Enge Abstimmung mit Walzenhersteller empfohlen.
Passdesign und Passarten
Profilwalzen haben genutete Walzen. Nuten werden per Walzendrehmaschine auf passende Walzen geschnitten. Nuten bilden Pässe, durch die Stahl sequenziell läuft für Zielquerschnitt. Vor Endform durchläuft Stahl viele Pässe. Passeinteilung: (i) Vorpass / Aufraupass, (ii) Leitpass, (iii) Endpass. Vorpässe reduzieren Querschnittsfläche. Leitpässe bringen Querschnitt schrittweise zur Endform. Endpass gibt finales Profil.
Zwei gegenüberliegende Nuten bilden einen Pass, der dem erwarteten Querschnitt nach dem Pass entspricht. Nach jedem Pass nimmt Querschnitt ab, Form nähert sich Endprodukt. Entwicklung nachfolgender Passformen und Anordnung auf Walzen = Passdesign.
Anforderungen an Walzen
Walzen führen schwere Querschnittsreduktion aus. Sie müssen alle Spannungen, Lasten (normal/abnormal) aushalten, die sich mit Walzenverschleiß ändern. Erwartung: kein Bruch, Absplittern, übermäßiger Verschleiß, problemlose Leistung. Kontaktfläche unterliegt Verschleiß, andere Bereiche (Walzenkörper, -hälse) erfahren keine plastische Verformung/Ermüdung, aber hohe Lasten. Walztechnologie hat sich stark weiterentwickelt, Walzen bleiben kritischer Teil.
Walzen sind Werkzeuge des Walzwerks, teuerste Verbrauchsmaterialien. Ihre Nutzung wird weitgehend durch Passdesign bestimmt. Zweck Passdesign: (i) korrektes Profil in Toleranz, gute Oberfläche (fehlerfrei), (ii) max. Produktivität bei min. Kosten, (iii) min. Walzenverschleiß, (iv) einfache Bedienung, (v) optimale Energienutzung.
Genauigkeit, Geschwindigkeit, Walzenstandzeit hängen von Passdesign und Walzmaterial ab. Passfolge unterliegt Limits durch Walzkraft, Walzenfestigkeit, Drehmoment. Passdesign muss sicherstellen, dass Walzenabmessungen und -material maximalen Lasten standhalten.
Walzmaterial wichtig: muss Lasten aushalten, die Walzgut plastisch verformen, ohne selbst plastisch verformt zu werden. Beim Warmwalzen kein Problem, Eisen-/Stahlwalzen geeignet, wenn sie deutlich kühler als Walzgut betrieben werden. Wahl Gusseisen oder Stahl (Guss/Schmiede) nach spezifischer Aufgabe und Eigenschaften: Oberflächenzähigkeit, Thermoschock-/Schlagbeständigkeit, Verschleißfestigkeit. Auswahl nach Produktionsanforderungen, Kosten, Qualitäten.
Walzmaterial wichtig für Lastabschätzung und passende Walzwerksgröße für Produktspektrum. Einer der wichtigsten Faktoren für Walzenstandzeit: Verschleißeigenschaften des Walzmaterials.
Walzenlager
Für ruhigen Lauf und Widerstand gegen Kräfte brauchen Walzen Lager. Lager erfüllen Grundbedürfnis: ruhiges Walzen. Sie sind reibungsmindernde Stützungen für effektives Walzen mit minimalem Energieverlust. Design für hohe Walzkräfte, schwere Stöße, variable Geschwindigkeiten, hohe Temperaturen. Zusätzlich: Beständigkeit gegen Zunder, Schmutz, Wasser. Rolle bei Leistungsreduzierung und Verbesserung Walzbedingung.
Lager in Gerüsten tragen hohe Lasten, spezifische Belastung hoch. Für zuverlässige Aufnahme Walzkräfte: hohe Tragfähigkeit. Bauraum begrenzt, besonders bezüglich Lagerhöhe.
Mühlenlager dimensioniert für Trenkkraft bei Nenndrehzahl. Lagertyp und -bauart bestimmen Gerüsekapazität. Gleitlager (Rotguss/Faser) oder Wälzlager sind in kleinen/mittleren Langproduktwalzwerken am häufigsten.
Walzenkühlung
Beim Warmwalzen wird Wärme an Walzen übertragen. Ohne Kühlung steigt Walzentemperatur bis zur Walzguttemperatur → Walze würde selbst plastisch verformen. Kühlwasser entzieht Wärme. Auftrag muss kontrolliert sein: Wasser darf nicht am Eintrittspunkt auf Walzgut fallen (kühlt nur Walzgut, Dampftaschen, Wasserverlust). Um Walzenverschleiß zu minimieren, muss Kühlwasser so nah wie möglich am Austrittspunkt des Walzguts aufgebracht werden.
Führungsausrüstung
In Warmwalzwerken für Langprodukte führen Führungen das Walzgut an Ein-/Auslauf der Walzenpassung für ruhiges Walzen. Führungen müssen robust, präzise, stabil sein. Große Rolle für Oberflächenqualität. Design für vielfältige Querschnitte/Profile.
Führungen klassifiziert nach: (i) Position bzgl. Arbeitsgerüst (Einlauf-/Auslaufführung), (ii) Bauart, (iii) Reibungsart (Gleit-/Rollreibung).
Kleine/mittlere Querlandwerke nutzen meist Ein-/Auslaufführungen als Gleitführungen (statische Führungen). Design basiert auf Gleitreibung. Aufbau: Führungsgehäuse, zwei gegenüberliegende Blöcke mit Längsnuten in angrenzenden Flächen, separate Metallplatten überbrücken Nuten und passen eng an Walzgutseiten, Wasserkühlung durch Kanäle an Plattenaußenseiten.
Hilfsausrüstung kleiner/mittlerer Walzwerke
- Entzunderung: Statt Hochdruckwasserstrahl wird in manchen Werken Knebelwalze eingesetzt, um Zunder zu brechen, damit er vor erstem Walzgerüst abfällt.
- Walzstückförderung: Manche nutzen Walzenförderer, andere Transferroste oder Kippförderer für laterale Bewegung.
- Kühlbett: Schiebe-Kühlbett (Sliding Type), fasst eine volle Stablänge. Stäbe kühlen durch natürliche Luftkühlung.
- Scheren an drei Stellen: Manche nutzen Kaltscheren, die Zufuhrmaterial auf Ofenlänge schneiden → einzelne Kühlbettlänge nach Walzen. Andere Werke: Ofenzufuhr doppelte Kühlbettlänge. Stück wird im Vorwalzgerüst gewalzt, heißes Walzstück durch Heißschere in zwei Teile geteilt, dann in Querlandwerk auf Kühlbettlänge gewalzt. In allen Fällen: abgekühlter Stab vom Kühlbett → Kaltscherung für Endbeschnitt und Schnitt auf Standardlänge.
- Nach Scheren: Stab auf Standardlängenstapel oder Sortierlängenstapel, weitere Abkühlung auf Umgebungstemperatur. Dann Stapel oder Bündel, Binden für Versand.
Herstellungsprozess
- Einschlüsse im Stahl: Ursachen, Arten und Minderung in der Sekundärmetallurgie
- Dünnbrammen-Gießen und -Walzen: Effizienzsteigerung in der Flachstahlproduktion
- Stahlwalzen: Präzisionsfertigungsprozess Erklärt
- Energieeffizienz in der Eisen- und Stahlproduktion optimieren
- Premium-Draht und Drahtwalzwerke – Hochwertige Stahlstäbe für industrielle Anwendungen
- Universelle Träger (I/H-Profile): Design, Walzen und Anwendungen
- Walzwerke verstehen: Typen, Prozesse & Anwendungen
- Mittelkohlenstoffstahl: Eigenschaften, Anwendungen und Vorteile
- Walzwerke erklärt: Typen und häufige Metallfehler
- Warm- vs. Kaltwalzen: Metallumformprozesse verstehen