



Modernes Langprodukt-Walzwerk: Effiziente Stahlwalztechniken
Langprodukte umfassen (i) Betonstahl, (ii) Profilstahl wie Rund-, Flach-, Vierkant- und Sechskantstahl, (iii) Trägerprofile wie Winkel (gleich/ungleich), U-Profile, Träger, T-Profile und Sonderprofile sowie (iv) Draht. Walzwerke für Langprodukte heißen Langproduktwalzwerke. Je nach Produkt: Handelsstahlwalzwerk, Stab- und Drahtwalzwerk, Leichtprofilwalzwerk, Betonstahlwalzwerk, Leichtwalzwerk, Spezialstahlwalzwerk (SBQ), Drahtwalzwerk.
Produktspektrum und Stahlgüten
Produktquerschnitte sind kleiner als bei Mittel- und Schwerprofilwalzwerken. Drahtwalzwerke erzeugen Drähte von 5–12,5 mm Durchmesser in Coils bis 2,5 t. Walzbar sind niedrig- bis hochkohlenstoffhaltige Stähle, microlegierte und niedriglegierte Stähle.
Anforderungen an das Walzwerkdesign
Das Design muss hohe Produktionsgeschwindigkeit, Mikrostrukturqualität und kürzeste Umrüstzeiten zwischen Produkten sicherstellen. Moderne Langproduktwalzwerke bieten große Flexibilität. Sie sind meist Durchlaufwalzwerke mit drei Walzgerüstgruppen: (i) Vorwalzgerüste, (ii) Zwischenwalzgerüste, (iii) Endwalzgerüste. Eingangsmaterial sind Knüppel. Ein Knüppelwalzwerk kann über einen Walzofen mit dem Langproduktwalzwerk gekoppelt werden, falls Blöcke als Eingangsmaterial vorliegen. Am Ende kann ein Drahtwalzwerk angehängt werden, um auch Draht zu produzieren.
Qualitäts-, Flexibilitäts- und Kostendruck
Steigende Qualitätsanforderungen, Flexibilität und Kosteneffizienz erfordern neue Technologien. Moderne Walzwerke sind Hochgeschwalzwerke für Stabstahl und Leichtprofile in SBQ- und Einsatzstahlqualitäten bei hohen Produktionsraten, bei vertretbaren Investitions- und Betriebskosten.
Produktionsvarianten
Das Walzwerk kann für (i) Einzelprodukt (z. B. Betonstahl), (ii) Stabprodukte, (iii) Profilprodukte, (iv) Draht in Coils oder (v) Mehrproduktkombinationen ausgelegt sein. Einige Betonstahl- und Stabgrößen können in Coilform gewalzt werden, andere in geraden Längen. Produkte können Handels- oder SBQ-Qualität sein.
Auslegung als Ein- oder Zweistrangwalzwerk möglich. Bei Zweistrangwerken läuft das Vorwalzwerk in zwei Strängen, Zwischen- und Endwalzwerk in einem Strang.
Bei Betonstahlwalzwerken kann Schlitzwalzen (Slit Rolling) integriert werden. Multi-Slit-Rolling (MSR) ermöglicht gleichzeitiges Walzen von zwei oder mehr Betonstählen aus einem Knüppel. Schlitzwalzen wird bei kleinen Durchmessern eingesetzt und reduziert die Passanzahl gegenüber konventionellem Einstrangwalzen.
Kapazitäten
Kapazitäten variieren je nach Produkt, Größe, Qualität, Knüppelquerschnitt/-länge, Ofenkapazität, Walzgeschwindigkeiten, max. Walzgeschwindigkeit, Schichten/Tag. Typisch 300.000–800.000 t/Jahr. Betonstahlwerke können über 1 Mio. t/Jahr ausgelegt sein.
Layout und Automatisierung
Moderne Walzwerke werden oft auf höherem Niveau (ca. +6 m ab Gelände) installiert, damit Ölkeller etc. ebenerdig für Wartung zugänglich sind. Das Layout ist entscheidend für die Leistung: minimale Abstände zwischen Anlagen, aber technologische Anforderungen müssen erfüllt sein. Abbildung 1 zeigt ein typisches Fließbild.
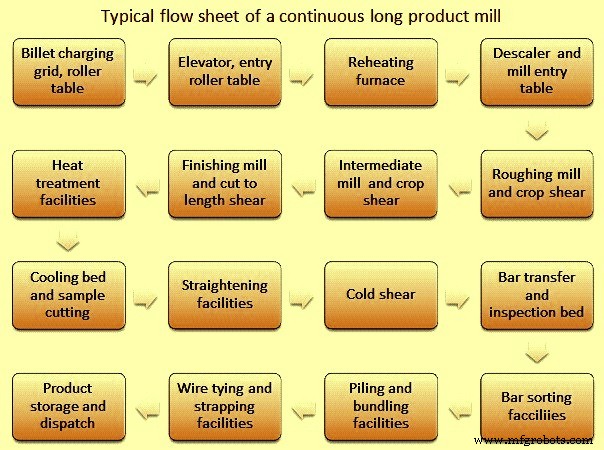
Abb. 1 Typisches Fließbild eines kontinuierlichen Langproduktwalzwerks
Technologien und Ausrüstung zielen auf verbesserte Produktqualität, Leistung und Betriebsstabilität. Moderne Werke integrieren Automatisierung (Level 2, teils Level 3) mit technologischen und mechatronischen Aspekten. Keine manuellen Steuerungen, minimale menschliche Eingriffe.
Thermomechanisches Walzen
Moderne Walzwerke können für thermomechanisches Walzen (Niedertemperaturwalzen) ausgelegt sein – eine Methode zur Inline-Steuerung der Endwerkstoffeigenschaften. Verformung in den letzten Pässen im Temperaturbereich teilweiser Rekristallisation oder Rekristallisationsunterdrückung. Ergebnis: feinkörnige Struktur, verbesserte metallurgische/mechanische Eigenschaften direkt im Walzwerk. Vorteile: feines Korn, Entfall nachträglichen Normalisierens, verbesserte Zähigkeit bei Tieftemperatur, bessere Eigenschaften nach Einsatzhärtung, kürzeres Anlassen von Federstahl, höhere Ermüdungsfestigkeit, höhere Zugfestigkeit bei microlegierten Stählen, geringere Entkohlungstiefe.
Anforderungen an moderne Langproduktwalzwerke
- Hohe Verfügbarkeit, Produktivität, Ausbeute.
- Geringer Wartungsbedarf.
- Niedriger Energieverbrauch.
- Enge Maßtoleranzen.
- Negative Toleranzen (Profilgewicht).
- Keine Dimensionsänderungen über die Länge.
- Einheitliche physikalische Eigenschaften.
Wichtige Walzparameter
Temperatur, Querschnittsreduktion (%), Zwischenstandszeit, wahre Dehnung, Dehnrate. Typische Werte in Tabelle 1. Da Querschnitt progressiv abnimmt, bewegt sich das Walzgut mit unterschiedlichen Geschwindigkeiten. Beispiel Drahtwalzwerk: Knüppel 150 mm quadratisch, 10–12 m lang → fertiger Draht 5 mm Durchmesser, 1,93 km lang bei Endgeschwindigkeiten bis 120 m/s.
| Tab. 1 Typische Parameter an Walzstufen | ||||
| Einheit | Vorwalzen | Zwischenwalzen | Endwalzen | |
| Temperaturbereich | °C | 1000–1100 | 950–1050 | 850–950 |
| Geschwindigkeitsbereich | m/s | 0,1–1 | 1–10 | 10–120 |
| Zwischenstandszeit | ms | 1600–10300 | 1000–1300 | 5–60 |
| Wahre Dehnung | – | 0,20–0,40 | 0,30–0,40 | 0,15–0,50 |
| Dehnrate | 1/s | 0,90–10 | 10–130 | 190–2000 |
Endmaßqualität wird im Endwalzwerk bestimmt. Maßgenauigkeit hängt ab von: Anfangsabmessungen, Passfolge, Temperatur, Mikrostruktur, Walzenoberfläche, Gerüststeifigkeit, Reibung Walze/Walzstück.
Ausstattung eines modernen Langproduktwalzwerks
Geräte lassen sich in Kategorien gliedern:
- Fördereinrichtungen für Walzgut
- Walzofen
- Walzgerüste
- Wärmebehandlungsanlagen
- Scherenanlagen
- Kühl- und Transporteinrichtungen für Walzprodukt
- Verpackungsanlagen
- Elektrik, Steuerung, Automatisierung
- Hilfsanlagen
Förderung und Walzofen
Knüppel werden per Aufzug auf Walzwerksniveau gebracht. Walzenbahnen (meist Gruppenantrieb) transportieren das Walzgut. Moderne Werke nutzen energieeffiziente Schubbalken- oder Schrittrostöfen mit computergesteuerter Regelung. Diese öfen heizen Knüppel gleichmäßig auf Zieltemperatur bei erforderlicher Rate, ohne Skid-Marks und Kaltstellen. Sie verarbeiten kalte oder warme Knüppel. Merkmale: (i) überragende Knüppelqualität, (ii) bessere Heizeffizienz, (iii) sehr niedriger Brennstoffverbrauch, (iv) minimale Zunderverluste → hoher Materialausbeute, (v) niedrige Entkohlung → geeignet für höhere Stahlgüten, (vi) maximale Betriebsflexibilität auch bei niedriger Produktivität. Hohe Brenner-Turn-Down-Ratios halten Ofen bei Stillstand mit Minimalfeuerung.
Walzgerüste und Walzen
Walzgerüste bestehen aus Gerüsten, Walzen, Buchsen, Lagern, Antrieben, Ein- und Auslauf-Führungen. Moderne Werke nutzen Tandem-Gerüste für hohe Produktionsraten, gegliedert in Vor-, Zwischen- und Endwalzwerk. Vorwalzwerk: horizontale und vertikale Gerüste, Kragarm- oder rahmenlose Bauart. Zwischenwalzwerk: horizontale/vertikale rahmenlose Gerüste mit Schnellwechselsystem. Endwalzwerk: Kombination horizontal/vertikal oder horizontal/konvertierbar.
Kragarmgerüste: kompakt, vielseitig einsetzbar (Einstrang horizontal/vertikal, gespaltene Zwischenzüge, Vorendgerüste bei Draht). Vorteile: kleine Fundamente, Kassetten austauschbar zwischen horizontal/vertikal, hohe Tragfähigkeit bei kleinen Durchmessern → ideal für Hochgeschwindigkeits-Drahtblöcke, optimale Zugänglichkeit, schneller Walzen- und Gerüstewechsel.
Rahmenlose Gerüste (HL): Standard in Vor- und Zwischenwalzwerken. Modulare Bauweise erlaubt HL-Kassetten in allen Konfigurationen (horizontal, vertikal, schwenkbar, universell). Größen variieren nach Walzenabmessungen, Passplan, Passform, Getriebe/Motor. Merkmale: Kompaktheit, Steifigkeit, niedriges Walzenbiege-Modul, langlebige Mehrreihen-Rollenlager mit selbstausrichtenden Buchsen, spielfreie Buchsenbalancierung, Rollenbalken für einfache Führungsjustierung. Vorteile: (i) Fundamenteinsparung, (ii) enge Form-/Maßtoleranzen, (iii) Zeitersparnis beim Gerüstewechsel (Walzenwechsel außerhalb der Walzlinie), (iv) weniger Wartung durch weniger Komponenten/bessere Zugänglichkeit, (v) automatische Walzspaltverstellung, (vi) operative Flexibilität (gleiche Geräteeinheit in jeder Position).
Reducing Sizing Mill (RSM) – Präzisionswalzwerk
RSM (auch Präzisionswalzwerk) ist gefragte Technologie für Langprodukte. Konventionelle Walzwerke erfüllen enge Toleranzen nur schwer (Verlust an Effizienz, Auslastung, Ausbeute). RSM nutzt 3-Walzen-Technologie: geringer Spreizung, hoher Verformungswirkungsgrad. Vorteile: Einbau in Walzlinie für beliebige Endgrößen enger Toleranzen, jeder Walzspalt unter Last verstellbar, vollautomatisierbar.
Führungsausrüstung
Führungen leiten Walzgut an Ein- und Auslauf der Walzenpassung für ruhigen Walzvorgang. Sie müssen robust, präzise, stabil sein und spielen große Rolle für Oberflächenqualität. Design für vielfältige Querschnitte/Profile. Moderne Werke nutzen Rollenführungen (Ein-/Auslauf) basierend auf Rollreibung – Vorteile gegenüber Gleitführungen: schnellere/genauere Justierung, höhere Verschleißfestigkeit, weniger Walzfehler (Kratzer, Überlagerungen, Riefen).
Walzen – Hauptverschleißteil
Walzen sind teuerste Verbrauchsmaterialien. Leistung hängt von Material und Belastung ab. Walzendesign limitiert durch Walzkraft, Walzenfestigkeit, Drehmoment. Walzmaterial muss plastische Verformung des Walzguts aushalten, ohne selbst plastisch verformt zu werden. Tab. 2 listet Walzentypen für Langproduktwalzwerke.
| Tab. 2 Walzentypen in Langproduktwalzwerken | ||
| Nr. | Walzentyp | Oberflächenhärte (Shore) |
| 1 | Geschmiedeter Stahl 0,75 % C, Vorwalzgerüst | 35 |
| 2 | Gussstahl – 0–0,5 % Mo + Ni, Cr, Mn, zäh, feuerrissbeständig | 30–42 |
| 3 | Perlitische Gusswalzen, Grauguss, zäh, feuerrissbeständig, Strangwalzen | 30–38 |
| 4 | Spezialgusswalzen, Verbesserung oben | 35–40 |
| 5 | Adamit-Gussstahl, hoher C in Lösung + Ni, Cr, guter Verschleiß, braucht viel Kühlung, Vorwalzen | 30–48 |
| 6 | Gerader C unbestimmter Kühlwalzen, Temperaturschwankungen vermeiden, Zwischenwalzen | 35–40 |
| 7 | Adamit-Legierungsgusswalzen, sehr gute Härteeindringtiefe, Temperaturkontrolle nötig, breiter Härte-/Festigkeitsbereich, Strangwalzen | 35–50 |
| 8 | Gerader C Kühlwalzen, hohe Beständigkeit gegen Temp.-Änderungen, Bruch, Oberflächenrisse, Kleinprofilwalzen | 55–65 |
| 9 | Adamit-Legierung unbestimmter Kühlwalzen, Verbesserung gerader C, Oval- und Führungswalzen | 55–70 |
| 10 | Vollhart Legierung unbestimmter Kühlwalzen, Verbesserung Adamit z. B. Nironit | 65–85 |
| 11 | Hochlegierter Guss Kühlwalzen mit guter Verfestigung, Führungswalzen | 65–90 |
| 12 | Kugelgraphit, Knüppelvorwalzen | 55 |
| 13 | Kugelgraphit, Stabwalzwerke. Meiste Gerüste feuerrissbeständig, Vorwalzen | 60–65 |
Passdesign
Passdesign (Schneiden von Nuten in Walzenkörper) ist essenziell, da Langprodukte zwischen geformten Walzen gewalzt werden. Ziel: korrektes Profil innerhalb Toleranzen, fehlerfrei, gute Oberfläche, geforderte mechanische Eigenschaften. Ökonomisch: maximale Produktivität bei minimalen Kosten, optimale Energienutzung, ergonomische Bedienung, minimaler Walzenverschleiß.
Genauigkeit, Geschwindigkeit, Walzenstandzeit hängen von Passdesign und Walzmaterial ab. Passfolge unterliegt Limits durch Walzkraft, Walzenfestigkeit, Drehmoment. Passdesign muss sicherstellen, dass Walzenabmessungen und -material den maximalen Lasten standhalten.
Walzenlager
Lager erfahren hohe Radial- und wechselnde Axiallasten bei niedrigen bis hohen Drehzahlen. Erforderlich: verbesserte Kontaktflächen, Materialfestigkeit, Innengeometrie, Käfigeigenschaften. Grundanforderungen: (i) hohe Dauerlasttragfähigkeit, (ii) niedriger Reibkoeffizient, (iii) großes, starkes Walzenhals-Design, (iv) minimaler Verschleiß, (v) einfache Wartung, (vi) hohe Zuverlässigkeit, (vii) schneller, einfacher Walzenwechsel, (viii) Betriebsstabilität, (ix) präzise Fertigung. Moderne Werke nutzen kegelrollenlager (ein- und vierzeilig) für Radial- und Axialkräfte.
Spannungsfreies Walzen
Bei kontinuierlichem Walzen in mehreren Gerüsten gleichzeitig muss Standgeschwindigkeit spannungsfrei geregelt werden. Hauptmethoden: spannungsfreies Drehzahlregelsystem und manuelle Überwachung des Motorstroms. Looper-Tische (vertikal/horizontal) helfen, Spannungsfreiheit zwischen Gerüsten zu halten. Looper nutzt Überzeugerwalze von unten, Schlaufenhöhe wird per Heißmetalldetektor überwacht.
Wärmebehandlungsausrüstung
Für Betonstahl und Draht. Betonstahl: nach letztem Gerüst rasche, intensive Wasserkühlung (Abschrecken) in kurzer Kühlstrecke → Oberflächenhärtung, Randzone Martensit, Kern austenitisch. Draht: kontrolliertes Kühlförderband entscheidend für gewünschte Drahteigenschaften breiter Stahlgütenspektrum. Optimale Kombination aus Geschwindigkeit, Lüfterleistung, Abdeckposition ermöglicht schnelle und langsame Kühlmodi in einem System. Erzwungene Kühlung (max. Lüfter, offene Abdeckungen) → lamellares Perlit. Verzögerte Kühlung (keine Lüfter, geschlossene Abdeckungen, niedrige Geschwindigkeit) → ferritisch/perlitisches Gefüge. Verbesserte Walzeigenschaften, mehr Güten direkt nutzbar, nachgelagerte Prozesse (z. B. Kugelglühen) reduziert/entfallen.
Scherenanlagen
Heißscheren für Vorder-/Endabschneiden, Knüppeltrennung, Teilung. Kurbel-, Dreh- und Kombischeren in verschiedenen Geschwindigkeitsbereichen optimieren Schnitte. Je nach Bedarf mit Knebelwalzen und Hilfsscheren kombiniert.
Verschiedene Schertypen: Schneiden im Walzvorgang, nach Endgerüst, Kaltscherung vor Stapeln/Bündeln. Je nach Profil/Güte: Frontabschneiden im Walzgang (Fliegende Scheren, Klingen parallel zum Stab). Mehrstrang-Betonstahl: Schere vor Schlitzgerüst für saubere Vorderkante, Knüppelvermeidung. Bestimmte Güten (z. B. bleihaltige Stähle) erfordern Frontbeschnitt zur Rissvermeidung.
Trommelscheren für einfache Profile (Flach, Rund): Klingen auf rotierendem Zylinder, „Lead“-Geschwindigkeit minimiert Knicken.
Nach Längenschneiden und Abkühlen auf Kühlbett: Kaltscherung auf Verkaufslängen. Kleinere Produkte verlassen Kühlbett mehrfach → Reihe wird auf einmal geschnitten. Scherkapazität (max. Schneidkraft) bestimmt max. Querschnitt. Hub muss größtes Profil erfassen, Niederhalter muss Höhe freigeben und dann fixieren. Für Trägerprofile: geformte Schermesser, Einlaufwalzen/Führungsplatten zur Ausrichtung.
Kühlbetten
Verschiedene Typen für Langprodukte. Stab rutscht auf erste Kerbe der Rechen. Erste Kerben: kontinuierliche Unterstützung auf Gussrost (Grid Casting). Lange Platten mit Kerben in Abstand tragen Stab nach Überlauf der Gussroste. Bewegung quer über Kühlbett (z. B. rechts nach links) durch abwechselnde Platten: Heben, Bewegen, Zurückziehen über Exzenter. Zykluswiederholung verschiebt Stäbe bei Anlieferung. Kühlbettlänge nach max. Auslauflänge, optimiert auf Verkaufslängen zur Minimierung von Verschnitt. Breite nach Produktivität (t/h) und benötigter Kühlzeit.
Schrittrostkühlbetten (Walking Rack) in modernen Werken. Zweck: gleichmäßige Luftkühlung, phasengerechter Transport von Ein- zur Auslaufseite. Vorderenden werden an Auslaufseite nivelliert, feste Stückzahl für Kaltscherung und Bündelung/Stapelung zugeführt. Meist Walking-Beam-Design. Mechanik sorgt für gleichmäßige Positionierung auf gezahnten Rechen. Design berücksichtigt kleinste/größte Profile, Kühlzeiten. Funktionen: abgebundene Stäbe abbremsen, quer über Kühlfläche transportieren, Stäbe in breitem Längenbereich gerade halten, am Kühlende zu vorgegebenen Paketen für Kaltscherung sammeln, auf Walzenbahn zur Kaltscherung fördern.
Richten, Schneiden, Stapeln, Bündeln
Nach Kühlung: Trägerprofile im Walzenrichter richten, kalt scheren, stapeln/bündeln. Winkel: zwei unten, eins oben. Nach Stapeln bandieren, in Versandbereich fördern.
Verschiedene Lösungen für Endbearbeitung. Typisches Stabwalzwerk: Kaltscherung mit Lehrenbalken. Profilwalzwerk: Richtmaschine → Kaltscherung. Korrekte Lagenbildung entscheidend für Produktivität → Profilzuführsystem. Fliegende Kaltscherungen bei hohen Produktionsraten. Mehrzeilige Richtmaschinen bei hoher Leistung. Neuheiten: (i) automatische Profilzuführung, (ii) schneller Walzensatzwechsel auf Wagen, (iii) motorische Walzspaltverstellung, (iv) gesamte Einheit auf verschiebbarer Plattform für Wartung ohne Produktionsstopp. Zur Vorzentrierung auf Auslaufwalzenbahn: Kettenförderer und Wagen-Extraktionssystem, Stäbe werden mit erforderlicher Mittelabstand aus Betten ausgefahren und sanft auf Walzenbahn abgelegt.
Bündel-/Stapelbereich: einfache Bündelmaschine, für Profile Magnetstapler. Alle Abläufe mechanisiert/automatisiert inkl. Kurzstabausscheidung, Etikettierung in idealer Scanposition. Optimale Bündelform, Anordnung. Staplerdesigns variieren: für präzises Stapeln leichter Profile Overhead-Pendelsystem, für mittlere Profile Magnetsystem unten.
Stabzählsystem: optisches Prinzip, Trennsystem für Bündelbildung. Drei feste Kettenförderer, dazwischen Zählsystem. Optisches Gerät + Impulsgeber an Kettenförderer zählen jedes einzelne Stab ohne Überlappung/Doppelerfassung.
Moderne Werke: Binde- und Umreifungsmaschinen für Bündel/Pakete, Dauerbetrieb. Bindemaschinen: Handelsdrähte, hydraulischer Maschinenkopf. Umreifungsmaschinen: pneumatisch, Handelsstahlbänder verschiedene Breiten. Umreifen durch Klemmen oder Schweißen.
Elektrik und Automatisierung
Transformatoren, Schaltgeräte, Gleich-/Wechselstrommotoren, Frequenzumrichter, Motorsteuerzentralen, Feldsensoren, Aktoren, Bedienpulte, Steuerkonsolen. Automatisierung für zuverlässiges Walzen mit minimalem Personaleinsatz. Level 1 (Basis): SPS, HMI, SCADA, Prozess-/Produktionsrechner, zentral/verteilt, Feldbus/LAN. Level 2: erweiterte Funktionen.
Automatisierungsfunktionen
- Hauptbedienpult mit Managementfunktion und Walzgeschwindigkeitsberechnung.
- Kaskadenregelung zwischen Gerüsten (R-Faktor) – vereinfacht Setup und Bedienerführung. Während Produktion passt Loop/Spannungsregelung R-Faktor automatisch an → minimale Materialspannung.
- Einschlaggeschwindigkeits-Kompensation: Beschleunigung beim Einfädeln, Reduzierung des Geschwindigkeitsabfalls beim Walzeintritt. Danach Rückkehr auf Kaskaden-Sollwert.
- Minimale Spannung/Loop-Regelung zwischen Gerüsten – reduziert Materialspannung, verbessert Maßgenauigkeit.
- Scherenschnittsteuerung für Beschnitt und Teilung – kritisch für Ausbeute und störungsfreien Gerüsteintritt.
- Automatische Knüppelerkennung – schnellere Reaktion auf Störungen, kontinuierliche Stabverfolgung. Bei Knüppel: automatische Reaktion (Vorscherschere zerkleinert blockierende Stäbe, Ofen wird gestoppt).
Hilfsausrüstung
Entzunderung nach Walzofen, Knebelwalzen, Walzenkühlung, Walzen-/Gerüstewechseinrichtungen, Richteinrichtungen, Probenahme/Prüfung/Schneiden, Schmieranlagen, Hydraulik/Pneumatik, Walzenmontage/Demontage, Walzendreheinrichtungen, Führungsvorbereitung, Lager/Handling, Kommunikation, Wasseraufbereitung, Zundergrube.
Herstellungsprozess
- Wie Walzwerke Stahl formen: Einblick in den Prozess, der Festigkeit & Konsistenz garantiert
- Schlüsselinnovationen moderner Stab- und Profilwalzwerke
- Moderne Drahtwalzwerke: Schlüsseltechnologien für Höchstleistung
- Moderne Warmbreitbandwalzwerke: Schlüsseltechnologien für Hochleistungs-Stahlproduktion
- Stahlwalzen: Präzisionsfertigungsprozess Erklärt
- Mechanische Eigenschaften optimieren durch thermomechanische Steuerung in Walzwerken
- Warmbreitbandwalzwerk: Vom Wiedererhitzen bis zum Wickeln
- Beherrschung des Walzprozesses in Langprodukt-Walzwerken
- Walzwerke verstehen: Typen, Prozesse & Anwendungen
- Walzwerke erklärt: Typen und häufige Metallfehler