



Fortschritte in der Roheisenproduktion: Schmelzreduktionstechnologien für effiziente Roheisenherstellung
Entwicklung von Schmelzreduktionsverfahren zur Roheisenherstellung
Schmelzreduktionsverfahren (SR) sind die jüngste Entwicklung in der Produktionstechnologie von Roheisen (flüssigem Eisen). Diese Verfahren verbinden die Vergasung von nicht verkokbarem Kohle mit der Schmelzreduktion von Eisenerz. Die Energieintensität von SR-Verfahren ist niedriger als die des Hochofens (BF), da die Koksproduktion entfällt und der Bedarf an Eisenerzaufbereitung ebenfalls reduziert wird.
Das SR-Roheisenherstellungsverfahren wurde Ende der 1930er Jahre konzipiert. Die Geschichte der Entwicklung von SR-Verfahren reicht zurück in die 1950er Jahre. Laboratoriumsmaßstäbliche Grundlagenstudien zur SR von Eisenerz wurden erstmals 1951 von Dancy begonnen. Ernsthafte Bemühungen begannen jedoch erst ab 1980.
In der zweiten Hälfte des 20. Jahrhunderts gab es zwei getrennte Entwicklungslinien der primären Roheisenherstellungstechnologie.
Die erste Entwicklungslinie war auf den BF ausgerichtet, der das Hauptprozessaggregat für die Roheisenproduktion blieb. Im Allgemeinen umfasste diese Entwicklungslinie keine radikalen Prozessänderungen am Ofen selbst. Sie verlief durch eine allmähliche Evolution, die Folgendes beinhaltete: (i) Vergrößerung der Ofengröße, (ii) Verbesserung der Beschickungsvorbereitung, (iii) Erhöhung des Obergasdrucks, (iv) Erhöhung der Heißwindtemperatur, (v) glockenloses Beschicken und Verbesserungen der Beschickungsverteilung, (vi) Verbesserungen bei Feuerfestmaterialien und Kühlsystemen, (vii) Einspritzung von Hilfsbrennstoffen (Brenngas, Flüssigbrennstoff oder Kohlenstaub) und Anreicherung des Heißwindes mit Sauerstoff (O₂), sowie (viii) Anwendung von Automatisierung sowie Verbesserungen in Instrumentierung und Steuerungstechnik. Der anhaltende Erfolg der Roheisenherstellung im BF spiegelt die sehr hohen thermischen und chemischen Wirkungsgrade wider, die bei der Roheisenproduktion erreicht werden können, und die daraus resultierenden Kostenvorteile. Tatsächlich werden diese bei großen BFs durch Skaleneffekte ergänzt.
Die Roheisenproduktionstechnologie in BFs hat sich jedoch nun auf einem Stand entwickelt, an dem technisch und wirtschaftlich effiziente Produktion in großem Maßstab stattfindet, normalerweise in der Größenordnung von 2 bis 3 Millionen Tonnen pro Jahr. Zudem erfordert die Roheisenherstellung im BF beträchtliche zugehörige Infrastruktur und Produktionseinheiten, einschließlich Kokerei und Anlagen für das Sintern von Eisenerzfeinern. Dies führt zu hoher Kapitalintensität eines modernen BF-Komplexes, der nicht nur einen sehr langen Bauzeitraum benötigt, sondern auch nahe der Kapazitätsgrenze betrieben werden muss, um wirtschaftlich rentabel zu sein.
Die zweite Entwicklungslinie parallel zu den BF-Entwicklungen bestand in erheblichen Bemühungen zur Entwicklung kleinerer und flexiblerer Fertigungswege bei niedrigeren Investitionskosten. Dies führte zur Entwicklung einer alternativen primären Roheisenherstellungstechnologie, die Ende der 1960er und Anfang der 1970er Jahre entstand. Dies ist die Direktreduktions-Technologie (DR), bei der Eisenoixd-Beschickung durch Reduktionsgase bei Temperaturen unter dem Schmelzpunkt von Eisen zu metallischem Eisen reduziert wird. Das Produkt aus DR-Verfahren, direktreduziertes Eisen (DRI), ist in der Form physikalisch dem Beschickungsmaterial ähnlich (meist Eisenerzklumpen und/oder Pellets) und enthält die im ursprünglichen Erz vorhandenen Gangmineralien. DRI wird auch als Schwammeisen bezeichnet. Es eignet sich als Schrottersatz bei Stahlerzeugungsprozessen und hat Qualitätsvorteile gegenüber Schrott, hauptsächlich durch seinen niedrigen Reststoffgehalt und seine einfache Handhabung und Beschickung.
DR-Verfahren sind in der Lage, wirtschaftlich bei viel niedrigeren Produktionsniveaus als ein BF zu arbeiten, typischerweise unter 0,6 Millionen Tonnen pro Jahr. Sie erfordern wenig unterstützende Infrastruktur und sind viel weniger kapitalintensiv als der BF. Einige dieser DR-Verfahren verwenden Erdgas als Rohstoff für die Erzeugung von Reduktionsgasen. Die Verfügbarkeit von Erdgas ist nicht weltweit verbreitet. Kohlebasierte DR-Verfahren sind im Wesentlichen Drehrohrofen-basierte Verfahren und nur in wenigen Ländern aus verschiedenen technischen und wirtschaftlichen Gründen beliebt.
DR-Verfahren leiden auch darunter, dass sie ein Zwischenprodukt herstellen, das in direkter Konkurrenz zu Schrott steht, da es häufig in einem Induktionsofen oder Elektrolichtbogenofen geschmolzen und veredelt werden muss. Die hohen Stromkosten machen das elektrische Schmelzen weniger attraktiv. Auch führt in einem gedrückten Umfeld der Fall der Schrottpreise zu einer Senkung des DRI-Preises. Dies hat zu geringerer Beliebtheit der DR-Verfahren in den meisten Ländern der Welt geführt.
Die geringere Beliebtheit der DR-Verfahren lieferte Anreize für die Entwicklung des SR-Roheisenherstellungsverfahrens. Das Ergebnis war eine Konzentration der Entwicklungsbemühungen auf Verfahren, die mit dem BF-Verfahren konkurrieren könnten, aber weniger anfällig für dessen Probleme sind.
Ziele für die Entwicklung von SR-Roheisenherstellungsverfahren
Die Ziele für die Entwicklung von SR-Roheisenherstellungsverfahren waren:
- Kostensenkung – Da der BF ein thermisch und chemisch effizienter Prozess ist, gibt es wenig Spielraum für ein Wettbewerbsverfahren, die Kosten für Rohstoffe und Energie zu senken. Aber es gibt Möglichkeiten, die hohen Kosten der BF-Roheisenherstellung zu vermeiden, die mit kapitalintensiven zugehörigen Anlagen und Produktionseinheiten verbunden sind. Das offensichtliche Ziel für SR-Verfahren war die direkte Verwendung von nicht verkokbarem Kohle als Prozessbrennstoff und Reduktionsmittel, um die Notwendigkeit einer Kokerei zu vermeiden. Die Fähigkeit, Eisenerzfeiner direkt zu verwenden, war ein weiteres Ziel, das die Möglichkeit bot, die Kosten für Agglomerationsanlagen wie Sinter-/Pelletieranlagen einzusparen. Die Verwendung von technischem Sauerstoff, der weit verbreitet verfügbar ist, bot eine Methode, um hohe Prozesstemperaturen ohne Heißwindöfen zu erreichen, und da O₂ normalerweise unter hohem Druck verfügbar ist, entfällt die Notwendigkeit großer Gebläse.
- Kleinere Maßstäbe – Das zweite Ziel war eine wirtschaftliche Prozessgröße. Wenn die Abhängigkeit von zugehörigen Einheiten vermieden werden kann, können die Gesamtinvestitionskosten entsprechend reduziert werden, was einen wirtschaftlichen Betrieb bei viel kleinerer Kapazität (z. B. ca. 0,5 Millionen Tonnen pro Jahr) ermöglicht. Kleine SR-Verfahren können auch die Chance für eine weniger komplexe Anlage bieten, die eine deutlich kürzere Bauzeit für die Inbetriebnahme benötigt und viel einfacher zu bedienen ist. Solche SR-Technologien können auch in Ländern attraktiv werden, in denen Schwierigkeiten bei der Beschaffung großangelegter Finanzierungen bestehen und Probleme bei der Verfügbarkeit von Metallurgiekohle herrschen.
- Erhöhte Flexibilität – SR-Verfahren mit niedrigen Investitionskosten und Verwendung von nicht verkokbarem Kohle können eine höhere Betriebsflexibilität haben. Eine kleine, weitgehend in sich geschlossene SR-Prozesseinheit kann logistisch und管理erisch flexibler sein als ein großer integrierter Komplex (bestehend aus Kokerei, Sinterung und BF), in dem Änderungen oder Produktionsverzögerungen in einem Bereich Auswirkungen auf alle anderen Bereiche haben. Flexibilität bei Brennstoffquellen ist vorteilhaft, und ein Verfahren, das eine breite Palette von Kohlen von verschiedenen Lieferanten verwenden kann, bietet zusätzliche Flexibilität.
- Integration mit verfügbaren Technologien in anderen Bereichen – Ein weiteres Ziel war die Fähigkeit, mit bereits verfügbaren Technologien in anderen Bereichen zu integrieren. Das Verfahren muss Eisen produzieren, das von bestehenden Stahlerzeugungsverfahren verwendet werden kann. Weiter darf das SR-Verfahren den bereits im Werk betriebenen Roheisenherstellungsprozess nicht stören. In diesem Kontext muss das erforderliche Produkt dem BF-Roheisen hinsichtlich Temperatur und chemischer Zusammensetzung ähnlich sein.
- Überlegenheit hinsichtlich Umweltauswirkungen – Da das Bewusstsein für Umweltauswirkungen weltweit wächst, hat das Verfahren mit geringeren Umweltauswirkungen eine höhere Akzeptanz in der Industrie. Daher ist das Ziel der SR-Verfahrensentwicklung, geringere Emissionen und Abfallabgaben im Vergleich zum BF-Roheisenherstellungsverfahren zu haben.
Prozesskonzept
Damit das SR-Roheisenherstellungsverfahren den BF-Prozess ergänzen und/oder konkurrieren kann, wird eine neue Generation von SR-Verfahren entwickelt. Diese basieren auf nicht verkokbarem Kohle als Hauptbrennstoff und Reduktionsmittel und zielen auf ein flüssiges Eisenprodukt ab. Mehrere dieser Verfahren schlagen die Verwendung von technischem O₂ als Oxidationsmittel vor, um die Prozesswärmeanforderungen durch Verbrennung des Kohlebrennstoffs zu decken. Einige sehen den großflächigen Einsatz von elektrischer Heizung als Wärmequelle vor.
Die Schmelzreduktion von Eisenerzen zu einem flüssigen Eisenprodukt in Verfahren außerhalb des BF ist seit langem als technisch machbar und attraktiv anerkannt, und eine Reihe von Prozesskonzepten wurde vorgeschlagen. Viele dieser Konzepte haben nie kommerzielle Anwendung gefunden und scheinen jetzt unwahrscheinlich, weiterentwickelt zu werden.
Um zu verstehen, wie sich SR-Verfahren zum heutigen Entwicklungsstand entwickelt haben, ist es notwendig, die Ausgangspositionen zu verstehen, von denen die Konzepte der SR-Verfahren entwickelt wurden.
- Basissauerstoff-Stahlerzeugung (BOS) basierte Prozesskonzepte – Ende der 1970er und Anfang der 1980er Jahre gab es großes Interesse an Methoden zur Senkung der Kosten des BOS-Produktionsweges durch Erhöhung der Schrottschmelzkapazität des Verfahrens. Dies wurde durch das niedrige Preisniveau von Schrott zu dieser Zeit angeregt. Methoden wurden entwickelt, Brennstoff (meist Kohle) in den Konverter zuzugeben und dann durch Einblasen von zusätzlichem O₂ Wärme freizusetzen, um zusätzlichen Schrott zu schmelzen, aber die Energierückgewinnung im Gefäß tendierte dazu, relativ ineffizient zu sein, und ein signifikanter Anteil der Brennstoffenergie ging in den Ofenabgasen verloren. Man erkannte schnell, dass diese Gase sehr gut als Reduktionsgase in der Direktreduktion geeignet waren, was eine gut verstandene Technologie war. Dann wurde offensichtlich, dass das produzierte reduzierte Eisen als metallischer Beschickungsstoff in den Konverter gefördert werden kann, um einen selbsttragenden Schmelz- und Reduktionsprozess aufrechtzuerhalten. Anfangs wurde die Zufuhr von heißem DRI von der Reduktionseinheit zum Stahlerzeugungsreaktor als schwieriges Ingenieurproblem angesehen, und Verfahren wurden vorgeschlagen, bei denen DRI vor der Entladung aus der Reduktionseinheit abgekühlt wurde. Inzwischen wurde jedoch akzeptiert, dass die gewonnene Energieeffizienz durch heiße Übertragung von DRI die Ingenieurprobleme überwiegt, und die heutigen Prozesskonzepte basieren auf heißer Übertragung. Obwohl es prozessspezifische Merkmale der verschiedenen BOS-basierten Verfahren gibt, die Unterschiede in der Ingenieurauslegung und der Prozessschwerpunktsetzung der Entwickler widerspiegeln, sind die grundlegenden Konzepte und das thermochemische Design der Verfahren praktisch identisch.
- Direktreduktionsbasierte Prozesskonzepte – Da erdgasbasierte DR-Verfahren aufgrund der Verfügbarkeit und hohen Preise von Erdgas an den meisten Standorten zunehmend unattraktiv wurden, richteten sich die Bemühungen darauf, nicht verkokbare Kohle als Quelle für Reduktionsgas für den Betrieb von DR-Anlagen zu verwenden. Der DR-Prozess, gekoppelt mit Kohlevergasung, wurde als technisch machbar, aber aufgrund der hohen Kapitalkosten der Kohlevergasung als unwirtschaftlich angesehen. Dieses Konzept wurde jedoch weiterverfolgt, und ein Melter-Vergaser innovativen Designs wurde vorgeschlagen, der mit einem Reduktionsschacht konventioneller Art gekoppelt war. Der Melter-Vergaser verfügt über ein Wirbelbett, das mit Kohle und DRI aus dem Reduktionsschacht beschickt wird, mit O₂-Lanzen, die im Wirbelbett eingetaucht sind. Die in das Bett eintretende Kohle wird entflüchtigt, und der verbleibende Koks bildet den Hauptbestandteil des Wirbelbetts und den Brennstoff für das Schmelzen des DRI.
- Prozesskonzepte basierend auf dem BF-Herd – Mehrere Prozessdesigns wurden vorgeschlagen, bei denen Schmelzen und Vergasung in einem Koksbett stattfinden, ähnlich der endgültigen Schmelzstufe in einem BF. In diesen Designs werden O₂ und Kohle in einen mit Koks gefüllten Reaktor eingespritzt, der auch mit DRI beschickt wird. Das geschmolzene Eisen und die Schlacke sickern durch den Koks und sammeln sich am Boden des Reaktors, und die heißen Gase verlassen die Schmelzzone durch das Koksbett. Der Koks dient dazu, ein offenes Bett zu schaffen, in dem Schmelzen stattfindet und aus dem Gas entweichen kann, aber der Hauptbrennstoff ist nicht verkokbare Kohle, die mit O₂ verbrannt wird. In diesem Prozesskonzept ist das Ziel, den Koksverbrauch zu minimieren. In diesem Konzept kann DRI auch in die Basis des Reaktors zusammen mit Kohle und O₂ eingespritzt werden oder alternativ von der Spitze der Reaktionszone mit dem Koks eingebracht werden, der den im Reaktor verbrauchten Koks ersetzt. Eine Weiterentwicklung des Konzepts ging in Richtung der Verlagerung der Reduktionsstufe in den oberen Teil des Schmelzreaktors anstelle einer separaten Prozesseinheit, was einen kontinuierlichen Gegenstrom-Oxy/Kohle-Schmelzreduktionsprozess ergibt. Ein solches Verfahren strebte an, die sehr hohen thermischen und chemischen Wirkungsgrade zu erreichen, zu denen der BF fähig ist.
- Prozesskonzepte mit elektrischer Energiezufuhr – Diese Konzepte waren die Grundlage für mehrere Verfahren. Sie verwenden Elektrizität als Wärmequelle und Kohle oder andere Kohlenwasserstoffe nur als Reduktionsmittel. Die Grundannahme ist, dass mit der Zeit die Kernkraftstromerzeugung reichlich elektrische Energie zu sehr niedrigen Kosten liefern wird, und fossile Brennstoffe werden mit der Erschöpfung der Ressourcen zunehmend teurer. Normalerweise verwenden diese Konzepte elektrische Heizung für Reaktordesigns, die in anderen Aspekten denen der verschiedenen Oxy/Kohle-Verfahren ähneln. Diese Konzepte erkennen an, dass die thermochemischen Zwänge, die das Kohlenstoff/Wasserstoff/Sauerstoff/Eisen-Chemiesystem auferlegt, gelten, ob die Wärmequelle Verbrennung oder Elektrizität ist.
- Prozesskonzepte mit elektrischen Schmelzöfen und fossilen Brennstoffen als Primärenergie – Es gibt mehrere Verfahren, die elektrische Öfen für das Schmelzen und die Endreduktion verwenden und fossile Brennstoffe, meist nicht verkokbare Kohlen, als primäre Energiequelle nutzen. Unter diesen Konzepten werden die Brennstoffe normalerweise in der Reduktionsstufe eingebracht, und die Abgase aus der Reduktion zusammen mit anderer Abwärme werden zur Erzeugung der in der Schmelzoperation verwendeten elektrischen Energie genutzt. Diese Art von Design ermöglicht eine gewisse Entkopplung der Reduktions- und Schmelzoperationen, die nicht eng aufeinander abgestimmt sein müssen, da der Prozess immer durch Import oder Export von Elektrizität aus oder in das Verteilernetz ins Gleichgewicht gebracht werden kann. Im Allgemeinen übertragen diese Verfahren teilweise reduziertes Material plus etwas Brennstoff (Koks) von der Reduktionseinheit zum Schmelzer, der auch die Endreduktion durchführt.
Basierend auf den oben genannten Zielen und Konzepten wurde Entwicklungsarbeit für mehrere Verfahren durchgeführt. Einige davon sind BSC, CIG, Hoogovens, Kobe, Krupp, Korf, BSC Oxy/Coal BF, Kawasaki, Pirogas, Plasmasmelt, Sumitomo, DSS, Combismelt, Elred und Inred usw. Einige dieser Verfahren überlebten die anfängliche Laborarbeit nicht. Einige erreichten die Pilotanlagenstufe und wurden dann aufgegeben. Einige dieser Entwicklungsbemühungen wurden aufgrund großangelegter "Merger-and-Acquisition"-Aktivitäten in dieser Zeit zusammengeführt, und die Entwicklungsarbeit wurde unter neuen Verfahrensnamen fortgesetzt. Das während dieser Entwicklungsarbeiten gewonnene Wissen half jedoch bei der weiteren Entwicklung der SR-Verfahren zur Roheisenherstellung.
In den letzten Jahren befanden sich weltweit etwa zwanzig SR-Verfahren in der Entwicklung. Das Grundprinzip eines SR-Verfahrens besteht darin, vorreduziertes Eisenerz/Sinter/Pellets mit nicht verkokbarem Kohle und O₂ oder Heißwind in einem Reaktor zu schmelzen. Das Ziel aller SR-Verfahren ist es, die geringstmögliche Menge an nicht verkokbarem Kohle und O₂ zu verbrauchen, um den Prozess brennstoffeffizient zu gestalten.
SR-Verfahren zur Roheisenherstellung lassen sich grob in zwei Kategorien einteilen: (i) Verfahren, die Kohle und Elektrizität nutzen, und (ii) Verfahren, die O₂ und nicht verkokbare Kohle nutzen.
Verfahren, die Kohle und Elektrizität nutzen
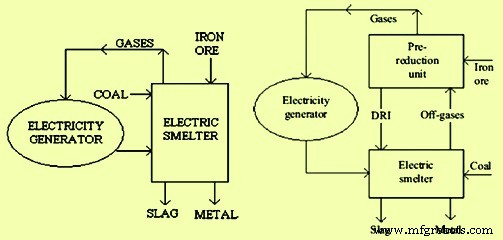
Diese SR-Verfahren nutzen Elektrizität als Energiequelle und nicht verkokbare Kohle als Reduktionsmittel. Basierend auf der Anzahl der beteiligten Stufen lassen sich diese Verfahren hauptsächlich in zwei Typen unterteilen: (i) einstufiges Verfahren und (ii) zweistufiges Verfahren.
Beim einstufigen Verfahren wird der Reaktorbehälter mit kaltem Eisenerz ohne Vorreduktion beschickt, und nicht verkokbare Kohle wird als Reduktionsmittel verwendet. In diesem Verfahren finden sowohl Reduktion als auch Schmelzen im elektrischen Schmelzer statt. Die Abgase aus dem Schmelzer werden zur internen Stromerzeugung genutzt. Das Verfahren bietet größere Flexibilität im Vergleich zu jedem anderen Oxy-Kohle-Verfahren.
Beim zweistufigen Verfahren wird das in einer Reduktionseinheit erzeugte DRI im elektrischen Schmelzer geschmolzen. Die Abgase aus der Reduktionseinheit werden zur internen Stromerzeugung genutzt. Das Verfahren bietet größere Flexibilität im Vergleich zu anderen Oxy-Kohle-Verfahren.
Die Konzepte der einstufigen und zweistufigen Verfahren, die Kohle und Elektrizität nutzen, sind in Abb. 1 dargestellt.
Verfahren, die Sauerstoff und Kohle nutzen
Diese SR-Verfahren nutzen Oxy-Kohle-Verbrennung als Energiequelle und für die Reduktion. Basierend auf der Anzahl der Stufen (nach ihrem thermochemischen Design) lassen sich diese Verfahren in drei Typen unterteilen: (i) einstufiges Verfahren, (ii) zweistufiges Verfahren und (iii) dreistufiges Verfahren.
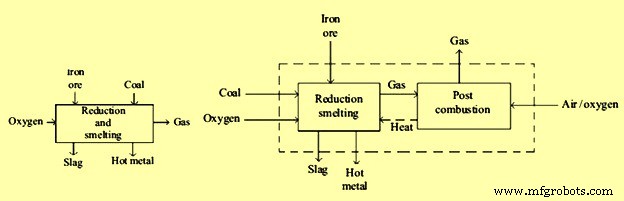
Das einstufige Verfahren ist das einfachste aller Eisenbadverfahren und stellt theoretisch die idealen Designs dar, bei denen Roheisen in einem einzigen Reaktor produziert wird, in dem sowohl Reduktion als auch Schmelzen stattfinden. In diesem Verfahren werden alle metallurgischen Reaktionen in einem einzigen Reaktor durchgeführt, in den Eisenerz, Kohle und O₂ eingebracht werden, und die aus dem flüssigen Bad entweichenden Gase werden zu einem sehr hohen Grad (ca. 75 %) nachverbrannt, und der größte Teil der Wärme wird zurück in das flüssige Bad übertragen. Der Reaktor wird mit feuchter Kohle und feuchtem Eisenerz ohne Vorreduktion beschickt, weshalb der Prozess einen hohen Energiebedarf hat. Die gesamte Energie wird durch Verbrennung von Kohle mit O₂ geliefert. Die O₂- und Kohleanforderungen sind hoch, weil die Möglichkeiten zur Nutzung des Reduktionsgases begrenzt sind. Dieses SR-Verfahren ist im Allgemeinen ineffizient und wirtschaftlich unattraktiv, es sei denn, für die große Menge an hochwertigen (hochtemperatur- und hochreduktionspotenzial) Abgasen werden angemessene Gutschriften gewährt. Die richtige Kontrolle des schaumigen Schlacks mit oxidierendem Potenzial und hoher Aufschäumneigung sowie die Feuerfesterosion sind zwei weitere damit verbundene Probleme. Vorteile sind niedrige Investitionskosten, Verwendung von unvorbereitetem Eisenerz und nicht verkokbarem Kohle sowie die Fähigkeit, niedriggradiges Erz und Kohle zu akzeptieren. Romelt- und Ausmelt-Verfahren sind Beispiele für dieses SR-Verfahren. Das Konzept des einstufigen SR-Verfahrens mit O₂ und Kohle ohne und mit Nachverbrennung ist in Abb. 2 dargestellt.
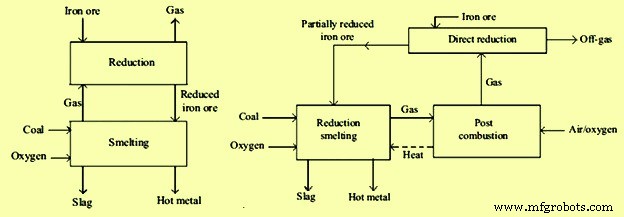
Beim zweistufigen Verfahren werden zwei separate Reaktoren für Vorreduktion und Schmelzreduktion verwendet. Die Abgase aus der Schmelzstufe werden für die Vorreduktion genutzt, was wiederum den Energiebedarf für Endreduktion und Schmelzen reduziert. Abhängig vom Grad der Vorreduktion und Nachverbrennung lassen sich diese Verfahren in zwei Gruppen unterteilen. In der ersten Gruppe sind Verfahren mit hohem Vorreduktionsgrad und sehr niedrigem Nachverbrennungsgrad. Dies erfordert eine enge Kontrolle des Schmelzprozesses, bei dem die Zusammensetzung und Menge der erzeugten Abgase gerade ausreichen, um hochmetallisiertes DRI zu produzieren. Das Corex-Verfahren gehört zu dieser Kategorie. In der zweiten Gruppe sind Verfahren mit niedrigem Vorreduktionsgrad und hohem Nachverbrennungsgrad. Die heiß vorreduzierten Eisenoxide werden zusammen mit nicht verkokbarem Kohle und O₂/vorgewärmter Luft in den Schmelzreaktor eingebracht. Die aus dem flüssigen Bad entweichenden Gase werden im Schmelzer durch O₂/vorgewärmte Luft nachverbrannt. Die Wärme der Nachverbrennung wird effizient von der Gasphase auf das flüssige Bad übertragen. Verfahren wie HIsmelt, DIOS, AISI-DOE usw. gehören zu dieser Gruppe. Die Effizienz des zweistufigen Verfahrens kann durch Trennung der Gasreaktionszone von der Schmelzzone verbessert werden. Wärmeverluste entstehen, weil die Schmelzerabgase von 1600 °C auf 800 °C abgekühlt werden müssen, bevor sie für die Reduktion verwendet werden können. Wenn jedoch Kohlenstoff in der Gasreaktionszone vorhanden ist, kann er helfen, die Temperatur des Abgases durch die endothermen Reaktionen C + CO₂ = 2 CO und C + H₂O = CO + H₂ zu senken. Das Konzept des zweistufigen SR-Verfahrens mit O₂ und Kohle ohne und mit Nachverbrennung ist in Abb. 3 dargestellt.
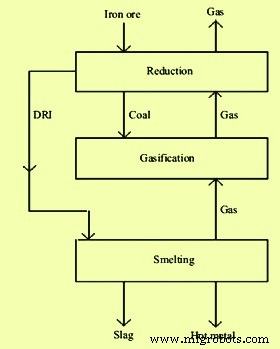
Beim dreistufigen Verfahren wird ein separater Vergaser mit der Schmelzeinheit und der Vorreduktionseinheit gekoppelt, um Kohle zu vergasen und CO, H₂, CH₄ usw. zu erzeugen. Dieses Verfahren benötigt einen zusätzlichen Schritt der Vergasung/Gasreformierung zwischen Schmelzreaktor und Vorreduktionsreaktor. Die Anwesenheit von Kohlenstoff in der Vergasungszone hilft, die Temperatur der Schmelzerabgase ohne Energieverlust zu senken. Das Konzept des dreistufigen SR-Verfahrens mit O₂ und Kohle ist in Abb. 4 dargestellt.
Vorteile von SR-Verfahren
SR-Verfahren bieten viele Vorteile hinsichtlich Rohstoffe, Energiekosten, Investitionskosten, Skaleneffekte und Umweltverträglichkeit. Diese Vorteile umfassen:
- Niedrigere Investitionskosten wegen niedrigerer wirtschaftlicher Betriebsgröße im Vergleich zum BF.
- Niedrigere Betriebskosten hauptsächlich durch Verwendung von nicht verkokbarem Kohle.
- Hohe Schmelzintensität mit hoher Produktivität durch schnellere Reaktionskinetik und erhöhte Transportrate durch Konvektion. Die spezifische Schmelzkapazität ist sehr hoch, mindestens doppelt so hoch wie die spezifische Schmelzkapazität in einem BF. Die direkte Nutzung von Eisenerzfeinern und Kohlefeinern ist möglich.
- Keine Notwendigkeit für teuren Kokskohle.
- Das Verfahren trägt zur Eliminierung von Sinter-/Pelletieranlagen und Kokereien bei. Durch diese Eliminierung sinken der Personalbedarf und die Betriebskosten.
- Das Verfahren ist umweltfreundlich wegen geringerer Emissionen.
- Das Verfahren hält die Roheisenqualität auf dem gleichen Niveau wie im BF.
- Verbesserte Kontrolle über Prozessparameter ist möglich.
- Flexibilität bei der Auswahl des thermochemischen Designs.
- Reduktionsprozess ist schneller als im BF.
- Möglichkeit zur Rückführung bestehender Lagerbestände, werkseigener Stäube, Schlämme und anderer Rückläufe soweit möglich.
- Das Verfahren bietet verbesserte Energieökonomie durch Nutzung der Abgase zur Stromerzeugung. SR-Verfahren liefern reichhaltige Abgase, die zur Stromerzeugung genutzt werden können.
Einschränkungen von SR-Verfahren
- Das Verfahren verbraucht große Mengen O₂, deren Erzeugung viel Energie benötigt (ca. 0,6 kWh pro Nm³ O₂).
- Das Verfahren erzeugt große Mengen an hochkalorischem (ca. 2000 kcal/Nm³) Exportgas, und die wirtschaftliche Rentabilität hängt von dessen effizienter Nutzung ab.
- Die maximale Modulgröße einer SR-Prozesseinheit ist begrenzt und möglicherweise nicht die beste Alternative, wenn große Roheisenkapazitäten im Werk erforderlich sind.
- Vorreduktion von Eisenerz ist für das Verfahren notwendig.
- Das Verfahren benötigt hocheffiziente Nachverbrennung, um den Energiebedarf des Schmelzprozesses zu decken.
Herstellungsprozess
- Rapid Prototyping für Produktentwicklung: Praktischer Leitfaden
- Prozess-Workflows designen: Menschliches Talent und Roboter-Automatisierung in Einklang bringen
- 6 wesentliche Fertigungstrends, die 2018 prägten
- HIsarna-Verfahren: Ultra-niedrig-karbonische Stahlproduktion
- FASTMET & FASTMELT: Fortschrittliche Roheisenerzeugungstechnologien für effiziente Metallproduktion
- Eisenerzaufbereitung: Wesentliche Prozesse und Techniken
- Schmiedetechniken für Metalle: Verfahren, Werkzeuge und Anwendungen
- Metallgussverfahren: Von der Schmelze zum Fertigteil
- Die perfekte CVA-Vereinbarung für Ihr Bauunternehmen wählen
- Den idealen Drucklufttrockner für Ihr System auswählen