



Romelt-Verfahren: Effiziente Schmelzreduktion zur Roheisenproduktion
Romelt-Verfahren zur Roheisenherstellung
Das Romelt-Verfahren zur Roheisenherstellung ist ein Schmelzreduktionsverfahren zur Produktion von Roheisen (flüssigem Eisen). Das Verfahren wurde von der Nationalen Universität für Wissenschaft und Technologie "MISiS", Russland (ehemals Moskauer Institut für Stahl und Legierungen), entwickelt. Die Entwicklungsarbeit begann 1978, als eine Gruppe von MISiS-Wissenschaftlern unter der Leitung von Vladimir Roments an der Auslegung dieses Verfahrens zu arbeiten begann. Das erste Patent in Russland wurde 1979 erteilt.
Eine Pilotanlage mit einer Herdfläche von 20 m² und einer Kapazität von 40.000 Tonnen Roheisen pro Jahr wurde 1985 im Nowolipetzer Eisen- und Stahlwerk (NLMK) in Betrieb genommen. Die Pilotanlage wurde von Moskau Gipromez entworfen. Das Design des zuverlässigen Wanjukow-Ofens wurde als Prototyp für diese neue Methode der Roheisenherstellung herangezogen. Das Verfahren wurde an dieser Pilotanlage zwischen 1985 und 1998 erprobt und beherrscht. In diesem Zeitraum wurden einundvierzig Kampagnen durchgeführt, jede mit An- und Abfahren sowie vollständigem Abstich von Roheisen und Schlacke aus dem Ofen. In diesem Zeitraum wurden mehr als 40.000 Tonnen Roheisen in der Pilotanlage produziert und im Basissauerstoffofen (BOF) zur Stahlerzeugung weiterverwendet.
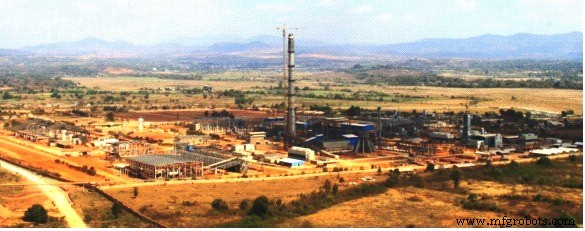
Die erste industrielle Anlage zur Roheisenproduktion auf Basis der Romelt-Technologie wird in Myanmar gebaut. Die Anlage wurde von Leningrad Gipromez entworfen und wird von Tyazpromexport, einer Tochtergesellschaft von Rostec, geliefert. Diese Anlage hat eine Kapazität von 200.000 Tonnen pro Jahr und basiert auf der Verarbeitung von Eisenerz ohne Aufbereitung aus dem Pang-Pet-Erzlager. Pang-Pet-Erzlager haben einen Fe-Gehalt von bis zu 29 %. Die Anlage wird nicht verkokbare Kohle aus den Kye-Thee-Kohlenfeldern verwenden. Der Panoramablick auf die Romelt-Anlage in Myanmar ist in Abb. 1 dargestellt.
Rohstoffe und besondere Merkmale des Verfahrens
Die Eisenoixd-Beschickung für ein Romelt-Verfahren kann jedes eisenhaltige Material sein, z. B. Eisenerzfeiner und -konzentrate, Hochofen- und BOF-Stäube und -Schlämme, Walzzunder, eisenhaltige Schlacken, Scherabfälle und Späne, Eisenstäube usw. Feuchte nicht verkokbare Kohlen mit 15 % bis 20 % flüchtigen Bestandteilen und ca. 8 % bis 10 % Asche können verwendet werden. Die festen Beschickungsstoffe (Kohle, Eisenoxide, Flußmittel) werden durch Schwerkraft in den Ofen eingebracht.
Die besonderen Merkmale des Romelt-Verfahrens umfassen: (i) Flexibilität bei der Verwendung einer breiten Palette eisenhaltiger Materialien, (ii) keine Aufbereitung der Rohstoffe erforderlich, (iii) Verwendung von nicht verkokbarem Kohle als Brennstoff und Reduktionsmittel, (iv) unterstützende Produktionseinheiten wie Kokereien und Sinteranlagen sind nicht erforderlich, (v) Fähigkeit, ausreichend Strom zur Deckung des Gesamtanlagenbedarfs einschließlich Sauerstoffanlage zu erzeugen, (vi) Senkung der Roheisenkosten im Vergleich zum Hochofen (BF) und (vii) kann zur Abfallverwertung eingesetzt werden, wobei die Roheisenkosten weiter gesenkt werden.
Prinzip des Verfahrens
Das Romelt-Verfahren ist ein einstufiger Flüssigphasen-Eisenreduktionsprozess. Im Verfahren werden die eisenhaltigen Materialien durch Schwerkraft in das Schlackebad eingebracht und durch Gas durchmischt. Sie lösen sich in der Schlacke. Eisenoxide werden aus der Schlacke mit Hilfe von Kohlenstoff des Kohles reduziert, der ebenfalls durch Schwerkraft zugeführt und in das Bad eingeblasen wird. Um Wärme- und Stoffübergang zu intensivieren, wird das Schlackebad mit Oxidationsgas durchblasen, das unter der Schlackeoberfläche eingespritzt wird. Aus der geschmolzenen Schlacke entweichen Gase, die CO und H₂ enthalten. Diese Gase werden oben verbrannt. Die Wärme dieser Nachverbrennung liefert den größten Teil der thermischen Energie für die im Schlackebad ablaufenden Reaktionen. Ein Schlüsselelement für einen effektiven Prozess ist der aktive Wärmeübergang zwischen der Nachverbrennungszone und dem Schlackebad.
Prozessbeschreibung
Das Romelt-Verfahren nutzt eine einstufige Schmelzreduktionstechnologie zur Roheisenproduktion. Das Verfahren verwendet nicht verkokbare Kohle zur Reduktion von Eisenoxiden aus Eisenerzen und Abfallmaterialien. Das schematische Prozessbild ist in Abb. 2 dargestellt.
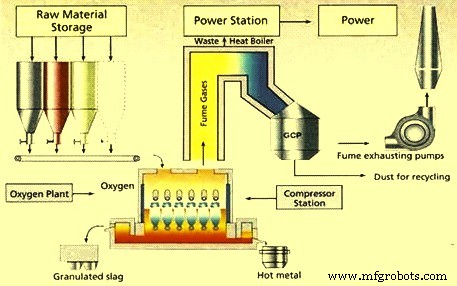
Eisenhaltige Materialien, Kohle und Flußmittel werden über Wägebehälter aus den entsprechenden Bunkern auf ein gemeinsames Förderband gegeben. Die Beschickung in den Ofen erfolgt durch eine Öffnung im Ofendach. Eine Vorvermischung der Beschickungsstoffe ist nicht erforderlich, da die Materialien nach der Beschickung aufgrund der intensiven Umrührung direkt in das Schlackebad gelangen. Schleusenanordnungen, die in Geräten für andere Prozesse verwendet werden, die unter Druck arbeiten, sind im Romelt-Ofen nicht nötig. Der Arbeitsraum des Romelt-Ofens steht unter einem Unterdruck von 1 bis 5 mm Wassersäule, der durch einen Saugzugventilator sichergestellt wird. Die schematische Ansicht des Schmelzofens des Romelt-Ofens ist in Abb. 3 dargestellt.
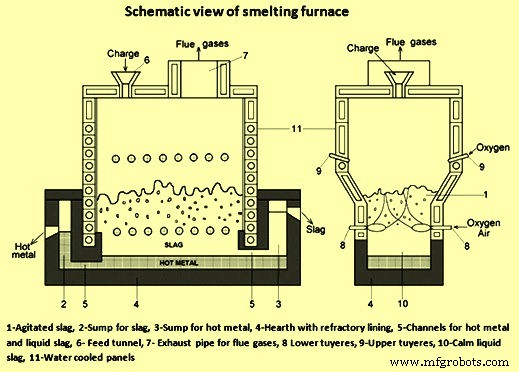
Das flüssige Schlackebad wird durch die unteren Düsen, die sich unterhalb der Schlackeschicht befinden, mit entweder Sauerstoff oder einem Sauerstoff-Luft-Gemisch durchblasen. Die Düsen haben eine einfache Struktur und sind im Betrieb zuverlässig. Sie gewährleisten die erforderliche Umrührung des Schlackebades. Der in der umgerührten flüssigen Schlacke vorhandene nicht verkokbare Kohle reduziert die in der eisenhaltigen Beschickung vorhandenen Eisenoxide. Das durch Reduktion der Eisenoxide erzeugte flüssige Eisen wird mit Kohlenstoff angereichert. Tropfen flüssigen Eisens bewegen sich aufgrund der Schwerkraft in Richtung Ofenherd.
Im Schmelzofen gibt es drei Zonen: (i) Zone der umgerührten Schlacke – hier finden alle Reaktionen statt, (ii) Herdboden, wo das produzierte Roheisen gesammelt wird, und (iii) Zone der ruhigen Schlacke, die zwischen der ersten und zweiten Zone liegt. Die zweite und dritte Zone müssen ausreichende Kapazitäten haben, um das produzierte Roheisen und die Schlacke aufzunehmen.
Zwei ausgekleidete Kammern (Sumpf) befinden sich jeweils an einer der Stirnseiten des Ofens. Sie dienen dem getrennten Abstich von Roheisen und flüssiger Schlacke. Die Sumpfkammern sind über Kanäle unterschiedlicher Höhe mit dem Arbeitsraum verbunden. Dies gewährleistet den getrennten Transport von Roheisen und flüssiger Schlacke in die Metall- und Schlackesumpfkammern. Es gibt Abstichöffnungen für Roheisen und flüssige Schlacke, die sich in unterschiedlichen Höhen befinden. Diese Anordnung gewährleistet kontinuierlichen und freien Abstich der flüssigen Produkte (Roheisen und Schlacke) mit einer Geschwindigkeit, die der Ofenkapazität entspricht.
Im Schlackebad ist die für das Schmelzen und Reduzieren der Beschickungsmaterialien benötigte Wärme höher als die durch Verbrennung des Kohlenstoffs des nicht verkokbaren Kohles zu CO an den unteren Düsen verfügbare Wärme. Daher ist das Hauptmerkmal des Verfahrens die Nachverbrennung von CO, H₂ und den flüchtigen Bestandteilen der Kohle, die aus dem Bad entweichen, durch den durch die oberen Düsen eingeblasenen Sauerstoff. Die Nachverbrennung der Gase zu CO₂ und H₂O liefert zusätzliche Wärme in das Schlackebad, die für die Aufrechterhaltung der Rohstoffverarbeitung notwendig ist.
Der Herd und der untere Teil des Ofenbades, der permanent Roheisen und ruhige flüssige Schlacke enthält, sind mit Feuerfeststeinen ausgekleidet. In dieser Zone befindet sich die Feuerfestauskleidung unter günstigen Bedingungen aus geeigneter Temperatur und nicht-oxidierender Atmosphäre. In der Zone der umgerührten Schlacke sind die Ofenwände mit wassergekühlten Kupferplatten konstruiert. Die Bildung einer Schlackeschull-Auskleidung auf ihnen verringert die Wärmeverluste und beseitigt die Möglichkeit ihres Verschleißes. Dies vermeidet auch den Verschleiß der Auskleidung an den Stellen des aggressivsten Angriffs der Gas-Schlacke-Metall-Emulsion. Über dem Schlackebad bestehen die Wände aus wassergekühlten Stahlplatten. Der Ofendeckel ist ebenfalls wassergekühlt.
Nach der Nachverbrennung strömen Gase mit Temperaturen von bis zu 1700 °C durch das wassergekühlte Abgasrohr in den Abhitzekessel. Dort werden die Gase mit natürlichem Lufteintritt vollständig verbrannt und auf 250 °C bis 300 °C abgekühlt. Nach der Energierückgewinnung und Abkühlung wird das Gas in der Gasreinigungsanlage gereinigt und entswefelt, bevor es über den Schornstein in die Atmosphäre abgeleitet wird. Die Staubentwicklung aus dem Romelt-Ofen, gemessen im Abgasrohr, beträgt im Durchschnitt ca. 3 % des Gewichts der beschickten Materialien.
Verhalten der Kohle im Schlackebad
Unabhängig vom Reduktionsmechanismus ist Kohle die einzige Quelle des Reduktionsmittels im Prozess. Es gibt keine prinzipiellen Einschränkungen für die Bandbreite der im Normalbetrieb verwendeten Kohle. Jede Kohle mit unterschiedlichem Gehalt an Fixkohlenstoff, Asche und flüchtigen Bestandteilen kann als Reduktionsmittel verwendet werden. Allerdings hängen der spezifische Kohle- und Sauerstoffverbrauch stark von der Zusammensetzung der verwendeten Kohle ab.
Der unvorbereitete feuchte Kohle fällt im Romelt-Verfahren von oben in das Schlackebad. Die flüchtigen Bestandteile entstehen im Schlackebad und haben einen anregenden Einfluss auf den Prozessfortschritt. Sowohl die Stoff- als auch die Wärmebilanz des Verfahrens hängen davon ab, wie und in welcher Form die flüchtigen Bestandteile entstehen und welche Rolle sie bei den Hauptprozessen im Ofen spielen. Deshalb ist das Verhalten der flüchtigen Bestandteile der Kohle einer der kritischsten Punkte für das Romelt-Verfahren, unabhängig von der verwendeten Kohlequalität.
Der Kohleeinsatz im Romelt-Verfahren besteht aus zwei Teilen: (i) Kohleverbrauch für die Reaktion mit dem an den unteren Düsen eingespritzten Sauerstoff zur CO-Erzeugung, und (ii) Kohleverbrauch für die Reduktion der Oxide. Ein Kohlemangel kann zu einer Erhöhung des Oxidationspotenzials des Schlackebades führen, was zu unkontrolliertem Aufschäumen desselben führen kann. Ein übermäßiger Kohleeinsatz erhöht jedoch nicht nur die Roheisenproduktionskosten, sondern verschlechtert auch die thermischen Bedingungen im Romelt-Ofen.
Im Allgemeinen scheint die benötigte Kohlemenge nur vom Fixkohlenstoffgehalt der Kohle abzuhängen. Im Romelt-Ofen nehmen die flüchtigen Bestandteile jedoch auch teilweise an den im flüssigen Schlackebad ablaufenden Prozessen teil. H₂, CO und N₂ der flüchtigen Bestandteile erfahren im Schlackebad keine Veränderungen, da diese Gase aus der Kohle entweichen, um die Gasphase zu bilden. CH₄ und CO₂ der flüchtigen Bestandteile nehmen jedoch an den chemischen Reaktionen gemäß den Gleichungen CH₄ = C + 2H₂ und CO₂ + C = 2CO teil. Wenn die CO₂-Menge gering und die von Methan (CH₄) erheblich ist, führen diese chemischen Umwandlungen zur Verfügbarkeit zusätzlicher Kohlenstoffmenge für die Reduktion der Oxide. Der durch Methanzersetzung entstehende Kohlenstoff ist feinverteilt und hochaktiv und verbessert die Kinetik der Reduktionsreaktionen.
Im Romelt-Verfahren wird feuchter Kohle mit einem Feuchtegehalt von ca. 10 % bis 12 % verwendet. Im Ofen verdampft diese Feuchtigkeit und wird teilweise gemäß der Gleichung H₂O + C = CO + H₂ zersetzt. Dies erfordert zusätzlichen Kohlenstoff für die Fortsetzung der Wasserspaltungsreaktion zur Erzeugung von Wassergas aus CO und H₂.
Alle drei Reaktionen – Methanzersetzung, CO₂-Reduktion zu CO und Wasserspaltung – finden gleichzeitig im Schlackebad statt.
Chemische und metallurgische Aspekte des Verfahrens
Der Großteil des Reduktionsprozesses findet in der Zone der umgerührten Schlacke statt. Sauerstoff oder ein Sauerstoff-Luft-Gemisch wird durch die unteren Düsen eingeblasen, um das stark umgerührte Bad zu erzeugen. Die Rohstoffbeschickung fällt in die umgerührte Schlacke, wo Schmelzen und Reduktion stattfinden. Das Schlackebad wird bei ca. 1400 °C bis 1500 °C gehalten. Nicht verkokbare Kohle wirkt in dieser Zone sowohl als Reduktionsmittel als auch als Brennstoffquelle. Folgende Reaktionen laufen in der Zone der umgerührten Schlacke ab:
- Reduktion von Eisenoxiden: x C + FeOₓ = x CO + Fe
- Vergasung von Kohlenstoff: 2 C + O₂ = 2CO
- Cracken der flüchtigen Bestandteile in der Kohle: 2 CₓHᵧ = 2x C + y H₂
- Reduktion von Wasser: H₂O + C = CO + H₂
Das reduzierte Eisen bildet kleine Tropfen, die koaleszieren und sich aufgrund ihrer höheren Dichte von der Schlacke trennen und zum Ofenherd unter der Zone der ruhigen Schlacke bewegen. Die Wechselwirkung zwischen Metall und Schlacke in der umgerührten und ruhigen Schlackezone ermöglicht die Veredelung des Metalls durch Aufteilung der Nebenelemente zwischen den Phasen.
Die im Bad erzeugten Gase, vorwiegend CO und H₂, gelangen in die Verbrennungszone. Hier reagieren die Gase mit dem durch die oberen Düsen eingeblasenen Sauerstoff und setzen Energie frei, die für die Schmelzreaktionen genutzt wird. Die in der Verbrennungszone ablaufenden Reaktionen sind:
- Nachverbrennung: CO + O₂ = CO₂ und 2 H₂ + O₂ = 2 H₂O
- Verbrennung der flüchtigen Bestandteile der Kohle: 4 CₓHᵧ + (4x+y) O₂ = 4x CO₂ + 2y H₂O
Die aus den Verbrennungsreaktionen freigesetzte Energie wird zurück in das Bad übertragen. Der Wärmeübergang wird durch den hohen Turbulenzgrad verstärkt, der im Schlackebad durch die unteren Düsen erzeugt wird. Das Abgas wird im Ofen nur teilweise verbrannt, was eine weitere Energierückgewinnung in einem konventionellen Abhitzekesselsystem ermöglicht.
Das Romelt-Verfahren basiert hauptsächlich auf der Flüssigphasenreduktion von Eisen. Daher hat der Prozess eine bessere Balance der chemischen und energetischen Aspekte der beiden Reduktionsstufen – der Feststoffphase und der Flüssigphase. Im Romelt-Verfahren wird ein großer Teil des Erhitzens und Reduzierens in die Flüssigphasenstufe verlagert.
Die Reduktion von Eisen aus seinen Oxiden in der Schlacke erfolgt durch Kohlepartikel und durch in Metalleinschlüssen in der Schlacke gelösten Kohlenstoff. Es gibt zwei Wege, die die Beteiligung der Kohle an der Reduktion von Eisenoxiden im Ofen anzeigen:
- Reduktion an der Oberfläche von Gasblasen, die Kohlepartikel enthalten. Die Rolle dieser Partikel besteht darin, die reduzierende Atmosphäre in den Blasen zu regenerieren (die thermodynamischen Bedingungen im Prozess machen es für Gasblasen ohne Kohlepartikel schwierig, Eisenoxide zu reduzieren).
- Reduktion mit Kohlepartikeln in direktem zufälligem Kontakt mit der Schlacke. Hier findet die Reduktion unter Bedingungen statt, die denen ähneln, wenn Eisen durch ein rotierendes kohlenstoffhaltiges Material reduziert wird und Gasblasen gewaltsam von der Materialoberfläche entfernt werden.
Die Reduktion im Romelt-Ofen findet statt: (i) bei direktem Kontakt der Kohlepartikel mit der Schlacke (60 % bis 80 %), (ii) bei direktem Kontakt von Kohlenstoff mit Metalletropfen (10 % bis 15 %) und (iii) an der "Gas-Schlacke"-Grenzfläche (10 % bis 25 %). Typischerweise wird 85 % bis 90 % des Eisens mit direkter Beteiligung der Kohlepartikel reduziert. Dies unterscheidet die Flüssigphasenreduktion im Romelt-Verfahren von anderen Schmelzreduktionsverfahren, in denen im DIOS-Verfahren im DIOS-Verfahren der in das Metall gelöste Kohlenstoff eine wesentliche Rolle spielt oder im HIsmelt-Verfahren die Hauptrolle bei der Reduktionsoperation übernimmt.
Im Romelt-Verfahren gibt es bestimmte Optimalwerte für den Gehalt an Kohlepartikeln im Schlackebad, obwohl dieser Parameter innerhalb eines breiten Wertebereichs variieren kann. Der Romelt-Ofen kann weder mit Kohle über- noch unterladen werden. Die Beschickung einer suboptimalen Kohlemenge führt zu einer Überoxidation der Schlackeschmelze und deren unkontrollierbarem Aufschäumen. Daher wird oft Kohle in Überschuss der berechneten Menge in den Ofen eingebracht, um Überoxidation zu verhindern, was manchmal zur Stabilisierung des Prozesses beiträgt. Es gibt jedoch eine Grenze für die Überschussmenge an Kohlepartikeln in der Schlacke. Diese Grenze kann auch Prozessstörungen verursachen, wie eine Abnahme der Schlackebadtemperatur, eine Erhöhung des Eisenoxidgehalts in der Schlacke, eine Verringerung des Nachverbrennungsgrades der austretenden Gase und die Freisetzung von mehr Wärme im Abhitzekessel.
Die Zufuhr von zusätzlichem Sauerstoff in den Ofen fördert die Nachverbrennung nicht, da der Sauerstoff nicht vollständig mit dem auf der Schlackeoberfläche schwimmenden Kohle reagiert. Diese dichte Kohleschicht entsteht durch Überbeschickung von Kohle oder Unterbeschickung von oxidhaltigem Rohmaterial. Die Anwesenheit dieser Schicht unterdrückt das Spritzen und die Adhäsion der Schlacke an den Wänden, was den Wärmeübergang von der primären Gasverbrennungszone zum Schlackebad ungünstig beeinflusst, da der Wärmeübergang hauptsächlich durch Schlackentropfen und einen an den Wänden herabfließenden Schlackefilm in der Nachverbrennungszone stattfindet.
Man sieht, dass in einem Romelt-Ofen, wenn der Kohlegehalt der Schlackeoberflächenschicht ca. 20 % bis 30 % beträgt, der Prozess in ein unerwünschtes Regime übergeht, in dem die Kohle den Wärmeübergang von der Nachverbrennungszone zum Bad blockiert. Das Auftreten dieses Regimes hängt nicht nur von der Menge und Zusammensetzung der in der Schlacke angesammelten Kohle ab, sondern auch von der Rate der turbulenten Zirkulation der Schlacke, da diese Turbulenz die Effizienz bestimmt, mit der die Kohle mit anderen Komponenten der Schlackeschmelze vermischt wird.
Produkteigenschaften und spezifische Verbräuche
Typische Analyse von Roheisen aus dem Romelt-Verfahren: Kohlenstoff – 4,5 %, Silicium – 0,1 %, Mangan – 0,08 %, Schwefel – 0,05 %, Phosphor – 0,1 %.
Typische Analyse von Schlacke aus dem Romelt-Verfahren: CaO – 39 %, MgO – 7 %, SiO₂ – 36 %, Al₂O₃ – 11 %, FeO – 3,0 %, MnO – 3 %, TiO₂ – 0,1 %, S – 0,04 %.
Typische spezifische Verbrauchswerte pro Tonne Roheisen: ca. 940 kg – 1200 kg trockener nicht verkokbarer Kohle und 750 Nm³ bis 850 Nm³ Sauerstoff.
Vorteile des Romelt-Verfahrens
- Niedrige Investitionskosten durch Niederdruckbetrieb und Verwendung konventioneller Hilfsausrüstung.
- Keine Notwendigkeit für Koks oder Kokskohlen, daher niedrigere Betriebskosten.
- Kann jedes eisenhaltige Material einschließlich metallurgischer Abfälle ohne Vorbehandlung verarbeiten.
- Keine Notwendigkeit zur Agglomeration von Eisenoxiden.
- Hohe Eisenrückgewinnungsrate.
- Ermöglicht die Etablierung effektiver kleiner Roheisenquellen für kleinere Werke.
- Umweltfreundlich durch Eliminierung von Kokereien und Agglomerationsanlagen (Sintern und Pelletieren).
Herstellungsprozess
- FINEX-Prozess: Fortschrittliche Roheisenherstellung aus Eisenerzfeinst & Nichtkokskohle
- ITmk3: Kobe Steels umweltfreundliches Eisen-Nugget-Verfahren
- HIsmelt: Fortschrittliches Direktverhüttungsverfahren zur Roheisenproduktion
- HIsarna-Verfahren: Ultra-niedrig-karbonische Stahlproduktion
- Fortschrittliche Technologien zur Steigerung der Effizienz beim Eisenerzsintern
- Eisenproduktion optimieren: Die Chemie des Hochofenprozesses
- FASTMET & FASTMELT: Fortschrittliche Roheisenerzeugungstechnologien für effiziente Metallproduktion
- CONARC: Verschmelzung von Konverter und Lichtbogenofen für Überlegene Stahlproduktion
- Umfassender Überblick über Stahlerzeugungsverfahren
- Eisenerz-Verhüttung erklärt: Prozess, Prinzipien und Produktion