



Expertenratgeber: Gussmodelle & Modellbau
Gießereien fertigen und nutzen Modelle als Vorlagen für gegossene Metallobjekte
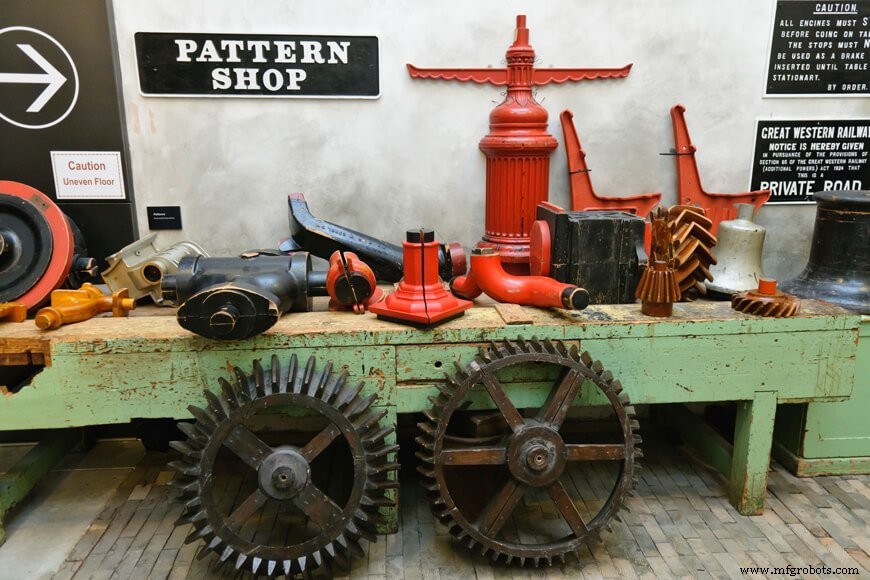
Guss ist der Prozess, flüssiges Metall in eine Form zu gießen, wo es abkühlt und erstarrt. Der Gussprozess kann alles produzieren – von Kunstwerken bis zu Motorteilen. Die Form wird durch die Formkavität bestimmt, aber etwas muss die Form formen – da kommt das Modell ins Spiel.
Modelle sind ein Vorbild für das zu gießende Objekt. Ein Modell macht einen Abdruck in der Form, flüssiges Metall wird in die Form gegossen, und das Metall erstarrt in der Form des ursprünglichen Modells.
Modellbau ist nicht so einfach, wie die Definition suggeriert. Zusätzlich zur Formung der Formkavität muss ein Modell genaue Abmessungen liefern, Mittel haben, die Formkavität zu verlassen, ohne sie zu brechen, Erstarrungsschwindung und Verzug kompensieren und ein Speisesystem aus Ingates und Speisern enthalten, um flüssiges Metall in die Form zu liefern. Jeder Fehler kann zu einem fehlgeschlagenen Guss führen.
All diese Faktoren richtig zu erfassen, erfordert Präzision und mehr als ein paar Berechnungen. Jedes Modell wird sorgfältig entworfen und konstruiert.
Modelle beinhalten Zuschläge
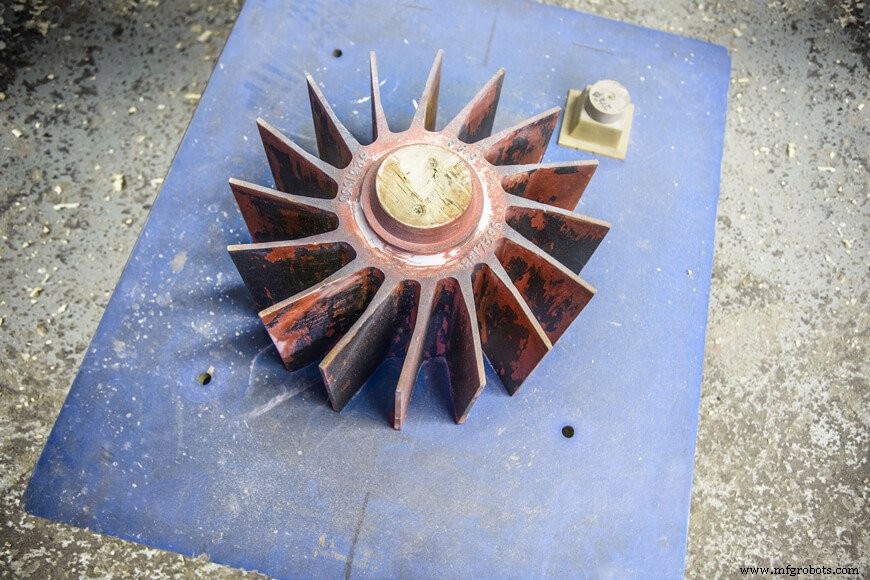
Modellbau ist die Kunst des Modelldesigns. Er ist der erste und wesentliche Teil des Gussprozesses.
Es steckt viel mehr im Modellbau als die exakte Replik der gewünschten Form – der Modellbauer muss den Formtyp und die Gussmetalleigenschaften berücksichtigen. Diese Zuschläge sind in das Modell eingebaut:
-
Entformungsschräge (Draft)
Das Modell muss aus jeder Form, die es formt, entfernt werden können, ohne sie zu brechen oder zu verzerren. Die Entformungsschräge ist ein Anzug, der die Modellentnahme erleichtert. Der genaue Winkel des Anzugs hängt von der Komplexität des Modells, dem Formtyp und der Oberflächenart ab.
-
Schwindungszuschlag (Shrinkage allowance)
Wie alle Materialien zieht sich Metall beim Abkühlen zusammen. Würde das Modell in den exakten für das Endprodukt spezifizierten Abmessungen gefertigt, wäre der Guss kleiner als erforderlich. Der Schwindungszuschlag kompensiert die Menge, um die ein Metall beim Abkühlen schrumpft. Der präzise Zuschlag hängt vom zu gießenden Metall ab.
-
Verzugszuschlag (Distortion allowance)
Modelle können absichtlich verzerrt werden, um erwarteten Abkühlverzug zu kompensieren.
-
Bearbeitungszuschlag (Machining allowance)
Einige Gussstücke werden durch Zerspanung fertiggestellt. Die Modelle für zerspanungsfertige Gussstücke beinhalten absichtlich überschüssiges Material, um den Materialverlust in der Fertigungsphase zu kompensieren.
Alle Modelle brauchen ein Angusssystem
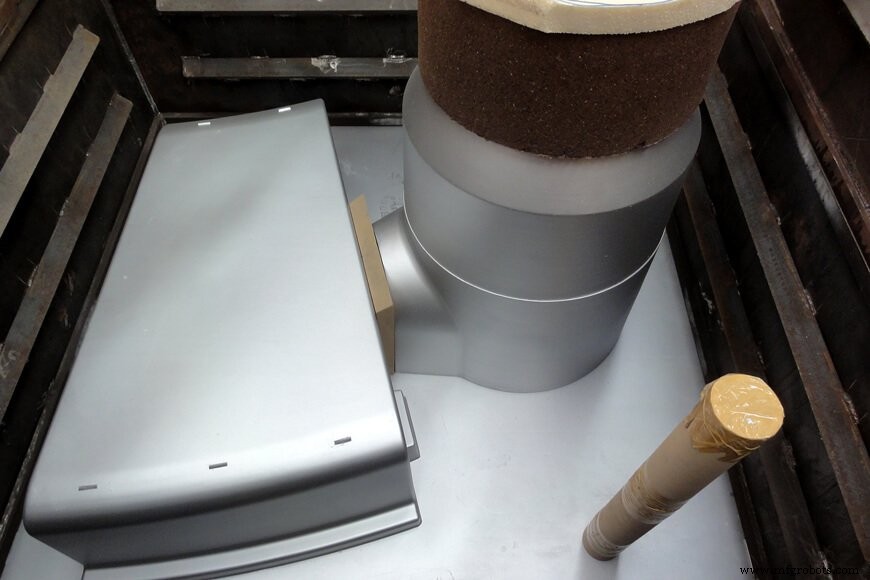
Jedes Modell beinhaltet ein Angusssystem, das flüssiges Metall in die Formkavität liefert. Das Angusssystem regelt auch die Geschwindigkeit, mit der das Metall in die Form eintritt – zu schnell, und das turbulente flüssige Metall kann die Form erodieren; zu langsam, und es kann abkühlen, bevor die Kavität vollständig gefüllt ist.
Das System umfasst mehrere miteinander verbundene Teile:
-
Anschnittbecher (Pouring cup)
Flüssiges Metall wird direkt in den Anschnittbecher/-becken gegossen. Er hilft, Schlacke vom Metall zu trennen, Turbulenzen zu reduzieren und die korrekte Flussrate beizubehalten.
-
Anguss & Angusskanal (Sprue & Runner)
Metall fließt vom Anschnittbecher in den konischen Anguss, dann durch den Angusskanal, der wiederum in die Ingates mündet.
-
Ingate(s) (Gate(s))
Metall fließt durch die Ingates, um die Formkavität zu füllen. Kleine Ingates werden für langsam erstarrende Gussstücke verwendet, größere für schnell erstarrende. Die Ingates müssen sorgfältig platziert werden, um gerichtete Erstarrung zu fördern.
-
Speiser (Riser)
Der Speiser ist ein Reservoir, das Schwindlunker verhindert. Damit ein Speiser richtig funktioniert, muss er langsamer abkühlen als das Gussstück.
Angussmodelle (Gated patterns) integrieren das Angusssystem in den Hauptmodellkörper. Alternativ kann das Angusssystem von Hand geschnitten oder mit separaten Modellteilen hinzugefügt werden.
Es gibt verschiedene Modelltypen
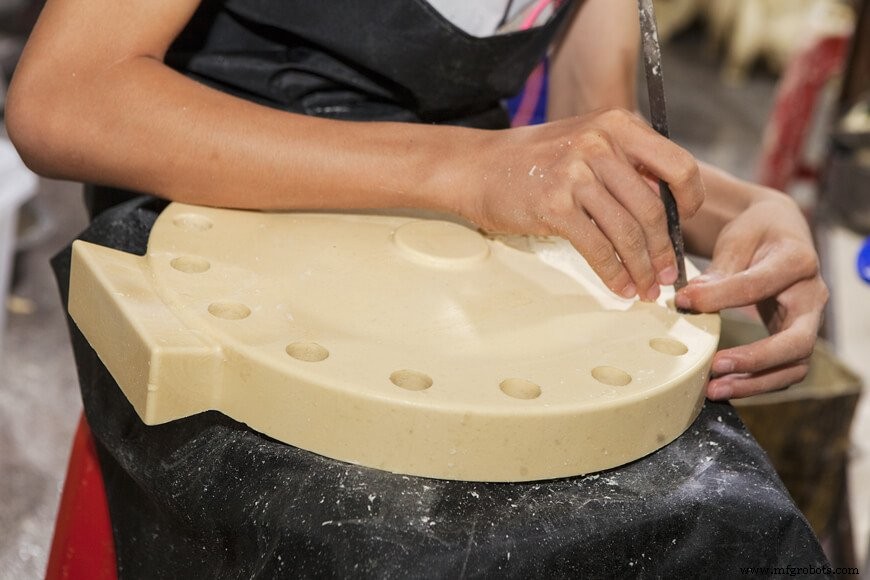
Modelle gibt es in vielen Materialien, darunter Holz, Metall, Kunststoffe und Wachs. Das Modellmaterial wird basierend auf Gussvolumen und verwendetem Verfahren gewählt. Holz- und Metallmodelle werden meist mit Sandguss verwendet, Wachs selten für etwas anderes als Feinguss.
Modelle variieren in Komplexität, abhängig von Größe, Form und Anzahl der benötigten Gussstücke. Es gibt viele Modelltypen in Gießereien heute; einige der häufigeren sind:
-
Lose Modelle (Loose patterns)
Normalerweise aus Holz gefertigt, sind dies einzelne Darstellungen des zu produzierenden Gussstücks und werden nur verwendet, wenn wenige Gussstücke benötigt werden, da die Produktivität, die mit komplexeren Modellen verbunden ist, wahrscheinlich kein Problem darstellt. Beim Formen mit losen Modellen wird das Speisesystem für den Guss (Ingates, Speiser etc.) normalerweise von Hand in den Sand geschnitten. Einige lose Modelle können in zwei Hälften geteilt sein, um das Formen zu erleichtern.
-
Angussmodelle (Gated patterns)
Oft komplexer als lose Modelle, sind anguss- oder „montierte“ Modelle (Mounted patterns) generell so montiert, dass sie ein Anguss- und Laufsystem zusammen mit dem Modell enthalten, um die Produktivität zu steigern (durch Eliminieren von Handschneiden und anderen Formschritten) und die Reproduzierbarkeit der Formen zu verbessern, was die Gesamtqualität der Gussstücke erhöht.
-
Plattenmodelle (Match-plate patterns)
Obwohl diese häufig aus Holz gefertigt werden, werden diese Modelle auch oft so gegossen, dass die Cope- (oben) und Drag-Anteile (unten) des Modells auf gegenüberliegenden Seiten einer Platte montiert sind, um den Formprozess zu beschleunigen. Angusssysteme sind normalerweise in die Platte eingebettet, zusammen mit Vorrichtungen/Befestigungen, um diese Modelle auf spezielle Formmaschinen zu montieren. Diese Modelle werden generell dort eingesetzt, wo große Produktionsvolumen den zusätzlichen, höheren Kosten der Erstellung solcher Modelle rechtfertigen und wo Produktionskonsistenz extrem wichtig ist.
-
Feingusswerkzeuge (Investment casting dies)
Lost-Wax-Abdrucke (verlorene Wachsabdrücke) sind die eigentlichen Modelle, die zur Formherstellung in Feingussgießereien verwendet werden. Aber woher kommen diese Abdrucke? Feingusswerkzeuge (Investment casting dies) werden verwendet, um die Wachsmodelle herzustellen, die schließlich die Lost-Wax-Gussformen bilden. Da jeder Wachsabdruck im Lost-Wax-Gussprozess zerstört wird, wird einer für jeden herzustellenden Guss benötigt, und diese Wachsmodelle werden in Werkzeugen produziert. Die Werkzeuge sind oft komplexe Metallwerkzeuge mit mindestens zwei Teilen, wobei die Innenkavität bearbeitet ist, um die Form des gewünschten Wachsmodells anzunehmen. Wachs wird in diese Werkzeuge eingespritzt, und nach dem Abkühlen wird das Werkzeug getrennt und der einteilige Wachsabdruck entnommen. Wie beim Sandformen können Metallkerne und andere Stücke in diese Feingusswerkzeuge montiert werden, um innere Kavitäten und andere komplexe Teile des gewünschten Gussstücks zu bilden.
Herstellungsprozess
- Die 15 wichtigsten Gussmodell-Typen für die Industrie
- 10 wesentliche Gussmodell-Typen für optimale Metallproduktion
- Metal Casting Explained: Definition, Types & Process
- Umfassender Leitfaden zum Metallguss: Definitionen, Typen und Prozesse
- Rapid Metal Casting: Hauptvorteile & Industrieanwendungen
- Metall- & Holzschnitt optimieren mit Hochleistungs-Bandsägemaschinen
- Wachsausschmelzverfahren (Lost Wax Casting) verstehen: Techniken & Geschichte
- Vier Gussverfahren im Vergleich: Sand-, Kokillen-, Druck- und Feinguss
- Sandguss-Prozess: Schritt-für-Schritt Anleitung, Werkzeuge & Vor-/Nachteile
- Verdampfungsmodellguss (Lost Foam / Full Mold): Prozess, Vorteile & Grenzen