



Bewährte technologische & operative Strategien zur Minimierung von Aluminiumverformung
Aluminium ist der am weitesten verbreitete Nichteisenmetall, Anwendungsbereiche expandieren weiter. Es gibt über 700.000 Aluminiumproduktarten – von Bau/Deko über Transport bis Luftfahrt. Heute stellen wir vor, wie Verformung von Aluminiumprodukten vermieden wird.
Vorteile & Eigenschaften von Aluminium
- Geringe Dichte: ~2,7 g/cm³ (nur 1/3 von Eisen/Kupfer).
- Hohe Plastizität: Gute Duktilität, durch Pressen, Ziehen etc. in diverse Formen bringbar.
- Korrosionsbeständigkeit: Stark negativ geladenes Metall. Bildet natürlich oder durch Eloxieren schützenden Oxidfilm – weit besser als Stahl.
- Gut verstärkbar: Reines Aluminium hat geringe Festigkeit, aber durch Eloxieren steigerbar.
- Gute Oberflächenbehandelbarkeit: Oberflächenbehandlung verbessert/ändert Oberflächeneigenschaften. Eloxalprozess reif, stabil, weit verbreitet.
- Gute Leitfähigkeit & Recyclingfähigkeit.
Technologische Maßnahmen zur Reduzierung von Bearbeitungsverformung
1. Eigenspannungen des Rohlings reduzieren
Natürliche/künstliche Alterung und Vibrationsbehandlung bauen Eigenspannungen teilweise ab. Vorbearbeitung ist ebenfalls effektiv. Bei Rohlingen mit großem Übermaß („dicker Kopf, große Ohren“) ist die Verformung nach Bearbeitung groß. Werden Übermaßbereiche vorbearbeitet und das Übermaß jedes Bereichs reduziert, verringert das nicht nur die Verformung im nachfolgenden Prozess, sondern lässt auch Eigenspannungen nach Vorverarbeitung und Lagerzeit abbauen.
2. Schneidfähigkeit des Werkzeugs verbessern
Werkstoff und Geometrie des Werkzeugs beeinflussen Schnittkraft und -wärme maßgeblich. Richtige Werkzeugwahl ist entscheidend zur Verformungsreduzierung.
(1) Werkzeuggeometrie sinnvoll wählen.
① Winkel: Bei Erhalt der Schneidkantenfestigkeit kann der Winkel größer gewählt werden. Einerseits schärfere Schneide, andererseits reduzierte Schnittverformung, bessere Spanabfuhr → geringere Schnittkraft und -temperatur. Negative Winkel vermeiden.
② Freiwinkel: Beeinflusst Flankenverschleiß und Oberflächenqualität direkt. Schnittdicke ist wichtiges Kriterium. Beim Schruppen: großer Vorschub, hohe Schnittlast, viel Wärme → gute Wärmeableitung nötig → kleinerer Freiwinkel. Beim Schlichten: Schneide scharf halten, Flankenreibung und elastische Verformung reduzieren → größerer Freiwinkel.
③ Spiralwinkel: Für ruhiges Fräsen und reduzierte Fräskraft so groß wie möglich wählen.
④ Hauptablenkwinkel: Angemessene Reduzierung verbessert Wärmeableitung und senkt Mitteltemperatur im Bearbeitungsbereich.
(2) Werkzeugstruktur verbessern.
① Zahnzahl reduzieren, Spanraum vergrößern: Aluminiumteile haben große Plastizität, große Schnittverformung → großer Spanraum nötig. Spanrinnengrundradius groß, Zahnzahl gering.
② Schneiden fein schleifen: Rauheit der Schneide < Ra 0,4 µm. Neues Werkzeug: Vorder- und Rückseite der Zähne mit feinem Ölstein leicht schleifen → Grate und feine Sägezähne vom Schleifen beseitigen. Reduziert Schnittwärme und -verformung.
③ Werkzeugverschleiß streng kontrollieren: Nach Verschleiß steigen Oberflächenrauheit, Schneidetemperatur, Werkstückverformung. Neben verschleißfesten Werkstoffen: Verschleißgrenze ≤ 0,2 mm, sonst Aufbauschneidegefahr. Werkstücktemp. während Schnitt ≤ 100 °C zur Verformungsvermeidung.
3. Spannmethode der Werkstücke verbessern
Für dünnwandige Aluminiumwerkstücke mit geringer Steifigkeit folgende Spannmethoden zur Verformungsreduzierung:
① Dünnwandige Büchsen: Dreikammerfutter oder Spannzange radial spannen → Verformung beim Loslassen. Besser: Axiales Endflächenspannen mit höherer Steifigkeit. Über Innenloch zentrieren, selbstgefertigte Gewindespindel einbringen, Deckel auf Endfläche pressen, Mutter anziehen. Vermeidet Spannverformung beim Außendrehen → zufriedenstellende Genauigkeit.
② Dünnwandige Platten: Vakuumsaugplatten für gleichmäßig verteilte Spannkraft, dann mit kleinem Schnitt bearbeiten → Verformung vermeiden.
Alternative: Einbettverfahren. Zur Erhöhung der Prozesssteifigkeit Medium in Werkstück füllen. Z. B. Harnstoffschmelze mit 3–6 % Kaliumnitrat eingießen, nach Bearbeitung in Wasser/Alkohol tauchen → Füllstoff löst sich, wird ausgegossen.
4. Arbeitsabläufe sinnvoll anordnen
Beim Hochgeschwindigkeitsschneiden: großes Übermaß, unterbrochener Schnitt → Vibrationen, die Genauigkeit und Rauheit beeinträchtigen. NC-Hochgeschwindigkeitsbearbeitung allgemein unterteilt in: Schruppen – Halbscheideln – Eckenbereinigen – Schlichten. Bei hohen Präzisionsanforderungen: zweites Halbscheiden vor Schlichten. Nach Schruppen: Teile natürlich abkühlen lassen → Eigenspannungen abbauen, Verformung reduzieren. Restübermaß nach Schruppen > Verformung, generell 1–2 mm. Beim Schlichten: gleichmäßiges Restübermaß auf Fertigfläche (0,2–0,5 mm) → Werkzeug stabil, Schnittverformung stark reduziert, gute Oberflächenqualität, Maßgenauigkeit.
Operative Fertigkeiten zur Reduzierung von Bearbeitungsverformung
Neben obigen Gründen ist die Bedienungsmethode in der Praxis entscheidend.
- Symmetrisches Bearbeiten bei großem Übermaß: bessere Wärmeableitung, Vermeidung von Wärmekonszentration.
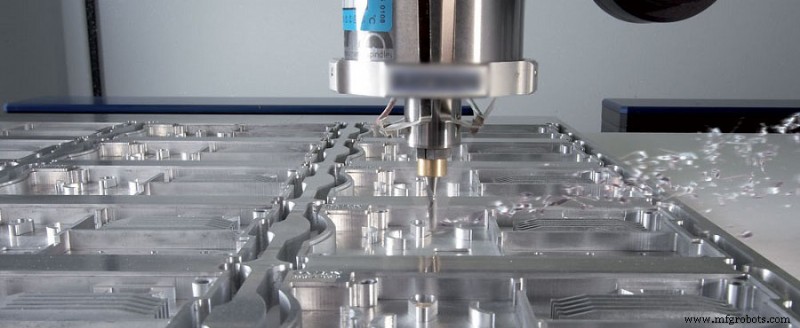
- Mehrlagiges Bearbeiten bei Platten mit mehreren Kavitäten: Nicht nacheinander einzelne Kavität (ungleichmäßige Spannung → Verformung). Stattdessen jede Lage alle Kavitäten gleichzeitig bearbeiten, dann nächste Lage → gleichmäßige Spannung, weniger Verformung.
- Schnittparameter anpassen: Schnittkraft und -wärme reduzieren. Unter den drei Parametern hat Rückenschneiden (ap) großen Einfluss auf Schnittkraft. Zu großes Übermaß → zu große Schnittkraft → Verformung, Spindelfestigkeit beeinträchtigt, Werkzeugstandzeit sinkt. Ap reduzieren → Produktionseffizienz sinkt. Aber Hochgeschwindigkeitsfräsen (NC) löst dies: bei reduziertem ap Vorschub entsprechend erhöhen, Drehzahl steigern → Schnittkraft reduzieren, Effizienz sichern.
- Schnittreihenfolge beachten: Schruppen: Effizienz, Schnittgeschwindigkeit max. → Gegenlauffräsen (Material schnell abtragen, geometrisches Profil für Schlichten bilden). Schlichten: Präzision, Qualität → Gleichlauffräsen. Schnittdicke nimmt von max. auf null ab → Kaltverfestigung stark reduziert, Teileverformung verringert.
- Spannkraft optimieren bei dünnwandigen Teilen: Verformung durch Spannen kaum vermeidbar, selbst beim Schlichten. Vor Erreichen Endmaß: Spannung lösen, Werkstück frei in Ursprungszustand zurückkehren lassen, dann leicht nachspannen (nur handfest), sodass Werkstück gespannt ist. Spannkraft auf Tragfläche, in Richtung guter Steifigkeit. So gering wie möglich bei Sicherung gegen Loslösen.
- Kavitätenbearbeitung: Fräser nicht direkt wie Bohrer eintauchen → unzureichender Spanraum, schlechte Spanabfuhr, Überhitzung, Ausdehnung, Werkzeugbruch. Erst Bohrer (gleiche/größere Größe) für Fräserbohrung, dann fräsen. Oder Spiralfräsprogramm per CAM-Software.
Herstellungsprozess
- Hochleistungs-Roboterarm-Komponenten für effiziente Pick-and-Place-Automatisierung
- Die richtigen CNC-Fräser auswählen: Auswahl-Tipps & Betriebsvorsichtsmaßnahmen
- Warum Wasserstrahlschneiden die überlegene Wahl für Gummi- & Kunststoffteile ist
- Warum Aluminium das bevorzugte Material für CNC-Bearbeitung ist: Vorteile, Anwendungen & Alternativen
- Optimierte Werkzeuge & Bearbeitungsstrategien für E‑Fahrzeug‑Teile
- Aluminium-Schneiden und -Schleifen meistern: Häufige Herausforderungen überwinden
- Premium Aluminium-Zylinderköpfe & Automobilteile – Individuelle Fertigung
- Optimale Drehwerkzeuge & Kühlschmierstoffe für Aluminiumlegierungen wählen
- Schnittgeschwindigkeit, Schnitttiefe & Vorschub bei CNC-Individualteilen meistern
- Leistungsstarke Metallbandsägen & Sägeautomaten: Präzision im Zuschnitt