



Effektive Lösungen für häufige CNC-Bearbeitungszentrum-Probleme
Mit der rasanten Entwicklung der gesellschaftlichen Produktion und von Wissenschaft und Technik werden mechanische Produkte immer raffinierter und komplexer und erfordern häufige Modifikationen, besonders in Luft- und Raumfahrt, Schifffahrt, Militär und anderen Bereichen, die hohe Präzision, komplexe Formen und kleine Losgrößen verlangen. Einige Produkte erfordern häufige Modifikation oder Einstellung der Ausrüstung, und gewöhnliche Werkzeugmaschinen oder hochspezialisierte Automaten können diese Anforderungen nicht mehr erfüllen. Um diese Probleme zu lösen, entstand das Bearbeitungszentrum (Machining Center).
Diese neue Maschinenart bietet Vorteile wie starke Anpassungsfähigkeit, hohe Bearbeitungsgenauigkeit, stabile Bearbeitungsqualität und hohe Effizienz. Sie integriert verschiedene technische Errungenschaften wie Elektronenrechner, Automatische Steuerung, Servoantrieb, Präzisionsmessung und neue mechanische Struktur und kann den nahtlosen Übergang zwischen den verschiedenen Bearbeitungsprozessen des Werkstücks durch Einstellung des Bearbeitungsprogramms realisieren. Anders gesagt: Das CNC-Bearbeitungszentrum kann durch Wechsel verschiedener Werkzeuge eine Vielzahl von Bearbeitungsprozessen einschließlich Fräsen, Bohren, Gewindeschneiden, Bohren, Reiben etc. auf einem einzigen Gerät ausführen.
Wir wissen, dass die gesamte Bearbeitung des CNC-Zentrums vom CNC-Steuerungssystem gesteuert wird. Generell darf die Werkzeugmaschine bei der Ausführung des Bearbeitungsprogramms nicht willkürlich stoppen. Es treten Probleme auf – zum Beispiel Werkzeugverschleiß und zu große Bearbeitungszugabe – die nicht wie bei gewöhnlicher Bearbeitungsausrüstung beliebig zum Justieren angehalten werden kann.
Daher sind die verwendeten Bearbeitungswerkzeuge strenger als bei gewöhnlicher Bearbeitungsausrüstung. Im Folgenden werden kurz häufige Probleme und Lösungen von CNC-Zentren vorgestellt:
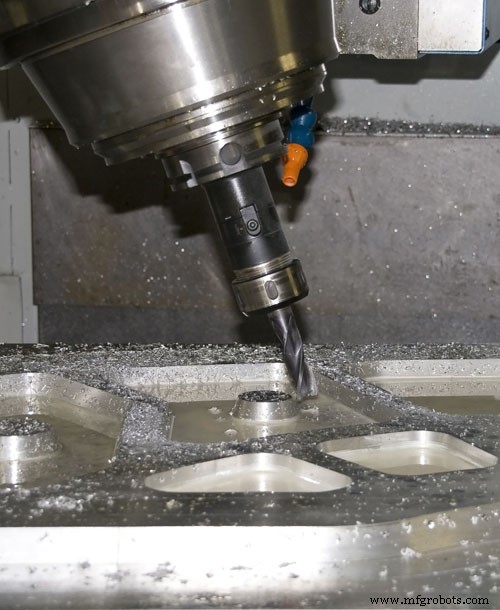
1. Bearbeitete Teiloberfläche nicht eben oder glatt
Bei der Teilebearbeitung auf CNC-Fräsmaschinen ist die Schlichtung der Oberfläche ein wichtiger und häufig durchgeführter Prozess mit hohen Anforderungen an die Oberflächenqualität. In der Praxis werden jedoch manchmal unebene und raue Oberflächen erzielt, die den Anforderungen nicht genügen.
Der Hauptgrund: Während des Schlichtens entspricht die Leistung des Schneidöls nicht den Bearbeitungsanforderungen. Wenn der Werkzeugvorschub zu hoch ist und die durch die schnelle Werkzeugbewegung verursachte Vibration leicht einen unebenen Pfad auf der Bearbeitungsoberfläche hinterlässt. Manchmal haben die Werkzeugspuren zwischen zwei benachbarten Werkzeugbahnen einen gewissen Unterschied, verursacht durch inkonsistente Schneidrichtung des Werkzeugs. Um dieses Problem zu vermeiden, sollte das Vollabwärtsfräsen (Down Milling) und spezielles Schneidöl verwendet werden.
2. Werkzeugspuren an der Seite des Schlichtfräsens zu deutlich
Bei der Werkstückbearbeitung auf CNC-Fräsmaschinen benötigt fast jedes Werkstück Schlichtfräsen der Seitenfläche. In vielen Fällen sind jedoch zu deutliche Werkzeugspuren an der Seite des Schlichtfräsens vorhanden. Das ist absolut unzulässig und beeinträchtigt das Erscheinungsbild des Werkstücks erheblich.
Der Hauptgrund: Falsche Wahl der Position und Parameter für Werkzeugein- und -ausfahrt, und die von verschiedenen Bearbeitungssoftwares bereitgestellten Fräsmethoden unterscheiden sich, aber sie bieten Tiefeauswahl des Werkzeugs und Parameterauswahl des Werkzeugs.
Zusätzlich führt die Verwendung von nicht speziellem Schneidöl wegen unzureichender Hochdruck- und Verschleißschutzeigenschaften zum sofortigen Ölfilmabriss während der Bearbeitung, was Kratzer am Werkstück verursacht. Um die oben genannten Probleme zu vermeiden, können Sie aus vier Aspekten relevante Anpassungen vornehmen.
Erstens: Richtige Wahl des Einlaufpunkts. Zweitens: Überlappungsmaß beim Mittenschneiden hinzufügen. Drittens: Volltiefe-Verfahren beim Schlichten der Seitenfläche verwenden. Viertens: Spezielles Schneidöl verwenden.
3. Werkzeugwechselspuren beim Schlichtfräsen
Bei normaler und Hochgeschwindigkeitsbearbeitung muss das Werkzeug gewechselt werden. Wenn bei der Werkzeugwechseloperation nicht auf die entsprechende Parameteranpassung geachtet wird, erscheinen deutliche Spuren, die das Erscheinungsbild des Werkstücks stark beeinträchtigen.
Beim Schlichtfräsen von Boden- oder Seitenflächen ist das Auftreten von Werkzeugspuren ein häufiges Phänomen. Viele glauben, dies sei ein unvermeidbarer Fehler. Tatsächlich ist er vollständig vermeidbar. Zur Lösung: Bei der Werkstückbearbeitung müssen die Schlichtung von Konkavecken mit kleinen Werkzeugen ersetzt werden. Wegen der Kraft und Schwingung während der Bearbeitung entstehen leicht Werkzeugspuren an den Ecken.
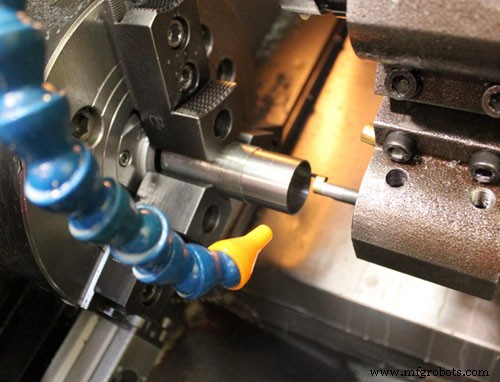
4. Nach dem Schlichten Grate oder scharfe Kanten auf Oberfläche oder Seite
Moderne Präzisionsteilebearbeitung stellt immer höhere Anforderungen an die Oberfläche; Grate oder Risse sind inakzeptabel. Wenn das Teil mit einer Feile nachbearbeitet wird, beeinträchtigt dies auch Genauigkeit und Größe der CNC-Teile. Es wird direkt nach dem Fräsen verwendet, ohne weiteres Schleifen. In der tatsächlichen Produktion gibt es jedoch noch viele Grate und Chargen.
Zur Lösung muss großer Wert auf den Werkzeugeinsatz gelegt werden, und spezielle Werkzeuge für scharfen Schnitt eingesetzt werden.
Zusätzlich muss der Werkzeugweg gut geplant und der zweite Schlichtweg erhöht werden: Zuerst Oberfläche bearbeiten, dann Seitenfläche, dann wieder Oberfläche, um sicherzustellen, dass keine Grate und scharfen Kanten entstehen. Dies ist nützlich für Werkstücke, die nicht poliert werden können.
5. Schlichten von speziell geformten Präzisionsbearbeitungsteilen
Bei der Schlichtung einiger speziell geformter Bearbeitungsteile hat die Software meist Passungsfehler. Manchmal führt ein zu großer Berechnungsfehler zu Teileverformung und beeinträchtigt das Erscheinungsbild. Zur Lösung muss man bei der Software ansetzen, um den Fehler zu kontrollieren. Dieser Wert ist relativ vernünftig und beeinträchtigt weder die Berechnungsgeschwindigkeit noch verformt er das Werkstück.
Herstellungsprozess
- Vertikale Bearbeitungszentren (VMC): Funktionen, Vorteile & Anwendungen
- Werkzeugbiegen beim CNC-Fräsen verstehen und minimieren
- Premium CNC-Bearbeitung & Werkzeugbau-Services in Portland, Oregon
- Fortschrittliches CNC-Drehzentrum – Hochgeschwindigkeits-Spanabtrag & Präzisionsbearbeitung
- 21 wesentliche Prinzipien der CNC-Gravurbearbeitung (Teil 2)
- 21 Grundlagen der CNC-Gravurbearbeitung (Teil 1)
- CNC-Bearbeitungszentren: Häufige Ausfälle & effektive Instandhaltungsstrategien
- Häufige CNC-Bearbeitungsfehler & bewährte Gegenmaßnahmen
- Die Kraft von CNC-Portalbearbeitungszentren für Präzisionsfertigung entdecken
- Fortschrittliche CNC-Bearbeitungszentren: Präzision für Luftfahrt & mehr