



Leitfaden zum CNC-Draht-EDM: Best Practices & Limitations
Nicht alles lässt sich durch Draht-EDM-Bearbeitung (Erodieren) verarbeiten. Das Bearbeitungsmuster wird analysiert und geprüft. Unter Berücksichtigung der vorhandenen Bearbeitungsausrüstung und der Machbarkeit dieses Verfahrens kann die Bearbeitung in folgenden Situationen nicht durchgeführt werden:
- Der enge Spalt ist kleiner als der Durchmesser des Elektroddrahts plus der Entladungsspalt.
- Der Innenwinkel des Musters darf keinen Radius haben oder der erforderliche Radius des Innenwinkels ist kleiner als der Durchmesser des Elektroddrahts.
- Werkstücke aus nicht-leitenden Materialien.
- Werkstücke, deren Dicke den Spannbereich des Drahtrahmens übersteigt.
- Die Bearbeitungslänge übersteigt den effektiven Verfahrweg des X- und Y-Schlittens der Werkzeugmaschine, und das Werkstück erfordert hohe Präzision.
Wenn die Draht-EDM-Bearbeitungsbedingungen erfüllt sind, muss je nach den Bearbeitungsanforderungen der Teile – wie Oberflächenqualität und Maßgenauigkeit – entschieden werden, ob Mittelschnitt- oder Feinschnitt-Draht-EDM gewählt wird. Für Teile mit hoher Maßgenauigkeit und guter Oberflächenrauheit sollte Feinschnitt-Draht-EDM verwendet werden.
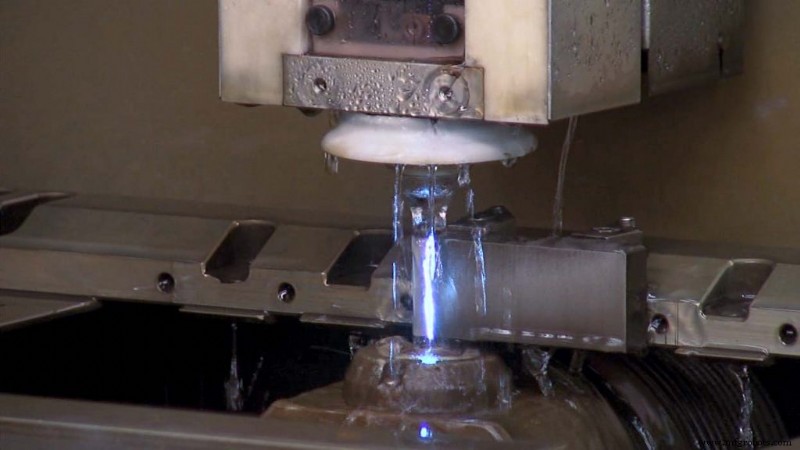
Hinweise für die Draht-EDM-Bearbeitung
1) Sinnvolle Auswahl der Werkstückmaterialien
Um die Verformung des Werkstücks durch Draht-EDM-Schneiden zu reduzieren, sollten Materialien mit guter Umformbarkeit, guter Permeabilität und geringer Wärmebehandlungsverformung gewählt werden. Das Werkstückmaterial sollte entsprechend den technischen Anforderungen wärmebehandelt werden.
2) Bearbeitung von Gewindebohrungen
Für die Bearbeitung von Sacklöchern und einigen Stanzwerkzeugen müssen Drahtbohrungen vor dem Onlineschneiden durchgeführt werden. Die Position der Gewindebohrung sollte mit dem beim Programmieren festgelegten Bearbeitungsstartpunkt übereinstimmen.
3) Wahl des Elektroddrahttyps
Mittelschnitt-Draht-EDM verwendet grundsätzlich Molybdändraht mit 0,18 mm Durchmesser als Elektroddraht, Feinschnitt-Draht-EDM verwendet meist Messingdraht, zusätzlich verzinkten Draht etc. Der Durchmesser des Elektroddrahts kann anhand der Bearbeitungsgenauigkeitsanforderungen festgelegt werden. Man sollte versuchen, Elektroddraht mit einem Durchmesser von nicht weniger als 0,2 mm zu wählen, um eine höhere Schnittgeschwindigkeit zu erzielen und das Risiko von Drahtbrüchen während der Bearbeitung zu verringern.
4) Spannen und Ausrichten des Werkstücks
Je nach Bearbeitungsform und -größe des Werkstücks wird die geeignete Spannmethode gewählt, um die Position des Werkstücks zu bestimmen. Da die Spannmethoden für Platten-, Dreh- und Blockteile unterschiedlich sind, können Spezialspannvorrichtungen oder selbst konstruierte Vorrichtungen verwendet werden. Nach dem Spannen muss das Werkstück ausgerichtet werden. In der Regel wird die Senkrechtigkeit und Ebenheit der Werkstückspannung geprüft und die axiale Parallelität der Werkstückbezugsebene und der Werkzeugmaschine korrigiert.
5) Drahteinlegen und Ausrichten
Den Elektroddraht korrekt auf jedem Teil des Drahtlaufmechanismus aufwickeln, um den Draht unter einer gewissen Spannung zu halten. Geeignete Methoden zur Korrektur der Senkrechtigkeit des Elektroddrahts anwenden, z. B. Drahtausrichtung mit einem Ausrichter, Funkenausrichtung etc.
6) Positionierung des Elektroddrahts
Vor der Draht-EDM-Bearbeitung sollte der Elektroddraht präzise auf die Startkoordinatenposition des Schneidens positioniert werden. Einstellmethoden sind Sichtprüfung, Funkenmethode und automatische Ausrichtung. Moderne CNC-Drahtschneidemaschinen verfügen alle über Tastfunktionen und haben automatische Kanten- und Mittenerkennung. Sie bieten hohe Ausrichtgenauigkeit und sind sehr komfortabel für die Elektroddrahtpositionierung. Die Bedienung variiert je nach Maschinentyp.
7) WEDM-Programmierung
Die WEDM-Programmierung ist der Kern des gesamten Prozesses. Die Werkzeugmaschine bearbeitet gemäß dem NC-Programm. Die Richtigkeit des Programms beeinflusst direkt die Bearbeitungsform und -genauigkeit. In der tatsächlichen Produktion werden meist automatische Programmiermethoden verwendet.
Nach Abschluss der Programmierung und vor dem eigentlichen Schneidprozess sollte das CNC-Programm geprüft und verifiziert werden, um seine Richtigkeit festzustellen. Das numerische Steuerungssystem der Drahtschneidemaschine bietet Methoden zur Programmverifikation. Gängige Methoden sind: die Zeichenprüfmethode, die hauptsächlich prüft, ob Syntaxfehler im Programm vorliegen und ob es dem Zeichnungsumriss entspricht. Die Leerlaufprüfmethode kann die tatsächliche Bearbeitung des Programms überprüfen, ob Kollisionen oder Interferenzen bei der Bearbeitung auftreten und ob der Maschinenhub den Bearbeitungsanforderungen entspricht – durch Simulation der dynamischen Bearbeitungssituation werden Programm und Bearbeitungspfad vollständig verifiziert.
Weitere Tipps für die Draht-EDM-Bearbeitung
Bei Stanzwerkzeugen mit hohen Maßgenauigkeitsanforderungen und kleinen Passspalten zwischen Matrize und Stempel kann man zunächst einen Probeschnitt mit einem dünnen Blech durchführen, um Maßgenauigkeit und Passspalten zu prüfen. Entspricht das Ergebnis nicht den Anforderungen, sollte das Programm rechtzeitig korrigiert werden, bis die Verifikation bestanden ist, bevor der formale Schneidprozess beginnt. Während der Bearbeitung können elektrische und nicht-elektrische Parameter je nach Bearbeitungszustand angepasst werden, um den optimalen Entladungszustand beizubehalten. Nach Abschluss des formalen Schneidens sollte man das Werkstück nicht sofort entfernen, sondern prüfen, ob Start- und Endkoordinatenpunkte konsistent sind. Falls Probleme festgestellt werden, sollten rechtzeitig „korrigierende“ Maßnahmen ergriffen werden.
Herstellungsprozess
- CNC-Bearbeitungskosten verstehen: Schlüsselfaktoren & Preisführer
- CNC-Schmuckbearbeitung meistern: Ein kompletter Leitfaden
- CNC-Bearbeitungskosten senken: Bewährte Strategien für bezahlbare Präzision
- EDM-Bearbeitung (Drahterodieren) verstehen: Umfassender Leitfaden
- CNC-Bearbeitungskosten senken: Expertentipps für Präzisionsteile
- Die Evolution der CNC-EDM: Transformation der Präzisionsfertigung
- Draht-EDM-Schneidmaschinen: Präzision & Kosteneinsparung im Fokus
- CNC-Drahtschneiden: Definition, Prozess und Anwendungen
- CNC-Draht-Erodieren (Wire EDM): Funktionsweise, Vorteile & Anwendungen
- Top CNC-EDM-Maschinen für Präzisionsbearbeitung