



Schmierung von API-Zentrifugalpumpenlagern optimieren: Bewährte Best Practices
In heutigen petrochemischen und Erdgasanlagen ist die Verlängerung der mittleren Zeit zwischen Reparaturen (MTBR) rotierender Ausrüstung – besonders API-Zentrifugalpumpen – Top-Priorität. Maximale Schmiereffektivität trägt direkt zum Erreichen dieser MTBR-Ziele bei.
Einführung
Während dieser Artikel horizontale API (American Petroleum Industry) Prozesspumpen fokussiert, gelten Konzepte breit für ANSI-geratete Einheiten. Zahlreiche Studien führen vorzeitigen Lagerausfall primär auf unzureichende Schmierung zurück, eine Umfrage notierte, dass 50 % der Schäden durch defekte Schmierpraktiken verursacht werden. Schlechte Schmierung lässt sich in vier häufige Ausfälle kategorisieren:
- Falscher Schmierstofftyp
- Falsche Schmierstoffmenge
- Kontaminierter Schmierstoff
- Schmierstoffdegradation
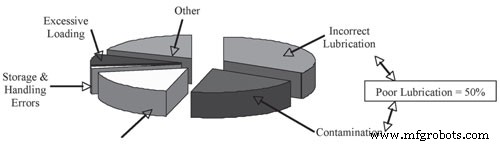 Abbildung 1: Typische Lagerausfallursachen
API Standard 610 spezifiziert minimale L10-Lagerlebensdauer von 25.000 Stunden für Dauerbetrieb bei Nennbedingungen und mindestens 16.000 Stunden unter Maximallast und -drehzahl. Bei 80 % Jahresverfügbarkeit (292 Tage) entspricht die minimale erwartete L10-Lebensdauer ca. 3,5 Jahre bzw. 2,2 Jahre. Defekte Schmierung kann bis zu 50 % der Lager vor Ermüdung versagen lassen – potenziell innerhalb von Stunden nach Installation, nach einem Jahr oder kurz vor Ermüdung. Diese Lebensdauer verlängerbar durch Befolgung der 5 R's der Schmierung: Richtiger Schmierstoff, Richtige Menge, Richtiger Ort, Richtige Zeit, Richtige Qualität.
Schmierstoffauswahl
Wälzlager in Prozesspumpen können gefettet, mineralöl- oder synthetisch-öl-geschmiert sein. Primäre Funktion des Öls (oder Ölkomponenten des Fetts) ist Trennung von Wälzkörpern und Laufbahnen, Schmierung von Gleitflächen, Korrosionsschutz und Kühlunterstützung.
Viskosität ist die kritischste Eigenschaft. Korrekte Viskosität für Drehzahl, Betriebstemperatur und Last gewährleistet vollständigen Ölfilm zwischen bewegten Teilen. Falsche Viskosität reduziert Tragfähigkeit, verdünnt Film und kann zu Opferschmierungskontakt führen. Viskosität ändert sich mit Last, Temperatur, Wasser, Verunreinigungen, chemischer Degradation. OEM-Betriebsanleitung für Viskositätsempfehlungen konsultieren, und Sumpftemperatur überwachen, da Viskosität mit steigender Temperatur fällt.
 Tabelle 1: SKF Empfehlung für Kugellager in Pumpen
Prozesspumpenöle sind typischerweise ISO 46, 68 oder 100 (kinematische Viskosität in Zentistokes). Während Kohlenwasserstofföle üblich sind, werden synthetische Öle bevorzugt, wo Temperaturschwankungen 100 °C (212 °F) überschreiten, da Mineralöloxidation bei hohen Temperaturen beschleunigt.
Schmierstoffmenge
Nach Auswahl des proper Schmierstoffs ist Bestimmung der korrekten Menge essenziell. Verständnis des Lagergehäusedesigns und der intendierten Ölfüllstand ist der erste Schritt.
Design-basierter Ölfüllstand
Gängige Schmiermethoden für horizontale Prozesspumpen umfassen:
- Fett (primär für niedrigere PS-Einheiten)
- Ölspritzung (Direktkontakt, Öringe, Flinger)
- Reines Ölnebel
- Spülölnebel
Direktkontakt-Spritzung involviert Welle, die durch dünnen Ölfilm rotiert; Lager sollten nicht tiefer als halber Durchmesser des untersten Wälzkörpers eingetaucht sein. Öringe liefern Spritzschmierung ohne Direktkontakt, ideal für höhere Drehzahlen oder Lasten. Flingerscheiben wirken ähnlich, sind aber an der Welle befestigt, was konsistentes Eintauchen von ca. 9,5 mm (3/8 Zoll) erlaubt.
 Abbildung 2: Pumpenquerschnitt – Ölspritzung/Direktkontakt
Ölnebelsysteme atomisieren Öl in 1-3 µm Tröpfchen, die durch Luftstrom in das Lagergehäuse transportiert werden. Reiner Nebel führt Öl unter Druck ohne Reservoir zu, während Spülnebel Reservoir umfasst und Flinger oder Ringe für zusätzliche Spritzschmierung einbeziehen kann.
Niedrige vs. hohe Ölfüllstände
Niedrige Ölfüllstände kompromittieren Filmstärke, führen zu Schlupf, thermischem Durchgehen und katastrophalem Versagen. Hohe Füllstände verursachen übermäßige Oxidation, Lufteinschluss und Dichtungsleckage. Kein Extrem sollte toleriert werden.
Richtige Füllstände halten
Ölsumpfschmierung erfordert nur, dass Füllstände innerhalb akzeptabler Grenzen bleiben – weder kritisch niedrig noch übermäßig hoch. OEM-Handbuch für spezifische Bereiche konsultieren und Markierungen oder Tags am Gehäuse für visuelle Verifikation nutzen.
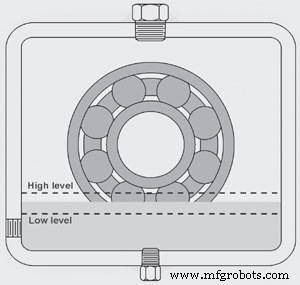 Abbildung 3: Typische Ölfüllstand-Bedingungen
Die gängigste Lösung ist der Konstantstand-Öler. Einmal eingestellt, füllt er automatisch Ölverluste durch Lecks oder Entlüftung nach und hält konstanten Sumpfstand. Visuelle Bestätigung via Bull's-Eye-Ports oder Schaugläsern.
Kontaminationsmanagement
Verunreinigungen – Partikel, Feuchtigkeit, inkompatible Fluide, Luft – sind Haupttreiber vorzeitigen Lagerschadens. Partikel verursachen lokalen Druck und abrasiven Schaden; Wasser untergräbt Ölfilm, führt zu Korrosion, Kavitation, Oxidation; Luft reduziert Filmstärke und fördert Oxidation.
Kontaminationsquellen fallen in drei Kategorien:
- Generiert (Einlaufverschleiß, Öring-Erosion)
- Externe Ingression (Druckdifferenzen, Umwelteintritt)
- Wartungsinduziert (unsachgemäße Lagerung, Abgabe)
Effektive Abdichtung – magnetische oder Flächendichtungen – zusammen mit Labyrinth-Lagerisolatoren und nicht-entlüfteten Ölern reduzieren Ingression drastisch. Richtiges Entlüften und Druckausgleich bei Start und Stopp schützen den Sumpf weiter.
Schmierstoffdegradation
Alle Öle oxidieren über Zeit, besonders bei erhöhten Temperaturen. Für jeden 8 °C (18 °F) Anstieg verdoppelt sich Oxidationsrate. Pumpen, die nahe oder über 60 °C (140 °F) operieren, können Öllebensdauer halbieren, wenn Temperatur nicht kontrolliert wird. Senkung der Öltemperatur auf 50 °C (122 °F) kann Oxidation um 50 % reduzieren.
Schlüsselstrategien zur Verlängerung der Öllebensdauer:
- Korrekte Viskosität nutzen
- Hochwertige Öle wählen
- Richtige Ölmenge halten
- Öl sauber halten via Filtration und proper Handling
Lufteinschluss ist primäre Sauerstoffquelle für Oxidation. Spritzgehäuse (z. B. Flingerringe) sind besonders anfällig für Belüftung. Überschüssige Luft verschlechtert Säurezahl, Ölfarbe, Viskosität und fördert Korrosion und Vernichtung.
 Graph 1. Temperatur vs. Laufzeit
Zusammenfassung
Effektive Schmierung ist eine Mischung aus Wissen und Praxis. Starten Sie mit Fundamenten:
- Richtigen Schmierstofftyp und Viskosität wählen
- Ölwahl an Pumpendesign anpassen (Fett, Spritzung, Nebel)
- Vorgeschriebenen Ölfüllstand halten – Konstantstand-Öler und visuelle Checks nutzen
- Kontamination minimieren: Dichtungsdesign, Entlüftung, Lagerung, Wartung
- Betriebstemperatur kontrollieren, um Oxidation zu verlangsamen
- Ölanalyse einsetzen für Früherkennung von Verunreinigungen
- 5 R's der Schmierung konsequent befolgen
Durch Eliminierung schlechter Schmierpraktiken können Anlagen die L10-Lebensdauerwerte per API 610 zuverlässig erreichen und sogar übertreffen, wodurch MTBR verlängert und Stillstände reduziert werden.
Referenzen
- Brandlein, Eschmann, Hasbargen, Weigand. Ball and Roller Bearings, 3rd Edition
- Bloch, Budris. Pump Users Handbook
Gerätewartung und Reparatur
- Synthetisches Monitoring meistern: Bewährte Best Practices für zuverlässige SaaS & Web Performance
- 9 bewährte Best Practices für DevOps-Deployment in der Cloud
- Instandhaltungs-Best-Practices zur Steigerung der Overall Equipment Effectiveness (OEE)
- CMMS-Integration Best Practices: Einblicke von Fiix' Stuart Fergusson (Podcast)
- Wie Face-Time-Coaching die Instandhaltungsüberwachung transformiert
- Umweltfreundliche Farbreinigung: Bewährte Praktiken für Wartungsprofis
- Früherkennung von Maschinenproblemen: Best Practices für Bediener
- Bewährte Best Practices für die Inspektion von Handwaschstationen
- Manufacturing Marketing: Bewährte Best Practices für 2019
- Hydrauliköl-Wartung: Bewährte Praktiken für Zuverlässigkeit und Performance