



Fanuc G83 Gewindebohrzyklus – Leitfaden für Tieflochbohren
Der G83-Gewindebohrzyklus ist ein modaler G-Code, der bei jeder X- und/oder Y-Achsbewegung aktiviert wird. Er fährt schnell zur Position und führt den Festzyklus (Bohren) erneut aus, bis er abgebrochen wird (G80).
G83 Tiefloch-Gewindebohrzyklus – Funktionsweise
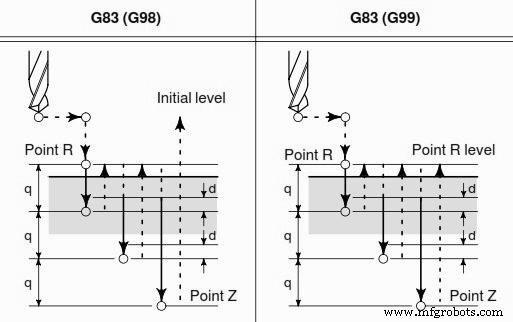
G83 Tiefloch-Gewindebohrzyklus für Fanuc
Da G83 ein Gewindebohrzyklus ist, entspricht die Tiefe jedes Gewindebohrhubs dem Wert, der mit Q definiert wird.
Der Bohrer führt den Hub (Q tief) aus,
fährt dann schnell zur R-Ebene zurück nach jedem Hub,
und fährt wieder ein für den nächsten Hub,
bis die Z-Tiefe erreicht ist.
Verwenden Sie G98 und G99 für die Z-Freigabeposition beim Positionieren zwischen Bohrungen.
G83 Gewindebohrzyklus Format
G83 X_ Y_ Z_ R_ Q_ F_ K_ ;
X Y – Bohrungsposition
Z – Z-Tiefe (Vorschub zur Z-Tiefe ab R-Ebene)
R – Position der R-Ebene
Q – Schnitttiefe pro Vorschubhub (Tiefe jedes Gewindebohrhubs)
F – Schnittvorschub
K – Anzahl der Wiederholungen (falls erforderlich)
Ein vollständiges CNC-Programmierbeispiel für G83 Gewindebohren finden Sie unter: G81 Bohrzyklus G83 Gewindebohren mit G98 G99 Beispielprogramm
CNC-Maschine
- Präzises Tieflochbohren ohne Drift
- Unübertroffene Stabilität beim Tieflochbohren erreichen
- Effizientes Pflichtbohren auf Fanuc-CNC-Drehmaschine mit G74 Zyklus
- Fanuc G76 Gewindezyklus meistern: Kompletter Leitfaden für CNC-Zerspaner
- Beispielprogramm: G81 & G83 Bohrzyklen mit G98/G99 Rückziehebenen
- Fanuc G84 Hart-Peck-Gewindezyklus – Expertenleitfaden für Tieflochgewinden
- CNC Beispielprogramm: G83 Peckbohren mit G70 Bolzenlochkreis für gleichmäßig verteilte Tiefbohrungen
- G83 Gewindebohrzyklus meistern: Effizientes Tieflochbohren – Beispiel
- ECS G83/r Tiefbohrzyklus mit Verweilzeit für effizienten Spanbruch
- ECS G83 Tiefbohr- und Ausräumzyklus: Präzises, effizientes Lochbohren