



Selca CNC-Programm Beispiel: G21 Fase-Prozess erklärt
Eingereicht von: CNC-Programmierer
Zeichnung/Bild
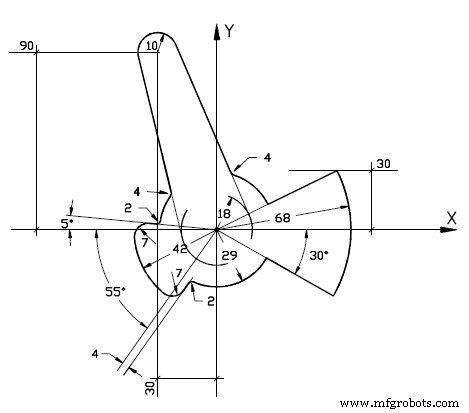
CNC-Programm
N1 [PROFILE N2 $1M0X-119.I124.Y-44.2J111. N3 G17 N4 O1 N5 T1 N6 F1000S1200M3 N7 G49I5 N8 Z100R N9 X0Y-40R N10 Z2R N11 Z-10 N12 G42K2 N13 G20X0Y0I29 N14 G13X0Y0J-30K2 N15 E1=G20X0Y0I68 N16 E1K2 N17 E2=G13X17.5Y0J-90,E1 N18 G10E2 N19 G11X0Y0 N20 G20X0Y0I29 N21 G21I-4 N22 G10X0Y0I18 N23 G11X-30Y90I10 N24 G20 N25 G11X0Y0I18 N26 G21 N27 G20X0Y0I29 N28 G21I-2 N29 G13X0Y0J175 N30 G21I7 N31 G20X0Y0I42 N32 G21 N33 G13X0Y0I4J55 N34 G21I-2 N35 G20X0Y0I29 N36 G40X0Y-40K2 N37 Z100R N38 M30
Umfassendes Siemens Sinumerik CYCLE95 Beispiel: Außendrehprogramm
G01 Fasen & Radien an Mori Seiki DuraTurn meistern – Schritt-für-Schritt CNC-Programmierleitfaden
CNC-Maschine
- Fanuc G75 Nutenzyklus meistern: Schritt-für-Schritt CNC-Programmierbeispiel
- Fanuc CNC-Programmierung: Einfaches, funktionsreiches Beispiel
- Fanuc CNC G81 Bohrzyklus Programm – Schritt-für-Schritt Beispiel
- Umfassendes Fanuc G94 Plandrehzyklus Beispiel für CNC-Bearbeitung
- G01 meistern: Fase & Eckrundung in der CNC-Programmierung
- CNC-Nutenfräsen Einsteigerprogramm: Einfaches Beispiel & Schritt-für-Schritt Anleitung
- CNC-Programmierung: Fase & Radius mit G01 G-Code
- G84 Gewindeschneidzyklus meistern: Praktischer CNC-Programmierleitfaden
- Sinumerik 810 CNC-Fräsen: Radius & Fase programmieren – Schritt-für-Schritt-Beispiel
- Siemens Sinumerik 4-Achs-Fräprogramm: Praktisches CNC-Beispiel