



Effiziente Grobzerspanung: CNC-Frässtrategien für DATRON-Maschinen
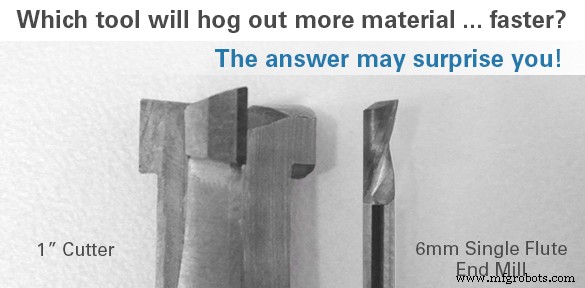
Bei CNC-Frässtrategien für Grobzerspanung stellen Sie vielleicht die falsche Frage.
Als Account Manager für industrielle CNC-Verkäufe im Nordosten der USA werde ich routinemäßig gefragt: „Was ist das größte Werkzeug, das man in eine DATRON-Maschine spannen kann?“ Und während ich mir immer Zeit nehme, diese Frage zu beantworten, muss ich schmunzeln, weil DATRON-Hochgeschwindigkeits-CNC-Fräsmaschinen ganz auf Effizienz mit kleinen Werkzeugen ausgelegt sind! Natürlich verstehe ich, dass dieses Equipment trotz riesigem Headroom im Drehzahlbereich gleichzeitig fähig und effizient sein muss beim Fräsen größerer Merkmale und größerer Teile – die meisten unserer Maschinen haben schließlich einen Arbeitsbereich von 762 x 1.016 mm (30″ x 40″) – aber in der Welt von Hochdrehzahl und Hochgeschwindigkeits-Schnittstrategien erfordern große Merkmale oder Grobzerspanung nicht zwingend ein großes Werkzeug.
Ein einfaches Beispiel ist der Taschenfräsprozess: Ein Werkstück wird bearbeitet, um einen offenen Raum zu schaffen. In diesem Beispiel nehmen wir an, die Tasche soll 19,05 mm (0,75″) tief, 69,85 mm (2,75″) breit und 177,8 mm (7″) lang sein. Traditionelle Bearbeitungsmethoden würden einen Fräser im Bereich von 25,4 mm (1″) Durchmesser vorsehen, der einen Verfahrweg entlang der Länge des Teils mit Standard-Ap und Ae-Werten bei typischen Drehzahlen unter 15.000 min⁻¹ fährt.
Grobzerspanung kann effektiv mit kleinen Werkzeugen durch Spiral- (Helix-) Werkzeugweg und hohe Drehzahlen erfolgen.
In der Welt des Hochgeschwindigkeitsfräsens und moderner CNC-Frässtrategien lässt sich ein effizienterer Werkzeugweg durch ein vergleichsweise kleines Werkzeug realisieren, wie einen 6 mm Schaftfräser, der mit einer Helix-Werkzeugbahn bis zur Endtiefe eintaucht. Von dort aus kann ein großer Prozentsatz der Schneidenlänge im Material engagiert bleiben, während sich das Werkzeug im Kreis bewegt und kontinuierlich Material entfernt, während es seinen kreisförmigen X/Y-Pfad erweitert, bis die volle Tasche erstellt ist. Diese Strategie, kombiniert mit der richtigen Drehzahl und Schneidengeometrie, kann ein physisch größeres Werkzeug mit niedrigerer Drehzahl und traditionellen Strategien outperformen.
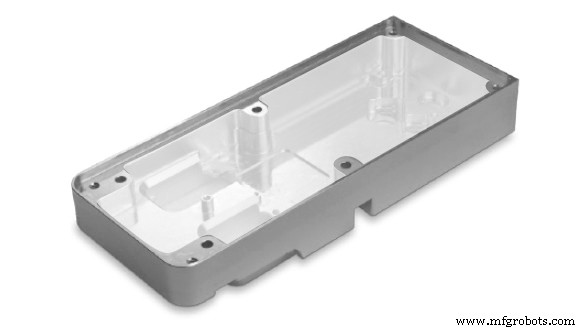
Zusammenfassend: In der Welt der Hochgeschwindigkeitsbearbeitung geht es darum, viele kleine Späne sehr schnell zu machen. Die Notwendigkeit eines dimensionell großen Werkzeugs, um ein dimensionell großes Merkmal zu erzeugen, wurde durch das Aufkommen und die Verbreitung von Hochgeschwindigkeitsfräsmaschinen mit den passenden CAM-Strategien und Schneidengeometrien überholt.
CNC-Maschine
- CNC-Fräsmaschine Grundlagen: Schnelle Referenz für professionelle Bediener
- CNC-Fräsen meistern: Kompletter Leitfaden zu Bedienung und Einrichtung
- CNC-Fräsen meistern: Präzisions-Metallfertigung erklärt
- High Efficiency Milling meistern: Techniken & Vorteile
- Trochoidalfräsen meistern: Ein umfassender Leitfaden
- Hochgeschwindigkeitsfräsen meistern: Bewährte Werkzeugstrategien & Maschineneinrichtung für Premium-Oberflächen
- CNC-Fräsen-Genauigkeit meistern: Bewährte Schritte für Präzisionsteile
- Top 3 Faktoren vor Aktivierung des Werkzeugradiusausgleichs beim CNC-Fräsen
- CNC-Fräsen meistern: Umfassender Leitfaden für Präzisionsbearbeitung
- Premium CNC-Fräsdienstleistungen für höchste Präzision