



Mikrostrukturelle Stabilität von vorgeglühtem elektrodeponiertem nanokristallinem Nickel unter Packwalzen: Eine vergleichende Studie
Zusammenfassung
Die mikrostrukturelle Stabilität ist eine entscheidende Frage für die praktische Anwendung nanokristalliner Materialien. Die vorliegende Arbeit untersucht die Mikrostrukturentwicklung in Abhängigkeit von der Walzverformung bei vorgeglühtem, elektrodeponiertem nanokristallinem Nickel mit einer initial starken Fasertextur. Die Analyse basiert auf Röntgenbeugungs-Linienprofilanalyse und Transmissions-Elektronenmikroskopie. Der Einfluss von Scherbeanspruchung an der Metall/Walzwerkzeug-Grenzfläche wird mit dem der Metall/Metall-Grenzfläche verglichen, letztere entspricht eher einer Ebenverformung. Aus den statistischen Mikrostrukturinformationen und den experimentell beobachteten verformten Kornstrukturen nach dem letzten Walzgang lässt sich schließen, dass die Mikrostruktur der Metall/Metall-Grenzfläche beim Packwalzen stabiler ist als die der Metall/Walzwerkzeug-Grenzfläche.
Einleitung
Nanokristalline (nc) Materialien mit Korngrößen unter 100 nm weisen hervorragende mechanische Eigenschaften auf, insbesondere hohe Festigkeit und Härte, die für vielfältige technologische Anwendungen nutzbar sind. Allerdings haben zahlreiche Studien gezeigt, dass die mikrostrukturelle Stabilität ein unvermeidliches und wichtiges Problem für nc-Materialien in der Praxis darstellt. Die Korngröße hat bei der Herstellung und Verarbeitung von nc-Materialien oberste Priorität. Es wurde festgestellt, dass bei thermischer Behandlung oder mechanischer Bearbeitung deutlicher Kornwachstum auftreten kann. Nach der klassischen Hall-Petch-Beziehung führt Kornwachstum zu Leistungseinbußen. Experimentelle Untersuchungen zum Zusammenhang zwischen Mikrostruktur und Eigenschaften nc-Metalle lieferten umfangreiche mikrostrukturelle Informationen durch hochauflösende Transmissionselektronenmikroskopie und/oder dreidimensionale Atomsonden. Diese Ergebnisse sind zwar direkt und anschaulich, werden aber aufgrund der extrem lokalen Beobachtung in Frage gestellt. Daher ist es notwendig, die Physik der plastischen Verformung aus einer makroskopischen oder ganzheitlichen Perspektive zu verstehen.
Vergleichende Studien zur Mikrostrukturentwicklung in verformten nc-Materialien zeigten, dass das Kornwachstumsverhalten von der initialen Mikrostruktur wie Kornorientierung, inneren Spannungen und Kristalldefektdichte beeinflusst wird. Ein direkter Vergleich von Literaturergebnissen ist daher schwierig. Idealerweise sollten zwei oder mehr Proben unter nominal identischen Verformungsbedingungen gleichzeitig verformt werden. Das akkumlative Rollverbinden ist eine leistungsstarke Technik zur Erzeugung ultrafeinkörniger Mikrostrukturen durch Einführung großer Verformungen und Verformungsgradienten. In früheren Arbeiten wurde Packwalzen als Verformungsweg gewählt. Die Auswirkungen der Packwalzverformung auf Mikrostruktur, Textur und Härte von nc-Ni wurden vorläufig untersucht. Es zeigte sich, dass verformte Zonen mit unterschiedlichen Korngrößen unterschiedliche Dehnungen erfahren. Eine detaillierte vergleichende Analyse der mikrostrukturellen Entwicklung, wie Änderungen der Kristalldefektdichte, blieb jedoch aus. Die vorliegende Studie zielt daher darauf ab, die mikrostrukturelle Stabilität von packgewalztem nc-Ni weiter zu untersuchen.
Material und Methoden
Als Untersuchungsmaterial diente ein vollständig dichtes, elektrodeponiertes nc-Nickelblech mit 99,8 % Reinheit. Vor der Walzverformung wurde das eingehende Blech (Dicke ~ 0,22 mm) im Vakuum bei 373 K für 30 min geglüht, um Restspannungen abzubauen. Es zeigte sich kein nennenswertes Kornwachstum. Anschließend wurde das vorgeglühte Blech in kleine Stücke (6 mm × 5 mm) geschnitten. Zwei Proben mit nominal ähnlicher initialer Mikrostruktur, ausgewählt mittels Röntgenbeugungsanalyse (XRD), wurden übereinander gestapelt und durch ein Walzwerk mit 180 mm Walzendurchmesser bei Raumtemperatur geführt. Nach jedem Walzgang wiesen beide Proben nahezu identische Dickenreduktionen auf. Die nominale Walzverformung jedes Probenstücks wurde durch ε = 2 ln(t₀/t)/√3 bestimmt, wobei t₀ und t die Anfangs- bzw. Enddicke sind. Besonderes Augenmerk lag auf der Mikrostrukturentwicklung der Metall/Metall-Kontaktfläche (Interface M/M) und der Metall/Walzwerkzeug-Kontaktfläche (Interface M/R).
Die verformungsinduzierten mikrostrukturellen Änderungen wurden quantitativ durch XRD-Analyse an einem Rigaku D/MAX-2500 PC Diffraktometer mit rotierendem Cu-Target (18 kW) im Festzeit-Scan-Modus untersucht. Mikrostrukturelle Parameter wie Korngröße und Mikroverformung wurden durch Röntgenbeugungs-Linienprofilanalyse ermittelt. Zur Verifikation der XRD-Ergebnisse wurde Transmissions-Elektronenmikroskopie (TEM) eingesetzt, um die finale Mikrostruktur des Normalrichtung-Walzrichtungs-Schnitts, insbesondere die Korngrößenverteilung, intuitiv zu beurteilen. TEM-Proben wurden durch Doppeldüsen-Elektropolieren in einer Methanol/Salpetersäure-Lösung (V:V = 4:1) bei 243 K hergestellt. Die TEM-Beobachtung erfolgte an einem ZEISS LIBRA 200FE bei 200 kV Beschleunigungsspannung. Die Kornmorphologie wurde im Hellfeldbild aufgenommen, die Korngrößenmessung im Dunkelfeldbild. Pro Probe wurden mehr als 200 Körner vermessen, um die Gesamtentwicklung der Korngrößenverteilung zu erfassen. Angesichts der kleinen Probenabmessungen wurde die Mikrohärte nach jedem Walzgang auf beiden Probenseiten mit einem HVS-1000 Mikro-Vickers-Härteprüfer bei 0,196 N Last gemessen.
Ergebnisse und Diskussion
Abbildung 1 zeigt typische XRD-Muster für die Grenzflächen M/R und M/M der packgewalzten nc-Ni-Proben bei unterschiedlichen Walzverformungen. Für die ungeformten, geglühten Proben (ε = 0) gibt es keinen bemerkenswerten Unterschied in der Beugungsintensität zwischen M/R und M/M. Die Texturkoeffizientenanalyse weist auf eine initiale starke Fasertextur hin. Nach mehreren Packwalzgängen (ε = 0,25 und ε = 0,50) zeigen die Beugungsintensitäten, insbesondere der (111)- und (200)-Reflexe, deutlich unterschiedliche Texturentwicklungen. Laut früheren Untersuchungen zur Verformungstexturentwicklung wird die Grenzfläche M/R von Scherverformung dominiert, während die Grenzfläche M/M eher einer Ebenverformung entspricht. Die quantitative Analyse der normierten (111)- und (200)-Peaks belegt einen gewissen Unterschied zwischen M/R und M/M. Bei der Grenzfläche M/R sind die Beugungspeaks signifikant verengt, was hauptsächlich auf verformungsinduziertes Kornwachstum zurückzuführen ist. Bei der Grenzfläche M/M hingegen sind deutliche Peakverbreiterung und Peakverschiebung zu beobachten, was auf die Bildung zahlreicher Kristalldefekte wie Versetzungen und Stapelstörungen während des Walzprozesses hinweist.
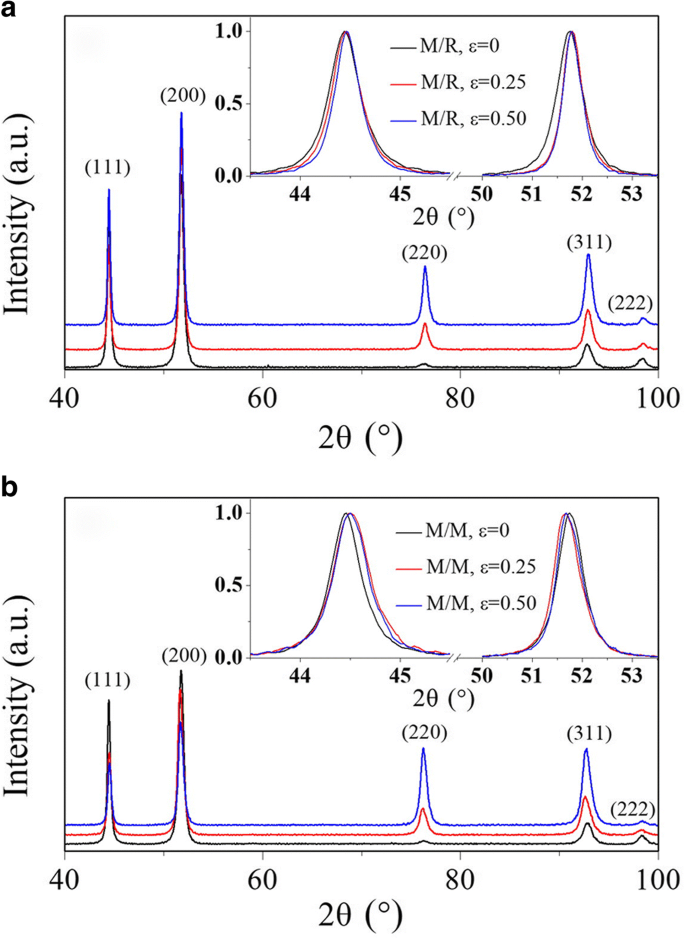
Abbildung 2 zeigt die halbquantitativen Ergebnisse von nc-Ni nach jedem Walzgang, ermittelt durch XRD-Linienprofilanalyse. Die gesamte Stapelstörungswahrscheinlichkeit (SFP), bewertet durch Peakverschiebung, ist in Abb. 2a dargestellt. Für die Grenzfläche M/M zeigt die SFP einen relativ stabilen Anstieg mit zunehmender Verformung. Für die Grenzfläche M/R steigt die SFP im frühen Verformungsstadium stark an, erreicht ein Maximum von 0,015 bei einer geringen Verformung von ~0,1, und nimmt bei weiterer Verformung ab auf 0,006 bei ε = 0,5 – nur ein Drittel der SFP der Grenzfläche M/M. In Anbetracht des Entstehungsmechanismus von Stapelstörungen in nc-Metallen deutet diese Diskrepanz darauf hin, dass die Mikrostruktur der verschiedenen Grenzflächen unterschiedliche Entwicklungswege durchläuft.
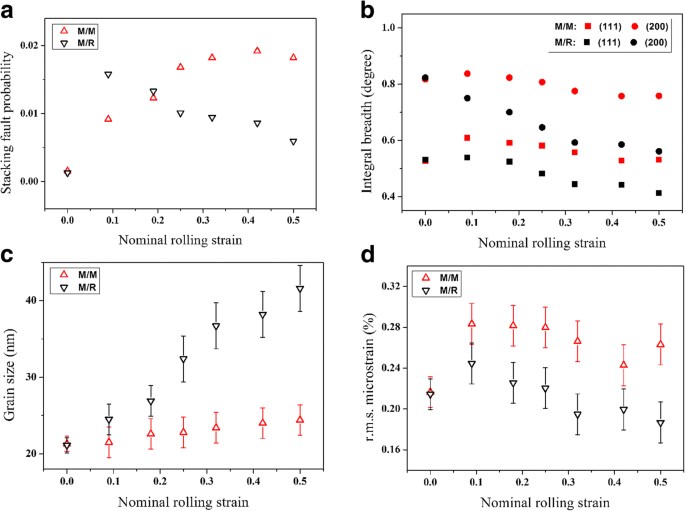
Abbildung 2b zeigt die Variation der Integralbreiten der (111)- und (200)-Peaks. Die Integralbreiten beider Peaks der Grenzfläche M/M sind während des gesamten Packwalzprozesses signifikant höher als die der Grenzfläche M/R. Bemerkenswert ist, dass sich die Integralbreite der Grenzfläche M/M beim Vergleich des final verformten Zustands mit dem geglühten Zustand kaum ändert. Vor diesem Hintergrund werden die Entwicklungen von Korngröße und quadratischem Mittelwert (q.m.) der Mikroverformung sorgfältig aus der XRD-Linienprofilanalyse untersucht. Wie in Abb. 2c zu sehen, zeigen beide Grenzflächen eine Tendenz zum Korngrobwerden, jedoch mit unterschiedlichen Raten. Die durchschnittliche Korngröße an der Grenzfläche M/R nimmt schneller zu, was durch die folgende TEM-Beobachtung bestätigt wird. Andererseits zeigt die Mikroverformungsanalyse einen leichten Anstieg der q.m. Mikroverformung für beide Grenzflächen im frühen Verformungsstadium (Abb. 2d). Mit fortschreitender Verformung beginnt die q.m. Mikroverformung an der Grenzfläche M/R stetig abzunehmen und stabilisiert sich bei ~0,19 %, während die q.m. Mikroverformung an der Grenzfläche M/M sich bei ~0,26 % einpendelt. Eine solche Reduktion der q.m. Mikroverformung stimmt mit früheren Berichten über kaltgewalzte elektrodeponierte NC-NiFe-Legierungen nach großer Verformung überein. In Kombination mit der Korngrößenentwicklung wäre der Hauptgrund für den Abfall der q.m. Mikroverformung mit Kornkoaleszenz und -grobwerden assoziiert.
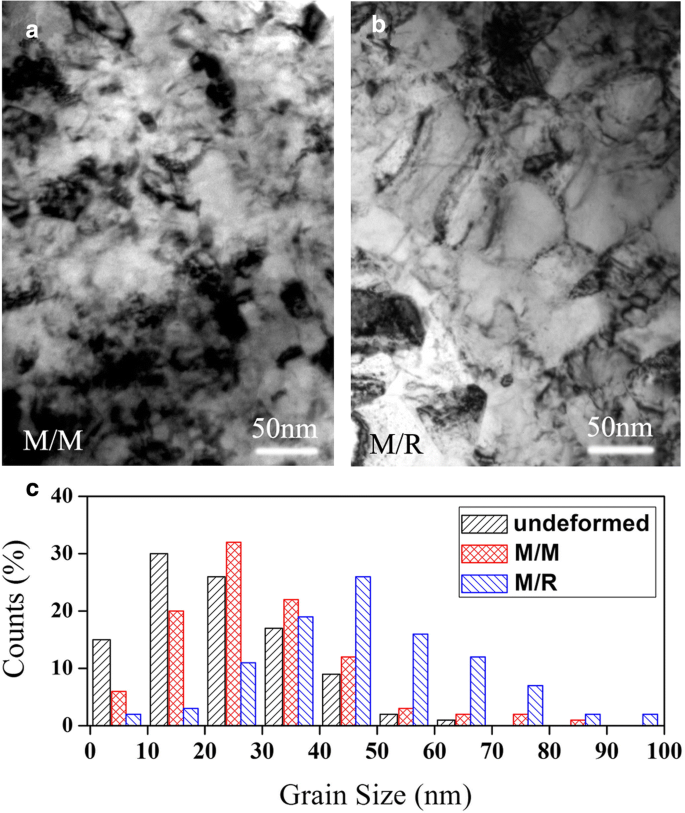
Abbildung 3 zeigt typische TEM-Ergebnisse der Grenzflächen M/M und M/R. Es wird deutlich, dass die Körner an der Grenzfläche M/R nach der Verformung tatsächlich größer sind als jene an der Grenzfläche M/M. Eine weitere Analyse der Korngrößenverteilung zeigt, dass im ungeformten Zustand ein großer Anteil (über 75 %) der Körner einen Durchmesser unter 40 nm aufweist. Nach ε = 0,50 Walzverformung sinkt der Anteil kleiner Körner (unter 40 nm) an der Grenzfläche M/R deutlich, während der Anteil großer Körner (über 50 nm) zunimmt. Basierend auf früheren Studien zu Versetzungsaktivitäten in verformten Körnern würden Vollversetzungen allmählich die Verformung großer Körner dominieren. Daher ist es verständlich, dass die SFP der Grenzfläche M/M deutlich höher ist als die der Grenzfläche M/R.
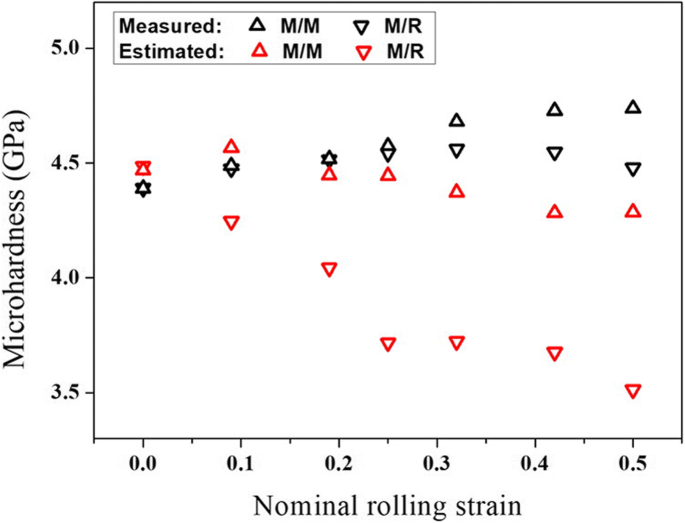
Um die Mikrostrukturentwicklung mit dem mechanischen Verhalten zu korrelieren, zeigt Abbildung 4 die Mikrohärtevariation der Grenzflächen M/M und M/R. Im frühen Verformungsstadium besteht kein offensichtlicher Unterschied zwischen den beiden Grenzflächen. Mit zunehmender Verformung steigt die Mikrohärte der Grenzfläche M/M kontinuierlich an, während die der Grenzfläche M/R abnimmt. Im Vergleich zur Korngröße und Mikrohärte der Proben im geglühten Zustand tritt an beiden Grenzflächen eine verformungsinduzierte Verfestigung auf, trotz des vorhandenen Korngrobwerdens. Nach der klassischen Hall-Petch-Beziehung nimmt die Mikrohärte mit zunehmender Korngröße ab. Daher wird für die verformten Proben die Bailey-Hirsch-Beziehung herangezogen. Die Mikrohärte in Abhängigkeit von der Wurzel der Versetzungsdichte wird untersucht. Es zeigt sich eine Abweichung vom Bailey-Hirsch-Verhalten. Im späten Verformungsstadium ist die verbleibende Versetzungsdichte, bestimmt durch die q.m. Mikroverformung, an der Grenzfläche M/R etwas niedriger als im geglühten Zustand, die entsprechende Mikrohärte jedoch etwas höher. Auf Basis der erhaltenen mikrostrukturellen Informationen für einen makroskopischen Bereich wird versucht, die Beiträge zweier gängiger mikrostruktureller Faktoren – Versetzungsdichte und Korngröße – zur Mikrohärte zu erforschen. Unter Verwendung berichteter oder berechneter Werte für nc-Ni werden die geschätzten Mikrohärtewerte ebenfalls in Abb. 4 dargestellt. Insgesamt sind die geschätzten Werte der Grenzfläche M/M höher als die der Grenzfläche M/R, was indirekt die Glaubwürdigkeit der statistischen XRD-Ergebnisse zur mikrostrukturellen Entwicklung bestätigt. Durch umfassenden Vergleich und Analyse der Lücke zwischen geschätzten und gemessenen Werten wird geschlossen, dass in den verformten nc-Proben ein weiterer Verstärkungsmechanismus vorliegen muss, wie z. B. Versetzungs-Versetzungs-Wechselwirkungen. Insbesondere für die Grenzfläche M/R könnten Versetzungs-Versetzungs-Wechselwirkungen innerhalb großer Körner vorhanden sein und den Grad der Kaltverfestigung erhöhen.
Fazit
In dieser Arbeit wurde die mikrostrukturelle Stabilität von nanokristallinem Nickel während der Packwalzverformung quantitativ auf Basis der Röntgenbeugungs-Linienprofilanalyse untersucht. Die Zuverlässigkeit relevanter Ergebnisse wurde durch Transmissions-Elektronenmikroskopie und Mikrohärtemessungen validiert. Die Diskrepanz in der mikrostrukturellen Entwicklung zwischen der Metall/Metall- und der Metall/Walzwerkzeug-Kontaktfläche stand im besonderen Fokus. Die Ergebnisse zeigten, dass die Mikrostrukturen der beiden Grenzflächen aufgrund unterschiedlich aufgebrachter Verformungen unterschiedliche Entwicklungswege durchliefen. Aus den statistischen mikrostrukturellen Informationen wie Kristalldefektdichte und Korngröße lässt sich schließen, dass die Mikrostruktur der Metall/Metall-Kontaktfläche beim Packwalzen stabiler war als die der Metall/Walzwerkzeug-Grenzfläche.
Abkürzungen
- M/M:
- Metall/Metall
- M/R:
- Metall/Walzwerkzeug
- nc:
- Nanokristallin
- q.m.:
- Quadratisches Mittel (Root-mean-square)
- SFP:
- Stapelstörungswahrscheinlichkeit
- TEM:
- Transmissions-Elektronenmikroskopie
- XRD:
- Röntgenbeugung
Nanomaterialien
- Nanokristalline Legierungen: Fortschritte bei Ferroelektrizität und hitzebeständigen Materialien
- Oberflächeneigenschaften steuern Öltransport in Nanochannels: Molekulardynamik-Einblicke
- Nanopartikel-verstärktes wurmähnliches Mizellensystem: Design, Rheologie und mechanistische Einblicke
- Erste-Prinzipien-Untersuchung der strukturellen Stabilität und STM-Bildgebung von Borophen auf Ag(111)
- Saure Mikroumgebungen in Liposomen erhöhen Curcumin-Stabilität und Antikrebswirksamkeit signifikant
- Hochwirksamer breitbandiger Solarabsorber mit Wolfram-Nanopartikel-Mehrschichten
- Gezielte antitumorale Methotrexat-Abgabe über Chondroitinsulfat-basierte Nanogele
- Hochempfindlicher nicht-enzymatischer Glucosesensor basierend auf mesoporösen NiO-Nanoblüten auf FTO
- Vergleichende Analyse von Kohlenstoffnanofaser- und Aktivkohle-Symmetrischen Superkondensatoren in wässrigem Elektrolyt
- Lieferkette stabilisieren: Wie Sales-Order-Automatisierung in Pandemiezeiten gedeiht