



Optimierung der Hochofenproduktivität: Schlüsselparameter und Strategien
Hochofenproduktivität und beeinflussende Parameter
Die Hochofen-(BF)-Roheisenerzeugung ist das gangbarste Mittel zur Herstellung von Roheisen (HM), hauptsächlich wegen ihrer gut etablierten und bewährten Leistung, flexibler Rohstoffverwendung und hoher thermischer Energieeinsparungsfähigkeit. Es ist der zuverlässigste Prozess der Roheisenerzeugung. Es gibt keine definitiven Daten für den Beginn der BF-Roheisenerzeugung. Allerdings begannen wichtige Prozessdesigns und Re-Engineering in den Roheisenerzeugungsöfen in Europa bereits im 14. Jahrhundert umgesetzt zu werden. Seitdem finden kontinuierliche Entwicklungen in der BF-Roheisenerzeugungstechnologie statt, um sie produktiver und wirtschaftlicher zu machen.
Der BF hat enorme Modifikationen und Entwicklungen durchlaufen, um die Produktion zu steigern und die Gesamteffizienz zu verbessern. Sowohl technologische Entwicklung als auch wissenschaftliche Forschung haben die BF-Roheisenerzeugungstechnologie angetrieben, optimale Betriebsbedingungen zu erreichen. Die Technologie ist ausgereifter geworden und der BF-Roheisenerzeugungsprozess ist nun ein hochentwickelter Prozess, der nahe an den thermodynamischen Effizienzgrenzen operiert. Selbst die Entwicklung alternativer Eisenschmelzprozesse bekommt harte Konkurrenz von der BF-Technologie.
Der BF ist im Wesentlichen ein gegenstrombewegter Schachtöfen mit Feststoffen (eisenhaltige Mergel, Koks und Flussmittel) und später flüssigen Phasen, die den Schacht hinabwandern. Pulverisierte Kohle und sauerstoffangereichertes Heißluftgebläse werden auf Düsenhöhe nahe der Basis injiziert. Die durch die verschiedenen Reaktionen entstehenden Reduktionsgase bewegen sich den Ofenschacht hinauf und reduzieren die oben in den Ofen eingebrachten eisenhaltigen Materialien.
Multivariates System und Produktivität
Der BF-Prozess besteht aus einem multivariaten System, das einer großen Anzahl sich gegenseitig beeinflussender Variablen unterworfen ist, die die BF-Leistung beeinflussen. Es ist notwendig, den gegenseitigen Einfluss der Variablen zu isolieren, um die Rolle jedes Parameters auf die BF-Leistung zu verstehen. Die BF-Leistung wird durch mehrere Parameter bestimmt, von denen die Produktivität der wichtigste ist.
Der BF wurde auf einem langen Erfahrungsweg geschaffen, durch den enorme Modifikationen und Verbesserungen durchgeführt wurden, um den heutigen Status zu erreichen. Intensive Arbeit wurde geleistet, um die BF-Produktivität zu erhöhen. Das Arbeitsvolumen des BF hat sich von weniger als 100 m³ auf mehr als 5.000 m³ erhöht. Ein Ofen dieser Größe produziert ca. 10.000 Tonnen Roheisen (tHM) pro Tag bis 13.000 tHM pro Tag mit einer Jahresproduktion von mehr als 4 Millionen Tonnen HM. Es wurde berichtet, dass BFs mit einem inneren Volumen im Bereich von 3.000 m³ bis 5.000 m³ optimal für die BF-Leistung scheinen. Das bedeutet, die BF-Leistung korreliert stärker mit der spezifischen Produktivität, die die Effizienz misst und normalerweise in Tonnen pro Tag pro Kubikmeter (t/Tag/m³) Arbeitsvolumen ausgedrückt wird. In einigen Ländern wird anstelle des Arbeitsvolumens das nutzbare Volumen berücksichtigt. Mehrere Hochöfen operieren bei ca. 2,5 t/Tag/m³ spezifischer Produktivität.
Die Ofengröße ist nur eine Variable, die Einfluss auf Produktivitätsverbesserungen hat. Es gibt viele andere Parameter, die die BF-Produktivität beeinflussen. Entwicklung der Beschickungsmischung, Ofendesign, Injektionstechnologien und Prozesssteuerung helfen bei der Verbesserung der BF-Produktivität. Zum Beispiel wurde das BF-Glockenlose-Beschickungssystem entwickelt, um eine gute Verteilung der Vorschubmaterialien im Ofen aufrechtzuerhalten und folglich den Gasfluss und die Produktionsrate zu verbessern.
Die BF-Produktivität ist der Quotient aus möglichem Gasdurchsatz pro Zeiteinheit und erforderlicher spezifischer Gaserzeugung für eine Tonne HM. Daher erfordert eine Produktivitätssteigerung einerseits eine Erhöhung des Gasdurchsatzes, was eine Verbesserung der Ofenpermeabilität impliziert, und andererseits eine Verringerung des spezifischen Gasbedarfs, was eine Verringerung des spezifischen Verbrauchs an Reduktionsmittel bedeutet.
Einflussfaktoren auf die BF-Produktivität
Es gibt mehrere Faktoren, die die Produktivität eines Hochofens beeinflussen. Die wichtigsten werden unten beschrieben. Es ist jedoch zu beachten, dass die angegebenen Werte gelten, wenn die Faktoren isoliert betrachtet werden. Diese Einflüsse sind nicht additiv, da der BF-Betrieb ein integrierter Betrieb ist und verschiedene Parameter im BF miteinander interagieren, wobei einige Parameter verstärkende Wirkung haben, während andere eine abschwächende Wirkung haben können.
Rohmaterialien
Neben Brennstoffen und Reduktionsmitteln wie BF-Koks, Nusskoks und pulverisierter Kohle benötigt der BF für die Roheisenproduktion (HM): (i) eisenhaltige Rohstoffe wie Sinter, Pellets und kalibriertes Lump-Erz (auch als dimensioniertes Eisenerz bekannt), (ii) Flussmittel wie Kalkstein, Dolomit und Quarzit, und (iii) diverse Materialien (auch als „Zusatzstoffe“ bekannt) wie Manganeerz und titanhaltiges Eisenerz etc.
Bei den eisenhaltigen Materialien bedeutet ein höherer Eisengehalt (Fe), dass weniger Gangue-Material in den Ofen gelangt, das für die Schlackenbildung geflusst werden muss. Daher hilft ein höherer Fe-Gehalt bei der Reduzierung des Schlackenvolumens und verbessert die BF-Produktivität. Mit jeder 1 % Erhöhung des Fe-Gehalts in der in den BF beschicketen eisenhaltigen Materialmischung beträgt die Produktivitätsverbesserung ca. 2,4 %, wenn der Fe-Gehalt in der Beschickungsmischung bis 50 % beträgt, ca. 2 %, wenn der Fe-Gehalt im Bereich von 50 % bis 55 % liegt, und ca. 1,7 %, wenn der Fe-Gehalt im Bereich von 55 % bis 60 % liegt. Falls etwas Schrott in den BF beschickt wird, beträgt der Effekt auf die BF-Produktivität 0,6 % Erhöhung für jede 10 kg/tHM Fe-Zufuhr in Form von Schrott.
Kalkstein und Dolomit, wenn sie direkt in den BF beschickt werden, werden im BF kalziniert. Diese Kalzinierungsreaktion benötigt Wärme, was zu einer Erhöhung des spezifischen Brennstoffverbrauchs führt. Wenn diese Flussmittel über Sinter oder Pellets beschickt werden, findet die Kalzinierungsreaktion außerhalb des BF statt und das BF-Arbeitsvolumen wird effektiver von den eisenhaltigen Materialien genutzt. Dies verbessert wiederum die BF-Produktivität. Für jede Reduktion des Rohkalksteinverbrauchs um 10 kg/tHM steigt die BF-Produktivität um 0,5 %. Bei Dolomit beträgt die Produktivitätssteigerung 0,4 % pro 10 kg/tHM.
Für höhere Produktivität in einem BF ist es essenziell, dass die Beschickungsmaterialien hohe Permeabilität und Homogenität im BF bieten. Daher ist die Beschickung des Unterkorns der Beschickungsmaterialien für die Verbesserung der BF-Produktivität zu kontrollieren. Für jede Reduktion des Gehalts an unter 5 mm in der eisenhaltigen Beschickung verbessert sich die Produktivität um 1 %.
Weiterhin müssen die Beschickungsmaterialien hohe Reduzierbarkeit aufweisen, um kurze Verweilzeiten zu fördern. Die Beschickungsmaterialien sollen auch niedrigen Gehalt an Begleitelementen wie Zink, Blei und Alkalien aufweisen, um Prozessstörungen zu vermeiden. Die Hochofenproduktivität hängt stark von der Sinterqualität ab. Sinter soll optimale Korngrößenverteilung, hohe Festigkeit, hohe Reduzierbarkeit, hohe Porosität, Erweichungstemperaturen über 1.250 °C, konstanten FeO-Gehalt im Bereich von 7 % bis 8 % und konstante Basizität haben.
Die Kontrolle der Beschickungsverteilung spielt eine wichtige Rolle bei der Verbesserung der Hochofenproduktivität. Die Beschickungsverteilungskontrolle gewährleistet einen stabilen Beschickungsabstieg, justiert den Gasfluss an der Wand (dies vermeidet hohe Wärmelasten ohne Erzeugung inaktiver Zonen) und hilft, einen guten Feststoff-Gas-Kontakt zu erreichen. Erhöhte Gleichmäßigkeit der Verteilung der Erzmengen auf dem Ofenradius bei Zweiglocken-Beschickungssystem verbessert die BF-Produktivität um 2 % und beim glockenlosen Beschickungssystem um 3 %. Der Austausch eines Zweiglocken-Beschickungssystems durch ein glockenloses System verbessert die BF-Produktivität um 4 %.
Brennstoff / Reduktionsmittel
Zwei Arten von Brennstoffen/Reduktionsmitteln werden im BF verwendet. Dies sind metallurgischer Koks (BF-Koks), der von oben beschickt wird, und pulverisierte Kohle/Erdgas/Koksofengas/Öl/Kohlenteer, die auf Düsenhöhe injiziert werden.
BF-Koks beeinflusst die BF-Produktivität auf vielfältige Weise. Hoher Aschegehalt im Koks führt zur Beschickung des Ofens mit mehr schlackenbildenden Materialien. Diese Materialien müssen geflusst werden, um Schlacke zu bilden. Dies erhöht das Schlackenvolumen. Jede 1 % Reduktion des Aschegehalts im Koks verbessert die BF-Produktivität um 1,3 %.
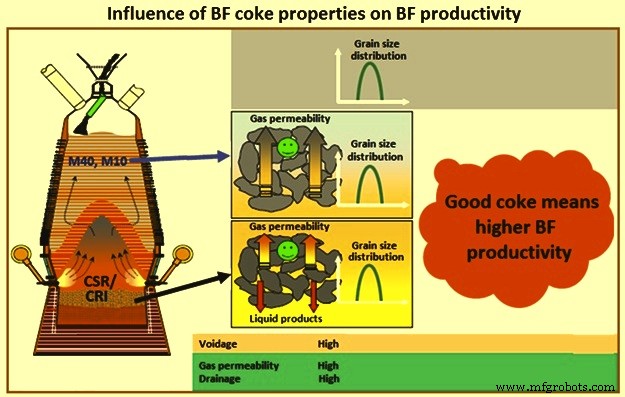
Andere Eigenschaften des BF-Koks, die die Produktivität beeinflussen, sind CSR (Koksfestigkeit nach Reaktion), CRI (Koksreaktivitätsindex) und Micum-Indizes (M 40, M 25, oder I 40 und M 10 oder I 10). Diese Parameter beeinflussen die Permeabilität im Ofenschacht und die mechanische Festigkeit des Koks auf Düsenniveau. M 40 repräsentiert die Zerkleinerbarkeit des Koks und M 10 die Abriebfestigkeit. Höhere Werte von CSR und M 40 und niedrigere Werte von CRI und M 10 führen zu einer Verbesserung der BF-Produktivität. Jede 1 % Erhöhung des M-25-Anteils erhöht die BF-Produktivität um 0,6 % und jede 1 % Erhöhung des CSR um 0,7 %. Bei M-10-Wert erhöht jede 1 % Verringerung die BF-Produktivität um 2,8 %. Abbildung 1 zeigt den Einfluss der BF-Kokseigenschaften auf die BF-Produktivität.
Der Schwefelgehalt des BF-Koks hat ebenfalls Einfluss auf die BF-Produktivität. Reduktion des Schwefelgehalts im Koks um je 0,1 % erhöht die BF-Produktivität im Bereich von 0,18 % bis 0,71 %. Der Anstieg beträgt 0,18 % bei 0,05 % Schwefelgehalt im HM, 0,22 % bei 0,04 %, 0,27 % bei 0,03 %, 0,38 % bei 0,02 % und 0,71 % bei 0,01 % Schwefel im HM.
Die Größe des in den BF beschickten Koks hat ebenfalls Einfluss auf die BF-Produktivität. Jede 1 % Reduktion des Plus-80-mm-Koksanteils erhöht die BF-Produktivität um 0,2 %, während jede 1 % Reduktion des Minus-25-mm-Koksanteils die BF-Produktivität um 1 % erhöht.
Pulverisierte Kohle/Erdgas/Koksofengas/Öl/Kohlenteer, die auf Düsenhöhe injiziert werden, beeinflussen normalerweise den spezifischen Gasfluss, was eine Reduktion der Obertemperatur und eine Erhöhung der adiabatischen Temperatur (RAFT) an den Düsen bewirkt. Diese Effekte werden durch die Injektion von Ersatzbrennstoff kompensiert. Die Injektion von Hilfsbrennstoff hat keinen Einfluss auf die BF-Produktivität, aber da sie mit der Injektion von Sauerstoff einhergeht, gibt es eine Produktivitätssteigerung durch den injizierten Sauerstoff.
Heißluftgebläse und Sauerstoffanreicherung
Erhöhung der Temperatur des Heißluftgebläses um je 10 °C erhöht die BF-Produktivität im Bereich von 800 °C bis 900 °C um 0,5 %, im Bereich von 900 °C bis 1.000 °C um 0,4 %.
Wenn der Sauerstoffanteil im Gebläse bis zu 25 % beträgt, erhöht eine Erhöhung der Heißluftgebläsetemperatur um je 10 °C die BF-Produktivität im Bereich von 1.000 °C bis 1.100 °C um 0,3 %, im Bereich von 1.100 °C bis 1.200 °C um 0,28 %, im Bereich von 1.200 °C bis 1.300 °C um 0,25 % und im Bereich von 1.300 °C bis 1.400 °C um 0,22 %.
Wenn der Sauerstoffanteil im Gebläse zwischen 25 % und 35 % liegt, erhöht eine Erhöhung der Heißluftgebläsetemperatur um je 10 °C die BF-Produktivität im Bereich von 1.000 °C bis 1.100 °C um 0,25 %, im Bereich von 1.100 °C bis 1.200 °C um 0,2 %, im Bereich von 1.200 °C bis 1.300 °C um 0,2 % und im Bereich von 1.300 °C bis 1.400 °C um 0,18 %.
Wenn der Sauerstoffanteil im Gebläse zwischen 35 % und 40 % liegt, erhöht eine Erhöhung der Heißluftgebläsetemperatur um je 10 °C die BF-Produktivität im Bereich von 1.000 °C bis 1.100 °C um 0,2 %, im Bereich von 1.100 °C bis 1.200 °C um 0,18 %, im Bereich von 1.200 °C bis 1.300 °C um 0,16 % und im Bereich von 1.300 °C bis 1.400 °C um 0,14 %.
Eine Verringerung der Luftfeuchtigkeit des Heißluftgebläses verbessert die BF-Produktivität. Für jedes 1 g/m³ bei Gebläseluftvolumen von 1.500 m³/tHM bis 1.600 m³/tHM beträgt die BF-Produktivitätsverbesserung 0,14 %, und für Gebläseluftvolumen von 1.000 m³/tHM bis 1.100 m³/tHM beträgt die Verbesserung 0,06 %.
Anreicherung des Heißluftgebläses mit Sauerstoff verbessert die BF-Produktivität. Für jede 1 % (absolute) Anreicherung des Heißluftgebläses mit Sauerstoff bis 25 % verbessert sich die BF-Produktivität um 2 %, von 25 % bis 30 % beträgt die Verbesserung 1,7 %, von 30 % bis 35 % beträgt die Verbesserung 1,4 % und von 35 % bis 40 % beträgt die Verbesserung 1,6 %.
Erhöhung des Drucks der BF-Ofengase verbessert die Produktivität des BF. Mit jeder Erhöhung des Ofengasdrucks um 10 kPa im Bereich bis 200 kPa (Überdruck) mit entsprechender Erhöhung der Masse des Heißluftgebläses beträgt die Verbesserung der BF-Produktivität 1 %.
Zur Beschleunigung des Schmelzprozesses wird der Differenzdruck der Gase im BF erhöht. Eine Erhöhung um je 1 % bis zu den Grenzwerten verbessert die BF-Produktivität um 0,5 %. Dasselbe, aber über den Grenzwerten, verbessert den Produktivitätswert um 0,3 %.
Roheisen und flüssige Schlacke
Die Abstichpraxis spielt eine wichtige Rolle bei der Erreichung hoher Produktivität in einem BF. Gute Abstichpraxis beinhaltet gute Abstichlochlänge, rechtzeitiges Öffnen des Abstichs, Kontrolle der Abstichgeschwindigkeit, ordnungsgemäße Herdentwässerung und Schließen des Abstichs, nachdem der Ofen trocken ist. Die Qualität der Abstichlochmasse ist sehr wichtig für gute Abstichpraxis.
Die Verringerung des Siliciumgehalts im Roheisen hat einen positiven Effekt auf die Hochofenproduktivität. Die Verringerung des Siliciumgehalts wird durch ein besseres Erz-Koks-Verhältnis und die Verlagerung des Kohäsionsbereichs nach unten erreicht. Dies erzeugt ein geringeres Volumen für den Transfer von Silicium in das Roheisen. Eine Verringerung des Siliciumgehalts im Roheisen pro 0,1 % verbessert die BF-Produktivität um 1,2 %.
Reduktion des Mangangehalts im HM hat positiven Effekt auf die BF-Produktivität. Für jede 0,1 % Reduktion des Mangangehalts im Roheisen beträgt die Erhöhung der BF-Produktivität 0,22 % bis 0,44 %, abhängig vom Mangangehalt des Erzes. Je höher der Mangangehalt im Erz, desto geringer der Einfluss.
Reduktion des Phosphorgehalts im HM verbessert die BF-Produktivität. Jede 0,1 % Reduktion des Phosphors verbessert die BF-Produktivität um 0,6 %.
Schlackeneigenschaften haben beträchtlichen Einfluss auf die BF-Produktivität. Niedrigeres spezifisches Schlackenvolumen bei niedrigerer Viskosität verbessert die BF-Produktivität. Eine Verringerung von 10 kg/tHM der Schlacke trägt zu einer Erhöhung der BF-Produktivität um 0,6 % bei, unabhängig von ihrer Gesamtmenge und dem Eisengehalt in der Beschickung.
Weitere die BF-Produktivität beeinflussende Faktoren
Es gibt mehrere weitere Faktoren, die Einfluss auf die BF-Produktivität haben. Verringerung kurzer BF-Abschaltungen um 1 % verbessert die BF-Produktivität um 1,5 %. Reduktion des BF-Betriebs mit reduziertem Gebläse um 1 % verbessert die BF-Produktivität um 1 %. Die Reduktion von Verzögerungen beim Öffnen des Abstichs um je 1 %, mit durchschnittlicher Verzögerungsdauer von 0,5-fach dem Intervall zwischen benachbarten Abstichöffnungen, verbessert die BF-Produktivität um 0,1 %.
Automatische Prozesssteuerung verbessert die Ofenproduktivität, da sie den Reduktionsmittelverbrauch minimiert, Ofenprozessstörungen wie Hängen, Rutschen, Gerüstbildung, Gaskanabildung etc. durch sofortige Gegenmaßnahmen des Systems vermeidet, Roheisen- und Schlackenparameter stabilisiert etc. Der Effekt der automatischen Prozesssteuerung auf die Hochofenproduktivität liegt im Bereich von 3 % bis 5 %.
Herstellungsprozess
- Hochofenschlacke: Essenziell für optimalen Ofenbetrieb
- Hochleistungs-Automatisierung, Messung und Steuerung für Hochofenanlagen
- Optimierung von Hochofengas: Erzeugung, Nutzung und Effizienz
- Granulation von Hochofenschlacke im Gießhaus: Prozesserläuterung
- Verlängerung der Hochofen-Herdstandzeit durch TiO₂-Beschichtungen: Bewährter Feuerfestschutz
- Optimierung des Hochofenbetriebs mit hochaluminhaltiger Schlacke
- Optimierung von Hochofen-Kühlsystemen für höhere Effizienz und längere Standzeiten
- Eisenproduktion optimieren: Die Chemie des Hochofenprozesses
- CO₂-Emissionsreduzierung in der Hochofen-Roheisenherstellung
- Stempel & Matrizen Wartung: Effizienz & Präzision in der Fertigung steigern