



Effiziente Stahlproduktion mit Mittelfrequenz-Kernlosen Induktionsöfen
Stahlherstellung im Induktionsofen
Mittelfrequenz-kernlose Induktionsöfen werden generally für die Stahlproduktion in Schmelzwerken geringer Kapazität verwendet. Der Induktionsofen ist mit einem Umrichter ausgestattet, um die notwendige Mittelfrequenz aus der 50 Hz-Netzfrequenz zu erzeugen. Dafür wird eine Gleichspannung in einem Gleichrichter erzeugt und über einen Glättungsdrossel an den Wechselrichter geleitet, und eine mittelfrequente Spannung wird im Wechselrichter mit Hilfe von Kompensationskondensatoren und der Induktivität der Ofenspule erzeugt. Die Regelung des Umrichters erfolgt durch die eingebaute Steuerelektronik. Die Ofensteuerung erfolgt über die Geräte im Bedienerschrank und bei Bedarf mit Hilfe eines Prozessors.
Ein Transformator wird für die Energieversorgung verwendet. Der Ofentransformator ist an das Versorgungsnetz angeschlossen. Der Transformator wandelt die Netzspannung in die für den Ofenbetrieb erforderliche Spannung um, die generally 770 V für mittelfrequente Induktionsöfen beträgt. Der Transformator ist usually mit eingebauten Überwachungsgeräten wie Thermometern, Ölfüllstandsüberwachung, Buchholz-Relais und Luftentfeuchtern ausgestattet.
Das Schmelzen erfolgt im feuerfesten Tiegel, der normalerweise entweder mit sauren (silikabasisierten) oder neutralen (aluminabasisierten) monolithischen Feuerfestmaterialien hergestellt wird. Der Tiegel wird von einer den Tiegel umgebenden Induktionsofenspule erhitzt.
Das Herstellen eines Abstichs in einem Induktionsofen besteht aus bestimmten zyklischen Aktivitäten. Diese Aktivitäten werden als „Schmelzzyklus“ oder „Produktionszyklus“ bezeichnet. Ein Schmelzzyklus hat zwei Komponenten: (i) Schmelzzyklus und (ii) Nicht-Produktionszyklus. Der Schmelzzyklus ist der Zeitraum, in dem maximale Leistung kontinuierlich auf den Ofen aufgebracht wird und die Beschickung zugegeben wird. Der Nicht-Produktionszyklus ist die Zeit, in der keine oder reduzierte Leistung aufgebracht wird, wie beim Hinzufügen der Initialbeschickung, beim Entfernen der Schlacke, bei der Entnahme einer Temperatur- oder Analysenprobe, beim Warten auf ein Analyseergebnis und beim vollständigen Abstichen des Ofens etc. Die Ofenauslastung ist der Schmelzzyklus geteilt durch den Schmelzzyklus, ausgedrückt als Prozentsatz. Wenn der Schmelzzyklus 80 Minuten und der Nicht-Produktionszyklus 40 Minuten beträgt, dann ist der Schmelzzyklus 120 Minuten. Die 80 Minuten Schmelzzyklus geteilt durch 120 Minuten Schmelzzyklus mal 100 ergibt eine Auslastung von 66,67 %. Wenn im Induktionsofen ein Prozess erforderlich ist, der 10 Tonnen Flüssigstahl pro Abstich erfordert und der Schmelzzyklus so ist, dass er nur 66,67 % Auslastung erreichen kann, dann ist eine Stromversorgung erforderlich, die 15 Tonnen pro Abstich schmelzen kann.
Ofenkonstruktion und Energieverluste
Der Induktionsofen zum Schmelzen von Schwammeisen muss ein großes Verhältnis von Querschnittsfläche zu Volumen haben, damit der Wärmeübergang hoch ist und die Schlacke heiß und flüssig bleibt.
Der Induktionsofen nutzt das Transformatorprinzip der Induktion: Wenn ein elektrischer Leiter in ein schwankendes Magnetfeld gebracht wird, wird eine Spannung im Leiter induziert. In Tiegelöfen verursacht diese Spannung starke Wirbelströme, die aufgrund des Widerstands des Materials dazu führen, dass es erhitzt wird und schließlich schmilzt. Wasser wird zur Kühlung der Spule verwendet. Die Kühlwassserleitungen werden hinsichtlich Volumen und Temperatur überwacht.
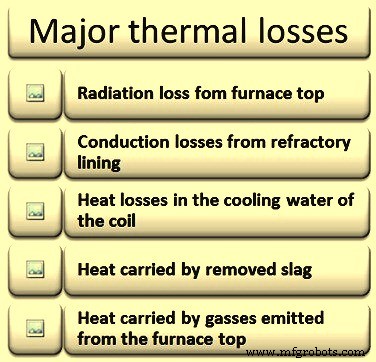
Während der Stahlproduktion wird eine erhebliche Menge elektrischer Energie benötigt. Neben der theoretisch für die Stahlproduktion erforderlichen Energie wird auch Energie für die Kompensation der Verluste benötigt, die während der Stahlproduktion auftreten. Die Energieverluste erhöhen den spezifischen Energieverbrauch und verringern die Ofeneffizienz. Die Verluste, die während der Stahlproduktion auftreten, sind: (i) thermische Verluste, (ii) Ofenspulenverluste, (iii) Kondensatorbatterieverluste, (iv) Umrichterverluste und (v) Verluste am Hauptseitentransformator. Thermische Verluste sind die Hauptverluste und tragen maximal zum Energieverlust bei. Die wichtigsten thermischen Verluste im Induktionsofen (Abb. 1) sind: (i) Strahlungsverlust von der Ofenoberseite, (ii) Konduktionsverluste aus der feuerfesten Auskleidung, (iii) Wärmeverluste im Kühlwasser der Spule, (iv) Wärme, die durch die entfernte Schlacke mitgeführt wird, und (v) Wärme, die durch die aus dem Ofen austretenden Gase mitgeführt wird. Darüber hinaus verliert der Ofen während der Herstellung eines Abstichs ständig Wärme sowohl an das Kühlwasser als auch durch Strahlung vom Mantel und der freiliegenden Metalloberfläche an der Oberseite. Elektrische Energie muss aufgewendet werden, um diese Wärmeverluste zu ersetzen. Daher gilt: Je länger die Schmelzzeit, desto höher der Energieverbrauch und desto geringer die Ofeneffizienz.
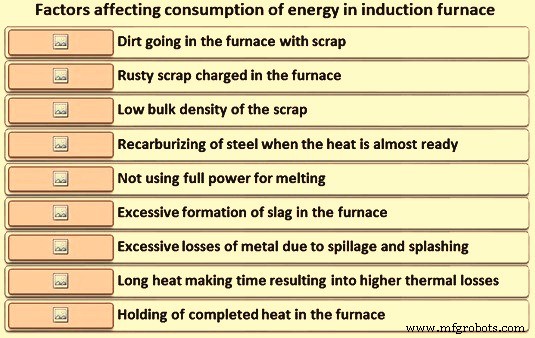
Die Faktoren, die den elektrischen Energieverbrauch im Ofen beeinflussen (Abb. 2), umfassen: (i) Schmutz, der mit dem Schrott in den Ofen gelangt, (ii) rostiges Beschickungsmaterial, (iii) niedrige Schüttdichte des Schrotts, (iv) Nachkarburisieren des Stahls, wenn der Stahl fast fertig ist, (v) Nichtverwendung der vollen Leistung zum Schmelzen, (vi) übermäßige Schlackenbildung, (vii) übermäßige Erzeugung von Rauch und Emissionen, (viii) übermäßige Metallverluste durch Verschütten und Spritzen, (ix) Dauer der Schmelzzeit, da längerer Produktionszyklus höhere thermische Verluste durch Strahlung und Konduktion bedeutet, und (x) Halten des fertigen Abstichs im Ofen.
Metallverluste für metallische Beschickungsmaterialien hängen von der physischen Größe der Komponenten und ihrer Qualität ab, sind aber normally weniger als 5 %, wobei ein fairer Anteil dieses Verlusts auf Verschütten und Spritzen während der Entschlackungs- und Gießvorgänge zurückzuführen ist. Der eine Faktor, der den maximalen Einfluss auf den Energieverbrauch hat, ist der Grad der Ofenauslastung. Höhere Auslastung bedeutet energieeffizienteren Produktionszyklus.
Beschickungsmaterialien
Beschickungsmaterialien für die Herstellung eines Abstichs sind wichtig für die Kontrolle der Qualität des im Induktionsofen hergestellten Stahls. Die Materialien stellen sicher, dass der flüssige Stahl nach dem Gießen die angestrebten mechanischen Eigenschaften und chemische Zusammensetzung hat und fehlerfrei ist. Neben der Stahlqualität beeinflussen die Beschickungsmaterialien auch: (i) Volumen der produzierten Schlacke, (ii) Lebensdauer der feuerfesten Auskleidung und (iii) Sicherheit sowohl der Anlage als auch des Betriebspersonals. Darüber hinaus haben die Beschickungsmaterialien zusammen mit der Beschickungspraxis einen erheblichen Einfluss auf den spezifischen elektrischen Energieverbrauch und die Ofenproduktivität.
Im Induktionsofen sind die Hauptbeschickungsmaterialien Metalle, bestehend aus Schrott und Schwammeisen. Sowohl Stahlschrott als auch Eisenschrott wird verwendet. Eisenschrott bringt Kohlenstoff in das Ofenbad. Roheisen wird auch manchmal in einigen Öfen zum Einbringen von Kohlenstoff in das Bad verwendet. Das Verhältnis dieser Materialien für die Herstellung eines Abstichs hängt von ihrer relativen Verfügbarkeit zu wirtschaftlichen Kosten am Anlagenstandort ab. Im Fall von Induktionsöfen mit hohem Schwammeisen-zu-Schrott-Verhältnis wird auch ein Karburisierer (z. B. Anthrazitkohle oder Petrolkoks) zur Kontrolle des Kohlenstoffgehalts des Bades zugesetzt. Metalle werden entweder mechanisch oder manuell in den Ofen eingebracht.
Die Kontrolle des Schmelzbetriebs im Ofen und die Chemie des flüssigen Stahls hängen von dem Grad ab, in dem der Metallmix optimiert werden kann. Die Qualitäten der Metalle müssen bekannt sein für einen ordnungsgemäßen Beschickungsmix für den effizienten Ofenbetrieb.
Zur Verbesserung der Qualität des produzierten Stahls muss die Eingangs-Schrottqualität kontrolliert werden. Die wichtigen Parameter, die in der Schrottbeschickung kontrolliert werden müssen, sind: (i) Größe, (ii) Schüttdichte, (iii) chemische Zusammensetzung, (iv) Sauberkeit der Schrottmaterialien, was bedeutet, dass sie frei von Verunreinigungen wie Rost, Zunder, Sand, Schmutz, Ölen/Fetten sein müssen, und (v) nicht-metallische Beschichtungen wie Zinn, Zinn und Chrom etc.
Die problematischsten residualen Elemente (wie Kupfer, Kobalt, Zinn, Arsen, Antimon, Nickel und Molybdän etc.) aus dem Schrott werden ultimately im Stahl konzentriert. Ihre Anwesenheit im Stahl induziert unerwünschten Widerstand gegen Verformung, Warmbrüchigkeit und mechanische Defekte.
Wenn die Schrottabschnitte lang sind und aus der Ofenoberseite herausragen, schmelzen diese zwar ultimately, aber sie brauchen Zeit und beeinflussen damit die Ofenauslastung. Die Größe des Schrotts ist wichtig, um sicherzustellen, dass die Beschickung nicht brückt. Im Durchschnitt soll jedes Stück keine Dimension größer als 33 % des Ofendurchmessers haben und keine Dimension soll 50 % des Ofendurchmessers überschreiten. Die Zuführrate des Systems muss in der Lage sein, die volle Beschickung innerhalb von 65 % bis 70 % des tatsächlichen Schmelzzyklus in den Ofen zu liefern.
Die Initialmaterialien müssen so schnell wie möglich und mit ausreichender Dichte in den Ofen eingebracht werden, um maximale Leistung zu ermöglichen. Für optimale Leistung muss die Dichte der Beschickungsmaterialien hoch sein und nicht weniger als 1,3 Tonnen pro Kubikmeter betragen. Die Menge der initialen Ofenbeschickungsmaterialien soll einen erheblichen Prozentsatz der Nennkapazität des Ofens ausmachen.
Beim Schmelzen von Stahlschrott ist der größte Teil des Schrotts mit Luft im Ofen suspendiert. Wenn das Induktionsfeld die Temperatur des Schrotts erhöht, muss es nun bis zum Schmelzpunkt von Stahl gehen, da kein Kohlenstoff vorhanden ist, um den Schmelzpunkt zu senken. Daher erfordert dies mehr Energie und Zeit für das initiale Schmelzen. Zusätzlich nimmt die Oxidation dramatisch zu, sobald der Stahl eine Temperatur von etwa 700 °C erreicht, und während des Aufheizens von 700 °C auf etwa 1540 °C oxidiert die Oberfläche des Stahlschrotts mit immer höherer Rate weiter. Einmal geschmolzen, oxidieren die Stahltropfen weiter, während sie die Beschickung hinabfallen, bis sie den Ofenboden erreichen und sich mit dem flüssigen Bad mit hoffentlich höherem Kohlenstoffgehalt verbinden. Der Kohlenstoff im Bad stoppt die Oxidation des Eisens. Der dünnste Stahlschrott kann von Raumtemperatur auf glühend kirschrote Farbe innerhalb von nur ein oder zwei Minuten gehen, was die Oxidation erhöht. Die Eisenoxide erhöhen die Menge der gebildeten Schlacke. All diese Oxidation produziert eine hochreaktive FeO-Schlacke.
Sauberkeit des Schrotts ist sehr wichtig, da schmutziger oder kontaminierter Schrott dazu neigt, eine Schlackenschicht auf dem Ofenfeuerfest abzulegen. Dies geschieht auf oder knapp unter dem Flüssigkeitsspiegel im Tiegel und begrenzt die Menge der Leistung, die vom Ofen gezogen wird. Eine effektive Reduzierung des Innendurchmessers des Ofens kann ebenfalls auftreten, was das Beschicken schwieriger und langwieriger macht. Dies wirkt sich wieder auf die Energieeffizienz des Ofens aus. Weiterhin braucht rostiger Schrott länger zum Schmelzen. Er enthält auch weniger Metall pro Beschickung. Schmutzige metallische Beschickung führt zu höherem Schlackenvolumen, was höheren spezifischen Stromverbrauch bedeutet. Für jedes 1 % Schlacke, das bei 1500 °C gebildet wird, beträgt der Energieverlust 10 kWh pro Tonne.
Die Schwammeisenbeschickung im Ofen wird charakterisiert durch: (i) hohe Porosität, (ii) niedrige Dichte, (iii) niedrige Wärmeleitfähigkeit, (iv) hohe spezifische Oberfläche, (v) hohen Sauerstoffgehalt und (vi) intermediären Kohlenstoffgehalt. Schwammeisen hat einheitliche chemische und physikalische Eigenschaften. Es hat einen niedrigen Prozentsatz an tramp metallischen Elementen (etwa 0,02 %) und niedrigen Schwefelgehalt, ist aber usually mit hohem Phosphorgehalt assoziiert. Schwammeisen mit höherem Kohlenstoffgehalt wird bevorzugt, da es den Bedarf an Karburisierer im Ofen reduziert.
Der Schmelzprozess von Schwammeisen wird erheblich durch die physikalischen, chemischen und thermischen Eigenschaften des Schwammeisens beeinflusst. Einige dieser Eigenschaften sind Form, Größe, Dichte, chemische Analyse und Metallisierungsgrad. Andere Parameter wie die Beschickungsmethode, der Ofentyp, die Badtemperatur, die chemische Zusammensetzung des flüssigen Metalls im Ofen und der Flüssigkeitsstrom im Ofen und um die Teilchen herum sind ebenfalls von erheblicher Bedeutung.
Der Gängengehalt und der nicht reduzierte Eisenoxidgehalt des Schwammeisens müssen so niedrig wie möglich sein. Niedriger Eisenoxidgehalt ist aus Sicherheitsgründen sowie aus Energieverbrauchsgründen wichtig. Wenn eine große Menge nicht reduzierten Eisenoxids in ein kohlenstoffreiches Bad bei hoher Temperatur eingebracht wird, gibt es einen heftigen Kohlenstoffsiedevorgang, der extrem gefährlich sein kann.
Vorteile der Verwendung von Schwammeisen im Induktionsofen sind: (i) Keine zusätzliche Entschwefelung ist nötig und gleichzeitig kann niedriger Schwefelgehalt im Stahl erreicht werden, (ii) Endprodukt enthält geringe Mengen an residualen Metallen wie Chrom, Kupfer, Molybdän, Zinn etc., (iii) Beschickungszeit verringert sich, was auch den gesamten Wärmeverlust reduziert, und (iv) verbessert die Produktqualitätskonsistenz.
Die Rolle des Karburisierers während der Stahlherstellung im Induktionsofen besteht darin, Sauerstoff aus dem Schwammeisen zu entfernen, der in Form von FeO vorliegt, und Kohlenstoffaufnahme im flüssigen Stahl auf das gewünschte Niveau zu gewährleisten. Anthrazitkohle und Petrolkoks sind die zwei populären Karburisierer, die während der Stahlherstellung im Induktionsofen verwendet werden. Die Kohlenstoffrückgewinnung hängt von der Größe und Qualität des Karburisierers, der Zugabemethode und dem Zugabzeitpunkt ab. Sie kann im Bereich von 85 % bis 95 % erwartet werden. Höherer Aschegehalt im Karburisierer senkt den dem Bad zugeführten Kohlenstoff, während er die Schlackenerzeugung erhöht. Kohlenstoffeintrag in das Bad durch Roheisen oder Gusseisenschrott ist wünschenswerter, um eine bessere Kohlenstoffrückgewinnung zu haben. Die Verwendung sehr feiner Korngröße des Karburisierers ist zu vermeiden, wegen übermäßiger Verluste. Andere Karburisierer, die verwendet werden können, sind Metallurgiekoks, Eisenkarbid und metallurgisches Siliciumkarbid (63 % Silicium und 31 % Kohlenstoff). Siliciumkarbid wird normalerweise mit Schrott eingebracht und hat die Vorteile: (i) schnellere Absorption, (ii) wirkt auch als Entoxidationsmittel und (iii) verbessert die Auskleidungslebensdauer.
Neben Metallen und Karburisierer werden Entoxidationsmittel für die Stahlherstellung im Induktionsofen verwendet. Entoxidationsmittel sind Ferrolegierungen (Siliciummangan, Ferromangan und Ferrosilicium) und Aluminium. Der Ertrag der Ferrolegierungen hängt von ihrer Spezifikation (Größe, Sortierung und Zusammensetzung) ab.
Eine genaue Berechnung des Beschickungsmixes basierend auf Materialanalysen ist notwendig. Auch eine präzise Gewichtsfeststellung und Dosierung der Beschickungsmaterialien und Additive (Karburisierer und Entoxidationsmittel) sind grundlegende Voraussetzungen für die Minimierung der Schmelzzeiten und des Strombedarfs neben der Sicherstellung der richtigen Zusammensetzung des flüssigen Stahls. Die Verwendung von sauberen und trockenen Beschickungsmaterialien ist für bessere Ergebnisse notwendig.
Unabhängig davon, ob der Ofen manuell oder mechanisch beschickt werden soll, müssen die Beschickungsmaterialien gewogen werden und in den Ofen passen. Ein Kranschwaage kann zum Wiegen des Beschickungsmaterials verwendet werden.
Beschickungs- und Schmelzbetrieb
Mittelfrequenz-kernlose Induktionsöfen zur Stahlherstellung werden ohne Sumpf (Restbad) betrieben. Das Material wird in den leeren Ofen bis zur oberen Kante der Ofenspule eingebracht.
Unmittelbar nach dem Abstich des vorherigen Abstichs muss der Zustand des Auskleidungsmaterials inspiziert werden und dann muss das Schrottbeschicken beginnen. Mit dem Start des Schrottbeschickens beginnt der Schmelzzyklus. Die Qualität der Beschickungsmaterialien und die Reihenfolge ihrer Beschickung haben erheblichen Einfluss auf den Schmelzzyklus.
Sobald die erste Schrottladung in den Ofen eingebracht ist, wird die Leistung eingeschaltet und Strom fließt mit hoher Rate und vergleichsweise niedriger Spannung durch die Induktionsspulen des Ofens, wodurch ein induziertes Magnetfeld im zentralen Raum der Spulen erzeugt wird, wo der Tiegel sitzt. Die induzierten Magnetflüsse werden thus durch die gesamte verfügbare Beschickung im Tiegel erzeugt. Wenn die Magnetflüsse durch den Schrott fließen und den Stromkreis schließen, erzeugen und induzieren sie Wirbelströme im Schrott. Dieser induzierte Wirbelstrom erzeugt, während er durch das hochwiderständige Bad aus Schrott fließt, enorme Hitze und das Schmelzen beginnt. Es ist thus offensichtlich, dass die Schmelzrate primarily von zwei Dingen abhängt: (i) der Dichte der Magnetflüsse und (ii) der Kompaktheit der Beschickung. Je dichter die Beschickung und je mehr Raum sie im Ofen einnimmt, desto mehr wird die Schmelzzeit und damit der Energieverbrauch reduziert.
Das Erhitzen des Schrotts beginnt, sobald ausreichend Beschickungsmaterial im Ofen ist, um Leistung anzuwenden. Das Ziel ist, die Energie so schnell und effizient wie möglich in die Beschickung zu bringen. Eine Stromversorgung, die in der Lage ist, während des gesamten Schmelzzyklus maximale Leistung zu liefern, erreicht immer die beste Schmelzrate. Während die Beschickung den Schmelzprozess durchläuft, wird die an die Spule angelegte Spannung zugelassen, zu steigen. Dieser Anstieg gibt zwei Vorteile: (i) er stellt sicher, dass maximale Kilowatt kontinuierlich auf die Spule aufgebracht werden, und (ii) eine hohe Spulenspannung bedeutet, dass die in die Beschickung induzierte Spannung höher ist und damit der Kontaktheizung in der Beschickung effizienter ist. Typically ergibt dies eine 10 % Verbesserung der Schmelzrate im Vergleich zu einer Stromversorgung, bei der der Leistungsbezug abfällt, während die Beschickung den Schmelzprozess durchläuft.
In einem Mittelfrequenzofen wird die Wärme mainly im äußeren Rand des Metalls in der Beschickung entwickelt, wird aber schnell durch Konduktion zum Zentrum transportiert. Bald bildet sich ein Pool flüssigen Metalls am Boden, wodurch die Beschickung absinkt. Das schmelzende Material setzt sich zusammen, und der Ofen kann mit mehr Material nachbeschickt werden. In Mittelfrequenzöfen wird das Material nicht in das flüssige Bad eingebracht, sondern auf das noch feste Material.
An diesem Punkt ist zusätzliche Beschickung schrittweise durchzuführen. Der in der Beschickung erzeugte Wirbelstrom hat andere Verwendungen. Er verleiht dem flüssigen Stahl einen Rühreffekt, der dadurch gerührt, gemischt und homogener erhitzt wird. Dieser Rühreffekt ist umgekehrt proportional zur Frequenz des Ofens. Das Schmelzen wird fortgesetzt, bis etwa die Hälfte des Ofenvolumens mit flüssigem Stahl gefüllt ist. An diesem Punkt wird eine Probe für die Analyse entnommen und der Ofen in einem Schlackentopf durch Kippen entschlackt. Schlacken, die in mittelfrequenten kernlosen Öfen entstehen, sind generally nicht flüssig und ziemlich schwer und klebrig und oft trocken und in Form von Dross. Während der Entfernung der Schlacke muss die Leistung ausgeschaltet sein, um sicherzustellen, dass die gesamte Schlacke an die Oberfläche schwimmt und entfernt werden kann. Je länger die Leistung ausgeschaltet ist, desto größer ist der Effekt auf die gesamte Ofenauslastung.
Basierend auf den Analyseergebnissen wird der Bedarf an weiterer Beschickung von Schrott, Schwammeisen und Karburisierer bestimmt und das Beschicken fortgesetzt. Falls das Bad eine konvexe Oberfläche entwickelt, wird die Leistungseingabe vorübergehend verringert, um die Konvexität abzuflachen und die Zirkulationsrate zu reduzieren.
Schwammeisen kann direkt in das flüssige Metall gegeben werden, wenn die Rührwirkung den Wärmeübergang darauf beschleunigt und das Schmelzen fördert. Es muss darauf geachtet werden, dass vor dem Hinzufügen von Schwammeisen genügend flüssiges Bad vorhanden ist.
Wenn Schwammeisen in den Ofen eingebracht wird, ist kontinuierliche Schlackenentfernung für die Glättung des Schmelzbetriebs erforderlich. Dies ist der Fall, weil die Schlacke auf der Oberfläche des flüssigen Bades erstarrt und das weitere Schmelzen des Schwammeisens behindert. Die kontinuierliche Entfernung der Schlacke erfolgt durch Ausschöpfen der Schlacke aus dem Ofen. Die Entfernung der Schlacke wird generally durch den Einsatz von Entschlackungslöffeln mit langen Stahlstangen erleichtert. Diese Löffel sind speziell für diesen Zweck hergestellt. Die Schlackenentfernung mit dem Löffel ist möglich, da die Schlacke in diesem Stadium dick ist und ihre Viskosität hoch ist. Die manuelle Schlackenentfernung ist eine harte und unangenehme Arbeit.
Die manuelle Schlackenentfernung kann durch Verwendung eines Schlackenkoagulanten verbessert werden. Der Schlackenkoagulant exfoliiert, um die Schlackenstücke zusammenzuhalten, damit sie abgehoben werden können. Wenn Schlackenkoagulanten zur Unterstützung der Schlackenentfernung verwendet werden, ist ihre Verwendung streng zu kontrollieren, um chemischen Angriff auf das Ofenauskleidungsmaterial zu verhindern.
Schlackenvolumen kann durch Auswahl sauberer und geeigneter Beschickungsmaterialien und Schwammeisen mit höherem Gesamteisengehalt reduziert werden. Die Erhöhung der Schmelzrate reduziert auch die Schlackenbildung.
Bei höherem Schwammeisenanteil in der Beschickung besteht Bedarf an Kohlenstoff (Anthrazitkohle oder Petrolkoks) Zugabe zum Bad zur Sauerstoffentfernung. Der im Schwammeisen vorhandene Sauerstoff liegt in Form von FeO vor, der heftig mit Kohlenstoff im flüssigen Bad reagiert und den Wärmeübergang, den Schlacke-Metall-Kontakt und die Homogenität des Bades verbessert. Der Kohlenstoffsiedevorgang findet an der Schlacke-Metall-Grenzfläche durch die Reaktion 3 FeO + 2C = 3 Fe + CO + CO2 statt.
Der Kohlenstoffgehalt im flüssigen Bad muss auf einem angemessenen Niveau gehalten werden, um einen angemessenen Kohlenstoffsiedevorgang während der Schmelzperiode aufrechtzuerhalten. Die benötigte Kohlenstoffmenge (C, in kg) zur Reduktion des FeO-Gehalts des Schwammeisens wird durch die Gleichung gegeben: C = 1,67 [100 – % M – {(% Schlacke /100) × % Fe}]. Hier ist M der Metallisierungsgrad und Fe der Eisengehalt in der Schlacke.
Abstichbereitstellung, Abstichen und Ofenentleerung
Wenn der flüssige Füllstand die obere Kante der Spule erreicht, d.h. der Abstich steht kurz bevor, werden Badanalyseprobe und Badtemperatur mit Tauchfühlern entnommen. Für diese Aktivität wird die Leistung auf Haltebetrieb gehalten. Unmittelbar nach der Temperaturmessung und Entnahme der Analyseprobe wird die Halteleistung dem Ofen wieder zugeführt. Für Genauigkeit und Geschwindigkeit wird usually spektralanalytische Analyse durchgeführt.
Basierend auf den Analyseergebnissen werden Trimmzugaben in den Bädern zur Anpassung der Badanalyse durchgeführt. Das Trimmzugabematerial wird geschmolzen, und die Badtemperatur wird auf eine Temperatur von 80 °C bis 100 °C unter der Abstichtemperatur gebracht. Der für Trimmzugaben verwendete Karburisierer muss feinkörnig sein, um seine Oberfläche zu vergrößern, da dies sicherstellt, dass er schnell in Lösung geht.
Wenn die Abstichpfanne bereit ist, wird der Ofen abgeschäumt und auf die Abstichtemperatur gebracht. Im Fall von Mittelfrequenzöfen werden 2 bis 5 Minuten für diese Aktivität benötigt. Die Abstichtemperatur ist unter Berücksichtigung des Abkühlungseffekts der Ferrolegierungszugabe zu entscheiden. Vor dem Abstich wird eine kleine Menge Ferrolegierungen in den Ofen eingebracht, um jegliches Siedeverhalten während des Abstichs zu vermeiden.
In der Gießpfanne wird die erforderliche Menge an Ferrolegierungen und Karburisierer (falls erforderlich) auf den Pfannenboden gegeben und das Metall abgestochen. Während des Abstichs ist es besser, je schneller der Ofen entleert wird. Die für die Entleerung des Ofens benötigte Zeit beeinflusst die Ofenauslastung.
Erforderliche Vorsichtsmaßnahmen und Sicherheitsfragen
Der Schmelzprozess ist always mit Gefahren durch flüssiges Material verbunden, die nicht immer im Voraus genau eingeschätzt werden können. Es wird oft gesagt, dass bekannte Gefahren keine Gefahren sind, oder zumindest Gefahren, die vorhergesehen und bekämpft werden können. Die wichtigen sicherheitsrelevanten Aspekte während der Stahlherstellung in Induktionsöfen sind auf die Ausstoßung von flüssigem Metall in Form von Spritzern, kleinen und großen Tropfen, Wärmestrahlung vom Schmelzbad und Wasserdampfexplosionen zurückzuführen. Diese Vorkommnisse werden hier erklärt.
Metallspritzer mit relativ geringem Schmelzvolumen entstehen, wenn sehr kleine Metallteile mit dem Schmelzbad in Kontakt kommen und aus dem Schmelz ausgestoßen werden. Wenn diese Teile auch nass oder feucht sind, führt dies zum Ausstoßen kleiner und großer Tropfen. Der Bediener auf der Bedienerebene ist einer großen Menge Hitze ausgesetzt. Wenn der Bediener nicht die richtige persönliche Schutzausrüstung (PSA) verwendet, kann dies zu Hautverbrennungen und Augenschäden führen.
Wasserdampfexplosionen treten immer auf, wenn Flüssigkeiten unter die Oberfläche des Bades gelangen. In extremen Fällen kann 1 cm³ (Kubikzentimeter) Wasser, das tief unter die Oberfläche eindringt, sich in einem Moment auf das 1600-fache seines ursprünglichen Volumens ausdehnen. Wasser kann während des Schmelzprozesses aus den eingebrachten Materialien oder durch feuchte oder nasse Werkzeuge in das Schmelzbad gelangen.
Beim Betrieb des Induktionsofens kann es passieren, dass der Rammmix Schaden erlitten hat und das Schmelz bis zur Spule vorgedrungen ist. Wenn dieser Zustand zu einer Blockierung der Wicklungen und Freisetzung von Wasser führt, kann Wasser auch unter das Schmelz eindringen, was zu einem plötzlichen Aufwärtsausstoß des Schmelzes führt. Dies kann eine starke Wasserdampfexplosion verursachen, die das Schmelz auf die Ofenplattform wirft.
Die wichtigen Vorsichtsmaßnahmen und Sicherheitsfragen werden unten beschrieben.
- Sauberkeit und Ordnung am Arbeitsplatz, was bedeutet, dass die Ofenplattform zu jeder Zeit ordentlich sein muss, mit den notwendigen Werkzeugen griffbereit an ihren richtigen Plätzen. Alle anderen Materialien oder Gegenstände, die herumliegen, müssen ohne Verzögerung entfernt werden.
- Ausreichende Beleuchtung am Arbeitsplatz stellt sicher, dass Unregelmäßigkeiten oder Probleme auf der Ofenplattform rechtzeitig erkannt und behoben werden können.
- Schäden an Geräten, Bedienerschaltern, elektrischen und hydraulischen Leitungen sind im Logbuch zu vermerken und der Instandhaltung zu melden, damit Reparaturen durchgeführt werden können. Anzeigelichter sind Sicherheitsvorrichtungen und müssen in geplanten Intervallen getestet werden.
- Der Zustand des Tiegels muss nach jedem Entleeren oder jedem Abstich visuell inspiziert werden. Mögliche Risse in der Tiegelwand werden durch dunkle Spuren angezeigt, die dann genauer inspiziert werden können.
- Die einzubringenden Materialien sind bei der Vorbereitung zu inspizieren. Rohre, Schläuche oder Hohlkomponenten sind manuell auszusortieren und darauf zu prüfen, dass sie kein Wasser enthalten, da dies zu Wasserdampfexplosionen führen kann.
- Besucher oder Personal aus anderen Bereichen sind auf die Gefahren aufmerksam zu machen und anzuweisen, einen sicheren Abstand einzuhalten.
- Die minimale PSA, die vom Personal auf der Ofenbedienerebene verlangt wird, sind Sicherheitshelm, Sicherheitsschuhe, lange Hosen, Baumwollkleidung und Schutzbrillen mit Seitenschutz.
- Der Notauslasskanal muss zu jeder Zeit trocken und sauber gehalten werden.
- Der Ofenkörper ist einmal wöchentlich zu inspizieren und monatlich von Staub, kleinen Schrottteilchen und anderen Verunreinigungen zu reinigen.
- Ausgetretenes Öl ist aufzuwischen und die Stelle mit Sand abzudecken. Die Leckage ist zu lokalisieren und zu reparieren.
- Zwei Notausgangswege müssen von der Ofenplattform im Falle von Unfällen verfügbar sein. Diese Wege sind zu jeder Zeit freizuhalten und nicht einmal für kurze Zeiträume zu blockieren.
- Bei der Arbeit mit Metallwerkzeugen im Schmelzbad und eingeschaltetem Ofen sind die Werkzeuge zu erden, oder der Bediener muss mindestens trockene Lederhandschuhe tragen. Solche Arbeiten dürfen nur bei ausgeschaltetem Ofen durchgeführt werden. Die Werkzeuge sind vor dem Eintauchen über dem Bad zu erwärmen, um Feuchtigkeit oder Feuchte zu entfernen.
- Brückenbildung ist zu vermeiden, um unvorhergesehenen Durchbruch von flüssigem Material nach außen zu verhindern. Wenn eine Brücke gebildet hat, ist der Ofen auszuschalten und zu kippen, damit mit einem dünnen Handspieß Kontakt zum Schmelz hergestellt werden kann. In einigen Fällen kann die Brücke bei niedriger Leistung und in gekippter Position geschmolzen werden und der Ofen dann durch diese Öffnung in der Grundposition nachbeschickt und vollständig geschmolzen werden.
- Im Falle eines Stromausfalls, wenn der Ofen einen vollständigen Schmelz enthält und nicht bekannt ist, wie lange die Behebung des Problems dauern wird, muss das weitere Verfahren festgelegt werden. Es gibt zwei Optionen – entweder den Schmelz erstarren lassen oder den Tiegel entleeren.
- Die elektrische Isolierung der spannungsführenden Komponenten gegen Erde wird mit Hilfe eines Erdungsrelais gemessen. Wenn sich das Schmelz bei Erdpotential der Spule nähert, wird der Widerstand fallen, und das System ist abzuschalten.
- Wenn Arbeiten am gekippten Ofen durchgeführt werden sollen, muss der Ofen gegen Umkippen gesichert werden. Der Ofen ist auch beim Herausschieben des Tiegels zu sichern.
Der Zustand des Tiegels muss visuell inspiziert und die verbleibende Wanddicke mit Hilfe von Messgeräten bestimmt werden. Eine Bewertung der durchschnittlichen verbleibenden Wanddicke kann aus der Frequenzanzeige gemacht werden.
Herstellungsprozess
- Lebenszyklusanalyse von Stahl: Treiber für nachhaltiges industrielles Wachstum
- Induktionsofen-Stahlherstellung: Effiziente elektrische Schmelztechnologie
- Warmwalzwerk-Wärmebehandlungsöfen: Typen, Funktionen und industrielle Anwendungen
- Herstellung von Tinplate und Tin-Free Steel: Hochwertige beschichtete Stahlbänder
- Energieeffizienz in der Eisen- und Stahlproduktion optimieren
- Aufheizofenbrenner: Typen, Effizienz und Umweltauswirkungen
- CLU-Verfahren für Edelstahl: Effiziente Kohlenstoffentfernung und Legierung
- Elektrolichtbogenofen-Stahlproduktion: Prozess, Vorteile und Auswirkungen
- Induktionsöfen: Wichtige Betriebsaspekte für die Kleinstahlproduktion
- Stahl-Wärmebehandlung: Härten, Anlassen, Glühen & Einsatzhärten für langlebige Messer