



Schlüsselfaktoren, die den Sinterprozess in der Eisenerzproduktion prägen
Faktoren, die Sinter und den Sinterprozess beeinflussen
Der Sinterprozess dient der Agglomeration eines Gemisches aus Eisenerzfeinanteilen, Rücklauf-Feinanteilen, Flussmitteln und Koks mit einer Korngröße von weniger als 10 mm, sodass der resultierende Sinter mit einer gesiebten Korngröße von 5 bis 30 mm den Druck- und Temperaturbedingungen im Hochofen (BF) standhalten kann. Der Sinterprozess von Eisenerzfeinanteilen wurde primär entwickelt, um die im Bergbau anfallenden Feinanteile in ein für die Hochofenbeschickung geeignetes Produkt umzuwandeln.
Der Hochofen benötigt hochwertigen Sinter mit hoher Festigkeit, minimalem Feinanteil, guter durchschnittlicher Korngröße, niedrigem RDI (Reduktionsabbauindex), hohem RI (Reduzierbarkeitsindex), geringem Feinanteil, gut kalibrierter Sinterkorngröße und geringer Variation in der chemischen Zusammensetzung, um im stationären Betrieb zu laufen. Die Sinterqualitätskontrolle durch adäquates Sintern ist wichtig, um den Hochofen bei niedrigem Brennstoffverbrauch und stabiler Betriebsrate zu fahren.
Prozessbeschreibung
Der Sinterprozess basiert auf der Behandlung einer Rohmischschicht (Eisenerzfeinanteile, Rücklauf-Feinanteile, Flussmittel etc.) in Gegenwart von Koksfeinanteilen durch die Einwirkung eines Brenners, der auf der Schichtoberfläche platziert ist. Dabei erfolgt die Erwärmung von den oberen zu den unteren Schichten. Die Rohmischschicht ruht auf einem Strangsystem, und ein Absaugsystem ermöglicht es, die gesamte Schichtdicke auf die für das partielle Schmelzen des Gemisches und die anschließende Agglomeration geeignete Temperatur zu bringen. Im Dwight-Lloyd-System ist der Sinterrost eine kontinuierliche Kette großer Länge und Breite, gebildet durch die Verbindung einer Reihe von Palettenwagen, die den Sinterstrang bilden.
Bedeutung im integrierten Stahlwerk
In einem integrierten Stahlwerk spielt der Sinterprozess eine wichtige Rolle bei der Bereitstellung von Rohstoffen für den Hochofen. Aus Sicht der natürlichen Ressourcen ist der Sinterprozess die Schlüsseltechnologie, die das Recycling von Werksabfällen (Nebenprodukten oder Stäuben) ermöglicht, die in anderen Anlagen des Stahlwerks anfallen. Der Prozess ist komplex und beinhaltet diverse physikalische und chemische Phänomene. Die eingesetzten Rohstoffe können stark variieren, von Eisenerz über Staubrecycling bis hin zu Flussmittelzusätzen. Die natürlichen Eisenerzvorkommen variieren stark je nach Mineralzusammensetzung und angewandter Bergbautechnologie zur Herstellung der Sintervorschubmaterialien.
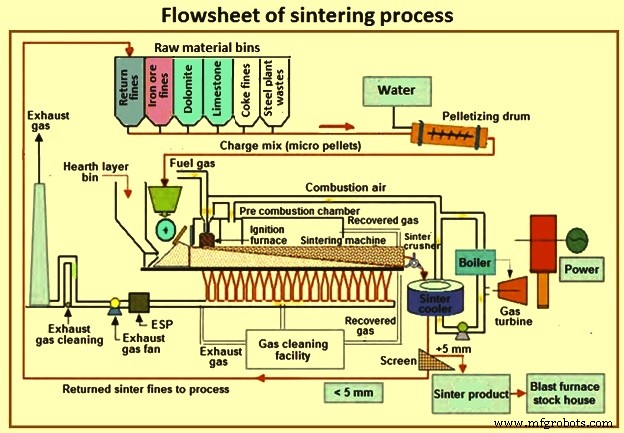
Der Sinterprozess von Eisenerzfeinanteilen ist ein metallurgischer Prozess, der auf einer Sinteranlage durchgeführt wird. Strangbreite und -länge hängen von der Maschinenkapazität ab und variieren je nach Stahlwerk. Im Kern handelt es sich um einen Agglomerationsprozess durch Verbrennung. Die Prozesserenergie, in der Größenordnung von 360 bis 480 Millionen Kalorien pro Tonne Sinter, wird hauptsächlich durch die Verbrennung des Koks bereitgestellt. Das Fließschema des Sinterprozesses ist in Abbildung 1 dargestellt.
Rohmaterialien und Prozessablauf
Die Eisenerzfeinanteile sind natürliches Erz der Größe 0 bis 10 mm. Die Rohmischung (auch Sintermischung genannt) wird aus gewogenen Mengen an Eisenerzfeinanteilen, Kalkstein, Dolomit, Sand oder Quarzitfeinanteilen (Flussmittel), festem Brennstoff (Koksbreeze oder Anthrazit) und metallurgischen Abfällen (abgesaugte Stäube, Schlämme und Walzzunder etc.) hergestellt. Diese Sintermischung wird mit Wasser (6 % bis 8 %) und Rücklauf-Sinterfeinanteilen versetzt und anschließend in einer Rotiertrommel granuliert oder pelletiert, bevor sie als Bett auf den bewegten Strang der Sinteranlage geladen wird. Die granulierte Mischung wird kontinuierlich zusammen mit Rücklaufsinter aus dem Unterkorn eines Siebprozesses beschickt, um ein dickes Bett von etwa 300 bis 500 Millimetern zu bilden.
Das Sintern ist ein kontinuierlicher Prozess. Der Sinterstrang besteht aus einer Reihe von Paletten, die jeweils Seitenwände und ein permeables Rost haben. Die granulierte Mischung wird auf das permeable Sinterstrangrost geladen. Die mit der granulierten Sintermischung beladenen Paletten passieren die Zündhaube, werden Downdraught-Saugung ausgesetzt, gekippt und kehren dann in die Beladeposition zurück.
Während der Strang vorwärts bewegt, werden die Brennstoffpartikel an der obersten Schicht zuerst in einem Ofen durch Brenner mit Brenngas (BF-Gas oder Gemisch aus Kokshochofengas und BF-Gas) gezündet. Das heiße Gas, das durch die Verbrennung mit Luft entsteht, wird dann durch das gepackte Bett aus den Windkästen mit darunter platzierten Gebläsen angesaugt. Der Strang bewegt sich weiter vorwärts und die gezündete Verbrennungsfront wandert allmählich nach unten durch das Bett bis zum Ende. Die Verbrennung von Koksfeinanteilen oder anderen kohlenstoffhaltigen Materialien beginnt an der Oberfläche der Schichten, und während sie sich bewegt, wandert ein relativ schmales Band der Verbrennungsfront (Flammenfront) nach unten durch das Bett und erhitzt jede Schicht nacheinander. Im Bett werden die Granulate auf 1.250 °C bis 1.350 °C erhitzt, um ihre Erweichung und anschließendes partielles Schmelzen zu erreichen.
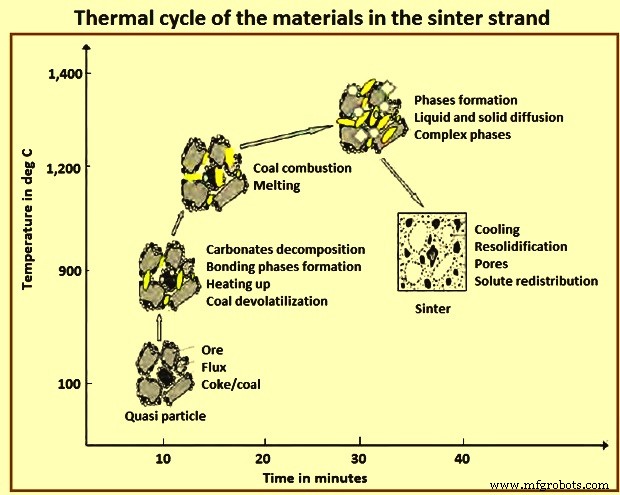
Im Bett finden mehrere chemische Reaktionen und Phasenumwandlungen statt. Ein Teil der Materialien schmilzt, wenn die lokale Temperatur die Schmelztemperatur (Burn-through-Punkt) erreicht, und während der Bewegung erfolgen Re-Solidifikation und Phasenumwandlungen mit erheblichen Veränderungen in der Phasenzusammensetzung und thermophysikalischen Eigenschaften. In dieser Reaktionsreihe entsteht ein halbfestes Material, das bei anschließender Abkühlung in mehrere Mineralphasen unterschiedlicher chemischer und morphologischer Zusammensetzung kristallisiert, hauptsächlich Hämatit, Magnetit, Ferrite und Gangue, überwiegend aus Calciumsilikaten bestehend. Abbildung 2 zeigt den thermischen Zyklus der Materialien im Sinterstrang.
Stranggeschwindigkeit und angesaugter Luftstrom werden so geregelt, dass der „Burn-through“ (der Punkt, an dem die brennende Brennstoffschicht die Basis des Strangs erreicht) kurz vor dem Austragen des Sinters eintritt. Die Temperatur des Sinterprozesses wird hauptsächlich durch die Verbrennung der Brennstoffpartikel gesteuert.
Zonen auf dem Sinterstrang
Während des Sinterprozesses gibt es verschiedene Zonen auf dem Sinterstrang. Von der Beschickungsseite aus sind dies: Nasszone, Vorheiz- und Trockenzone, Verbrennungszone und Produktzone. In der Verbrennungszone bildet sich eine flüssige Phase zwischen Eisenerz, Flussmittel und anderen Elementen, und die unveränderten Eisenerzpartikel werden durch die Flüssigkeit miteinander verbunden. Das Endprodukt „Sinter“ ist ein poröser Feststoff mit bestimmter Festigkeit.
Das partielle Schmelzen und die Diffusion innerhalb der Materialien bewirken, dass die Partikel agglomerieren und einen kontinuierlichen porösen Sinterkuchen bilden. Nachdem der Sinterkuchen von den Paletten abgekippt wurde, wird der Sinter heiß gesiebt, und der Feinanteil (Rücklauf-Feinanteile, kleiner 5 mm) wird recycelt und mit den Rohstoffen vermischt, während der Grobanteil gekühlt und in die Hochofentrichter gefördert wird. Die Windkästen unter dem Strang sind über ein Gaswäschesystem mit einem Absaugventilator verbunden. Im Allgemeinen kann das während des Sinterns entstehende heiße Gas zur besseren thermischen Effizienz auch re-zirkuliert werden.
Der Strang kann von kleinen bis zu großen Maschinen variieren, wobei Fläche und Betthöhe mit den Hilfsgeräten für die Absaugung des Auslassgases kompatibel sind. Die Strangfläche und die Saugkraft zusammen mit der Bettpermeabilität bestimmen die maximale Geschwindigkeit und damit die Produktivität des Prozesses. Je nach gewählten Betriebsparametern und Rohstoffen kann die Qualität des erzeugten Sinters jedoch stark variieren und den nachfolgenden Hochofenprozess erheblich beeinflussen.
Wesentliche Einflussfaktoren auf den Sinterprozess
Es gibt mehrere Faktoren, die den Sinterprozess, die Produktivität der Sinteranlage und die Sinterqualität beeinflussen. Die wichtigsten werden im Folgenden beschrieben.
Chemische Zusammensetzung
Die chemische und strukturelle Zusammensetzung sind im Sinter sehr wichtig, und es ist gut, wenn sie stabil sind, damit sowohl primäre als auch finale Schlacken adäquate Eigenschaften hinsichtlich Erweichungs- und Schmelztemperaturen, Flüssigkeitstemperatur und Viskosität für den stabilen Hochofenbetrieb besitzen. Wichtig sind hoher Eisengehalt, niedriger Gangue-Gehalt und Basizität im Bereich von 1,6 bis 2,1. Die Sinterreduzierbarkeit und die Sinterqualität im Allgemeinen verbessern sich mit einem höheren Hämatit- als Magnetitanteil, und die Struktur verbessert sich mit einem höheren Anteil an primärem oder residualem Hämatit und Ferriten als an sekundärem oder ausgefälltem Hämatit.
Sinterstruktur
Aufgrund der Vielfalt der mineralogischen Komponenten der Rohmischung sowie der Heterogenität der Mischung ist die Sinterstruktur komplex, da sie hauptsächlich aus Körnern aus Eisenoxiden und Calciumferriten besteht, die durch eine Gangue-Matrix verbunden sind. Die Ferrite, deren Menge mit dem Basizitätsindex zunimmt, sind leicht reduzierbar. Durch Erhöhung der mechanischen Zähigkeit des Sinters auf bestimmte Niveaus gelten sie als sehr nützliche Komponenten. Die Ferrite sind vom SFCA-Typ und entstehen durch eine Fest-Flüssig-Reaktion zwischen Hämatit und der Fe₂O₃·CaO-Schmelze mit anschließender Assimilation von SiO₂ und Al₂O₃ in der Schmelze. Der Gangue besteht aus Calcium-, Eisen- und Magnesiumsilikaten, die schwer reduzierbar sind und Teil des Hochofenschlackes werden.
Struktur und Zusammensetzung des Sinters umfassen das Vorhandensein von primärem Hämatit (nicht assimiliert oder residual), sekundärem Hämatit (ausgefällt), primärem Magnetit (nicht assimiliert oder residual), sekundärem Magnetit (ausgefällt) und Ferriten als Hauptphasen sowie einer geringeren Menge Gangue. Es ist ausreichend Porosität vorhanden, um die Reduzierbarkeit des Sinters zu begünstigen, in vielen Fällen auch Mikroporen. Die optimale Struktur für die Reduzierbarkeit besteht aus einem Kern aus primärem Hämatit, umgeben von einem Gitter aus nadelförmigen Ferriten.
Einfluss der Eisenerzfeinanteil-Qualität
Im Sinterprozess ist der Hauptrohstoff Eisenerzfeinanteile. Die Qualität der Eisenerzfeinanteile beeinflusst den Sinterprozess stark. Eine Erhöhung der mittleren Korngröße der Eisenerzfeinanteile fördert die Produktivität der Sinteranlage, spart spezifischen Brennstoffverbrauch, verringert aber die Sinterfestigkeit. Dichte, niedrig-aluminiumhaltige Erze geben bessere Sinterfestigkeit und niedrigeren spezifischen Brennstoffverbrauch. Sehr hoher Mikrofeinanteil im Erz verringert die Granulationseffizienz und damit die Bettpermeabilität und beeinträchtigt die Sinterproduktivität negativ. Die Erzporosität beeinflusst die Sinterporosität und dessen physikalische und metallurgische Eigenschaften. Erze mit hohem Glühverlust beeinflussen den Sinterprozess negativ, indem sie die Produktivität reduzieren, den spezifischen Brennstoffverbrauch erhöhen und die Sinterfestigkeit verringern.
Sintermischungsvorbereitung
Die Sinterleistung hängt von der Effizienz der Mischung der Sintermischkomponenten und der Granulation der Sintermischung in der Mischtrommel ab. Wenn diese Tätigkeit in zwei Stufen in zwei Mischtrommeln statt in einer einzigen Stufe in einer Trommel durchgeführt wird, ergibt sich eine bessere Leistung hinsichtlich der Permeabilität des Sinterbetts und damit eine Verbesserung der Sinterproduktivität.
Sintermechanismus
Der Sintermechanismus besteht aus zwei unterschiedlichen Phänomenen: dem physikalischen Phänomen des Wärmeübergangs von der oberen Schicht zur unteren durch die angesaugte Luft, die durch das Bett strömt, und dem chemischen Phänomen der Brennstoffverbrennung, die Wärme und eine chemische Reaktionsfront erzeugt. Diese beiden Phänomene sind unabhängig und müssen die gleiche Ausbreitungsgeschwindigkeit haben, um die maximale Flammentemperatur zu gewährleisten. Das Gleichgewicht zwischen diesen beiden Phänomenen ist wichtig für die hohe Leistung des Sinterprozesses, niedrigen spezifischen Brennstoffverbrauch und hohe Sinterqualität.
Sinterbettpermeabilität
Das Sinterbett benötigt eine gute Permeabilität, damit Luft durch die Sintermischung angesaugt werden kann. Eine gute Permeabilität der Sintermischung gewährleistet hohe Strangproduktivität und eine ordnungsgemäße Effizienz der Verbrennung des festen Brennstoffs.
Feuchtigkeit der Sintermischung
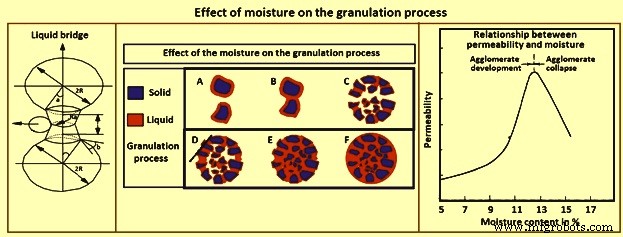
Sie spielt eine wichtige Rolle im Granulationsprozess und beeinflusst damit die Sinterproduktivität. Feuchtigkeit bildet Flüssigkeitsbrücken zwischen den Partikeln für den Beginn der Granulation. Kapillarkräfte sind verantwortlich für die Verringerung des Abstands zwischen den Partikeln und die Erhöhung des Granulatwiderstands. Der Feuchtegehalt muss optimal sein (normalerweise 6 % bis 8 %), da überschüssige Feuchtigkeit schädliche Auswirkungen auf die Granulate und die Bettpermeabilität und -stabilität hat. Der Einfluss der Feuchtigkeit auf den Granulationsprozess ist in Abbildung 3 dargestellt.
Beladesystem der Sintermischung
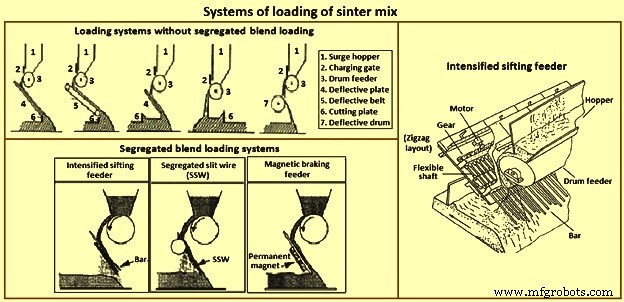
Das segregierte Beladesystem für das Laden der Sintermischung auf den Sinterstrang verbessert die Permeabilität der Mischung und damit die Maschinenproduktivität. Abbildung 4 zeigt Beladesysteme ohne und mit segregiertem Beladesystem.
Zündsystem
Zeit und Temperatur der Zündung sind essenziell für den ordnungsgemäßen Fortschritt der Flammenfront und eine ordnungsgemäße Sinterqualität. Übermäßige Zündung verursacht eine Verringerung der Bettpermeabilität und der metallurgischen Eigenschaften des Sinters. Dies erhöht die Bildung von Rücklauf-Feinanteilen und damit die Produktivität. Der Einsatz von Mehrschlitzbrennern verbessert die Zündeffizienz und reduziert die Zündenergie um etwa 30 %.
Art der festen Brennstoffe
Feste Brennstoffe mit sehr niedriger oder sehr hoher Reaktivität fördern den Unterschied zwischen Verbrennungsfront und Wärmeübergang. Eine geeignete Korngrößenverteilung des festen Brennstoffs ist notwendig, um den Sinterprozess zu optimieren.
Automatische Prozesssteuerung
Sie verbessert die Sinteranlagenproduktivität. Diese Technologie führt zu Einsparungen von 2 % bis 5 % im Energieverbrauch.
Einbau emissionsoptimierten Sinterns
Es reduziert den Festbrennstoffverbrauch im Bereich von 6 kg pro Tonne Sinter bis 12 kg pro Tonne Sinter.
FeO im Sinter
Der FeO-Gehalt ist ein wichtiger Kontrollparameter im Sinterwerk. Bei feststehender chemischer Zusammensetzung der Erzmischung kann FeO einen Hinweis auf die Sinterbedingungen geben, insbesondere die Koksrate. Eine Erhöhung des FeO-Gehalts im Sinter um 2 % senkt (verbessert) den RDI um 8 Punkte. Ein höherer FeO-Gehalt beeinträchtigt jedoch die Reduzierbarkeit negativ. Es ist wichtig, ein optimales FeO-Niveau im Sinter zu finden, um den RDI zu verbessern, ohne andere Sintereigenschaften zu verändern.
SiO₂ im Sinter
Ein höherer Siliciumdioxidgehalt in der Sintermischung wirkt dem Effekt von hohem Aluminiumoxid im Erz entgegen. Siliciumdioxid verbindet sich mit FeO und CaO zu Verbindungen mit niedrigem Schmelzpunkt, die die Bildung der Primärschmelze begünstigen, bestehend aus FeO·SiO₂ (1.180 °C), 2FeO·SiO₂ (1.205 °C) und FeO·SiO₂·CaO (1.223 °C). Die Erhöhung des Siliciumdioxidgehalts und der Basizität der Anhaftungsfeinanteile senkt die Primärschmelzbildungstemperatur, was für die anschließende Assimilationsreaktion an der Flüssig-Fest-Grenzfläche zwischen Feinanteilen und Kernpartikeln günstig ist. Normalerweise ist das wünschenswerte Al₂O₃/SiO₂-Verhältnis in der Sintermischung 0,5 oder darunter.
Al₂O₃ im Sinter
Aluminiumoxid spielt eine wichtige Rolle beim Umformen und Koaleszieren während des Sinterns, indem es die physiko-chemischen Eigenschaften der Primärschmelze verändert. Dies führt zu einer einzigartigen Sinterporenstruktur. Es wurde beobachtet, dass die Porenfläche drastisch zunimmt und die Porenform unregelmäßiger wird, wenn der Aluminiumoxidgehalt von 1,6 % auf 2,4 % steigt.
Die schädlichste Auswirkung von Aluminiumoxid ist die Verschlechterung des Sinter-RDI, der mit steigendem Aluminiumoxidgehalt zunimmt. Industrielle Erfahrung mit dem Hochofen zeigt, dass bei einem CaO-Gehalt von 10 % bis 10,5 % eine Erhöhung des Aluminiumoxidgehalts um 0,1 % den RDI um 2 Punkte erhöht. Festigkeit und Qualität des Sinters verschlechtern sich mit steigendem Aluminiumoxidgehalt. Aluminiumoxid fördert die Bildung von SFCA (Silico-Ferrit aus Calcium und Aluminium), was für die Sinterfestigkeit vorteilhaft ist, aber die Festigkeit der Erzkomponenten ist geringer, da ein hoher Aluminiumoxidgehalt in ihrem Gitter als Hauptursache für die beobachtete geringere Festigkeit berichtet wird. Aluminiumoxid erhöht die Viskosität der während des Sinterns entstehenden Primärschmelze, was zu einer schwächeren Sinterstruktur mit mehr miteinander verbundenen unregelmäßigen Poren führt.
Die Sinterreduzierbarkeit wird durch die chemische und mineralogische Zusammensetzung und die Porenstruktur bestimmt. Aufgrund der Komplexität der Auswirkungen von Aluminiumoxid auf jeden dieser Faktoren haben Betrachtungen, wie Aluminiumoxid die Reduzierbarkeit beeinflusst, zu widersprüchlichen Ergebnissen geführt. In einer Studie an einem Sintertopf, beladen mit 65 kg Erzmischungen mit unterschiedlichen Aluminiumoxidgehalten, erhöhte eine Steigerung des Aluminiumoxidgehalts von 2 % auf 5,5 % den Sinter-RI von 58 % auf 64 %.
Einfluss von Flussmitteln
In der Sintermischung werden Kalkstein oder Kalk und Dolomit oder gebrannter Dolomit als basische Flussmittel zugesetzt, während Sand oder Quarzitfeinanteile als saure Flussmittel dienen. Die Flussmitteloxide im Sinter sind erforderlich, um die Hochofenschlackenchemie so zu modifizieren, dass die gewünschten Eigenschaften erreicht werden. Basische Flussmittel, in Form von Kalk und gebranntem Dolomit der Sintermischung zugesetzt, wirken auch als Bindemittel in der Sintermischung und verbessern die Agglomeration der Feinpartikel. Sie verbessern die Produktivität der Sinteranlage und reduzieren den spezifischen Festbrennstoffverbrauch. Die Korngrößenverteilung der Flussmittel ist für die Sinterproduktivität wichtig.
CaO im Sinter
CaO verbindet sich mit den Eisenoxiden zu Verbindungen mit niedrigem Schmelzpunkt, die die Bildung der Primärschmelze begünstigen, ein Mindestmaß davon ist erforderlich, um einen festen Sinter zu produzieren. Diese Verbindungen sind Fe₂O₃·CaO (1.205 °C) und FeO·CaO (1.120 °C). Die Eigenschaften der während des Sinterns gebildeten Schmelze bestimmen die Struktur der im Sinter entstehenden Bindungsphasen. Die Schmelzeigenschaften kurz vor der Erstarrung hängen weitgehend von der chemischen Zusammensetzung der an den Granulaten anhaftenden Feinschicht und der Assimilation der Kernpartikel ab.
MgO im Sinter
MgO sorgt für optimale Hochofenschlackenbedingungen hinsichtlich guter Fließfähigkeit und Entschwefelung. Es kann dem Hochofen als Rohflussmittel in Form von Dolomit oder Dunite oder als Sinter zugegeben werden. Die Zugabe von MgO zur Rohmischung verbessert den RDI, da MgO Magnetit stabilisiert und damit den Hämatitgehalt verringert, was zu weniger Spannungen im Sinter während der Hämatit-zu-Magnetit-Reduktion im Hochofenschacht führt.
Es wurde festgestellt, dass die Substitution von CaO durch MgO in Form von Dolomit bei Basizitätsniveaus von 1,6 bis 1,9 zu einer leichten Verringerung der Sinterfestigkeit, Reduzierbarkeit und Produktivität führt. In einer Studie an einem Sintertopf mit 65 kg Rohmischung wurde der MgO-Gehalt von vier erzeugten Sintern durch Zugabe von Dolomit zur Mischung von 1,4 % auf 2,6 % erhöht. Das verwendete Eisenerz hatte einen niedrigen MgO-Gehalt (0,01 %) und einen hohen Al₂O₃-Gehalt (3 %). Es zeigte sich, dass die Erhöhung des MgO-Gehalts im Sinter von 1,4 % auf 2,6 % den FeO-Gehalt erhöhte und die Produktivität sowie die RI-, RDI- und TI-Indizes (Tumblerindex) verringerte.
Korngrößenverteilung
Eine adäquate Korngrößenverteilung (geringe Streuung, hohe mittlere Korngröße) ermöglicht höhere Sinterbettpermeabilität und damit höhere Sinterprozessproduktivität. Höhere mittlere Korngröße der Sintervorschubmaterialien ermöglicht normalerweise höhere Bettpermeabilität.
Nach dem Abkippen von den Paletten in der Sinteranlage wird der Sinter heiß gesiebt. Seine Korngrößenverteilung ist ein wichtiger Prozessparameter. Der 10- bis 30-mm-Anteil geht direkt in die Hochofentrichter, der größere Anteil wird zerkleinert, um kleinere Fraktionen zu erhalten, und der unter 5 mm-Anteil (Rücklauf-Feinanteile) wird in die Sinterwerkstrichter recycelt.
Für den guten Prozessbetrieb ist es wichtig, ein Gleichgewicht (B) zwischen Erzeugung und Recycling von Rücklauf-Feinanteilen (RF) zu halten. Für guten Betrieb gilt B = RF erzeugt / RF zurückgeführt und B soll im Bereich von 0,95 bis 1,05 liegen.
Der Sinter wird gesiebt und jede resultierende Fraktion gewogen (größer 40 mm, 20–40 mm, 10–20 mm, 5–10 mm und kleiner 5 mm). Das kombinierte Gewicht aller Fraktionen ergibt das Gesamtkuchengewicht. Der nutzbare Sinter ist das Gesamtkuchenminus die erzeugten Rücklauf-Feinanteile (unter 5 mm Fraktion). Die durchschnittliche Korngröße wird als Funktion der kg Sinter berechnet, die jeder Fraktion entsprechen, und kann über ein breites Intervall zwischen 25 mm und 45 mm variieren.
Sinterporosität
Sinterporosität ist ein wichtiger Parameter, der die Sintereigenschaften erheblich beeinflusst, insbesondere sein Reduktionsverhalten. Die Porosität (P) wird durch Bestimmung der echten Dichte (Dr) und scheinbaren Dichte (Da) des Sinters vor und nach dem Reduzierbarkeitstest berechnet. Sie ergibt sich aus der Gleichung P = (Dr - Da) / Dr. Der Sinter erfährt nach dem Reduzierbarkeitstest eine starke Porositätszunahme.
In einer Studie mit Hämatit- und Goethiterzen wurden die Veränderungen der ursprünglichen Porenstruktur während Reduktionstests bei 550 °C und 950 °C analysiert. Es zeigte sich, dass der Porendurchmesser größer als 0,01 Mikrometer sein muss, damit das Reduktionsgas ausreichenden Zugang zu den Poren hat, um den Sinter zufriedenstellend zu reduzieren. Wenn sich Mikroporen zu Poren von mehr als 1 bis 5 Mikrometern koaleszieren, nimmt die spezifische Oberfläche des Sinters ab und damit auch seine Reduktion.
Studien haben gezeigt, dass die Verhinderung der Koaleszenz von Mikroporen und die Erhöhung der Anzahl kleiner Poren es ermöglicht, die Oberfläche des Sinters zu vergrößern und eine wesentliche Verbesserung seiner Reduzierbarkeit zu erreichen. Ferrite stabilisieren die Mikroporen und führen zu einem Anstieg der Porosität, wodurch höhere Reduzierbarkeit erreicht wird. Die Ferritzerfallsreaktion zur Bildung von Magnetit und Silikaten kann bei hoher Temperatur in reduzierender Atmosphäre erreicht werden und ist die wichtigste Reaktion zur Verringerung der Sinterporosität. Neben dem Anstieg der Sinterporosität nach dem Reduzierbarkeitstest gibt es auch eine Volumenzunahme während der Umwandlung von hexagonalem Hämatit in kubischen Magnetit. Die Volumenzunahme durch diese Umwandlung beträgt 25 %.
Die Kristallstruktur von Magnetit (Fe₃O₄) ist vom Spinetyp, mit a = 8,38 Ångström. Es hat ein dicht gepacktes kubisches Gitter aus Sauerstoffionen mit den kleineren Fe²⁺- und Fe³⁺-Ionen in den Interstitien. Hämatit (α-Fe₂O₃) ist vom rhomboedrischen Korundtyp (a = 5,42 Ångström und x = 55° 14'). Die Sauerstoffionen sind in einem dicht gepackten hexagonalen Gitter angeordnet, und zwei Drittel der oktaedrischen Interstitien sind von Fe³⁺-Ionen besetzt. Das Oxid hat einen kleinen Sauerstoffdefizit, wahrscheinlich wegen Sauerstoffvacanzen, möglicherweise auch durch Eisenionen in zusätzlichen Interstitialpositionen.
Reduzierbarkeitsindex (RI)
Reduzierbarkeit ist eine wichtige Sintereigenschaft. Sie misst die Fähigkeit, Sauerstoff während der Reduktion im Hochofenschacht zu übertragen, und gibt eine Vorstellung vom Brennstoffbedarf im Ofen. Die Porosität und Struktur des Sinters und die Mineralphasen sind eng mit der Sinterreduzierbarkeit verknüpft. Eine heterogene Struktur ist reduzierbarer als eine homogene. Es ist auch möglich, das Reduzierbarkeitsverhalten aus der Konzentration jeder vorhandenen Phase vorherzusagen. Die Reduzierbarkeit der Mineralphasen in absteigender Reihenfolge: Fe₂O₃ > CaO·2Fe₂O₃ > CaO·Fe₂O₃ > 2CaO·Fe₂O₃ > Fe₃O₄.
Hämatit und Magnetit werden schnell zu Wüstit (FeO) reduziert, aber die Raten unterscheiden sich bei der anschließenden Reduktion zu metallischem Eisen. Aus Hämatit wird Wüstit schnell und homogen reduziert, obwohl etwas Wüstit von Metall umgeben ist. Aus Magnetit ist die Reduktion eine topochemische Reaktion (eine chemische Reaktion an der Grenzfläche fester Phasen), folgend der Sequenz Fe₃O₄ → FeO → Fe, und fast alle Wüstitkörner sind von metallischem Eisen umgeben, was die anschließende Reaktion verzögert.
Die Reduzierbarkeit von SFCA kann mit ihrer Morphologie, Porosität und ob sie mit Glas überzogen ist, in Verbindung gebracht werden. Akulärer Ferrit (unter 10 Mikrometer), gebildet bei niedriger Temperatur (unter 1.300 °C), ist reduzierbarer, während säulenförmiger Ferrit (über 10 Mikrometer), gebildet bei hoher Temperatur (über 1.300 °C, möglicherweise mit Glas überzogen), weniger reduzierbar ist. Primäres Hämatit ist reduzierbarer als sekundäres Hämatit wegen seiner intrinsischen Porosität. Verschiedene Studien zur Bestimmung der Beziehung zwischen Porosität, Reduzierbarkeit und TI haben gezeigt, dass höhere Porosität zu größerer Reduzierbarkeit führt, und Sinter mit der größten Oberfläche (offene Poren) eine fragilere Struktur und niedrigeren TI aufweist.
Untersuchungen zum Verhalten von Chlor und Alkalien im Hochofen und deren Einfluss auf Sintereigenschaften während der Reduktion haben gezeigt, dass trotz einiger Unterschiede die Effekte von Chlor, das sich zu KCl und NaCl verbindet, und Alkalien auf Sinter insgesamt recht ähnlich sind. Sinterreduktionstests bis 1.100 °C zeigen, dass die Anwesenheit von Alkalien die Reduktion von Hämatit zu Magnetit begünstigt, aufgrund der katalytischen Wirkung des Alkalis. Die Anwesenheit von Chlorverbindungen ist ungünstig, da sie sich auf der Sinteroberfläche ablagern und dessen Reduktion hemmen. Die Anwesenheit von Alkalien führt zu einem Anstieg der Sinterspannung, aufgrund der erhöhten Reduktion von Hämatit zu Magnetit, und es bilden sich Risse, die den Abrieb erhöhen. Durch Hemmung der Reduktionsreaktion sichern Chlorverbindungen weniger Abrieb bis 700 °C. Bei höheren Temperaturen nimmt die Reduktionsreaktion zu, mit entsprechendem Anstieg des Abriebs.
Reduktionsabbauindex (RDI)
Der RDI ist ein sehr wichtiger Parameter, der das Abbauverhalten des Sinters im unteren Teil des Hochofenschachts vorhersagt. Der Sinterabbau während der Reduktion bei niedriger Temperatur wird normalerweise durch den statischen RDI-Test bestimmt, der bei 550 °C durchgeführt wird. Niedrige RDI-Werte sind wünschenswert.
Sekundäres Hämatit, auch als skelettartiges rhomboedrisches Hämatit bekannt, ist die Hauptursache für einen schlechten Sinter-RDI-Wert. Dies basiert auf der häufigen Beobachtung von Rissen um die schmalen Halsbereiche solchen Hämatits. Andererseits wurde vorgeschlagen, dass die durch die Volumenänderung bei der Umwandlung der kristallinen Phase von Hämatit zu Magnetit entstehenden Risse für den Reduktionsabbau des Sinters verantwortlich sind.
Studien haben gezeigt, dass sekundäres Hämatit der schädlichste Sinterbestandteil für den RDI ist. Sekundäres Hämatit enthält normalerweise gelöste Verunreinigungen wie Al₂O₃, TiO₂ und MnO, die die Spannung im Magnetit durch Gitterverzerrung erhöhen. Dieses Magnetit entsteht während der Hämatitreduktion bei 550 °C im Hochofen. Es wurde in Studien festgestellt, dass die Sinterstruktur von der im Bett erreichten Maximaltemperatur abhängt und dass sekundäres Hämatit bei höheren Temperaturen vorhanden ist. Sekundäres Hämatit bildet sich als Ergebnis der Rekristallisation während des Sinterns von primärem Hämatit. Bei niedrigeren Temperaturen verbleibt ein größerer Anteil primären Hämatits (residuales Hämatit) in der Sinterzusammensetzung. Es wurde beobachtet, dass Al₂O₃ dazu neigt, sich in der sekundären Hämatitphase anzureichern, wenn die Umwandlung von primärem zu sekundärem Hämatit stattfindet. Es wurde auch gesehen, dass ein Anstieg der Al₂O₃- und TiO₂-Konzentration im Sinter schädlich für den RDI ist.
In weiteren Studien wurde bestimmt, dass das Vorhandensein einer festen Lösung von Al₂O₃ und TiO₂ im Hämatit eine 4 %ige Volumenausdehnung während der Reduktion von Hämatit zu Magnetit bei 550 °C verursacht und eine Verzerrung des Kristallgitters dieser Phasen und einen Anstieg der Gitterspannungen im gebildeten Magnetit bewirkt. Das Vorhandensein von Rissen in der Sinterstruktur nach Reduktion bei 550 °C ist in Bereichen mit höherem sekundärem Hämatitgehalt häufiger und schädlich für den RDI, wie festgestellt wurde.
Produktionsrate und RDI wurden in einem Sinterwerk mit neuronalen Netzen untersucht. Das Modell berücksichtigte 55 Parameter und analysierte eine Gruppe von 695 RDI-Werten, die über einen 3-Jahres-Zeitraum aufgezeichnet wurden. Es zeigte sich, dass Produktionsrate und RDI von denselben Variablen abhingen. Ein starker Zusammenhang wurde zwischen dem RDI und der Außenumgebungstemperatur am Werk gesehen. Der RDI war auch stark vom Ti-Gehalt im Sinter abhängig, selbst wenn dieser sehr gering war. Kein Zusammenhang mit Aluminiumoxid wurde gefunden, aufgrund seines niedrigen Gehalts (0,5 %) und geringer Variation im untersuchten Zeitraum. Das Modell fand den Koksanteil in der Sintermischung als wichtigste Steuergröße bezüglich des RDI.
Um den Hochofenbetrieb zu verbessern, senkte ein japanisches Werk den SiO₂-Gehalt im Sinter von 4,8 % auf 4,2 %, unter Berücksichtigung von Pulverkohleeinspritzraten von ca. 170 kg pro Tonne Roheisen. Dies führte zu einer Verbesserung der Ofenpermeabilität und Reduzierbarkeit, verschlechterte aber den RDI. Ein Zusammenhang wurde thus zwischen Bettpermeabilität und RDI gefunden. Durch die kombinierten Maßnahmen der Senkung des Siliciumdioxidgehalts im Sinter und verbesserter Schmelztemperaturkontrolle gelang es dem Werk, den Siliciumgehalt im Roheisen von 0,3 % auf 0,2 % zu senken. Es wurde berichtet, dass eine 6 %ige Verbesserung des Sinter-RDI den Hochofenkoksverbrauch um 14 kg pro Tonne Roheisen senkt und die Hochofenproduktivität um 3 % erhöht.
Niedrigtemperatur-Abbauindex (LTD)
Der Sinterabbau wird durch den RDI und den „Low Temperature Degradation“ (LTD) Index bestimmt. Der Sinterabbau während der Reduktion bei niedriger Temperatur wird durch den dynamischen LTD-Test bestimmt, der bei 600 °C durchgeführt wird. Der Abbau entsteht zu einem gewissen Grad in der Umwandlung, die während der Reduktion von Hämatit zu Magnetit stattfindet, begleitet von einer Volumenzunahme, was zu strukturellen Spannungen im Sinter führt. Der Sinterabbau im Hochofen erfolgt während der Reduktion in der Niedrigtemperaturzone und hat schädliche Auswirkungen auf die Mergelstabilität im Ofen, mit resultierendem Permeabilitätsverlust für Reduktionsgase und erhöhtem Koksverbrauch.
In Studien zur Zugabe von Magnetitfeinanteilen in eine Rohmischung für das Sintern wurde eine Koksersparnis von 0,43 % pro 1 % Erhöhung des Magnetitgehalts in der Rohmischung beobachtet, da beim Ersetzen von Hämatiterz durch Magnetitfeinanteile die Betttemperatur aufgrund der exothermen Oxidationsreaktion von Magnetit zu Hämatit ansteigt. Eine Erhöhung des LTD-Index um 5,1 % wurde pro 1 % Erhöhung des Hämatits in der Rohmischung während der Oxidation von Magnetit beobachtet, das in γ-Fe₂O₃ mit derselben kubischen Spinetgitterstruktur wie Magnetit umgewandelt wird. Die TI- und RI-Indizes ändern sich nicht merklich, wenn Hämatit durch Magnetit ersetzt wird.
Tumblerindex (TI)
Die Kaltfestigkeit des Sinters wird durch den Tumbler-Test bestimmt und hängt von der Festigkeit jedes einzelnen Erzkomponenten, der Festigkeit der Bindungsmatrixkomponenten und der Erzusammensetzung ab. Dieser Test bestimmt die Größenreduktion durch Stoß und Abrieb des Sinters während seiner Handhabung, Beförderung und im Hochofenprozess. Studien der Bruchfestigkeit mehrerer Mineralphasen haben folgende Reihenfolge ergeben: primäres (oder residuales) Hämatit > sekundäres Hämatit > Magnetit > Ferrite. Die kalte mechanische Festigkeit steht in direktem Zusammenhang mit der Neigung zur Feinanteilbildung während Beförderung und Handhabung zwischen Sinteranlage und Hochofenschlund.
Die Sinterfestigkeit hängt weitgehend von den Eigenschaften der Matrix ab, die aus Glas, Silikaten, Olivinen und Ferriten gebildet wird. Glas präsentiert einen hohen Spannungsgrad. Die allotrope Umwandlung, die bei 697 °C beginnt, von β-2CaO·SiO₂ zu γ-2CaO·SiO₂, ist mit einer Volumenänderung verbunden, die die Sinterfestigkeit verringert. Ferrite wurden als starkes Bindematerial identifiziert, das die Sinterfestigkeit verbessert.
Der TI des Sinters hängt von kritischen Fehlern im Sinter und deren Ausbreitung durch die Sinterpartikel ab. Fehler sind unvermeidlich, da die verschiedenen Minerale und Phasen zu unterschiedlichen Zeiten während des Abkühlzyklus aus der Schmelze ausfallen, und Volumenänderungen fast immer die Umwandlung einer Flüssigkeit in einen Feststoff begleiten.
Studien wurden durchgeführt, um die Festigkeit von Sinter mit hohem Eisen (58,8 %) und niedrigem Siliciumdioxid (4,38 %) zu verbessern. Durch Zugabe von Serpentin und gebranntem Kalk in die zu sinternde Erzmischung und mit einem tieferen Sinterbett gibt es einen signifikanten Anstieg der Menge an Magnesiumferrit und SFCA, was mit einer Verbesserung der Sinterfestigkeit assoziiert ist.
Sinteranlagenproduktivität
In einer Sinteranlage ist die Anforderung die Erreichung hoher Produktivität. Dies wird durch Gewährleistung guter Bettpermeabilität erreicht, wofür es essenziell ist, den Granulationsprozess zu optimieren. Zudem ist für hohe Sinterproduktivität die Maximierung der Sinterausbeute notwendig. Verschiedene Faktoren können die Ausbeute beeinflussen, wie (i) horizontale und vertikale Gleichmäßigkeit im Sinterbett, (ii) Sinterbindungsfestigkeit, (iii) Zerkleinerung des Produktsinters, und (iv) Wahl der Rücklauf-Feinanteil-Sieböffnung.
Ungleichmäßiges Sintern führt normalerweise dazu, dass ein Teil des Betts brüchiger ist und zu hoher Feinanteilbildung führen kann. Wo vertikale Ungleichmäßigkeit fehlt, ist es häufig notwendig, den Koksgehalt im oberen Teil des Betts zu erhöhen. Dies ist durch Segregation der Beschickung mit Geräten wie einem intensivierten Siebzuführer oder einem Schlitzrutschen möglich (Abb. 4). Horizontale Gleichmäßigkeit wird durch den Einsatz von Mehrsegment-Schiebern am Rollenzuführerausgang verbessert. Das Problem ist hauptsächlich im Bereich der Palettenwände schwer, wo der Luftstrom am höchsten ist. Dies kann durch Verdichtung des Bettoberteils nahe den Seitenwänden oder Einbau eines toten Stabrosts nahe der Wand reduziert werden.
In einigen Sinterwerken wurde höhere Produktion durch Erhöhung der Betttiefe erreicht, normalerweise zusammen mit einer Verringerung der Stranggeschwindigkeit. Für diese Betriebsart ist hohe Permeabilität notwendig und einige Verbesserungen der Granulation können essenziell sein, wie die Zugabe von (mehr) Kalk.
In Japan wird in einem Sinterwerk die Luft mit Sauerstoff angereichert. Sauerstoff wird unter der Haube injiziert, die einen großen Teil des Strangs nach der Zündhaube abdeckt. Dies verbessert den Koksverbrauch, mit dem Ergebnis eines schmaleren Heizzonenbereichs und höherer Flammenfrontgeschwindigkeit. Die Produktion kann um 1 Tonne pro Stunde bei Verwendung eines Flusses von 500 Nm³ Sauerstoff verbessert werden.
Mehrere Sinterwerke produzieren Sinter mit 1,5 % bis 3 % MgO-Gehalt durch Zugabe von Dolomit, Serpentin oder Olivin in die Beschickung. Höhere Produktivität wird mit Olivin und Serpentin als mit Dolomit erreicht, was auf die schädliche Wirkung von Dolomit auf die Sinterfestigkeit und damit auf die Ausbeute zurückgeführt werden kann.
In einer Studie wurde gesehen, dass die Produktivität die Hauptforderung für Nutzer von pisolithischem Erz ist. Es wurde weitreichend beobachtet, dass die Einarbeitung von pisolithischen Erzen in Mischungen die Sinteranlagenproduktivität sinken lässt. Der Grund ist eine Verringerung der Bettpermeabilität durch übermäßige Schmelzbildung. Zur Produktivitätssteigerung kann die Wasserzugabe während der Granulation erhöht werden, um auszugleichen, dass poröse Pisolith-Erzpartikel einen signifikanten Teil des zugesetzten Granulationswassers absorbieren und damit die Menge an freiem Wasser auf ihren Oberflächen für die Interpartikeladhäsion verringern, was zu einer Verschlechterung der Granulationseffizienz führt.
Eine Studie wurde an einem Labor-Topfrost durchgeführt, wobei der MgO-Gehalt im Rohmaterial von 1,40 % auf 2,60 % variiert wurde. Dolomit und Dunite wurden als Flussmittel zur Zugabe von Magnesia verwendet. Eine Erhöhung des MgO-Gehalts in der Sintermischung bedeutet, dass eine höhere Temperatur für die Schmelzbildung nötig ist, und die hochflussige Zusammensetzung mit MgO wirkt als feuerfeste Phase, erhöht den Wärmeverbrauch und verringert die Produktivität. Andererseits wurde festgestellt, dass eine Erhöhung des MgO-Gehalts den RDI verbessert, aufgrund des Rückgangs der Hämatit- und Ferritphasen und des Anstiegs der Magnetitphase, die geringere Degradation aufweist.
In einer Studie wurde gesehen, dass eine Erhöhung des MgO-Gehalts (Bereich 1,75 % bis 3,25 %) die Anlagenproduktivität verringerte. Der TI stieg, aber es wurde angenommen, dass bei MgO-Gehalten über 4 % der TI aufgrund der Bildung einer glasigen Matrix mit hohem Spannungsgrad und geringer Bildung von Bindungsphasen abnimmt. Im Gegensatz zu dieser Studie wurde gesehen, dass ein Anstieg des MgO auch den RDI erhöht. Diese Variation kann auf Unterschiede zwischen Versuchsbedingungen und tatsächlichen Werkdaten zurückzuführen sein.
Herstellungsprozess
- Sintern von Refraktärmetallpulvern: Prozesse, Klassifikationen und Performance-Ergebnisse
- Fortschrittliche Automatisierungs- und Steuerungssysteme für Sinteranlagen
- Sintern von Eisenerzfeinstäuben: Steigerung der Hochofeneffizienz
- TMT-Bewehrungsstäbe – Vergütet für höchste Festigkeit und Haltbarkeit
- Fortschrittliche Technologien zur Steigerung der Effizienz beim Eisenerzsintern
- Präzisions-Flachschleifservice: Expertenprozess & Qualität
- Wesentliche Faktoren für erfolgreiche und sichere Stanzoperationen
- CNC-Fräsmaschinen & -Methoden: Präzision & Automatisierung
- Warm- vs. Kaltwalzen: Metallumformprozesse verstehen
- Zerspanung meistern: Verfahren, Werkzeuge und Anwendungen