



Eisenproduktion optimieren: Die Chemie des Hochofenprozesses
Chemie der Roheisenerzeugung im Hochofen
Der moderne Hochofen (BF) mit niedrigem Kokseinsatz ist eine hocheffiziente Verarbeitungseinheit, primär wegen der inhärenten Eigenschaften eines Gegenstrom-Gas-Feststoff-Reaktors. Für einen erfolgreichen Einsatz muss jedes Zuschlagmaterial einheitlichen physikalischen Charakter und einheitliche Zusammensetzung haben und diese Eigenschaften auf dem Weg nach unten bis zur Schmelzzone beibehalten.
Während Eisenoxid, Koks und slagbildende Materialien den Schacht hinabsinken, finden wichtige Austauschprozesse statt: Wärme wird vom aufsteigenden Ofengas (hauptsächlich CO, CO₂, N₂) auf das absteigende Guttmaterial übertragen. Sauerstoff wird von den absteigenden Eisenoxiden auf die aufsteigenden Reduktionsgase übertragen. In diesem effizienten Gegenstromreaktor laufen chemische Reaktionen ab; mit sinkender Guttemperatur steigt die Temperatur der Guttmaterialien, Schmelze von reduziertem Eisen, Eisenoxid und Slagbildnern beginnt, schließlich sammeln sich flüssiges Metall und Schlacke im Herd. Der größte Teil des Koks wird an den Winddüsen mit Sauerstoff aus dem Heißwind verbrannt, liefert Wärme und das Reduktionsmittel CO.
Vorwärmung und Verbrennung
Wenn Guttmaterial und Koks von oben in den BF geladen und durch den Schacht absinken, werden sie vom heißen, aus den Winddüsen aufsteigenden Gas vorgeheizt. Durch diese Vorwärmung verbrennt der Koks mit hoher Intensität, wenn er den unteren Ofenbereich nahe den Winddüsen erreicht und mit dem Heißwind in Kontakt kommt. Aufgrund der sehr hohen Temperatur (ca. 1.650 °C) und der großen Kohlenstoffmenge als Koks ist das gebildete CO₂ nicht stabil und reagiert sofort mit weiterem Kohlenstoff zu CO. Die Verbrennung von Kohlenstoff (Koks) im BF lässt sich durch die Gleichung 2C + O₂ = 2CO; ΔH = +110.458 kJ/kmol ausdrücken. Im modernen BF reagieren 250–400 kg Kohlenstoff pro Tonne Roheisen so. Diese Reaktion ist die Hauptwärmequelle für das Schmelzen und produziert Reduktionsgas (CO), das in den Schach aufsteigt und dort den größten Teil des Eisenoxids im Gutt vorwärmt und reduziert, während es zum Herd absinkt.
Feuchtigkeit (H₂O) im Wind reagiert im Verbrennungsbereich mit etwas Koks-Kohlenstoff. Diese Reaktion erzeugt keine Wärme wie Verbrennung, sondern verbraucht sie. Pro Kohlenstoffeinheit produziert sie jedoch mehr Reduktionsgas: Verbrennung in Luft ergibt eine Einheit CO, Reaktion mit H₂O ergibt eine Einheit CO und eine Einheit Wasserstoff (H₂). In bestimmten Fällen, wo die inhärente Reduktionsrate des Guttmaterials niedriger als normal ist und hohe Windtemperaturen (1.000–1.200 °C) vorliegen, kann es vorteilhaft sein, den Feuchtegehalt des Winds durch Dampfzugabe konstant hoch zu halten, um die Reduktionskraft des Ofengases zu erhöhen. Auxiliärbrennstoffeinspritzung bietet ähnlichen Vorteil. Reaktion: C + H₂O = CO + H₂; ΔH = +131.378 kJ/kmol. Ein weiterer Vorteil: Steigender Wasserstoffanteil verringert die Gasdichte, wodurch ein äquivalentes Volumen Reduktionsgas weniger Widerstand gegen Guttabsinken bietet.
Reduktion der Eisenoxide im Schacht
Die aufsteigenden Gase beginnen im oberen BF-Bereich (Temperatur < 925 °C) mit der Reduktion des Eisenoxids im Gutt. Bei dieser Temperatur verhindert das chemische Gleichgewicht, dass alles CO und H₂ zur Reduktion genutzt wird (Gleichgewichts-CO/CO₂-Verhältnis ca. 2,3 für Wüstitreduktion; fällt es darunter, wird Eisen reoxidiert). Daher muss das molare Verhältnis von CO oder H₂ zu Eisenoxid etwa dreimal so hoch sein wie die stöchiometrischen Reaktionen vorgeben:
- (i) ½ Fe₂O₃ + ³/₂ CO = Fe + ³/₂ CO₂; ΔH = +12.866 kJ/kmol
- (ii) ⅓ Fe₃O₄ + ⁴/₃ CO = Fe + ⁴/₃ CO₂; ΔH = +3.940 kJ/kmol
- (iii) FeO + CO = Fe + CO₂; ΔH = –16.108 kJ/kmol
- (iv) ½ Fe₂O₃ + ³/₂ H₂ = Fe + ³/₂ H₂O; ΔH = +48.953 kJ/kmol
- (v) ⅓ Fe₃O₄ + ⁴/₃ H₂ = Fe + ⁴/₃ H₂O; ΔH = +51.042 kJ/kmol
- (vi) FeO + H₂ = Fe + H₂O; ΔH = +25.104 kJ/kmol
Früher nannte man dies „indirekte Reduktion“ im Gegensatz zur „direkten Reduktion“ bei höheren Temperaturen. Diese Nomenklatur wurde verwirrend, da dieselben Reaktionen in DRI-Prozessen (Wiberg, HIB, FIOR) als direkte Reduktion bezeichnet werden. Daher werden diese Begriffe heute nicht mehr wie früher verwendet.
Der nicht im oberen Ofen reduzierte Eisenoxidanteil wird im unteren, sehr heißen Bereich reduziert. Da CO₂ und H₂O bei diesen Temperaturen in Gegenwart großer Koksmengen fast so schnell mit Kohlenstoff reagieren wie sie entstehen, kann die Gesamtreduktionsreaktion dort durch FeO + C = Fe + CO; ΔH = +156.482 kJ/kmol dargestellt werden – unabhängig davon, ob H₂ oder CO das Reaktionsmittel ist. Diese Reaktion ergibt sich durch Addition von FeO + CO = Fe + CO₂ (ΔH = –16.108) und CO₂ + C = 2CO (ΔH = +172.590) oder FeO + H₂ = Fe + H₂O (ΔH = +25.104) und H₂O + C = CO + H₂ (ΔH = +131.378).
Die Reaktion FeO + C = Fe + CO absorbiert viel Wärme – je mehr Reduktion so erfolgt, desto mehr Wärme muss zugeführt werden. Sie produziert auch CO, das Gas für die Reduktion im Schach. In den meisten Fällen ist der effizienteste Betrieb erreicht, wenn etwa ein Drittel der Reduktion nach FeO + C = Fe + CO und der Rest nach Fe₂O₃ + 3CO = 2Fe + 3CO₂ bis FeO + H₂ = Fe + H₂O erfolgt.
Prozesswärme stammt nicht allein aus Koksverbrennung; in den meisten BFs liefert die sensible Wärme des Heißwinds ca. 40 %. Ein erheblicher Brennstoffanteil kann wirtschaftlich durch die Winddüsen als Erdgas, Teer, Heizöl oder Kohle (pulverisiert oder granuliert) eingespritzt werden. Dabei verbrennt der Kohlenstoff zu CO, aber wegen des vielen Koks bleibt Wasserstoff als H₂ erhalten und wird erst über den Winddüsen beim Eisenoxid oxidiert.
Eisenhaltige Zuschlagstoffe und Reduktionsstufen
Eisenhaltige Bestandteile im Gutt sind einfache Eisenoxide: Fe₂O₃ und Fe₃O₄. Natürliche Erze sind meist Hämatit (Fe₂O₃) oder Magnetit (Fe₃O₄). Pellets bestehen hauptsächlich aus Fe₂O₃. Sinter kann von Fe₂O₃/Fe₃O₄ bis zu verschmolzenen Mischungen mit Magnetit, Fayalit (2FeO·SiO₂) und Dikalziumferrit reichen. Die Reduktion erfolgt stufenweise. Reaktionen mit CO:
- (i) 3Fe₂O₃ (s) + CO (g) = 2Fe₃O₄ (s) + CO₂ (g); ΔH = –48 kJ
- (ii) Fe₃O₄ (s) + CO (g) = 3FeO (s) + CO₂ (g); ΔH = –21,7 kJ
- (iii) FeO (s) + CO (g) = Fe (s) + CO₂ (g); ΔH = –11 kJ
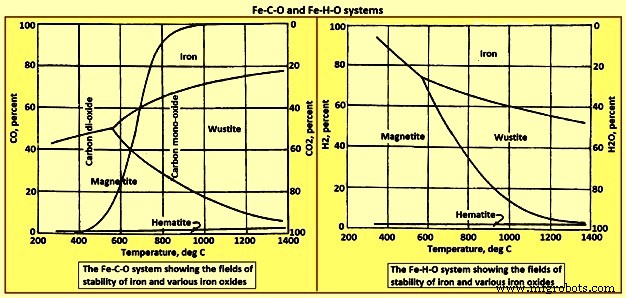
Diese Reaktionen vollziehen sich bei steigenden Temperaturen, tiefer im Ofen. Steigende CO-Anteile im Aufstiegsgas sind nötig. Nicht alles CO kann zu CO₂ umgewandelt werden. Es gibt ein temperaturabhängiges Gleichgewichtsverhältnis K₃ = pCO₂/pCO. Bei 800 °C enthält das Gleichgewichtsgemisch ca. 65 % CO und 35 % CO₂. Überschreitet CO₂ diesen Wert bei Kontakt mit FeO und festem Eisen bei dieser Temperatur, oxidiert Eisen zurück zu FeO. Daher ist bei jedem Schritt eine beträchtliche CO-Konzentration nötig (Abb. 1), vollständige Umwandlung zu CO₂ ist unmöglich. Abb. 1 zeigt das Stabilitätsdiagramm für Fe-C-O und Fe-H-O. Die S-Kurve im Fe-C-O-System stellt die „Lösungsverlust“- oder Boudouard-Reaktion dar.
Wegen Wasserstoff in Auxiliärbrennstoffen und Feuchtigkeit aus Brennstoffen und Wind können die Gase, die die Winddüsen verlassen, bis zu 2–3 % Wasserstoff enthalten. Dampf kann dem Heißwind als Steuerungshilfe zugesetzt werden. Die Dampfreduktion durch Koks-Kohlenstoff und Brennstoffe verläuft über die Gesamtreaktion H₂O (g) + C (s) = CO (g) + H₂ (g); ΔH = 131,3 kJ. Diese Reaktion ist endotherm, während die Oxidation von Kohlenstoff durch Wind-Sauerstoff zu CO exotherm ist: C (s) + ½ O₂ (g) = CO (g); ΔH = –110,5 kJ. Die Reduktion von Eisenoxiden durch Wasserstoff erfolgt ebenfalls stufenweise:
- (i) 3Fe₂O₃ (s) + H₂ (g) = 2Fe₃O₄ (s) + H₂O (g); ΔH = –7,1 kJ
- (ii) Fe₃O₄ (s) + H₂ (g) = 3FeO (s) + H₂O (g); ΔH = 62,9 kJ
- (iii) FeO (s) + H₂ (g) = Fe (s) + H₂O (g); ΔH = 30,2 kJ
Temperatur beeinflusst die Gleichgewichte dieser Reaktionen.
Die Wassergas-Shift-Reaktion CO₂ (g) + H₂ (g) = H₂O (g) + CO (g); ΔH = 41,2 kJ kann zwischen Gasspezies stattfinden, Sauerstoff umverteilen und wasserstoff- und kohlenstoffhaltige Gase ins Gleichgewicht bringen. Sie benötigt wenig Wärme; Gleichgewichtskonstante (pH₂O·pCO)/(pH₂·pCO₂) = 1 bei 825 °C. Schachgase reagieren mit Koks-Kohlenstoff und Eisenerzoxiden. Die Gesamtreaktion von CO und CO₂ mit Kohlenstoff (Graphit) ist die „Lösungsverlust“- oder Boudouard-Reaktion: CO₂ (g) + C (s) = 2CO (g); ΔH = 172,4 kJ. Gleichgewicht liegt über 750 °C stark rechts. Unter 600 °C stark links, was Kohlenstoffabscheidung als Ruß im Gutt bewirkt: 2CO (g) = C (s) + CO₂ (g); ΔH = –172,4 kJ. Die S-förmige Kurve in Abb. 1 (untere links bis ober Mitte) stellt das Gleichgewicht dar. Gase oberhalb der Linie neigen zur Kohlenstoffabscheidung (zweite Reaktion), unterhalb oxidieren sie Kohlenstoff (erste Reaktion).
Hauptwirkungen der Kohlenstofflösungsreaktion bei hohen Temperaturen: relative Reduktion der am Winddüsen benötigten Wärmeerzeugung und Erhöhung der CO-Konzentration in Ofenbereichen über 700 °C. Letzteres ist besonders erwünscht, da es das Gasvolumen erhöht und den Wärmeübergang unterstützt. Die Kombination aus Lösungsverlust-Reaktion und FeO + CO = Fe + CO₂ (ΔH = –11 kJ) entspricht der „direkten“ Reduktion von FeO durch Kohlenstoff: FeO + C = Fe + CO; ΔH = 131,3 kJ. Aus Abb. 1 geht hervor, dass Schachgase normalerweise nicht gleichzeitig im Gleichgewicht mit Koks-Kohlenstoff und absteigenden Eisenoxiden sein können. Das tatsächliche Verhältnis von Gaszusammensetzung und Temperatur im BF-Schacht hängt stark von der Betriebspraxis ab.
Relative Oxidstabilität (Ellingham-Diagramm)
Die relative Stabilität verschiedener Oxide wird gegen Temperatur im Ellingham-Diagramm (Abb. 2) aufgetragen. Es ist sehr nützlich für das Verständnis des Oxidverhaltens im BF. Die relative Stabilität wird über die freie Bildungsenthalpie der Oxide gemessen. Je negativer die Bildungsenthalpie, desto höher die Oxidstabilität. Oxide im oberen Diagrammbereich haben niedrige Stabilität, im unteren hohe, in der Mitte moderate. Niedrige Stabilität: Kaliumoxid, Natriumoxid, Phosphoroxid, Eisenoxid. Moderate: Manganoxid, Chromoxid, Siliciumdioxid, Titanoxid. Hohe: Aluminiumoxid, Magnesiumoxid, Calciumoxid.
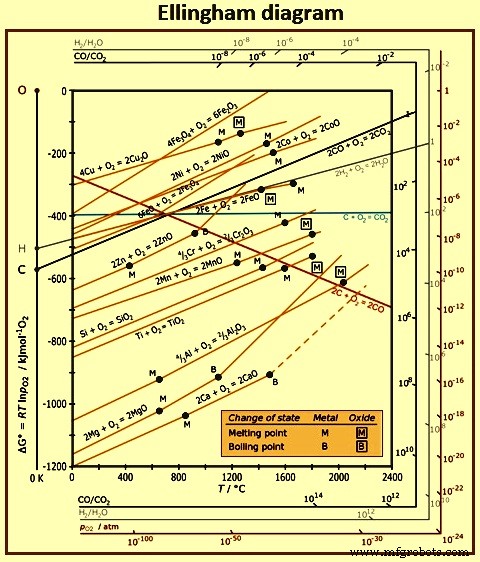
Auch in Bezug auf die Affinität eines Elements für Sauerstoff nützlich. Elemente oben haben niedrige Sauerstoffaffinität, unten hohe. Oxide oben sind leichter reduzierbar, unten schwerer. Die Phosphoroxid-Linie liegt bei Herdtemperaturen über der Eisenoxid-Linie: Phosphoroxid ist weniger stabil als Eisenoxid. Da Reduktionsbedingungen im Ofen Eisenoxid reduzieren, landet nahezu alles Phosphor im Roheisen. Stabile Oxide (Al₂O₃, MgO, CaO) werden unter BF-Bedingungen nicht reduziert, gehen in die Schlacke. Moderat stabile Oxide (MnO, CrO, SiO₂, TiO₂) werden teilweise reduziert – Mn, Cr, Si, Ti lösen sich im Roheisen, der Rest geht in die Schlacke.
Das Ellingham-Diagramm basiert auf reinem Element bei Einheitsaktivität, das mit einem Mol Sauerstoff zu reinem Oxid bei Einheitsaktivität reagiert. Der thermodynamische Begriff „Aktivität“ ist besonders nützlich für gelöste Elemente in flüssigem Eisen oder Oxide in flüssiger Schlacke. Bei geringen Konzentrationen von O oder S in Flüssigstahl kann Aktivität oft als Konzentration in % angesetzt werden. Bei hohen Konzentrationen anderer Elemente (z. B. C in Roheisen) ist Schwefelaktivität höher als Konzentration, Sauerstoffaktivität niedriger. Hier muss zwischen Aktivität und Konzentration unterschieden werden: Konzentration misst „wie viel“, Aktivität misst „wie sich das Komponente verhält“.
Alle Linien im Ellingham-Diagramm außer denen mit Kohlenstoff haben positive Steigung – Oxidstabilität nimmt mit Temperatur zu. Linien für K₂O, Na₂O, MgO, CaO zeigen Sprünge in der Steigung bei Siedepunkten der Metalle. CO₂-Bildung aus C und O₂ hat fast null Steigung (kaum Stabilitätsänderung), CO hat stark negative Steigung – CO-Stabilität nimmt mit Temperatur zu. Die beiden Kohlenstoffoxid-Linien kreuzen sich bei ca. 700 °C. Darüber ist CO stabiler als CO₂, darunter CO₂ stabiler als CO.
Kohlenstoff-Sauerstoff-Reaktionen
Der vorgeheizte Wind (ca. 1.000–1.200 °C, 0,2–0,3 MPa) erzeugt vor jeder Winddüse eine birnenförmige Reaktionszone. Temperatur ca. 2.000 °C. Rasche Reaktion zwischen Überschuss-Sauerstoff und Koks zu CO₂ (exotherm: C + O₂ = CO₂). Außerhalb dieser Zone kein freier Sauerstoff mehr; CO₂ reagiert mit Überschuss-Koks zu CO (CO₂ + C = 2CO) – Boudouard-Reaktion, endotherm. Kombination ergibt partielle Verbrennung zu CO: 2C + O₂ = 2CO. Wärmeerzeugung pro Mol CO₂ ist ca. 3,5-mal so hoch wie pro Mol CO. Ein Maß für BF-Effizienz ist der Umwandlungsgrad von Koks-Kohlenstoff zu CO₂.
Unter 700 °C ist CO₂ stabiler als CO; zweite Reaktion läuft links (2CO = C + CO₂) – Kohlenstoffabscheidung. Über 700 °C ist CO stabiler; Reaktion läuft rechts – „Kohlenstofflösungsverlust“, endotherm. In der Winddüsenzone erzeugt dies Kühlung an einem Ort, wo hohe Temperaturen wichtig sind.
Abb. 3 zeigt Temperatureinfluss auf Gleichgewicht zwischen Koks und CO/CO₂-Gemisch bei 0,1 MPa und 0,3 MPa (typisch moderner BF). Rechts: CO stabiler; links: CO₂ stabiler. Über 1.000 °C ist CO₂-Anteil im Gleichgewicht mit Koks nahezu null. Unter 400 °C ist CO-Konzentration gering. Zwischen 1.000 °C und 400 °C sinkt CO-Stabilität, CO₂-Stabilität steigt; beide Partialdrücke im Gleichgewicht mit Koks sind beträchtlich.
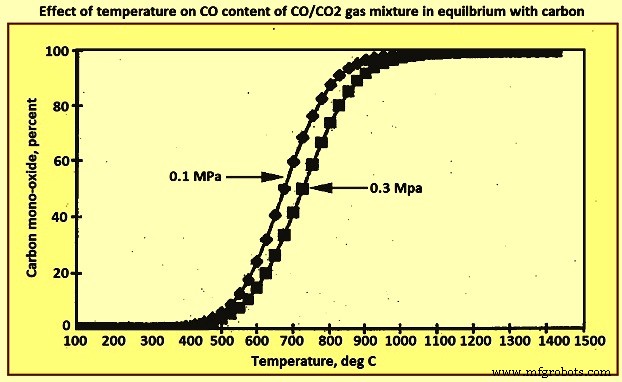
Ofengas am Schachtende hat ca. 200 °C. Wäre Gleichgewicht mit Koks erreicht, läge CO/CO₂-Verhältnis bei 10⁻⁵. Tatsächlich liegt es zwischen 1 und 3 – Gas ist viel reduzierender als Gleichgewicht vorhersagt, Reduktionspotenzial wird nicht voll genutzt. Das impliziert Kokseinsatz über theoretischem Bedarf. Hauptursache: hohe Gasgeschwindigkeit im Schacht. Gasverweilzeit nur ca. 10 s, extrem hohe Geschwindigkeiten in locker gepackten, koksreichen Zonen. Weitere Ursache: Gas kühlt um ca. 1.800 °C auf dem Weg nach oben ab – wenig Chance für Gleichgewichtserhaltung.
Kohlenstoffabscheidungsreaktion
Da CO-Gehalt im Schachgas unter 1.000 °C deutlich über dem für Gleichgewicht nötigen Wert liegt, besteht Treibkraft für Kohlenstoffabscheidung (Rußreaktion). Besonders stark zwischen 500 °C und 700 °C. Gas mit Temperatur/Zusammensetzung oberhalb der Linie in Abb. 3 neigt zur Abscheidung (2CO = C + CO₂), unterhalb oxidiert es Kohlenstoff (CO₂ + C = 2CO). Glücklicherweise ist die Abscheidungsreaktion träge, Gleichgewicht wird nie erreicht – sonst Verstopfung der Hohlräume im Gutt am Schachtende. Dies führt zu unregelmäßigem Reduktionsgasfluss und ungleichmäßigem Guttabsinken. Selbst für Teilreaktion ist katalytische Oberfläche nötig (Fe-Partikel, teilreduziertes Erz, Eisenkarbid). Reaktion wird durch H₂ und Wasserdampf verstärkt; N₂ und Schwefelverbindungen (NH₃, H₂S, CS₂) hemmen. ZnO und alkalische Verbindungen wirken der Schwefelhemmung entgegen; obwohl Konzentrationen gering, verdampfen sie im heißen Herd und kondensieren in kühleren Schachtbereichen – kumulativ können sie Schwefeleinfluss ausgleichen. Abgeschiedener Kohlenstoff ist feinverteilt, kann in Erzporen eingelagert und wieder in den Schacht mitgenommen werden. Dies beeinflusst Reduktion:
- Aktiver Kohlenstoff in enger Verbindung mit Erz ermöglicht Reduktion durch festen Kohlenstoff bei niedrigeren Temperaturen als durch Koks (Koks kann Poren nicht durchdringen, Reduktion nur an Kontaktpunkten). Rate hängt von O-Diffusion aus Teilcheninnerem zum Kontaktpunkt ab.
- Im oberen Ofen ist Reduktion durch Koks vernachlässigbar vs. gasförmige Reduktion. Erst über ~1.000 °C wird sie erheblich, wenn gasförmige Reaktionen durch Schlackebildung behindert werden. Im Gegensatz dazu kann Reduktion durch ausgefallenen Kohlenstoff schon bei 800 °C erfolgen.
- CO-Bildung in Poren öffnet tiefe Risse im Teilchen, erhöht Gas-Feststoff-Kontaktfläche und Gaseffizienz.
- Wird CO₂ in Poren durch gasförmige Reduktion erzeugt, kann es durch Reaktion mit Poren-Kohlenstoff schnell zu CO regeneriert werden – Reaktion setzt sich fort.
Nachteile: Reaktion kann Feuerfestspaltung durch Abscheidung auf aktiven Fe-Stellen verursachen (Temperatur 500–550 °C, z. B. äußere Schalen im unteren Schacht, innere Schalen oben). Übermäßige Abscheidung lässt Pellets/Sinter zu Pulver zerfallen – unregelmäßiger Gasfluss, ungleichmäßiges Absinken. Da Reaktion exotherm ist, steigt Abgastemperatur. Gesamtwirkung diskutabel, aber Fakten bleiben: Reaktion senkt CO/CO₂-Verhältnis der Abgase. Sie rezykliert Kohlenstoff, der sonst aus dem Ofen entweichen würde – erhöht Reaktionszeit mit Kohlenstoff und chemische Effizienz der Reduktion.
Reduktion der Eisenoxide
Reduktion durch CO: (i) 3Fe₂O₃ + CO = 2Fe₃O₄ + CO₂, (ii) Fe₃O₄ + CO = 3FeO + CO₂, (iii) FeO + CO = Fe + CO₂. Erfolgen bei steigenden Temperaturen und wie Abb. 1 zeigt mit steigenden CO-Anteilen. (i) und (ii) sind leichter, laufen im oberen Ofen. (iii) – Entfernung des letzten Sauerstoffs aus Eisen – ist am schwierigsten, läuft tiefer bei höheren Temperaturen und höherem CO-Gehalt. Unter 570 °C ist nicht-stöchiometrisches Wüstit (FeₓO) instabil; Magnetit kann direkt zu Eisen reduziert werden.
Bei gegebener Temperatur gibt es minimalen CO-Gehalt für Reduktion eines bestimmten Oxids. Nicht alles CO kann zu CO₂ umgewandelt werden, wenn Reduktion fortgesetzt werden soll. Beispiel: 800 °C, Gleichgewichtsgas mit FeO und festem Eisen enthält ~65 % CO, 35 % CO₂. Überschreitet CO₂ dies, oxidiert Eisen zu FeO. Daher ist bei jedem Schritt Mindest-CO-Konzentration nötig (Abb. 1), vollständige CO-Umwandlung unmöglich. Glücklicherweise ist bei diesen Temperaturen CO₂ aus Reduktionsreaktionen in Gegenwart von Koks instabil; CO wird über CO₂ + C = 2CO regeneriert, Reduktion kann fortgesetzt werden. Kombination dieser Reaktion mit (iii) entspricht „direkter“ FeO-Reduktion durch Kohlenstoff (FeO + C = Fe + CO) – stark endotherm.
Reduktion kann auch durch Wasserstoff erfolgen, erzeugt durch partielle Verbrennung eingespritzter Auxiliärbrennstoffe (CO und H₂) oder Dampfzugabe zum Wind. Während C + ½ O₂ = CO exotherm ist, ist H₂O + C = CO + H₂ stark endotherm.
Wasserstoff-Reduktion ebenfalls sequenziell: (i) 3Fe₂O₃ + H₂ = 2Fe₃O₄ + H₂O, (ii) FeO + H₂ = Fe + H₂O, (iii) Fe₃O₄ + H₂ = 3FeO + H₂O. Temperatureinfluss auf Gleichgewichte in Abb. 1. (i) leicht exotherm, (ii) und (iii) endotherm. Wasserstoff (klein, hohe Diffusivität) verringert Dichte und Viskosität der BF-Gase deutlich, besonders bei hohen Temperaturen – verbessert Reduktion schwer reduzierbarer Rohstoffe. Wassergas-Shift-Reaktion (CO₂ + H₂ = H₂O + CO) bringt H₂- und CO-haltige Gase ins Gleichgewicht.
Aus Abb. 1 ersichtlich: Schachgase können nicht gleichzeitig im Gleichgewicht mit Koks-Kohlenstoff und absteigenden Eisenoxiden sein. Über ~800 °C ist Reaktion mit Kohlenstoff schneller als mit Oxiden; Gleichgewicht Koks/Gasphase wird wohl angenähert. Messungen in Betriebsöfen zeigen: Temperaturen/Zusammensetzungen liegen zwischen CO/CO₂-C-Linie und FeO/Fe-Linie über 800 °C, schneiden FeO/Fe-Linie zwischen 600–800 °C, bleiben dann bei oder knapp über Fe₃O₄/Fe-Linie. Unter 600 °C erlaubt rascher Gasfluss wenig Reaktionszeit mit Feststoffen; CO-Gehalt weit über Gleichgewicht mit Koks.
Ist Eisenoxid chemisch mit anderen Oxiden verbunden, sinkt seine Aktivität im BF – schwerer reduzierbar, höheres CO/CO₂-Verhältnis nötig. Beispiel Ferrisilikat: min. CO/CO₂ bei 700 °C steigt von ~1,5 auf ~22 (von ~60 % CO auf ~96 % CO auf karbonatischer Basis). Kombinierte Oxide sind schwerer reduzierbar, benötigen höhere Temperaturen – Reduktionsmenge mit CO vor Schlackebildung sinkt. Das impliziert höheren Kokseinsatz, da mehr Reduktion im unteren Ofen nötig.
Reaktionen im Rast und Herd
Reduktion anderer Oxide
Reduktion stabilerer Oxide als Eisenoxid (MnO, SiO₂) findet im BF nicht statt, wenn Produkte reine Metalle wären: MnO + CO = Mn + CO₂ hat im Gleichgewicht CO-Anteil nahe 100 % – extrem niedrige Effizienz, riesige Gasmengen für wenig Mn. Bei SiO₂ noch extremer (sehr stabiles Oxid). Durch Lösung von Mn und Si in Eisen verschieben sich Reaktionen MnO + CO = Mn (in Fe gelöst) + CO₂ und SiO₂ + 2CO = Si (in Fe gelöst) + 2CO₂ etwas nach rechts – Verteilung von Mn und Si zwischen Metall und Schlacke als Funktion von Schlackenzusammensetzung und Temperatur. Da beide Reduktionen endotherm sind, steigt Gehalt im Roheisen mit Temperatur; Reaktionen lassen sich durch Herdtemperatursteuerung beeinflussen. Wichtiger: CO₂ aus diesen Reaktionen reagiert via Boudouard und erhöht Koksverbrauch.
Menge reduzierten Mn hängt auch von Erz-Mn-Gehalt ab. Erze mit bis 2 % Mn geben weit höhere Mn-Gehalte im Roheisen mit entsprechend höheren Koksraten. Si-Schwankungen durch unregelmäßiges Beschicken oder Temperaturschwankungen haben weitere schwerwiegende Effekte: in Roheisen reduziertes Si entzieht sich der Schlacke, erhöht Basizitätsverhältnis und ändert Schmelzpunkt und Fließfähigkeit der Schlacke teils dramatisch.
Auswirkungen von Siliciummonoxid (SiO) Bildung
Jahrelang angenommen: SiO₂ und MnO werden direkt aus Schlacke durch Reaktion mit C in Fe reduziert: SiO₂ (Schlacke) + 2C = Si + 2CO, MnO (Schlacke) + C = Mn + CO. Man dachte, flüssige Fe-Tröpfchen nehmen Si auf beim Passieren der Schlacke. Laborstudien und Werksdaten zeigen neues Licht: Bei Verbrennungstemperatur (~2.000 °C) entsteht SiO-Gas bei Koksverbrennung: SiO₂ (Koksasche) + CO = SiO (Gas) + CO₂. Kombination mit Koks-Oxidation [CO₂ + C (Koks) = 2CO] ergibt Gesamtreaktion: SiO₂ (Koksasche) + C (Koks) = SiO (Gas) + CO. FeO in Schlacke macht SiO-Bildung aus Schlacke wahrscheinlich schwierig; zusätzliche SiO₂-Quelle: silikatreiche Schlacke an Koks-Partikeln. Danach wird Si an Fe-Tröpfchen via Gasphasenreaktion übertragen: SiO (Gas) + C = Si + CO. Fe-Tröpfchen mit Si passieren Schlackenschicht; etwas Si wird durch FeO und MnO oxidiert und in Schlacke aufgenommen: 2FeO (Schlacke) + Si = SiO₂ (Schlacke) + 2Fe, 2MnO (Schlacke) + Si = SiO₂ (Schlacke) + 2Mn.
Reduktion von Phosphor
Reaktion: P₂O₅ + 5C = 2P + 5CO; ΔH = +995.792 kJ/kmol. Endgültige Phosphorreduktion nur bei sehr hohen Temperaturen. Im Gegensatz zu Mn und Si wird Phosphor im Wesentlichen vollständig reduziert. Deshalb geht nahezu aller Phosphor der Zuschlagstoffe in das Roheisen. Einzige Kontrolle des P-Gehalts im Roheisen: Begrenzung der Zuschlagsmenge.
Verhalten von Schwefel
Schwefel ist problematisch im BF, da Roheisen für Stahlherstellung schwefelarm sein muss (0,035–0,02 % üblich). Reaktion der Schwefelentfernung aus flüssigem Eisen (S) in die Schlacke (S): S + (CaO) + C = (CaS) + CO (g). Schwefel und Kohlenstoff im Metall reagieren mit in der Schlacke gelöstem CaO zu Calciumsulfid in der Schlacke und CO-Gas. Schwefelverteilungsschlacke/Metall (S)/S wird stark beeinflusst durch:
- Erhöhung Schlackebasizität (CaO/SiO₂) erhöht thermodynamische CaO-Aktivität in Schlacke, treibt Reaktion nach rechts.
- Erhöhter Sauerstoffpotenzial schiebt Reaktion nach links. Umformulierung: S + (CaO) = (CaS) + O. Effekt sehr stark – schon geringe FeO-Konzentrationen in Schlacke begrenzen Schwefelverteilung (S)/S ernsthaft.
- Si und C erhöhen thermodynamische Schwefelaktivität im Roheisen 5- bis 7-fach. Schwefel im Roheisen ist 5- bis 7-mal leichter zu entfernen als aus Flüssigstahl (wenig C und Si).
Angenommen, Schwefel in Koksasche als CaS: Reaktion mit SiO in Verbrennungszone zu flüchtigem SiS: CaS (Koksasche) + SiO (Gas) = CaO + SiS (Gas). In geringerem Maße CS-Gas: CaS (Koksasche) + CO = CaO + CS (Gas).
Schwefelübertragung von diesen flüchtigen Spezies an Fe-Tröpfchen im Rastbereich. Studie: Fe-Tröpfchen mit Si und S fallen durch flüssige Schlacke, ohne MnO steigt Si-Gehalt im Roheisen, kein S-Transfer. Mit MnO wird Si aus Metall durch Reaktion entfernt, Mn geht von Schlacke in Metall, gleichzeitig S-Transfer von Metall in Schlacke. Basierend auf Ergebnissen: Reaktionssequenz im Rast/Herd: (i) SiO- und SiS-Bildung in Verbrennungszone, (ii) Si- und S-Transfer an Metall- und Schlackentröpfchen im Rast, (iii) Si-Oxidation durch FeO und MnO in Schlacke beim Passieren der Schlackeschicht, (iv) Entschwefelung der Metalltröpfchen beim Passieren der Schlackenschicht.
Schwefelverteilungsverhältnisse im BF normalerweise 20–120. Versuche: Remelting von BF-Metall/Schlacke-Proben in Graphittiegeln bei 0,1 MPa CO erhöht Verhältnis auf 120–220 (je nach Schlackebasizität). Das deutet auf höheren Sauerstoffpotenzial als für C-CO-Gleichgewicht im Herd erwartet. Thermodynamisch begünstigt BF S-Entfernung aus Roheisen, kinetisch ist Reaktion außerhalb des Ofens (externe Entschwefelung) leichter durchführbar.
Reaktionen seltenerer Elemente
Neben Hauptelementen (Fe, P, Mn, Si, Al, Ca, Mg, S) in der chemischen Analyse eisenhaltiger Materialien gibt es seltene Elemente, die im BF chemisch reagieren. Einige verursachen Betriebsprobleme, andere verunreinigen das Produkt für bestimmte Stahlanwendungen. Quellen: nicht nur natürliche Erze, sondern auch Recyclingmaterialien (Schrott, Stahlwerksstäube, Schleifstäube). Wichtige: As, Ba, Cl, Cr, Co, Cu, F, Pb, Mo, Ni, K, Na, Sn, Ti, V, Zn.
Alkalien und Zink
Natrium, Kalium, Zink („Schurken-Elemente“) verursachen ernste Betriebsprobleme, müssen überwacht und kontrolliert werden für stabile Bedingungen. Alkalimetalle gelangen als Gangartbestandteile im Erz und als Teil der Koksasche (meist Silikate) in den BF. Im Schacht reagieren Silikate: (i) K₂SiO₃ + CO = 2K + SiO₂ + CO₂, (ii) Na₂SiO₃ + CO = 2Na + SiO₂ + CO₂.
K-Reaktion ab ~500 °C, Na-Reaktion ~600 °C. Bei ~900 °C sind Alkalimetalle über Siedepunkt – gasförmig. Aufsteigend werden sie instabil gegenüber anderen Verbindungen; Cyanide, Oxide, Carbonate fallen als feinste Rauche/Aerosole aus (Cyanide flüssig über weiten Temperaturbereich). Feine Fest-/Flüssigteilchen lagern sich an Erz, Koks, Ofenwand ab, einige werden mit Ofengas ausgetragen und im Staubfangsystem abgeschieden. Besonders flüssige Alkali-Verbindungen dringen in Ziegelauskleidung ein, verursachen schwere Schäden und Abplatzungen. Auch Wandaufbau (Gerüstbildung, Hängen, Abrutschen).
Alkalien auf Erz/Koks gelangen in unteren Ofen, werden wieder zu Metall reduziert, steigen als Gas auf, bilden gleiche Alkali-Verbindungen, wiederholen Zyklus, binden neues Material. Reduktion braucht Kohlenstoff – erhöht Koksrate, kühlt Ofen. Recycling-Material kann soweit anreichern, dass es Koks im Ofen verschlechtert, in kleine Stücke bricht, Reaktivität zu CO₂ erhöht. Erhöhte Reaktivität senkt Ofentemperatur und Wärmeffizienz. Hohe Alkalikonzentration beeinflusst Festigkeit und Reduktionsverhalten der eisenhaltigen Materialien: starkes Quellen, katalysiert Kohlenstoffabscheidung auf Pellets. Diese schädlichen Reaktionen mit Koks und Erz beeinträchtigen Gasdurchlässigkeit und Betriebsstabilität erheblich.
Glücklicherweise sind Alkali-Oxide sehr basische Oxide, können mit SiO₂ in sauren Schlacken geflixt und entfernt werden. Normalerweise führt niedrigere Schlackebasizität zu höherer Alkaliabfuhr in der Schlacke. Im Gegensatz zur S-Entfernung (höhere Basizität = mehr S-Entfernung). Wenn meiste Entschwefelung im BF erfolgt, besteht Zielkonflikt: niedriger S vs. Alkaliabfuhr – Basizität wird sorgfältig abgewogen. Mit externer Entschwefelung kein Problem mehr – Ofen kann zur Minimierung Alkaliangriff beschickt werden.
Zink stammt meist aus Stahlwerkstaub (Verzinkter Schrott, recycelt zum BF). Gelegentlich auch aus Erzen oder Kohleasche. Verhalten ähnlich Na: Reduktion aus Oxid/Ferrit ~600 °C, Dampf bildet Oxide/Carbonate, reagieren mit Wänden oder werden auf Koks/Erz abwärts getragen, reduziert, weiter zyklisch – verbraucht Koks pro Zyklus. Zink als Rauch im Gasstrom gelangt in BF-Filterkuchen, macht ihn bei hohem Anteil ungeeignet für Recycling. Im Gegensatz zu Alkalien wird Zink kaum in Schlacke gebunden – effektive Entfernung nur durch Eingangsreduzierung und langsames Entweichen des Recycling-Dampfes über Gasphase.
Bester Schutz: absolutes Minimum an Alkalien und Zink im BF-Zuschlag. Wegen Tendenz zur Zirkulation im Ofen sind sie unsichtbare, unbekannte Koksverbraucher und verursachen Feuerfest-, Erz- und Koksprobleme. Symptome oft erst bei großen Ausmaßen erkennbar – dann drastische Maßnahmen nötig (bestimmte Zuschlagsstoffe eliminieren).
Blei und Titan
Blei selten Problem, aber gelegentlich über Erz/Sinter in Problemgröße. Sehr leicht reduzierbar im Eisen-BF, sinkt auf Herdboden (normalerweise schützende erkaltete Roheisenschicht über Herdfeuerfest). Blei löst sich praktisch nicht in Roheisen – bildet tiefschmelzenden Flüssigkeitspool, auf dem Roheisen schwimmt, fördert schnelleren Herdangriff. Bei bekannten Problemen: zweite Abstichöffnung tiefer als Eisennotch zum periodischen Bleiabstich.
Titan ist stabileres Oxid als Siliciumdioxid, bildet im BF aber extrem stabile Karbide und Nitride. In geringen Mengen bilden Ti-Verbindungen leichte Schutzschicht auf Herdoberflächen, verlängern Herdleben. Deshalb werden titanhaltige Erze gezielt Sintermischungen zugesetzt. In hohen Konzentrationen versteifen dieselben Verbindungen die Schlacke, bauen schwere Herdschicht auf, verringern Herdkapazität. Wie bei Zn: Eingangsreduzierung und langsame Elimination.
Arsen
In verschiedenen Erzen. Verhalten sehr ähnlich Phosphor: fast vollständig reduziert, löst sich im Roheisen. Erhöht Flüssigkeit des Roheisens, scheint Feuerfestverschleiß zu erhöhen. Nicht vollständig in Stahlveredelung entfernt, verleiht Endstahl Sprödigkeit.
Barium
Chemisch Ca ähnlich, in einigen Eisen-/Manganerzen als sehr basisches Oxid. Nicht im BF reduziert, geht in Schlacke, erhöht Basizität. Kann Metallzusammensetzungskontrolle erschweren, wenn Betreiber nicht darauf achtet.
Chlor
Als Alkali-Chloride in Erzen, als Verunreinigung in meerwasserverarbeiteten Erzen. Auch in manchen Einspritzkohlen. In BF-Hochtemperaturzone volatilisieren, kondensieren aufsteigend an Kühlplatten – Korrosion. Auch in Aufsteigern/Absteigern, bilden Anbackungen, die Topgasdurchlass einschränken oder zu HCl (Salzsäure) reagieren und Gasreinigung angreifen.
Chrom
In manchen Erzen, wird teilweise reduziert (abhängig von Schlackebasizität und Betriebstemperatur). Normalerweise 50–60 % ins Roheisen.
Kobalt, Kupfer, Nickel
In verschiedenen Erzen. Auch in eisenhaltigen Abfällen aus Kupferindustrie, manchmal gesintert für BF zur Fe-Rückgewinnung. Alle drei fast vollständig in Roheisen reduziert, nicht in Stahlveredelung oxidiert. Bei Stählen mit strengen Duktilitätsspezifikationen können solche Erze nicht verwendet werden.
Fluor
In mehreren Erzen, Verhalten ähnlich Chlor. HF (Flusssäure) greift Gasreinigung an – bekannt.
Molybdän und Wolfram
Sehr selten, winzige Mengen – vernachlässigbar. Falls im BF, zu ≥ 90 % in Roheisen reduziert.
Zinn
Über Recyclingmaterialien (Schrott, gesinterte Stäube) in BF. Fast vollständig reduziert, löst sich im Roheisen.
Vanadium
Vorkommen und Verhalten ähnlich Cr. ~50 % des V in der Zuschlag geht in Roheisen.
Selen und Tellur
Selten, können in Rohstoffen vorkommen. Reaktionen ähnlich S, aber noch stärkere Tendenz, im Metall zu verbleiben.
Flussmittel
Kalkstein im Ofen wird kalziniert: CaCO₃ (s) = CaO (s) + CO₂ (g); ΔH = 177,8 kJ bei ~800 °C. Magnesiumcarbonat in Dolomit: MgCO₃ (s) = MgO (s) + CO₂ (g); ΔH = 167,4 kJ bei 50–100 °C niedrigerer Temperatur. Diese Reaktionen erzeugen unerwünschte Bedingungen: erheblicher Wärmebedarf und CO₂-Freisetzung im Ofen. Zusätzlicher CO₂ erhöht Sauerstoffpotenzial der Gase, hemmt letzten Reduktionsschritt (FeO → Fe). Begünstigt auch „Lösung“ von Kohlenstoff aus Koks: CO₂ + C = 2CO.
Erhebliche Betriebsverbesserung bei „selbstflussenden“ Agglomeraten aus Eisenkonzentraten als Haupt-Eisenzuschlag. Kalkstein und Dolomit können Sinterbänder- und Pelletieranlagen-Zuschlag zugegeben werden. Beim Sintern/Indurieren werden Flussmittel kalziniert und mit Eisenoxiden zu Calciumferriten und komplexeren Verbindungen umgesetzt. CaO und MgO, die so in den BF gelangen, sind CO₂-frei.
Schlacken
BF-Schlacken-Grundlagen sind komplex. Bei ~40 % ist Sauerstoff größtes Einzelelement in Schlacke. Schlacke ist Oxidsystem, ionisch. Basissystem für BF-Schlacken: Kalk-Siliciumdioxid-Aluminiumoxid (CaO-SiO₂-Al₂O₃), modifiziert durch MgO-Anteil. Abb. 4 zeigt Phasendiagramm CaO-Al₂O₃-SiO₂-10 % MgO. Aufgrund des BF-Prozesses ist Schlackenbildung mehrstufig mit erheblichen Zusammensetzungs- und Temperaturänderungen. Vier Hauptkomponenten bilden zahlreiche Verbindungen mit breitem chemisch-physikalischem Eigenschaftsspektrum. Nebenbestandteile sind besonders für Roheisenchemie und Ofensteuerung relevant, erhöhen Komplexität der physiko-chemischen Schlackeneigenschaften.
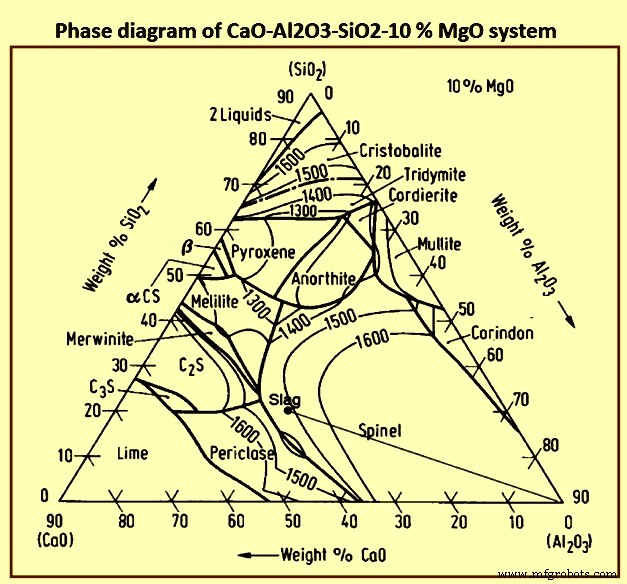
Schlacken mit ~40 % SiO₂, 48 % CaO, 12 % Al₂O₃ haben niedrige Schmelzpunkte (~1.300 °C), geeignet für S- und Si-Kontrolle im Roheisen. Häufig 6–10 % MgO statt äquivalentem CaO zur Viskositätssenkung. Geringe MnO, FeO, Na₂O, K₂O etc. senken Schmelzpunkt.
Im Ofen gibt es im Wesentlichen zwei Schlacken. Erste: „Primär-“, „Rast-“ oder „frühe“ Schlacke – hauptsächlich aus Ganggestein in Erzen/Agglomeraten und CaO/MgO aus kalzinierten Flussmitteln oder selbstflussenden Agglomerat-Anteilen. Relativ basisch vs. Endschlacke, enthält etwas FeO. „End-“ oder „Herdschlacke“ entsteht durch Vereinigung der Frühschlacke mit Koksaschenbestandteilen, die beim Verbrennen vor den Winddüsen freigesetzt werden. Endschlacke ändert Zusammensetzung weiter beim Abstieg in den Herd und Vermischung mit flüssigem Eisen, das ebenfalls in den Tiegel fließt. SiO₂-Gehalt justiert sich, FeO kann reduziert werden, S aus Koks und Flüssigeisen wird aufgenommen.
Schlackenbildung in der Schlackenbildungszone ist ofenspezifisch (Zuschlagseigenschaften, Betrieb). Zone beginnt an Kohäsionszone (Aufweichung Gutt), endet unterhalb Winddüsenhöhe. Enthält Kohäsionszone, aktiven Koksbereich, Deadman, Rennzone. Obere Schlacke = „Rast“- oder „Primärschlacke“, untere = „Herdschlacke“. Primärschlacke = alle Zuschlag-Schlackenbestandteile inkl. nicht im Granularbereich reduziertem FeO, aber ohne Koksasche/eingespritzte Kohleasche. Zusammensetzung ändert sich beim Abstieg durch Koksasche-/Kohleasche-Aufnahme, S und Si aus Gas, FeO-Reduktion. Temperatur steigt um ~500 °C bis Winddüsenniveau. Diese Änderungen beeinflussen physikalische Eigenschaften erheblich: Liquidustemperatur, Viskosität.
In Schlackenbildungszone gebildete Schlacke sammelt sich in Herdschlackenschicht, füllt Hohlräume im Herdkoks und „schwimmt“ auf Roheisenschicht. Roheisen passiert Schlackenschicht zum Roheisenhorizont. Große Grenzfläche Metall/Schlacke beim Passieren verbessert Reaktionskinetik. Resultat: erhebliche Änderungen der Roheisenchemie. Insbesondere Si- und S-Gehalte vor Schlackenschicht weit höher als im Roheisenhorizont.
Herstellungsprozess
- Hochleistungs-Automatisierung, Messung und Steuerung für Hochofenanlagen
- Granulation von Hochofenschlacke im Gießhaus: Prozesserläuterung
- Optimierung der Hochofenprozesse mit Nusskoks: Effizienz- und Kostenvorteile
- HIsmelt: Fortschrittliches Direktverhüttungsverfahren zur Roheisenproduktion
- HIsarna-Verfahren: Ultra-niedrig-karbonische Stahlproduktion
- Optimierung der Hochofenproduktivität: Schlüsselparameter und Strategien
- Verlängerung der Hochofen-Herdstandzeit durch TiO₂-Beschichtungen: Bewährter Feuerfestschutz
- Vermeidung von Unregelmäßigkeiten im Hochofenbetrieb: Bewährte Strategien
- Optimierung von Hochofen-Kühlsystemen für höhere Effizienz und längere Standzeiten
- CO₂-Emissionsreduzierung in der Hochofen-Roheisenherstellung