



Kombiniertes Blasverfahren: Verbessertes Mischen & Qualität im Konverter-Stahlwerk
Kombiniertes Blasverfahren in der Konverterstahlerzeugung
Bei der reinen O₂-Düsenblasung (Top-Blowing) entstehen Inhomogenitäten in Chemie und Temperatur im Flüssigstahl durch unzureichendes Mischen im Bad. Es bildet sich eine relativ tote Zone direkt unter der Strahlmulde. Die Notwendigkeit, den Top-Blowing-Prozess zu verbessern, führte zur Entwicklung des kombinierten Blasverfahrens (Top- und Bottom-Blowing, Mixed Blowing).
Charakterisiert durch eine Top-Blaslanze und ein System zur Bodenrührung. Konfigurationsunterschiede liegen im Boden: vollgekühlte Düsen, unge kühlte Düsen, permeable Elemente. Bodenrührung ist essenziell für hochwertige Stahlsorten und wirtschaftliche Prozessführung. Funktionalität muss über die gesamte Kampagne des Basissauerstoffkonverters (BOF) gewährleistet sein. Abb. 1 zeigt Top-Blowing vs. Kombiniertes Blasen.
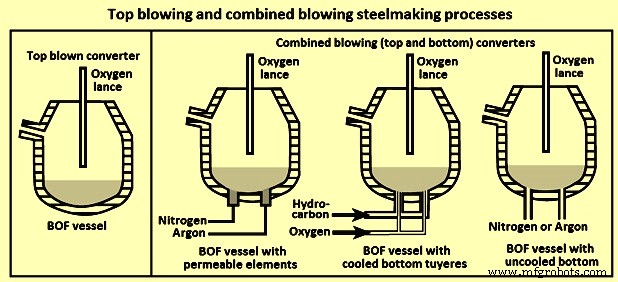
Heute Standard in Primärstahlwerken. Im Kombinierten Blas-Konverter werden Rühren und Mischen durch Top-O₂-Strahlen und Boden-Inertgasströme erzwungen → hohe Mischeffizienz. Selten: O₂-Bodenblasung mit konzentrischen Doppeldüsen + Umhüllgas (Temperatur-/Verschleißkontrolle). Meist: Inertgas-Purging durch Porensteine (höhere Verschleißkontrolle, längere Standzeit).
Erstes kommerzielles Verfahren: LBE (Lance Bubbling Equilibrium)
Entwickelt von ARBED-IRSID. Eng mit BOF verwandt: alles O₂ über Top-Lanze. Kombiniertes Blasen durch poröse Elemente im Konverterboden (Ar oder N₂). Typisch: N₂ für 60–80 % der Blaszeit (3–11 Nm³/min). Endphase (N₂-Aufnahme problematisch): Umschaltung auf Ar. Nachblasen: fast ausschließlich Ar, Rate 10–17 Nm³/min. Abb. 2 zeigt LBE-Konverter mit Porenelement-Profil.
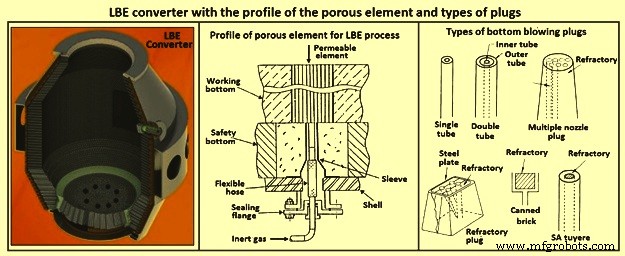
Hauptproblem: Bodenaufbau und Ausfall der Porenelemente. Schwierigkeiten bei Erhalt der Funktion führten zu unge kühlten Düsen. Auch hier: O₂ nur Top-Lanze, Inertgas über Bodenelemente (röhrenförmig, typ. 6 kleine Rohre in Feuerfestmatrix). Größere Querschnittsfläche → höhere Durchflüsse nötig für Funktionserhalt.
Konfigurationen von Bodenplugs/Düsen
Drei Grundtypen:
- Feuerfest-Element (porenplug-ähnlich): Gepresste Steine mit feinen Schlitzen. Benötigt ausreichenden Gasdruck gegen Stahleintritt. Durchdringender als Porenplugs.
- Ungekühlte Düse: Große Inertgasmengen pro Düse → lokales starkes Rühren, durchdringt Aufbau leichter. Kein O₂/Luft (keine Kühlung → zu kurze Standzeit).
- Vollgekühlte Düse: Inertgas oder O₂ blasbar → sehr starkes Rühren, fast keine Probleme bei Bodenaufbau-Durchdringung.
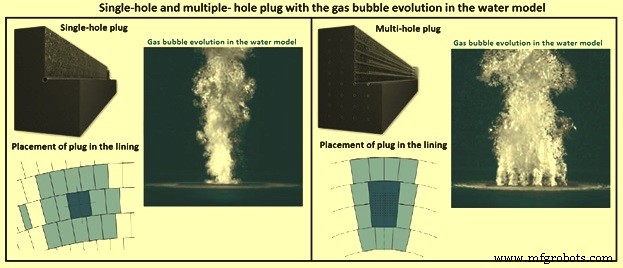
Heutiger Stand: Single-Hole Plug (SHP) und Multi-Hole Plug (MHP) Designs. Beide als State-of-the-Art etabliert. Beide mit durchflussoptimierten Rohrdurchmessern/-anzahlen. MHP für Inertgas-Purging beliebter. Beide basieren auf MgO-C-Feuerfest (100 % hochwertiges verschmolzenes Magnesia, hochwertiger Graphit, optimierte Korngrößenverteilung, teils Additive).
Ziel: Effizientes Purging bis Kampagnenende. Beeinflusst durch: angewandte Gasdurchflussbereiche, Verblockungspotenzial, Verschleißrate unter Prozessbedingungen. Höchste Sicherheitsstandards essenziell.
Verblockungspotenzial
Reduzierte Plug-Verfügbarkeit durch Bodenaufbau → niedrige Purging-Effizienz → höhere Entoxydationskosten, geringere Ausbeute, weniger effizientes Blasen. Hauptursachen: klebrige Schlacke, hohe Schlackenspritzfrequenz, Inertgasversorgungsprobleme, ungeeignetes Plug-Design. Hohes Gasdurchfluss durch SHP reduziert Verblockung bei niedriger Spritzrate; hohe Spritzrate + Aufbau oder unzureichende Gasversorgung → tiefe Infiltration SHP, geringe Wiedereröffnungswahrscheinlichkeit. MHP: zahlreiche, durchflussoptimierte Rohre (Anzahl, Ø, Anordnung) → höhere Purging-Effizienz, regelmäßige Wiedereröffnung, unempfindlich gegen Druck-/Versorgungsschwankungen.
Sicherheit
MHP-Designs bieten höchste Sicherheit. Gasrohre direkt in MgO-C-Stein gepresst. Bei Gasausfall/Reduzierung: Stahleintritt nur wenige mm in Plug. Durchbruchrisiko minimiert.
Purging-Charakteristik & Verschleiß
SHP-Strömungsregime: Übergang Blasform → Strahlform → große Gasvolumen über Einzelrohr → Zerfall in kleinere Blasen mit breiter Größenverteilung → erhöhte Verschleißraten (0,4–0,7 mm/Hitze). MHP: passendere Blasverteilung, höherer Anteil kleiner Blasen → größere spezifische Oberfläche → höhere metallurgische Effizienz. Geringerer Verschleiß durch reduzierte Rückangriffsphänomene und Turbulenzen bei niedrigeren Gasgeschwindigkeiten. Abb. 3: SHP vs. MHP Blasblasenentwicklung im Wassermodell.
Prozessablauf kombiniertes Blasen
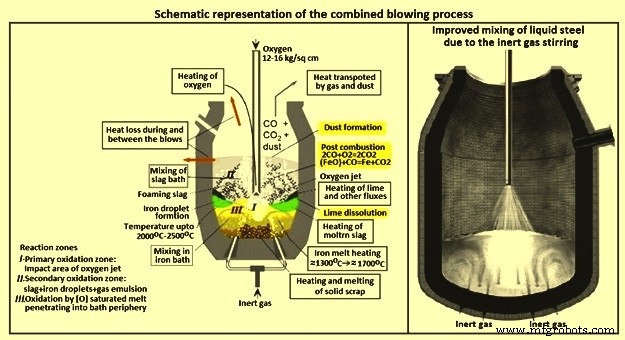
O₂ über Top-Lanze; Inertgas (N₂/Ar) über Bodenrührsteine für optimiertes Mischen. Durchflussrate und Gasart prozessphasen- und sortenabhängig. Schnellere Annäherung an Metall-Schlacke-Gleichgewicht durch Bodenrühren. Gleichgewichts- und Mischzeit abhängig von Typ, Anzahl, Position der Rührer, Durchfluss. Stärkeres Rühren verschiebt thermodynamisches Gleichgewicht in gewünschte Richtung, verkürzt Mischzeit. Umschaltung N₂→Ar je nach Endchemie. Ventilstation als Zentrale ermöglicht individuelle Durchflussregelung pro Plug.
Wie beim Top-Blowing: O₂ über Mehrlochlanze in Bad. Metalleintrübung durch Strahleinwirkung + Scherwirkung des Gasstroms im Aufprallbereich (Strahl trifft Bad, Gase werden abgelenkt). Drei Modi: (1) Dimpling (Muldenbildung), (2) Splashing (Spritzen), (3) Penetrating (Eindringen).
Menge der in Gas/Schlacke geschleuderten Eisen-Tropfen beeinflusst Metallausbeute, Feuerfestverschleiß, Entkohlerungsfortschritt. Gas-/Flüssigkeitseigenschaften bestimmen Eintauchtiefe der Mulde; kritische Tiefe = Spritzenbeginn. Spritzen steigt bis zu bestimmter Strahl-Impuls, dann abnehmend. Spritzrichtung abhängig von Düsenwinkel, Lanzenhöhe, Strahlmuldenprofil (Tiefe, Ø), Strahlüberlappung.
Zahlreiche Experimente zur Lanzen-Spitzen-Modifikation (Spritz-/Spuckkontrolle). Düsen-Ø und -Neigungswinkel entscheidend für optimale O₂-Druckverteilung. Studien zeigen: Top-Blowing + Bodenrühren > reines Top-Blowing (Spritzverhalten).
Verschiedene Bodenblasmethoden: Keramikplugs mit eingebetteten Mehrfachrohren/Schlitzen; spezielle Feuersterrührelemente; kleine ungeschützte Düsen im Konverterboden. Bodenblasung erhöht effektiv Badhöhe, anderes Feuerfestverschleißprofil als Top-Blowing. Düsenverschleiß oft stark → erosionsbeständige Hochdichtematerialien nötig.
Kombiniertes Blasen nutzt teure Gase (O₂, Ar, N₂). Genaue Messung/Summierung unterstützt wirtschaftliche Betriebsführung und enge Qualitätskontrolle (Tagesberichte für Management). Rühren: Ar/N₂ über mehrere Rührplugs im Konverterboden. Gesamtdurchfluss und Gasart pro Sequenzschritt aus geladenem Menü (aktueller Blasvorgang) vorgegeben. Gesamtdurchfluss gleichmäßig auf Controller (pro Plug) aufgeteilt → Regler-Sollwert. Gemessener Durchfluss massenkompensiert (Temp, Druck) pro Plug & Gasart → Regelmodul. 4–20 mA Ausgang steuert Regelventil.
Bei schwerer Schlacke auf Plug: Nachströmungsdruck steigt. Übersteigt Preset-Limit → Umschaltung Durchfluss- auf Druckregelung (anderer Algorithmus). Druckabfall (< Hysterese) → Rückschaltung Durchflussregelung. Automatischer Umschaltmodus (inaktiver Regelkreis trackt aktiven). Zur Optimierung Gasverbrauch/Regelbereich: zusätzliche Eintrittsdruckregelung. Kombination: Druckregelung in Zuleitung + individuelle Durchflussregelung in Rührleitungen → konstante Einzeldurchflüsse, Verblockung poröser Plugs durch zähe Schlacke vermieden. Instrumentierung zeigt Plug-Zustand. Prozesszuverlässigkeit kritisch. Fail-Safe: Zuleitung (Gasumschaltung bei Niedrigdruck), Einzelströme (Fail-Safe open bei Medien-/Stromausfall). Schematische Darstellung (Abb. 4).
Konverter-Bodenrührsystem per PLC (Stand-alone mit HMI oder Netzwerkintegration). Flexibler Betrieb: je Stahlsorte folgt Software Rührmustern (Sollwerttabellen für Ar/N₂-Durchflüsse über gesamten Heat als Funktion der geblasenen O₂-Gesamtmenge). Sollwertänderungen/Regelaktionen automatisch ohne Bedienerinteraktion (Feldsignale).
Beim Abstich, Entschlacken, Beschicken: vordefinierte Durchflüsse für reduzierten Feuerfestverschleiß und hohe Plug-Lebensdauer. Plug-Design: niedrige Erosionsgeschwindigkeit, fortgeschrittene Spallbeständigkeit, flexible Pluglänge.
Positionierung der Rührplugs bzgl. O₂-Strahlen entscheidend für Effektivität. Optimierungskriterien:
- Einfluss der O₂-Strahlen unter verschiedenen Bedingungen (Lanzenspitzen-Design, Lanzenhöhenvariabilität).
- Aspektverhältnis Badhöhe/Konverter-Ø.
- Einfluss auf Feuerfestverschleiß.
Neueste Entwicklung: patentierte alternierende Rührtechnologie. Gruppen von Rührelementen werden mit abwechselnd hohen/niedrigen Gasdurchflüssen angesteuert. Statistische Auswertung über mehrere Kampagnen nach Implementierung in BOF-Shop: Potenzial, Ar-Kosten um 30 % zu senken ohne negative metallurgische Einflüsse.
Metallurgische Effekte des kombinierten Blasens
Purging-Muster (Plug-Anzahl, Durchflüsse, Gasart/-qualität) haben bemerkenswerten Einfluss auf BOF-Metallurgie. Parameter strikt abzustimmen, sonst Prozess außer Kontrolle, angestrebte Ergebnisse nicht erreichbar.
Kohlenstoff/Sauerstoff
Bodenpurging verbessert Entkohlerungskinetik → niedrigere C-Gehalte am Blasende ohne Überoxidation. Indikator für effizientes Purging: [C]×[O]-Produkt, im Mittel 0,002–0,0025 % (deutlich niedriger als Top-Blowing). Nicht-Gleichgewichtsbedingungen im Bad und zwischen Schlacke/Bad. Geeignetes Purging-Programm treibt Reaktionen näher an Gleichgewicht → verstärkter Entkohlerungseffekt. Nachrühren intensiviert dies. Für niedrigste C-Gehalte auch C-Gehalt der Feuerfestauskleidung relevant.
Bei gleichem C-Gehalt am Abstich: gelöstes [O] niedriger als Top-Blowing → minimierter Entoxydationsmittelverbrauch in Pfanne. Chance, teure RH-Entgasung (Ruhrstahl Heraeus) einzusparen durch niedrigste Raffiniergrade beim Abstich.
Eisenausbeute
Bodenpurging, HM-Zusammensetzung ([Si]), Schlackenregime, Blasprogramme beeinflussen FeO in Schlacke → chemisches Reaktionspotenzial Schlacke/Auskleidung + Nachrühreffekt. BOF mit Bodenpurging: niedrigere Fe-Gehalte in Schlacke, geringere Schlackenvolumina vs. Top-Blowing. FeO in Schlacke am Abstich abhängig von gelöstem C im Bad.
Mangan (Mn)
Mn-Ausbeute bei gleichem C-Gehalt am Abstich höher als konventionelles Top-Blowing. Weniger FeMn für Sekundärmetallurgie-Legierung nötig (sortenabhängig). Bessere Mn-Einstellbarkeit.
Phosphor (P)
Bodenpurging: bessere P₂O₅-Aufnahme in Schlacke, schnellere Kalkslösung. Durch gespritzte Flüssigeisentropfen während Raffination (harte Blasphase) ist Schlackentemperatur höher als Bad → ungünstig für Entphosphorung. Purging senkt Schlackentemperatur deutlich (exzellente Badagitation, bessere Temperaturausgleichung Schlacke/Stahl).
Einfluss des Nachrührens
Zweck: (1) niedrigste C- und P-Gehalte am Abstich, (2) schnelle/präzise Abstichtemperaturregelung (Kühleffekt). Purging-Dauer und -Intensität entscheidend. Nachrühren verstärkt Entkohlerung signifikant (gelöstes C und O₂ näher an Gleichgewicht). Nachrühren kühlt Bad ab (verstärkt durch BOF-Schlackenzugabe) → P-Verteilung um Faktor 3 erhöht, P-Gehalte am Abstich auf 0,005 % gesenkt.
Einfluss Plug-Anordnung & -Anzahl
Purging-System beeinflusst Gleichgewichtsbedingungen im Bad während Raffination → metallurgische Ergebnisse. Bodenpurging nähert Gleichgewicht am Blasende an. Entkohlerungs- und Entphosphorungseffekt deutlich verbessert. Parameter Rp = Ist-Zustand / Gleichgewichts-Zustand. Gleichgewicht erreicht → Rp = 1. Mehr Plugs → stärkere Badagitation → höhere Rp-Werte (näher an 1). Abb. 5: Konsequenzen verschiedener Plug-Anordnungen/Anzahlen auf Gleichgewichtsannäherung (Rp).
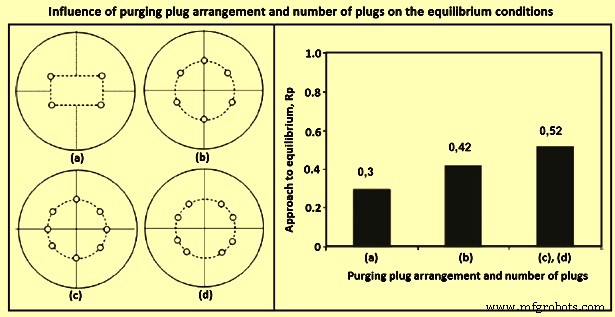
Indikator für Badagitation/Mischung: relative Mischzeit. Verkürzte Mischzeit → verbessertes Mischen/Kinetik → beschleunigte chemische Reaktionen (verkürzte Reaktionswege). Weiterer Parameter: Mischenergie (Lanzenhöhe, Geometrie, Blasbetrieb, Badpegel, bei Top-Blowing + Bodenpurging: Purging-Durchflüsse).
Schlüssel für erfolgreiches Bodenpurging: Purging-Muster, Plug-Anzahl, Verschleißraten, Verfügbarkeit jedes Plugs. Plug-Anordnung fast irrelevant (Designelement).
Einfluss der Purging-Intensität
Intensitätsniveau entscheidend für niedrigste [C]×[O]-Produkte und Eisenverluste im Bad. Mindest-Purging führt zu erheblichem Abfall des [C]×[O]-Produkts, besonders unter 0,06 Nm³/t·min.
Betriebliche Vorteile
Top-Blowing mit Bodenpurging: weniger turbulente Raffination → reduziertes Überkochen (Slopping) → höhere Ausbeuten. Gesamt-O₂-Verbrauch ~2 % niedriger, Abstichtemperatur im Mittel 10 °C niedriger vs. konventioneller BOF (bessere Badagitation, homogenisierte Bedingungen). Kalkzugabe um 10–15 % reduziert vs. Top-Blowing.
Idealer Umschaltzeitpunkt N₂ → Ar
N₂-Gehalte am Abstich flexibel einstellbar durch Verschiebung des Umschaltpunkts und spezifische Purging-Raten. Üblich: niedrige N₂-Raten zu Beginn, deutliche Ar-Steigerung nach Umschaltung. Für niedrigste [C]×[O]-Produkte: intensives Purging im letzten Drittel der Raffination ausreichend.
Normalerweise: bis 25 % der Raffinationszeit kein Einfluss von Gasart/Intensität auf N₂ im Bad. Ar hier unwirtschaftlich/zwecklos. Für niedrigste N₂-Gehalte: Umschaltung zwischen 25 % und 50 % der Blaszeit. Verzögerte Umschaltung (>50 %) → sehr hohe N₂-Gehalte am Abstich.
Bodenblasung erhöht Spritzen besonders im unteren Konverterbereich. Gleichzeitig: reduzierte Metallverluste und Schädelbildung am Konus. Erfolg hängt von Effektivität der Bodenrühreinrichtungen ab: zuverlässig, effektives Rühren, ausreichende Standzeit, keine Verblockung im Betrieb.
Schlackenspritzen & kombiniertes Blasen
Schlackenspritzen (Slag Splashing) bewährte Technik zur Erhöhung der BOF-Kampagnenlebensdauer. Nach Abstich: Schlacke mit N₂ 2–5 min auf verschiedene Auskleidungsbereiche gespritzt. Alternativen: Schlackebeschichtung, Schlackewaschen (Restflüssigschlacke im Konverter, mit Dolomit angereichert, Konverter schwenken → dünne Schicht auf Boden/Nachbarbereichen). Heißstopfen und Gunnen weitere Maßnahmen zur Feuerfestlebensdauererhöhung.
Schlackenspritzen funktioniert am besten mit cremiger, klebriger Schlacke. Aber klebrige Schlacke baut sich am Konverterboden auf, behindert freien Gasstrahl aus Düsen/Plugs oder blockiert sie vollständig. Kein Systemfehler, aber massive Verschlechterung metallurgischer Ergebnisse (ungünstige Gasverteilung).
Bei Schlackenschicht über Bodenelementen: kein gerichteter Gasstrahl möglich; Gas kriecht zwischen Auskleidung und Schlacke bis zu Riss → Entweichen. Rühreffekt nicht mehr voll etablierbar. Bei sehr dicken Schichten: Gas kriecht bis zum oberen Konus/Mund → kein Rühr-/Metallurgieeffekt. Phänomen in Abb. 6 (Verifikation mit Erdgas/Flamme). Links: Schlackenschicht deckt nur Boden. Rechts: Schlacke bedeckt Boden, unteren Knick, Mantel (intensives Schlackenspritzen).
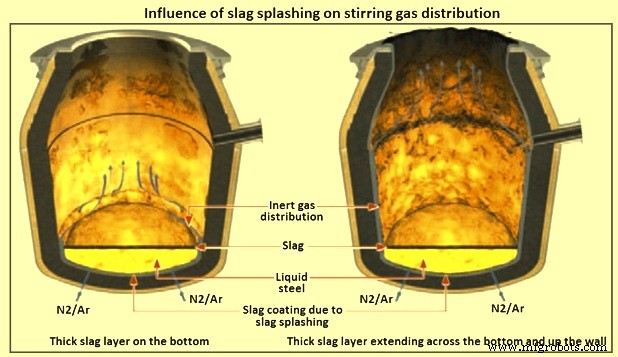
Extremfall: Inertgase haben weder Kontakt zur Schmelze noch zur Schlacke. Regelmäßige Bodenstärkenkontrolle + frühzeitige Gegenmaßnahmen nötig, um Bodenrührfunktion zu erhalten.
Vorteile des kombinierten Blasens
Grundlegende Gründe für Bodenpurging: (1) verbesserte metallurgische Ergebnisse, (2) hochwertige, wirtschaftliche O₂-Stahlerzeugung bei niedrigsten Kosten. Wichtigste Vorteile gegenüber reinem Top-Blowing im BOF:
- Beschleunigter Blaszyklus → verkürzte Tap-to-tap-Zeit.
- Kürzere, schnellere Schlackenbildung + verbesserte Schlacke-Stahl-Interaktion (bessere Bedingungen für Schrott/Flussmittel-Zugabe, höheres Schrott/HM-Verhältnis).
- Reduzierte Nachblasungen, erhöhte Trefferquote bei Chemie und Temperatur.
- Verbesserte Badhomogenisierung/Agitation und Temperaturverteilung.
- Erhöhte Genauigkeit bei Zielerreichung der Zusammensetzung.
- Verbesserte Prozesskontrolle (höhere Genauigkeit Abstichtemperatur, Elementgehalte).
- Verbesserte Stahl- und Flussmittelausbeuten (geringeres Schlackenvolumen, niedrigere Fe-Verluste in Schlacke und Schmelzstaub).
- Weniger Spritzen, Spucken, Überkochen.
- Niedrigere FeO-Gehalte, [P], [Mn]-Oxidation → niedrigerer O₂-Verbrauch.
- Niedrigerer Eisenoxid in Schlacke.
- Verbesserte Blaseffizienz durch stark intensiviertes Badrühren.
- Niedrigerer End-O₂-Gehalt im Stahl → weniger Entoxydationsmittel (Ferrolegierungen, Al).
- Verbesserte Stahlqualität (Inertgasblasung am Verfahrensende verringert Gaskonzentrationen im Metall).
- Erhöhte Feuerfestauskleidungslebensdauer durch Vermeidung überhitzter FeO-reicher Schlacke.
Nachteile
- Konverterausrüstung für Kombiblasen komplexer → höhere Shop-Kosten (aber durch Vorteile mehr als kompensiert).
- Hohe Ar-Kosten (oft teilweiser Ersatz durch N₂ angestrebt).
- Verfügbarkeit von Bodendüsen/Plugs oft <100 % (stärkerer Verschleiß vs. übrige Auskleidung).
Herstellungsprozess
- Fortschrittliche Automatisierung, Steuerung und Modellierung in der Basissauerstoff-Stahlherstellung
- Grüne Stahlerzeugung: Revolution der Industrie für einen kühleren Planeten
- HIsmelt: Fortschrittliches Direktverhüttungsverfahren zur Roheisenproduktion
- CAS-OB-Prozess: Fortgeschrittene Sekundärmetallurgie mit Argon und Sauerstoff
- Fortschrittliche kryogene Luftzerlegung: Effiziente Extraktion von Stickstoff und Sauerstoff
- Fortschrittliche Prozessleitsysteme für industrielle Effizienz
- Präzisions-Kunststoff-Spritzgießen: Effiziente Produktion langlebiger Komponenten
- CNC-Gewindeschneiden: Präzises Gewindeschneiden für hochwertige Verbindungen
- Umfassender Überblick über Stahlerzeugungsverfahren
- Der Extrusionsprozess: Anwendungen, Materialien und Verfahren im Überblick