



Optimierung der Schwefelentfernung in flüssigem Stahl
Entschwefelung von flüssigem Stahl
Die Löslichkeit von Schwefel (S) in flüssigem Eisen (Fe) ist recht hoch. Die Löslichkeit von S in festem Eisen ist jedoch begrenzt. Sie beträgt 0,002 % in Ferrit bei Raumtemperatur und 0,013 % in Austenit bei ca. 1000 °C. Daher wird beim Abkühlen von flüssigem Stahl Schwefel in Form von Eisensulfid (FeS) aus der Lösung befreit, das einen Eutektikum mit dem umgebenden Eisen bildet. Der Eutektikum segregiert an den Eisenkornkanten. Die Eutektikumtemperatur ist vergleichsweise niedrig bei ca. 988 °C. Der Fe-FeS-Eutektikum schwächt die Bindung zwischen den Körnern und verursacht einen starken Eigenschaftsabfall des Stahls bei Warmumformungstemperaturen.
Beim Stranggießen von flüssigem Stahl bewirkt der in der flüssigen Stahlschmelze vorhandene Schwefel: (i) die Bildung unerwünschter Sulfide, die körnige Schwächen und Risse im Stahl während der Erstarrung fördern, (ii) die Senkung des Schmelzpunkts und der interkristallinen Festigkeit, (iii) trägt zur Sprödigkeit des Stahls bei und wirkt somit als Spannungskonzentrator, und (iv) führt zur Warmbrüchigkeit (Hot Shortness). Als FeS-Einschlüsse im festen Stahl vorhanden, hat Schwefel mehrere nachteilige Auswirkungen auf die Stahlverarbeitung. Während der Verformung wirken FeS-Einschlüsse als Rissinitiationsstellen und Schwachzonen. Solche Einschlüsse aus Schwefel beeinträchtigen die Zähigkeit, Duktilität, Umformbarkeit, Schweißbarkeit und Korrosionsbeständigkeit des Stahls negativ. Eine Erhöhung des Mangan (Mn)-Gehalts (nicht weniger als 0,2 %) hilft jedoch, die Bildung von FeS zu verhindern. Mangan reagiert aktiv mit Eisensulfiden während der Erstarrung des Stahls und wandelt FeS gemäß der folgenden Reaktion in MnS um.
FeS (Schlacke) + Mn (Stahl) = MnS (Schlacke) + Fe
Die Schmelztemperatur von Mangansulfid (MnS) ist vergleichsweise hoch (ca. 1610 °C). Daher kann manganhaltiger Stahl im heißen Zustand umgeformt werden. Allerdings haben MnS-Einschlüsse: (i) sind spröde (weniger duktil als Stahl), (ii) können scharfe Kanten haben, und (iii) befinden sich zwischen den Stahlkörnern. All diese Faktoren bestimmen den negativen Einfluss von Sulfid-Einschlüssen auf die mechanischen Eigenschaften des Stahls.
Da Schwefel eines der schädlichen Verunreinigungen im Stahl ist, die sowohl die innere als auch die Oberflächenqualität beeinflussen, ist die Entschwefelung von Stahl während des Stahlherstellungsprozesses unerlässlich. Auch immer strengere Spezifikationsanforderungen an die Materialeigenschaften verschiedener Stahlsorten haben zu einer extremen Nachfrage nach Stahlreinheit geführt. Für die Herstellung von reinem Stahl, insbesondere im Hinblick auf die Ausscheidung von Sulfiden, ist es notwendig, dass der Schwefelgehalt in flüssigem Stahl so niedrig wie möglich gehalten wird. In der Praxis wird die Entfernung von Schwefel aus flüssigem Stahl hauptsächlich in Pfannen während der Sekundärmetallurgie erreicht.
Thermodynamik der Entschwefelung von flüssigem Stahl
Es gibt vier Aspekte, die bei der Entschwefelung von flüssigem Stahl wichtig sind. Dies sind: (i) Sulfidkapazität, (ii) Schwefelverteilungsverhältnis, (iii) Entschwefelungspotenzial, und (iv) Entschwefelungsrate.
- Sulfidkapazität – Es ist die Fähigkeit der flüssigen Schlacke, Schwefel zu adsorbieren. Dies wird oft durch das Gleichgewicht zwischen der Schlackenphase und der Gasphase in Bezug auf die Partialdrücke von Schwefel und Sauerstoff charakterisiert. Die Sulfidkapazität ist eine Eigenschaft, die nur von der Temperatur und der Schlackenzusammensetzung abhängt. Sie kann direkt durch experimentelle Tests unter isobaren und isothermen Bedingungen gemessen werden. Erreichte Daten zu den Sulfidkapazitäten vieler binärer, ternärer und mehrkomponentiger Schlackensysteme sind in der Literatur verfügbar. Die Sulfidkapazität der Schlacke nimmt normalerweise mit steigender Temperatur und Konzentration basischer Oxide zu. Daher sind stark basische Pfannenschlacken für die Stahlentschwefelung zu verwenden. Verschiedene mathematische Modelle wurden ebenfalls entwickelt, um die Sulfidkapazität mehrkomponentiger flüssiger Schlacken zu berechnen.
- Schwefelverteilungsverhältnis – Schwefel verteilt sich im Gleichgewicht zwischen der Metall- und Schlackenphase. Das Schwefelverteilungsverhältnis hängt normalerweise von der Sauerstoffaktivität im flüssigen Stahl ab. Die Stahlentschwefelung wird effektiver mit abnehmender Sauerstoffaktivität.
- Entschwefelungspotenzial – Das Entschwefelungspotenzial ist ebenfalls eine Funktion der Schlackenzusammensetzung. Um das Schlackenverhalten zu charakterisieren, wird allgemein ein Kalksättigungsindex verwendet, der durch das Verhältnis des tatsächlichen CaO-Gehalts (Calciumoxid) zum CaO-Gehalt für kalksättigte Schlacken definiert ist. Der „Kalksättigungsindex“ ändert sich mit der Schlackenzusammensetzung. Der Kalksättigungsindexwert für kalksättigte Schlacke beträgt eins. Schlacken mit einem Kalksättigungsindex von weniger oder mehr als eins sind untergesättigte Schlacken oder Schlacken mit einem Kalküberschuss. Der Einfluss des Kalksättigungsindex auf das Entschwefelungspotenzial ist in Abb. 1 dargestellt. Das höchste Entschwefelungspotenzial kann durch Verwendung kalksättigter Schlacken erreicht werden. Eine Untergesättigung von Kalk in der Pfannenschlacke führt aus thermodynamischen Gründen zu einer Verringerung der Entschwefelung. Im Gegensatz dazu führt ein Kalküberschuss zu heterogenen Schlacken, was aus kinetischen Gründen zu einer Verringerung des Entschwefelungspotenzials führt. Daher ist eine Optimierung der Schlackenzusammensetzung erforderlich, um eine zufriedenstellende Entfernung von Schwefel aus flüssigem Stahl zu gewährleisten.
- Entschwefelungsrate – Die Sulfidkapazität sowie das Entschwefelungspotenzial beschreiben die maximale Fähigkeit von Schlacken, Schwefel im thermodynamischen Gleichgewicht zu absorbieren. In der Praxis gibt es eine Pfannenbehandlungszeit, die an die Produktionsanforderungen des Stahlwerks angepasst werden muss. Ein schneller Veredelungsprozess in den Pfannen ist wünschenswert. Es wurde festgestellt, dass bei Stahlherstellungstemperaturen die Reaktionsgeschwindigkeit zwischen der Metall- und Schlackenphase größtenteils durch den Stofftransport bestimmt wird. Was die Stahlentschwefelung mit einer veredelnden Pfannenoberflächenschlacke betrifft, so ist die Reaktionsgeschwindigkeit davon abhängig, wie schnell Schwefel von der Metallphase zur Metall/Schlacke-Grenzfläche transportiert wird und wie schnell er von der Grenzfläche in die Schlackenphase transportiert wird. In diesem Fall führt ein schneller Stofftransport, verursacht durch intensives Gasrühren, zu einer Beschleunigung der Entschwefelungsrate. Heute ist die Gasrührbehandlung von flüssigem Stahl in der Pfanne eine Standardbetriebs Praxis. Für die Durchführung der Gasrührbehandlung wird Inertgas (normalerweise Argongas) durch poröse Stopfen im Pfannenboden oder mittels einer eingetauchten Topflanze in den flüssigen Stahl eingeblasen. Das eingeblasene Gas steigt in Form von Gasblasen im flüssigen Stahl auf und trennt sich an der Badsoberfläche. Aufgrund der Auftriebskraft der Gasblasen wird ein zirkulierendes Strömungsfeld des flüssigen Stahls in der Pfanne gebildet. Das Muster des Stahlströmungsfeldes ist von großer Bedeutung für den Entschwefelungsprozess. Die Strömungsgeschwindigkeit des flüssigen Stahls nimmt mit der Erhöhung der Rührgasrate zu. Daher kann eine Beschleunigung der Reaktionen zwischen Stahl und Schlackenphase erreicht werden.
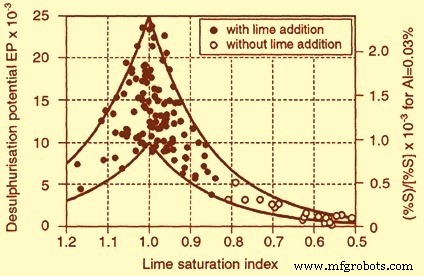
Abb. 1: Einfluss des Kalksättigungsindex auf das Entschwefelungspotenzial
Die Entschwefelungsrate nimmt erheblich zu, wenn die Gasrührrate einen kritischen Wert überschreitet. Dieses Phänomen kann durch Emulsifikation von Schlackentröpfchen in die Metallphase verursacht werden.
Theoretische Aspekte der Schlackenemulsifikation
Die Entschwefelung von flüssigem Stahl durch Schlacke-Metall-Reaktion ist eine Austauschreaktion zwischen zwei nicht mischbaren Phasen, thermodynamisch geregelt durch das Schwefelverteilungsverhältnis zwischen den beiden Phasen, und kinetisch geregelt durch die Grenzflächen-Austauschfläche und die Schwefeltransfer-Treibkraft. Die kinetischen Aspekte können durch fluiddynamische Effekte geeignet beeinflusst werden. Da ordnungsgemäßes Bad-Rühren, induziert durch Gaseinblasung, die relative Geschwindigkeit an der Grenzfläche von Metall und Schlacke beeinflusst, beeinflusst es wiederum den Stofftransportkoeffizienten des gelösten Stoffs. Hohe Grenzflächengeschwindigkeiten können sogar Schlackenemulsifikation verursachen, was zu einer großen Erhöhung der Austauschoberfläche führt. Zudem beschleunigt effizientes Metallmischen im flüssigen Stahlbad das Erreichen des gewünschten endgültigen Schwefelgehalts im flüssigen Stahl, was zu einer Verringerung der Dauer der Entschwefelungsoperation führt.
Wissen über die durch Gaseinblasung induzierte In-Pfannen-Fluiddynamik ist daher erforderlich, um die besten Bedingungen in Bezug auf geeignetes Strömungsfeld zu erreichen, nämlich: (i) an der Metall-Schlacke-Grenzfläche, um Emulsifikation zu begünstigen und damit die chemische Kinetik zu beschleunigen, und (ii) im Pfannenbad, um das Mischen des gerade entschwefelten Stahls an der Grenzfläche mit dem flüssigen Stahl im Pfannenvolumen bis zum Erreichen perfekten Mischens im gesamten Pfannenvolumen beim Ziel-Schwefelgehalt zu ermöglichen. Andererseits sind zu intensive Rührmaßnahmen, die mit hohen Betriebskosten und Badtemperaturverlusten verbunden sind, zu vermeiden.
Mechanische Energie wird durch (i) Bodenblasen, von einem oder mehreren porösen Stopfen, (ii) Topfblasen, durch Lanze, oder (iii) kombiniertes Blasen an das Bad übertragen. Mehrere Untersuchungen wurden zu den Auswirkungen von Gasrühren auf die In-Pfannen-Fluiddynamik durchgeführt, fokussiert auf den Gaspfad oder auf Schlacke-Metall-Grenzflächenprozesse, einschließlich der Entschwefelungsreaktion. Die relevantesten Aspekte, die sich aus diesen Untersuchungen ergeben, sind folgende.
- In mehreren Stahlherstellungsprozessen, bei denen Bad-Rühren betroffen ist, hängen die Mischzeiten von der an das Bad in der Pfanne übertragenen Leistung mit dem Exponenten 0,3 – 0,4 ab.
- Das einpolige Bodenblasen, das die kürzesten Mischzeiten für ein festes Bad und eine feste Gasflussrate liefert, wird mit einem exzentrisch zum Pfannenmittelpunkt positionierten Stopfen erreicht. Eine Position zwischen Viertel und halben Pfannenradius ist generell erwünscht.
- Mehrere poröse Stopfen im Pfannenrühren sind sorgfältig einzustellen, um die relative Geschwindigkeit an der Grenzfläche Schlacke-Metall zu begünstigen, die Emulsifikation begünstigt. Asymmetrische Stopfenpositionen erwiesen sich als maximal effizient bei der Reduzierung der Mischzeiten. Mit symmetrischen Stopfenpositionen werden im Pfannenbad Rückströmungen induziert, die Zonen mit gegenläufigen Strömungen erzeugen, die ihre Rühreffekte zerstören. Lanzenblasen ist vorteilhaft für Emulsifikation, während Bodenrühren vorteilhaft für Pfannenmischen ist. Ein geeignetes kombiniertes Blasen vereint die beiden gewünschten Effekte.
- Untersuchungen zum Einfluss der Schlackeneigenschaften auf das Emulsifikationsphänomen zeigen, dass kritische Bedingungen erfüllt sein müssen für die Stahlgeschwindigkeit an der Grenzfläche mit der Schlacke und die Gasflussrate aus den Stopfen, um den Emulsifikationsbeginn zuzulassen. Diese Beziehungen berücksichtigen physikalische Schlackeneigenschaften wie Viskosität und Dichte.
- Unter den Parametern, die verbesserte Bedingungen für Mischen in der Pfanne und Stofftransfer an der Schlacke-Metall-Grenzfläche definieren, ist das Verhältnis zwischen Pfannendurchmesser (D) und Badhöhe (H) von großer Bedeutung. Normalerweise ist das Verhältnis D/H nicht weit von 1 entfernt.
- In der Literatur verfügbare Daten zum Einfluss der Gasflussrate auf die Entschwefelungsrate zeigen, dass der interessanteste Aspekt darin besteht, dass eine Einschalt-Gasflussrate gefunden werden muss, um die Entschwefelungsrate signifikant zu erhöhen.
Entschwefelungsprozess
Primär gibt es zwei Optionen für die Entfernung von Schwefel aus dem flüssigen Stahl. Dies sind: (i) mittels Metall-Schlacke-Reaktion, wo die Oberschlacke intensiv mit dem flüssigen Stahl gemischt wird, und (ii) durch Injektion von metallischem Calcium (Ca) in flüssigen Stahl, wo eine Ausscheidung von Sulfiden erfolgt.
Die Pfannenoberflächenschlacke nach der Primärmetallurgie besteht normalerweise aus: (i) Schlacke, die aus dem Primärmetallurgieofen mitgeführt wird, (ii) Entoxidationsprodukten, (iii) Restpfannenschlacke der vorherigen Schmelze, (iv) Verschleiß der Pfannenauskleidung und (v) Schlackenbildnern, die in die Pfanne gegeben werden.
Für eine effiziente Entschwefelung muss der Stahl entoxidiert sein und der Schlackeneintrag aus dem Primärmetallurgieofen minimiert werden. Pfannen, die mit Feuerlehm- und Aluminiumoxid-Feuerfestmaterialien ausgekleidet sind, sind nicht geeignet, wenn ein niedriger Schwefelgehalt im Stahl erreicht werden soll. Dolomit- oder andere basische feuerfeste Auskleidungsmaterialien sind für eine effiziente Entschwefelung zu verwenden.
Nach dem Abstich des flüssigen Stahls aus dem Primärmetallurgieofen ist die Menge der mitgeführten Schlacke nicht bekannt. Ein weiterer unbekannter Parameter ist der Aluminium (Al)-Verlust während des Abstichs, der zu unterschiedlichen Mengen an Al₂O₃ in der Schlacke führt. In der Sekundärmetallurgie ist es essenziell, die Zusammensetzung und Menge der Pfannenschlacke unmittelbar nach dem Abstich zu kennen, um die Pfannenschlacke für den Zweck der Entoxidation und Entschwefelung modifizieren zu können. Normalerweise werden Kalk (CaO), Aluminiumoxid (Al₂O₃) und Schlackenentoxidationsmittel verwendet, um die Pfannenschlacke zu modifizieren. Für die Stahlentschwefelung ist es wichtig, den Massenanteil von FeO und MnO auf ein niedriges Niveau zu reduzieren. Der Entschwefelungsprozess verwendet die folgenden verschiedenen Schritte.
- Schlackenanpassung bezüglich (i) Schlackenentoxidation und (ii) Kalksättigung
- Schlackenhomogenisierung und Verflüssigung
- Reduktion von FeO und MnO
- Intensives Rühren für Entschwefelung
Abhängig von den metallurgischen Reaktoren (Vakuumentgasungsanlage, Pfannenofen etc.) benötigen diese Prozessschritte unterschiedliche Zeiträume. Die verfügbare Behandlungszeit in der Sekundärmetallurgie wird zunächst durch die Gießzeiten bestimmt. Die Gießzeiten in Stahlwerken liegen in einem Bereich von 25 bis 60 Minuten, abhängig von mehreren Faktoren. Im Falle eines schnellen Gießprozesses steht nur eine kurze Zeit für die Sekundärmetallurgie zur Verfügung, die nicht ausreicht, um alle oben genannten Schritte durchzuführen. Daher erfordert der Entschwefelungsprozess nicht nur metallurgisches Wissen, sondern beinhaltet auch einen logistischen Aspekt, der eine große Herausforderung für den Stahlmacher darstellt.
Synthetische Schlackepraxis wird normalerweise für die Entschwefelung von flüssigem Stahl verwendet. Die synthetische Schlackepraxis wird angewendet, um folgende Ziele zu erreichen.
- Zur Abdeckung der Oberfläche des flüssigen Stahls zur Reduzierung der Wärmeverluste.
- Zur Vermeidung der Wiederoxidation des flüssigen Stahls durch atmosphärischen Sauerstoff.
- Zur Entfernung von Einschlüssen aus dem flüssigen Stahl.
Die Verwendung von synthetischer Schlacke kann Stahl bis zu 50 % bis 60 % des ursprünglichen Schwefelgehalts im Stahl entschwefeln. Die wünschenswerten Eigenschaften der synthetischen Schlacke sind: (i) die Schlacke soll eine hohe Sulfidkapazität haben, (ii) sie soll basisch sein, (iii) sie soll flüssig sein, um schnellere Reaktionsraten zu erhalten, und (iv) sie soll keinen übermäßigen Feuerfestverschleiß verursachen.
Argonblasung wird normalerweise durchgeführt, um intensives Mischen für eine effiziente Entschwefelung zu erhalten. Mit synthetischer Schlacke der gewünschten Basizität und Sulfidkapazität kann entoxidierter Stahl auf bis zu 0,005 % entschwefelt werden.
Gestaltung synthetischer Schlacke
In Pfannen, die mit Dolomit- oder Magnesitziegeln ausgekleidet sind, sind die Hauptbestandteile der anfänglichen Pfannenschlacke CaO, Al₂O₃, SiO₂, FeO, MnO und MgO. Während der Pfannenbehandlung zur Entschwefelung müssen die Bestandteile FeO und MnO gut reduziert werden. Zusätzlich müssen die Gehalte an CaO, Al₂O₃, SiO₂ und MgO in einem geeigneten Bereich gehalten werden, um eine flüssige und homogene Pfannenschlacke zu erhalten. Ein hoher Überschuss an CaO und MgO führt zu heterogenen Schlacken, was einen negativen Einfluss auf die Prozessleistung hat und daher zu vermeiden ist.
Die synthetische Schlacke enthält normalerweise CaO, CaF₂ und Al₂O₃ und mit einer kleinen Menge SiO₂. Der Hauptbestandteil der synthetischen Schlacke ist Kalk (CaO). Calciumfluorid (CaF₂) erhöht die Sulfidkapazität der Schlacke und hilft, die Schlacke zu verflüssigen. Häufig ist Al vorhanden, um den flüssigen Stahl zu entoxidieren, da der Transfer von Schwefel vom flüssigen Stahl zur Schlacke von der Übertragung von Sauerstoff von der Schlacke zum Stahl gefolgt wird. Daher ist eine effektive Entoxidation des Stahls für eine effiziente Entschwefelung unerlässlich.
Typischerweise besteht die Zusammensetzung der synthetischen Schlacke aus 45 % bis 55 % CaO, 10 % bis 20 % CaF₂, 5 % bis 16 % Al₂O₃ und bis zu 5 % SiO₂. Diese Schlacke ist im festen Zustand vorgeglüht.
Probleme im Zusammenhang mit der synthetischen Schlackepraxis
Die synthetische Schlackepraxis erscheint einfach und erfordert nicht viel Kapitalinvestition. Bestimmte Probleme im Zusammenhang mit der synthetischen Schlackepraxis sind wie folgt.
- Die Entschwefelung kann von Schmelze zu Schmelze variieren, wenn der Schlackeneintrag aus dem primären Stahlschmelzofen nicht kontrolliert wird. Der Sauerstoffgehalt des flüssigen Stahls muss für konsistente Ergebnisse gleich sein.
- CaO ist der Hauptbestandteil. Es ist hygroskopisch und führt zur Aufnahme von Wasserstoff (H₂) in den Stahl.
- Argonblasung wird durchgeführt, um das Bad zu rühren. Der Temperaturabfall durch das Blaschen von Argon kann in der Größenordnung von 10 °C bis 25 °C für eine Schmelze von 150 bis 250 Tonnen Gewicht betragen. Der Temperaturabfall resultiert aus Strahlungswärmeverlusten von der Oberfläche und Wärmeübertragung durch das Argonblaschen. Die Schlacke greift das Pfannenfeuerfest an. Übermäßige Mengen an CaF₂ führen zu Feuerfestverschleiß. Höhere Abstichtemperaturen haben ebenfalls einen Einfluss auf den Feuerfestverschleiß.
Eine vorgeschmolzene Schlacke auf Basis von CaO und Al₂O₃ mit einer kleinen Menge CaF₂ kann das Problem des Feuerfestverschleißes und der Wasserstoffaufnahme reduzieren. Die Zusammensetzung von CaO und Al₂O₃ kann so gewählt werden, dass sie bei 1400 °C bis 1450 °C schmilzt. Eine kleine Menge CaF₂ kann hinzugefügt werden. Diese aufgeschmolzene Schlacke, wenn sie für die Entschwefelung verwendet wird, weist reduzierte Probleme im Zusammenhang mit der vorgeglühten Schlacke auf.
Ein wichtiger Parameter zur Charakterisierung der synthetischen Schlacke für ihre Eignung zur Entschwefelung von flüssigem Stahl ist die Sulfidkapazität der Schlacke. Weiterhin hängt der Grad der Entschwefelung vom Grad der Entoxidation ab. Aluminium-getöteter Stahl kann effektiver entschwefelt werden als Stahl, bei dem entweder Fe-Mn oder Fe-Si zur Entoxidation des Stahls verwendet wird.
Herstellungsprozess
- Stahlwolle: Geschichte, Produktion und Sicherheitsaspekte
- Stahlrohr: Typen, Geschichte und moderne Fertigung
- Die Kunst der Schere: Von antiken Federklingen zu modernen Präzisionswerkzeugen
- Entwicklung der Badewanne: Von antiken Bädern zur modernen Fertigung
- Sicherheitsnadel: Von antiken Fibeln zur modernen Fertigung
- Zink: Eigenschaften, Anwendungen und Produktionsprozess
- Kugellager: Entwicklung, Fertigung und Qualitätssicherung
- Edelstahl: Eigenschaften, Herstellung und zukünftige Anwendungen
- Was ist A2-Stahl? Eine vielseitige, kosteneffektive Werkzeugstahlsorte für Industrie und Holzbearbeitung
- Die richtigen Werkzeugstahl-Güten für optimale Leistung wählen