



Wesentliche Konstruktionsmerkmale eines AC-Lichtbogenofens für effiziente Stahlproduktion
Konstruktionsmerkmale eines AC-Lichtbogenofens
Elektrolichtbogenöfen (EAF) für die Stahlerzeugung wenden hohen Strom und niedrige Spannung auf die Beschickungsmaterialien an, um diese zu schmelzen und zu veredeln. Der EAF ist ein Chargenofen, der aus einem feuerfest ausgekleideten Gefäß besteht, das mit einem einziehbaren Dach bedeckt ist, durch das die Elektroden in den Ofen eintreten. Allgemeine Merkmale eines typischen AC-Lichtbogenofens sind in Abb. 1 dargestellt.
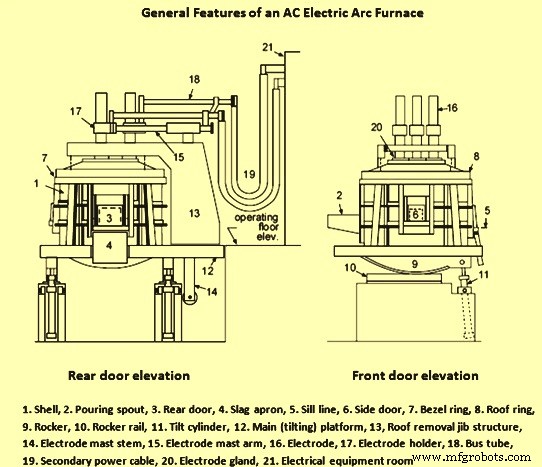
Abb. 1 Allgemeine Merkmale eines AC-Lichtbogenofens
Der EAF hat einen großen, schalenförmigen Körper mit einer tellerförmigen Pfanne. Der Mantel hat eine feuerfeste Auskleidung im Inneren. Die Reaktionskammer des Ofens wird von oben durch ein abnehmbares Dach aus feuerfesten Ziegeln, gehalten von einem Dachring, abgedeckt. Er wird mit dreiphasigem Wechselstrom (AC) gespeist und hat drei Graphitelektroden, die über flexible Kabel und wassergekühlte Kupferröhren angeschlossen sind.
Das Design von Elektrolichtbogenöfen hat sich in den letzten Jahren erheblich verändert. Der Schwerpunkt lag auf der Vergrößerung der Öfen, der Erhöhung der Leistungseingangsraten und der Erhöhung der Geschwindigkeit der Ofenbewegungen, um die stromlose Zeit im Ofenbetrieb zu minimieren.
Mezzanin-Ofeninstallation
Moderne Stahlwerke mit EAFs nutzen meist eine Mezzanin-Ofeninstallation. Bei dieser Installationsart sitzt der Ofen auf einer oberen Ebene über dem Werkstattboden. Der Ofen wird auf einer Plattform getragen, die mehrere Konfigurationen annehmen kann. In der Halbplattform-Konfiguration ist die Elektrodensäulenstütze und das Dachhebegestell während Betrieb und Abstich an die kippbare Plattform angeschlagen. Beim Beschicken des Ofens wird die komplette Einheit angehoben und geschwenkt. Dieses Design ermöglicht die kürzeste Elektrodenarmkonfiguration. Im Vollplattform-Design werden die Elektrodensäulenstütze und die Dachhebemontage vollständig von der Plattform getragen.
Funktionelle Komponentengruppen
Die verschiedenen Komponenten des EAF lassen sich in funktionale Gruppen einteilen: (i) Ofenstrukturen zur Aufnahme von Schrott und Flüssigstahl, (ii) Komponenten, die Bewegung des Ofens und seiner Hauptstrukturen ermöglichen, (iii) Komponenten, die die elektrische Energieversorgung des EAF unterstützen, und (iv) Hilfsprozessausrüstung, die auf dem Ofen oder an seiner Peripherie installiert sein kann.
Ofenstrukturen
Der EAF ist zylindrisch geformt. Sein Boden besteht aus einem kugelförmigen Bodenabschnitt. Der darauf sitzende Mantel ist zylindrisch und das Ofendach ist eine abgeplattete Kugel. Der Ofenboden sitzt auf einem Kipprahmen, der ein gekrümmtes Segment mit Zahnradverzahnung hat. Dieses Segment sitzt auf einer Schiene. Wenn der Kippzylinder ausgefahren wird, kippt der Ofen vorwärts zum Abstich. Zum Entfernen der Schlacke wird der Ofen rückwärts gekippt, wozu der Kippzylinder vollständig eingefahren wird.
EAFs sind heutzutage in Split-Shell-Bauweise ausgeführt. Bei dieser Bauweise kann der obere Teil des Ofenmantels schnell entkoppelt und vom Boden entfernt werden. Dies minimiert die Stillstandszeiten beim Austausch des oberen Mantels erheblich. Nach Entfernen des oberen Mantels kann auch der Ofenboden relativ schnell ausgetauscht werden.
Die Ofenwand oberhalb der Schlackelinie besteht meist aus wassergekühlten Paneelen. Diese Paneele hängen an einem wassergekühlten Käfig, der sie trägt. Wassergekühlte Paneele ermöglichen sehr große Wärmeeinträge in den Ofen, ohne die Ofenstruktur zu beschädigen. Parameter, die die Paneelebensdauer stark beeinflussen, sind Wassermenge und -qualität, Wasserdurchflussrate und -geschwindigkeit, Eintrittswasserdruck und Druckabfall über das Paneel, Rohr-/Paneelbaumaterial und Rohrdurchmesser. Wassergekühlte Paneele müssen hohen thermischen und mechanischen Lasten standhalten.
Das Ofendach ist entweder kuppelförmig oder ähnelt einem flachen Kegelabschnitt, wie es bei wassergekühlten Dächern in moderner Praxis häufiger vorkommt. Das Dach besteht aus einem wassergekühlten Dachring, der den äußeren Umfang des Dachkäfigs bildet. Dieser Käfig fungiert als Teil der Hebestruktur für das Dach. Wassergekühlte Paneele werden in diesen Käfig eingesetzt und haben eine zylindrische Öffnung in der Mitte. Der feuerfeste Delta-Abschnitt wird eingesetzt, um diese Öffnung zu füllen. Dieser Delta-Abschnitt hat eine minimale Öffnung um die Elektroden, ohne Risiko von Lichtbogenüberschlag zwischen Elektroden und wassergekühlten Paneelen. Das gesamte Ofendach ist am Dachhebesäulen-Ausleger freitragend. Typischerweise können Dach- und Elektrodenstützen gemeinsam oder unabhängig geschwenkt werden. Der Elektrodenhub ermöglicht das Schwenken der Elektroden, während das Dach auf dem Ofenmantel ruht, was den Austausch des Delta-Abschnitts ohne Demontage des Dachs erlaubt. Generell wird für ein Vollplattform-Design eine schwenkbare Stütze mit Lagerbock, Bockrad und Portalgelenkarm verwendet. Für größere Öfen wird ein Dachhebeportal eingesetzt.
Der Ofenboden besteht aus einem Stahlmantel mit mehreren Schichten Feuerfestmaterial. Der Ofenboden besteht aus einem kugelförmigen Plattenabschnitt. Dieser Abschnitt ist feuerfest ausgekleidet, wobei die Auskleidung normalerweise aus einer Sicherheitsauskleidung mit einer darauf gestampften Arbeitsauskleidung besteht. In Öfen, in denen Gasrührelemente im Ofenboden installiert sind, werden spezielle Taschenblöcke während der Installation der Ziegelsicherheitsauskleidung eingebaut. Alternativ werden Rührelemente abgesenkt und das Feuerfestmaterial um sie herum gestampft. Der Ofenbodenabschnitt enthält auch den Abstichmechanismus.
Für Ofenoperationen werden üblicherweise mehrere Öffnungen vorgesehen. Die offensichtlichsten sind die drei Elektrodenöffnungen, die den Elektroden den Eintritt in den Ofen durch das Dach ermöglichen. Zusätzlich wird eine vierte Öffnung im Ofendach für die Absaugung der Ofengase vorgesehen. Eine fünfte Öffnung kann aus verschiedenen Gründen vorgesehen werden, wie kontinuierliche DRI/HBI-Zufuhr, Kohleeinspritzung oder Kalkeinspritzung. Diese Öffnungen liegen hoch im Ofen und beeinflussen die Lufteinfiltration nicht so stark wie untere Öffnungen. Die unteren Öffnungen im Ofen umfassen das Abstichloch, das mit Sand gefüllt ist, und die Schlackentür. Die Schlackentür war ursprünglich vorgesehen, um das Ablassen der Schlacke aus dem Ofen zu ermöglichen. In modernen Öfen wird sie auch für den Zugang zu Oxibrenner und Sauerstofflanzen genutzt. Mehrere Anschlüsse sind üblicherweise um den Umfang des Ofenmantels für Brenner vorgesehen. Gelegentlich kann eine Öffnung hoch an der Ofenwand vorgesehen werden, um einer wassergekühlten Entkohlung Lanze Zugang zum Ofen zu geben. Weitere Öffnungen können tief an der Ofenwand oder tatsächlich im Ofenboden vorgesehen werden, um Inertgase, Sauerstoff, Kalk oder Kohlenstoff zu injizieren.
Ofenbewegungen
Für EAF-Operationen ist es notwendig, dass mehrere Ofenkomponenten bewegt werden. Typische Bewegungsanforderungen umfassen Dachheben/schwenken für Schrottbeschickung, Elektrodenheben/senken und schwenken für Schrottbeschickung, Elektrodenheben/senken für Lichtbogenregelung, Ofenvorwärtskippen für Abstich, Schlackentür auf/ab für Entschlackungsoperationen, Ofenrückwärtskippen für Schlackenentfernung, Elektrodenklemmen/lösen zur Einstellung der Arbeitslänge der Elektrode und Bewegung beliebiger Hilfssysteme wie Brennerlanze.
Der EAF wird sowohl für Abstich als auch für Schlackenentfernung gekippt. Beim Ofenabstich hängt der maximale Vorwärtskippwinkel von der Art des Ofenbodens ab. Für konventionelles Auslauflochabstichen ist ein Kippwinkel von 45 Grad erforderlich, um den Ofen vollständig abzustichen. Für Bodenabstichöfen beträgt der maximale Kippwinkel meist 15 bis 20 Grad. Eine wichtige Anforderung für schlackenfreies Abstichen ist, dass der Ofen schnell zurückgekippt werden kann, sobald Schlacke in die Kelle mitübergeht. Die typische maximale Vorwärtskippgeschwindigkeit beträgt 1 Grad pro Sekunde und die Rückkippgeschwindigkeit 3 bis 4 Grad pro Sekunde.
Normalerweise werden Ofenbewegungen mittels eines zentralen Hydrauliksystems durchgeführt, das die Antriebskraft liefert. Das Hydrauliksystem besteht aus einem zentralen Reservoir, Filtern, einem Akkumulator, Hydraulikventilen und Hydraulikleitungen. Wenn Hydraulikflüssigkeit in einer von zwei Richtungen innerhalb eines gegebenen Kreislaufs durch Ventile strömt, werden Hydraulikzylinder ausgefahren oder eingefahren, um die Bewegung verschiedener mechanischer Komponenten zu bewirken. Ohne ausreichenden Flüssigkeitsdurchfluss und Druck in einem Kreislauf ist Bewegung nicht möglich. Daher können Probleme wie niedriger Flüssigkeitsstand, niedriger Akkumulatordruck, Systemlecks, Flüssigkeitsabbau durch Überhitzung, Feststoffablagerungen in Ventilen oder Hydraulikleitungen und Verschleiß an mechanischen Komponenten zu schlechter Systemleistung und in einigen Fällen zum Systemausfall führen.
Ofenkühlwassersystem
Das Kühlwassersystem ist wichtig und integraler Bestandteil des EAF-Betriebs. Es gibt mehrere Kühlsysteme. Einige Vorgänge, wie Transformatorenkühlung, Delta-Schlusskühlung, Busrohrkühlung und Elektrodenhalterkühlung, erfordern extrem sauberes, hochwertiges Kühlwasser. Diese Systeme bestehen normalerweise aus einem geschlossenen Kreislauf, der Wasser durch diese empfindlichen Geräte leitet. Das Wasser im geschlossenen Kreislauf durchläuft einen Wärmetauscher zur Wärmeabfuhr. Der Kreislauf auf der offenen Seite des Wärmetauschers führt typischerweise zu einem Kühlturm zur Energieableitung. Andere wassergekühlte Elemente wie Ofenseitenpaneele, Dachpaneele, Abgasrohrleitungen, Ofenkäfig etc. erhalten typischerweise Kühlwasser aus einem Kühlturm.
Der Kühlkreislauf besteht typischerweise aus Förderpumpen, Rücklaufpumpen, Filtern, Kühlturmzellen und Durchflussüberwachungsinstrumentierung. Empfindliche Geräte haben normalerweise Instrumentierung zur Messung und Überwachung von Kühlwasserdurchfluss und -temperatur. Bei wassergekühlten Geräten kann eine Unterbrechung des Durchflusses oder unzureichende Wassermengen zu schwerer thermischer Überlastung und in einigen Fällen zu katastrophalem Versagen führen.
Schmiersystem
Normalerweise verfügt der EAF über ein automatisches Schmiersystem, das verschiedene bewegliche Teile basierend auf verschiedenen Vorgängen während eines Abstichs schmiert. Zum Beispiel werden einige Teile alle drei Dachschwenkungen nach dem Abstich geschmiert. Einige Komponenten wie Rollenlager sind kritisch für den Ofenbetrieb und werden periodisch von Hand geschmiert. Schwer zugängliche Stellen werden mit Schläuchen und Ferblöcken bedient.
Hilfssysteme
Der EAF verfügt über mehrere Hilfssysteme, die für den Ofenbetrieb und die Leistung integraler Bestandteil sind. Diese Systeme werden im Folgenden beschrieben.
- Sauerstofflanzensystem: Der Einsatz von Sauerstoff im EAF hat in der jüngsten Vergangenheit erheblich zugenommen. In der Vergangenheit, als ein Sauerstoffverbrauch von weniger als 10 m³ pro Tonne Stahl üblich war, wurde das Lanzen manuell mit einer verbrauchbaren Rohrlanze durchgeführt. Moderne EAFs verwenden automatische Lanzen, und viele Anlagen nutzen nun eine nicht verbrauchbare, wassergekühlte Lanze zur Injektion von Sauerstoff in den Stahl. Viele dieser Lanzen haben auch die Fähigkeit, Kohlenstoff zu injizieren.
- Kohlenstoffinjektionssystem: Moderne EAFs verfügen normalerweise über Kohlenstoffinjektionseinrichtungen. Kohlenstoff ist entscheidend für den Schlackenschaumvorgang, der für Hochleistungsöfen notwendig ist.
- Oxi-Brennersystem: Oxi-Brenner sind jetzt fast Standardausrüstung an großen Hochleistungsöfen. Sie erfüllen eine wichtige Funktion, indem sie schnelles Schmelzen des Schrotts in kalten Zonen sicherstellen und sicherstellen, dass Schrotteinbrüche minimiert werden, um Elektrodenbrüche zu minimieren. In großen Öfen sind Oxi-Brenner unerlässlich, um ein gleichmäßiges Abschmelzen zu gewährleisten. Das größte Wartungsproblem bei Brennern ist, sicherzustellen, dass sie nicht mit Metall oder Schlacke verstopfen. Je näher Brenner am Bad montiert sind, desto größer ist das Risiko, dass sie im Niedrigfeuer-Modus verstopfen. Einige Brenner sind direkt in das wassergekühlte Paneel montiert, andere in einem Kupferblock. Wenn Brenner mit hohen Raten gegen große Schrottstücke feuern, kann die Flamme auf den Ofenmantel zurückschlagen und das wassergekühlte Paneel beschädigen. Daher muss der Paneelbereich auf Verschleiß um den Brenneranschluss herum überprüft werden.
- Elektrodensprühkühlsystem: Es ist üblich, dass Elektroden ein Sprühkühlsystem haben, um die Elektrodenoxidation zu reduzieren. Sprühringe leiten Wassersprühnebel auf die Elektrode unter der Elektrodenklemme, und das Wasser läuft die Elektrode hinab und kühlt sie. Sprühringe können den Gesamtelektrodenverbrauch um 10 % bis 20 % reduzieren. Sprühkühlung verbessert auch die Lebensdauer des Elektrodenhalters und der umgebenden Isolierung. Durch die Reduzierung der Strahlung von der Elektrode verbessert sich auch die Lebensdauer von Stromkabel, Luftschlauch und Hydraulikschlauch.
- Temperaturprobenahmesystem: Das Einwegthermoelement für die Temperaturmessung ist ein integraler Bestandteil der Fortschrittsverfolgung während des Abstichs. Verbrauchsonden werden auch zur Verfolgung des Badkohlenstoffgehalts und der gelösten Sauerstoffwerte im Stahl verwendet. Verbrauchsonden werden typischerweise in Kartonhülsen montiert, die auf eine Stahlsonde (Stange) mit internen elektrischen Kontakten aufgeschoben werden. Die Verbrauchsondensendet ein elektrisches Signal an den Stahlpol, der das Signal an eine elektronische Einheit zur Interpretation weiterleitet. Fast alle Sonden verlassen sich auf eine genaue Temperaturmessung, um Kohlenstoff- oder Sauerstoffwerte präzise zu berechnen.
- Abgasabsaugsystem: Frühe Abgasabsaugsysteme wurden installiert, um den Ofenbedienern zu helfen, zu sehen, was im und um den Ofen passiert. Seitdem hat sich das Abgassystem erheblich weiterentwickelt, und viele moderne EAF-Werke nutzen nun das vierte Loch für ein direktes Ofenmantelabsaugsystem (DES). DES-Systeme bestehen aus wassergekühltem Kanal, Sprühkühlung, trockenem Kanal und meist einem dedizierten Booster-Lüfter. Ausreichender Zug ist notwendig für angemessene Emissionskontrolle. Übermäßige Werkstattemissionen schaffen Schwierigkeiten für den Kranführer während des Ofenbeschickens. Übermäßige Emissionen um die Elektrodenöffnungen können zu Beschädigungen von Schläuchen, Kabeln, Elektrodenhalter, Ofendelta, Dachfeuerfest, Elektrodensprühkühler sowie beschleunigtem Elektrodenverschleiß führen. Übermäßiger Staubaufbau kann auch Lichtbogen zwischen Elektrodenphasen verursachen. Emissionen am Dachring können zu Verformung der Dachringstruktur führen. Übermäßige Kohlenmonoxidemissionen in das sekundäre Dachsystem können zu Explosionen im nachgeschalteten Kanalsystem führen.
Elektrische Systeme
Elektrische Systeme in einem EAF-Werk bestehen normalerweise aus einem Primärsystem, bestehend aus einem Hof-Abwärtstransformator, der Strom aus dem Netz für die Einspeisung nach Abwärtswandlung in den EAF-Transformator erhält. Der Hauptschalter im Primärsystem isoliert die elektrischen Systeme am EAF vom Netz. Auf der Sekundärseite des primären elektrischen Systems werden üblicherweise ein Vakuumschalter und ein motorisierter Trenner bereitgestellt, um den Sekundärofen-Transformator von der primären Stromversorgung zu isolieren.
Der Vakuumschalter ist ein langlebiger Schalter, der es ermöglicht, den sekundären elektrischen Kreislauf entweder unter Last oder lastlos zu unterbrechen. Vakuumschalter sind üblicherweise für 40.000 Schaltvorgänge oder vier Jahre ausgelegt, erreichen aber meist eine Lebensdauer von 200.000 Schaltvorgängen ohne Wartung. Die Hauptausfallursache eines Vakuumschalters ist ein metallischer Balg, der in einem Vakuum eingeschlossen ist und zur Abdichtung des beweglichen Kontakts dient. Sobald diese Dichtung zu verschleißen beginnt, tritt ein Vakuumleck auf, was es schwierig macht, die Primärenergie vom Sekundärkreis adäquat zu isolieren.
Der motorisierte Trenner ist typischerweise ein motorisierter Messerschalter, der in der Lage ist, den EAF physisch von der primären Stromversorgung zu isolieren. Die Messerschalter werden eingefahren, wenn der Ofen nicht unter Last steht (Vakuumschalter offen, Elektroden gehoben), damit kein Lichtbogen zwischen den Klingen auf beiden Seiten des Schalters entsteht.
EAF-Transformator
Der EAF-Transformator empfängt die primäre niedrige Strom-, hohe Spannungsenergie und wandelt diese in hohe Strom-, niedrige Spannungsenergie für den Einsatz im EAF um. Der zuverlässige Betrieb des EAF hängt vollständig vom zuverlässigen Betrieb des EAF-Transformators ab.
Die Umwandlung der Energie vom kV-Niveau des Netzes auf das im EAF benötigte Spannungsniveau erfolgt meist in zwei Stufen. Ein erster Transformator (gelegentlich zwei Transformatoren parallel) wandelt die Spannung von der Hochspannungsleitung auf ein mittleres Spannungsniveau (meist 33 kV) ab. Vom 33-kV-Sammelschiene wird der Lichtbogenofen von einem speziellen, schwerlastigen Ofentransformator gespeist. Die Sekundärspannung dieses Ofentransformators ist so ausgelegt, dass der Betrieb der Lichtbögen im gewünschten Bereich von Lichtbogenspannungen und -strömen ermöglicht wird. Da es unterschiedliche Anforderungen an Lichtbogenspannungs-/Stromkombinationen während des Abstichs gibt, ist es notwendig, eine Wahl von Sekundärspannungen zu haben. Der Ofentransformator ist mit einem Stufenschalter dafür ausgestattet.
Der Zweck eines Stufenschalters ist es, eine Wahl verschiedener Kombinationen von Spannungen und Strömen für verschiedene Abstichsphasen zu ermöglichen. Dies wird erreicht, indem die Anzahl der Windungen der Primärspule geändert wird (die Primärspule führt niedrigeren Strom, daher ist es einfacher, die Windungszahl auf dieser Spule zu ändern als auf der hochstromführenden Sekundärspule). Im Grunde nimmt der Stufenschalter die Form einer motorisierten Kontaktbox an, die den Primärstrom auf verschiedene Teile der Spule um den Eisenkern schaltet. Die meisten Stufenschalter sind für „On-Load“-Betrieb ausgelegt. Eine „Make-before-break“-Kontaktbewegung wird normalerweise verwendet, um Stromunterbrechung zu vermeiden. Diese Kontakte unterliegen starker Erosion durch Lichtbogen und benötigen daher vorbeugende Wartung.
Sekundärer elektrischer Kreis
Der sekundäre Kreis des EAF-Elektriksystems besteht aus den folgenden fünf Hauptkomponenten.
- Delta-Schluss: Der sekundäre Kreis des EAF-Transformators endet an Niederspannungsanschlüssen, die an den Delta-Schluss angeschlossen sind, der aus einer Reihe von Kupferplatten, -rohren oder beidem besteht. Diese sind so angeordnet, dass die Sekundärwicklungen des Transformators zu einem geschlossenen Kreis verbunden sind. Der größte Teil dieser Ausrüstung befindet sich im Transformatorraum, um eine sichere, saubere Umgebung zu gewährleisten. Der Delta-Schluss ragt durch die Wand des Raums neben dem EAF hervor, und Anschlüsse sind vorgesehen, um an ein Ende der Ofenstromkabel anzuschließen; das andere Ende wird entweder an die stromführenden Arme des Ofens oder an die Sammelschiene angeschlossen. Bussysteme werden typischerweise an der Transformatorraumwand und mit Edelstahlhängern, die von der Raumdecke hängen, unterstützt. Aufhängesysteme für Sekundärbusse oder Delta-Schlüsse werden häufig an der Raumwand mit getrocknetem Holz unterstützt. Sekundärbussysteme und Delta-Schlüsse sind isoliert, um Lichtbogen von Phase zu Phase und von Phase zu Erde, besonders an den Stützgliedern, zu verhindern.
- Stromkabel: Die wassergekühlten Ofenstromkabel stellen die einzige flexible Verbindung im Sekundärkreis dar. Diese Kabel müssen flexibel sein, um die Bewegung der Elektrodenarme nach oben und unten zu ermöglichen und das Schwenken der Elektrodenarme und des Dachs beim Beschicken des Ofens zuzulassen. Die Anschlüsse vom Delta-Schluss, die außerhalb des Transformatorraums liegen, sind versilbert, um einen sauberen Kontakt für die Stromkabel zu bieten. Die Stromkabel bestehen aus Kupferlitzen, die eine zylindrische Konstruktion bilden, die an beiden Enden an Kupferklemmen angelötet ist. Ein Gummimantel um die Außenseite des Kabels erlaubt Kühlwasser für das Kabel. Der Gummienschlauch wird an beiden Enden des Kabels mit Edelstahlklemmen, vulkanisierten Stoßdämpfern oder einem Anti-Scheuer-Schlauch befestigt. Der Kühlwasserschlauch ist mit einer Schutzhülle bedeckt, die aus Glasfaser, vulkanisiertem Material, Silikon oder Aluminium-Glasfaserhülsen gefertigt sein kann. Mit fortschreitendem Kabeldesign wurde festgestellt, dass aufgrund des „Skin-Effekts“, der typisch für AC-Betrieb ist, der Strom vorwiegend von der äußeren Partie der Kupferlitzen getragen wird. Daher wurden die mittleren Litzen durch einen hohlen Gummirohr ersetzt, was das Kabelgewicht, den Blindwiderstand und die Kosten reduzierte. Später nutzten einige Betriebe diesen inneren Kanal auch für Wasserkühlung.
- Sammelschiene / Stromführender Arm: Es gibt mehrere Designs für den Elektrodenarm und die Sammelschienenmontage. Viele ältere Öfen nutzen eine Armstruktur, die eine elektrisch isolierte Sammelschiene trägt. Die Sammelschiene stellt die elektrische Verbindung zwischen den Stromkabeln und dem Elektrodenhalter her und besteht meist aus einem starren, runden Kupferrohr. Typischerweise wird das Busrohr durch verschraubte Verbindungen unterstützt. Gute Isolierung ist zwischen dem Busrohr und den Stützgliedern erforderlich, um sicherzustellen, dass kein Lichtbogen stattfindet. Busrohre werden meist mit abnehmbaren gefertigten Kupferklemmplatten und -pads an den Stromkabeln befestigt. Mehrere Konfigurationen sind für die Busrohrendung am Elektrodenhalter und Kontaktpad verfügbar. Dazu gehören Flanschverbindung zum Kontaktpad, Flachblatt, das zum Rohr für parallele Verbindung mit dem Halter verbunden ist, und ein runder Kupferrohrkontaktpunkt mit dem Stecker. Die Busrohre können an den Halter oder Kontaktpad verschraubt oder eine verschmolzene permanente Verbindung verwendet werden. Viele moderne Öfen nutzen stromführende Arme, in denen der Arm selbst Strom zum Elektrodenhalter und Kontaktpad leitet. Stromführende Arme werden meist aus kupferbeschichtetem Stahl oder Aluminiumlegierungen gefertigt.
- Elektrodenköpfe/Kontaktpads: Elektrodenköpfe und Kontaktpads stellen die endgültige Verbindung zwischen Stromversorgung und Graphitelektrode her. Sie sind extremen mechanischen Bedingungen (Vibration, Torsion etc.) und thermischem Zyklus ausgesetzt und sind dadurch das schwächste Glied im Sekundärkreis. Elektrodenhalter sind entweder gegossen oder aus Kupferplatten gefertigt. Kontaktpads sind kleiner und umfassen nur den Elektrodenkontaktbereich. Richtiges Klemmen ist eine Notwendigkeit, um Lichtbogen zwischen Elektrode und Kontaktbereich zu verhindern. Jegliche Schmutzansammlung in diesem Bereich verursacht Widerstand beim Stromfluss und Überhitzung und Beschädigung des Elektrodenhalters/Kontaktpads.
- Elektrodenregelung: Die Elektroden/Arm/Mast/Kabel-Baugruppe ist ziemlich schwer und wird für Steuerzwecke vertikal bewegt, allgemein durch einen Hydraulikzylinder, der in den Mast integriert ist. Da die Lichtbogenlänge unter anderem von der sich ständig ändernden Höhe von Schrott oder Flüssigkeit unter der Elektrode abhängt, ist eine automatische Steuerung der Elektrodenposition, bekannt als Regelsystem, notwendig. Das Regelsystem beeinflusst viele wichtige Aspekte der Ofenleistung, wie Energieeintrag, Mittelstrom, Lichtbogenstabilität, Schrottschmelzmuster, Energieverluste an wassergekühlten Paneelen und Verbrauch von Energie, Elektroden und Feuerfestmaterial. All diese Parameter sind komplex miteinander verknüpft. Der anerkannte Standard für die Behandlung der elektrischen Signale ist die Bildung einer „Impedanzregelung“. Diese Methode versucht, das Verhältnis von Spannung zu elektrischem Strom konstant zu halten. Ein Spannungssignal, entnommen von Phase zu Erde, und ein Stromsignal werden jeweils getrennt gleichgerichtet und ihre Gleichstromwerte werden „back-to-back“ verglichen. Wenn Spannung und Strom jeweils auf einem gewünschten Niveau (Sollwert, vom EAF-Bediener gewählt) sind, wird der Ausgang dieses Signalvergleichs auf null eingestellt. Wenn jedoch der Strom dieses Niveau übersteigt, steigt sein Signal und gleichzeitig sinkt die Spannung. Dann gleichen die beiden back-to-back Spannungen nicht aus, und eine Ausgangsspannung wird erzeugt. Dieses Signal geht an das Regelventil, um die Elektrode anzuheben, um den Strom zu reduzieren.
- Elektroden: Elektroden sind die wichtigsten Elemente im elektrischen Kreis eines EAF. Die Elektroden liefern Energie in Form eines Lichtbogens zwischen Elektrode und Ofenladung. Der Lichtbogen selbst ist ein Plasma aus heißen, ionischen Gasen mit Temperaturen über 3300 °C. Graphitelektroden bestehen aus einer Mischung fein verteilter, calcinierter Petrolkoks mit etwa 30 % Kohleteerpech als Bindemittel plus herstellerspezifischen Additiven. Diese Mischung wird bei etwa 105 °C extrudiert, um einen zylindrischen Stab, bekannt als „grüne Elektrode“, zu bilden. Die grüne Elektrode erhält dann einen kontrollierten Backofen in reduzierender Atmosphäre bei Temperaturen um 1000 °C und wird erneut mit Pech imprägniert, um Festigkeit und Dichte zu erhöhen und den elektrischen Widerstand zu senken. Die Elektrode wird dann graphitisiert, indem amorpher Kohlenstoff in kristallinen Graphit umgewandelt wird, indem ein elektrischer Strom durch sie geleitet und sie auf Temperaturen von etwa 2750 °C erhitzt wird. Die Graphitisierung verbraucht Energie in Höhe von etwa 3000 bis 5000 kWh/t Elektrode. Das Endprodukt ist stark und dicht mit niedrigem elektrischem Widerstand. Schließlich wird die Elektrode auf ihre endgültige Form bearbeitet. In jedes Ende der Elektrode wird eine Vertiefung eingebracht, in die Gewinde geschnitten sind. Diese dienen zur Aufnahme eines gleichfalls hergestellten Gewindenippels, sodass die Elektrodensäule verlängert werden kann, während sie verbraucht wird. Normaler Elektrodenverbrauch erfolgt durch Oxidation und Spitzensublimation, mit kleinen Verlusten an der Verbindungsfuge. Ein erheblicher Teil geht auch durch mechanischen Bruch durch Schrotteinbrüche im Ofen oder Zerdrücken der Elektrode in die Ladung verloren.
Herstellungsprozess
- Die E-Gitarre: Geschichte, Design und moderne Innovationen
- Elektrischer Wasserkocher: Geschichte, Design und Zukunft des modernen Teekochens
- Elektrodecke: Geschichte, Technologie, Sicherheit & Fertigungs-Einblicke
- Elektrofahrzeuge: Eine nachhaltige Revolution im Verkehr
- Wichtige Konstruktionsaspekte für Hochofen und ihre Nebenanlagen
- Optimierung von Elektrolichtbogenofen-Betrieben: Automatisierung & Modellierung
- Optimierung der Stahlproduktion: Roheiseneinsatz in Lichtbogenöfen
- Gleichstrom-Lichtbogenofen: Effiziente Einkathoden-Stahlherstellungstechnologie
- Lichtbogenschweiß-Verfahren: Verbrauchbare & Nicht-verbrauchbare Elektroden
- Lichtbogenschweißen: Grundlagen, Verfahren, Ausrüstung, Vor- & Nachteile