



Basic Oxygen Furnace (BOF) Stahlerzeugung: Wichtige Betriebsabläufe und Einblicke
Stahlerzeugungsbetrieb im Basic Oxygen Furnace (BOF)
Der Stahlerzeugungsbetrieb im Basic Oxygen Furnace (BOF) wird manchmal auch als Basic Oxygen Steelmaking (BOS) bezeichnet. Dies ist die leistungsstärkste und effektivste Stahlerzeugungstechnologie der Welt. Etwa 71 % des Roheisens werden durch dieses Verfahren hergestellt. Der BOF-Prozess wurde in den frühen 1950er Jahren in Österreich in den beiden österreichischen Stahlwerken in Linz und Donawitz entwickelt, weshalb der BOF-Prozess auch als LD-Stahlerzeugung (Erstbuchstaben der beiden Städte) bezeichnet wird.
Es gibt mehrere Variationen des BOF-Prozesses. Die Hauptvarianten sind Obenblasen, Untenblasen und eine Kombination aus beiden, bekannt als Kombiblase.
Der BOF-Prozess ist autogen, d. h. energieautark, und wandelt flüssiges Eisen (Roheisen) mithilfe von gasförmigem Sauerstoff (O₂) in Stahl um, indem die unerwünschten Verunreinigungen im Roheisen (HM) oxidiert werden. Der verwendete O₂ muss von hoher Reinheit sein, meist mindestens 99,5 %, andernfalls kann der Stahl schädlichen Stickstoff (N₂) aufnehmen.
Rohmaterialien und Prozessablauf
Die primären Rohmaterialien für den BOF sind im Allgemeinen Roheisen (ca. 80 % oder mehr) aus dem Hochofen und der Rest Stahlschrott. Diese werden in den BOF-Konverter beschickt. O₂ wird mit Überschallgeschwindigkeit in den BOF geblasen. Er oxidiert den Kohlenstoff (C) und Silicium (Si) im Roheisen und setzt große Wärmemengen frei, die den Schrott schmelzen. Geringere Energiebeiträge stammen aus der Oxidation von Eisen (Fe), Mangan (Mn) und Phosphor (P). Das verwendete Flussmittel ist hauptsächlich gebrannter Kalk (mit CaO-Gehalt über 92 %). Dieser Kalk wird durch Brennen von kalkstein mit niedrigem Siliciumdioxid (SiO₂) Gehalt hergestellt. Die Nachverbrennung von Kohlenmonoxid (CO) beim Austritt aus dem Konverter überträgt ebenfalls Wärme zurück in das Bad. Das Produkt des BOF ist Flüssigstahl mit einer festgelegten chemischen Analyse bei einer Temperatur von ca. 1650 °C.
Der Begriff „basisch“ bezieht sich auf die feuerfesten Auskleidungen des Ofens, die aus alkalischen Materialien (Dolomit und Magnesit) bestehen. Feuerfeste Auskleidungen müssen spezifische Eigenschaften aufweisen, um hohen Temperaturen, der korrosiven Wirkung hochoxidierter und basischer Schlacken sowie Abrieb während Beschickung und Blasen standzuhalten. Basische Schlacken sind erforderlich, um Phosphor (P) und Schwefel (S) aus der flüssigen Ladung zu entfernen.
Der BOF-Konverter, auch Konverter genannt, ist im Grunde ein fassförmiger Stahlmantel mit feuerfester Auskleidung, der auf einem Kippmechanismus ruht. Das Verhältnis zwischen Höhe (H) und Durchmesser (D) des Konverters liegt im Bereich von 1,0 bis 1,3. Der Konvertermantel besteht aus drei Teilen: (i) kugelförmiger Boden, (ii) zylindrischer Mantel und (iii) oberer Kegel. Der Konvertermantel ist an einen Stützring mit Trunnionen befestigt. Der Stützring sorgt für eine stabile Position des Konverters während des O₂-Blasens. Der Konverter kann in einer vertikalen Ebene um seine horizontale Achse um 360 Grad auf Trunnionen, angetrieben von Elektromotoren, rotieren und in jeder Position gehalten werden. Diese Rotation (Kippen) ist für verschiedene Konverteroperationen während eines Abstichs notwendig. Nur 8 % bis 12 % des Konvertervolumens sind nach einem Abstich mit flüssigem Stahl gefüllt. Die Badtiefe beträgt ca. 1,2 m bis 1,9 m.
Die Kapazität (Abstichgröße) eines BOF-Konverters reicht von 30 bis 400 Tonnen, aber die meisten Konverter liegen im Bereich von 100–250 Tonnen. Ein BOF-Stahlwerk hat normalerweise ein bis drei Konverter. Die Abstich-zu-Abstich-Zeit für einen BOF-Abschich beträgt ca. 40–50 Minuten, wovon 50 % die O₂-Blaszeit ist. Diese Produktionsrate machte den Prozess kompatibel mit dem Stranggießen von Flüssigstahl, was wiederum enorme positive Auswirkungen auf die Ausbeute vom Roheisen zum versandfertigen Produkt und auf die nachgelagerte Walzstahlqualität hatte.
Der Obenblas-Konverter ist mit der O₂-Lanze zum Blasen von O₂ in das Bad ausgestattet. Die Lanze ist wassergekühlt mit einer Mehrlochspitze (3 bis 6 Löcher) aus Kupfer (Cu). Der O₂-Durchfluss liegt normalerweise im Bereich von ca. 6 bis 8 m³/min·t. Der O₂-Druck liegt üblicherweise im Bereich von ca. 12 bis 16 Atmosphären.
Sechsstöckige Gebäude werden normalerweise benötigt, um die BOF-Konverter unterzubringen, um die erhöhten Legierungs- und Flussmittelbunker und die langen O₂-Lanzen aufzunehmen, die in den BOF-Konverter abgesenkt und gehoben werden. Ein typisches schematisches Querschnittsbild eines Konverterwerks ist in Abb. 1 dargestellt.
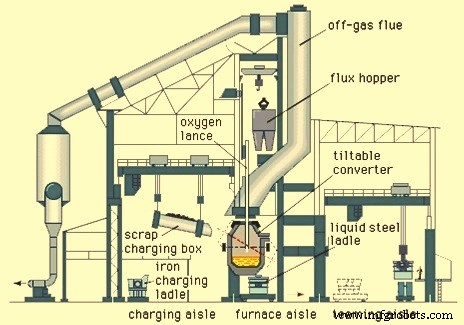
Abb. 1 Typisches schematisches Querschnittsbild eines Konverterwerks
Abschichsvorbereitung und -ablauf
Vor Beginn eines Abstichs im Konverter wird das Roheisen gewogen, für chemische Analyse und Temperatur beprobt. Diese Daten, zusammen mit den Gütevorgaben, werden verwendet, um die Menge an Schrott, Flussmitteln und O₂ zu berechnen. Diese Mengen hängen auch von den Gehalten an Si, C usw. und der Temperatur des Roheisens ab, da die durch Oxidation der Verunreinigungen freigesetzte Wärme die Anforderungen an das Erhitzen von Schrott, Flussmitteln und Roheisen auf die erforderliche Temperatur ausgleichen muss. In modernen Stahlwerken bestimmen computergestützte Beschickungsmodelle die optimalen Anteile von Schrott und Roheisen, Flussmittelzugaben, Lanzenhöhe und Sauerstoffblaszeit, sobald die Roheisentemperatur und chemische Analyse bekannt sind.
Ein Abstich beginnt, wenn der Konverter etwa 45 Grad in Richtung Beschickungshalle geneigt wird und die vorgewogene Schrottladung aus einem Schrottbeschickungskasten mit Hilfe des Schrottbeschickungskrans in den Konvertermund geladen wird. Das Roheisen wird unmittelbar direkt auf den Schrott aus einer Überführungsgusseimerpfanne durch einen Roheisenbeschickungskran gegossen. Rauch und Kish (Graphitblättchen aus dem C-gesättigten Roheisen) werden aus dem Konvertermund emittiert und von der Entstaubungsanlage erfasst. Das Beschicken dauert normalerweise 2–3 Minuten. Nach dem Beschicken wird der Konverter in die vertikale Position gedreht, die Lanze wird auf ca. 2,5 m bis 3,0 m über dem Konverterboden abgesenkt. Durch diese Lanze wird O₂ in die Ladungsmischung geblasen. Die Lanze bläst O₂ mit hoher Geschwindigkeit auf die Ladungsmischung, und die Reaktionen beginnen. Sekunden später erfolgt die Zündung, wenn das CO aus der Reaktion zu Kohlendioxid (CO₂) verbrennt und eine brillante, leuchtende Flamme am Konvertermund erzeugt. Die Menge an verwendetem O₂ beträgt ca. 55–60 m³ pro Tonne Roheisen. Die Höhe der Lanze über dem flüssigen Metall hat einen wichtigen Einfluss auf die Blaseigenschaften und die Stahllanalyse. Der Betrieb beginnt mit der Lanze in hoher Blasposition, ca. 3 m über dem Metallspiegel im Konverter. Nach einigen Minuten, nachdem das Flussmittel zugegeben wurde und sich ausreichend Schlacke gebildet hat, wird die Lanze in die niedrige Blasposition abgesenkt.
Nach der Zündung werden gewogene Mengen gebrannten Kalks/Dolomits als Flussmittel in den Konverter aus Überkopfbunkern gegeben. Manchmal wird auch Flussspat in den Konverter gegeben. Dies sind die Flussmittel, die die Schlacke bilden. Es ist früh im Blasprozess notwendig, eine flüssige Schlacke zu bilden, die die Funktion hat, Funkenbildung und das Ausspritzen von Metall aus dem Konverter durch den Aufprall des O₂-Strahls zu verhindern. Um eine schnelle Schlackenbildung zu fördern, wird gebrannter Kalk verwendet. Wäre roher Kalkstein verwendet worden, hätte dessen Brennen Wärme aus dem Prozess entzogen. Flussspat wird zugesetzt, um die Flüssigkeit der Schlacke zu fördern. Falls erforderlich, wird Eisenerz (zur Temperatureinstellung) zusammen mit dem Rest der Flussmittelladung zugegeben, während das Blasen fortgesetzt wird. Die komplexe Flussmittelladung wird in den ersten Minuten des Blasens zugegeben.
Beim Beginn des Blasens ist ein ohrenbetäubender Schrei zu hören. Dieser wird bald gedämpft, da Silicium aus dem Roheisen oxidiert und Siliciumdioxid (SiO₂) bildet, das mit den basischen Flussmitteln zu einer gasförmigen, geschmolzenen Schlacke reagiert, die die Lanze umhüllt. Das Gas ist hauptsächlich CO aus dem C im Roheisen. Die Gasentwicklungsrate ist vielfach so groß wie das Konvertervolumen, und es ist üblich, Schlacke über den Konverterrand schwappen zu sehen, besonders wenn die Schlacke zu viskos ist. Das Blasen wird für eine vorbestimmte Zeit fortgesetzt, basierend auf der Chemie der metallischen Ladung und der Flüssigstahlspezifikation. Dies beträgt typischerweise 15 bis 20 Minuten, und die Lanze ist generell vorprogrammiert, während des Blaszeitraums auf verschiedene Höhen zu fahren. Die Lanze wird dann angehoben, damit der Konverter in Richtung Beschickungshalle gekippt werden kann, um Proben zu entnehmen und die Temperatur zu messen. Statische Beschickungsmodelle gewährleisten jedoch kein konsistentes Abstichverhalten bei dem spezifizierten C und der Temperatur, da die Roheisenanalyse und die metallischen Ladungsgewichte nicht präzise bekannt sind. Darüber hinaus findet unter 0,2 % C die hoch exotherme Oxidation von Fe in variablem Ausmaß parallel zur Entkohlung statt. Der Flammenabfall am Konvertermund signalisiert niedrigen C, aber die Temperatur beim Abstich kann um plus/minus 30 °C bis 50 °C abweichen.
Eine Stahlprobe wird per Druckluftrohr ins Stahlprüflabor gesendet. Auch die Temperatur des Flüssigstahls wird mit Einwegthermoelementen gemessen. Auf Basis der Temperatur und der Analyse wird entschieden, ob eine weitere Anpassung notwendig ist. Kühlmittel können zugesetzt werden, um die Temperatur auf die erforderliche Abstichtemperatur zu senken, oder es kann ein kurzer Nachblasvorgang mit Sauerstoff erfolgen, um die Analyse zu korrigieren oder die Temperatur zu erhöhen, oder beides. Wenn Tests und Temperaturmessungen zufriedenstellend sind, wird der Konverter in die Abstichposition gekippt. Kalkstein, Schrott, Eisenerz, Sinter und direktreduziertes Eisen sind allesamt potenzielle Kühlmittel, die einem überblasenen und überhitzten Abstich zugesetzt werden können. Ökonomie und Handhabungseinrichtungen bestimmen die Auswahl in jedem Werk.
Früher führten Nachblasvorgänge oder Kühlmittelzugaben zu einer Erhöhung der Abstich-zu-Abstich-Zeit. Heutzutage, mit mehr Betriebserfahrung, besseren Computermodellen, mehr Augenmerk auf die Qualität der metallischen Eingänge und der Verfügbarkeit von Pfannenöfen zur Temperatureinstellung, ist die Abstichkontrolle konsistenter. In einigen Stahlwerken liefert eine Sublanze ca. zwei Minuten vor dem geplanten Blasende eine Temperatur- und C-Prüfung. Diese Information erlaubt eine Kurskorrektur in den letzten zwei Minuten und bessere Abstichleistung. Die Sublanze ermöglicht die computergestützte Erreichung des Endpunkts und eine signifikante Reduzierung der Zeit zwischen Blasende und Abstich. Allerdings ist der Betrieb der Sublanze kostspielig, und die benötigten Informationen sind aufgrund von Sensormängeln nicht immer verfügbar.
Sobald der Abstich bereit für den Abstich ist und die vorgeheizte Stahlgusskelle (STL) im Kellenwagen unter dem Ofen positioniert ist, wird der Konverter in Richtung Abstichbucht gekippt, und flüssiger Stahl fließt durch das Abstichloch unter der schwimmenden Schlacke in die darunter liegende STL. Das Abstichloch befindet sich an einer Seite im oberen Kegelabschnitt des Konverters. Normalerweise werden Schlackestopper verwendet, um zu verhindern, dass Schlacke in die STL gelangt, während der Konverter gekippt wird. Es gibt verschiedene Arten von Schlackestoppern (auch Schlackepfeile genannt). Schlackestopper arbeiten normalerweise in Verbindung mit der visuellen Beobachtung des Bedieners, die das dominierende Steuerinstrument bleibt. Schlacke in der Kelle führt zu P-Rückkehr, verzögerter Desulfurierung und möglicherweise zu Stahl mit verringerter Reinheit. Kellenzusätze sind verfügbar, um den Eisenoxid (FeO)-Gehalt in der Schlacke zu reduzieren, aber nichts kann am Phosphor geändert werden.
Nach dem Abstich des Stahls in die STL und der Konverter wird auf den Kopf gestellt, um die verbleibende Schlacke in den Schlacketopf abzustichen. Dann wird der Konverter in die aufrechte Position zurückgebracht. Bei einigen Abstichen wird die Restschlacke mit N₂ geblasen, um den Fass- und Trunnionenbereich des Gefäßes zu beschichten. Dieser Prozess wird als Schlackenspritzen bezeichnet. Nahe dem Ende einer Kampagne kann auch das Aufbringen von Feuerfestmaterial in stark verschlissenen Bereichen notwendig sein. Nach Abschluss der Konverterwartung ist der Konverter bereit, die Ladung für den nächsten Abstich aufzunehmen.
Bei Kombiblasen wird ein Inertgas durch poröse Pfropfen oder Düsen im Boden des Konverters injiziert. Die Bodeninjektion fördert die Durchmischung und verbessert den Ausbeute durch verringertes Schwappen. (Schwappen tritt auf, wenn Schlacke und Stahl während des O₂-Blasens aus dem Konverter ausgestoßen werden).
Der BOF-Prozess verwendet keinen zusätzlichen Brennstoff. Die Oxidation der Roheisenverunreinigungen (C, Si, Mn und P) liefert die Wärme. Die Oxidation des flüssigen Metalls und die Schlackenbildung ist ein komplizierter Prozess, der in mehreren Stufen verläuft und gleichzeitig an den Grenzflächen zwischen verschiedenen Phasen (Gas-Metall, Gas-Schlacke, Schlacke-Metall) abläuft. Die Chemie der Stahlerzeugung im BOF wird in einem separaten Artikel behandelt.
Die meisten Oxide werden von der Schlacke aufgenommen. Gasförmige Produkte CO und CO₂ werden in die Atmosphäre abgegeben und durch das Abgassystem entfernt. Das Oxidationspotenzial der Atmosphäre wird durch das Nachverbrennungsverhältnis charakterisiert, definiert als CO₂/(CO₂+CO).
Der BOF-Prozess hat begrenzte Fähigkeit zur Desulfurierung, da die im BOF gebildete Schlacke oxidierend (nicht reduzierend) ist, daher beträgt der maximale Verteilkoeffizient von Schwefel im Prozess etwa 10, was in Schlacken mit hohen Calciumoxid (CaO)-Konzentrationen erreicht werden kann.
In der BOF-Stahlerzeugung ist ein hohes CaO/SiO₂-Verhältnis (normalerweise 3 und höher) in der Schlacke wünschenswert. Eine Faustregel besagt, dass die Kalkzugabe das 6-fache des Gewichts des beschickten Si betragen soll. Die MgO-Zugabe hängt von der endgültigen Abstichtemperatur ab und ist normalerweise so ausgelegt, dass sie ca. 8 % bis 10 % des endgültigen Schlackengewichts bei einer Abstichtemperatur von ca. 1650 °C beträgt. Dies sättigt die Schlacke mit MgO, wodurch die chemische Erosion der MgO-basierten Konverterauskleidung verringert wird.
Ferrolegierungen werden aus Überkopfbunkern in die STL geladen. Gängige Legierungen sind Ferromangan, Silicomangan und Ferrosilicium.
Basische Feuerfestauskleidungen werden für die Auskleidung der Konverter verwendet. Magnesia-Kohlenstoff-Feuerfestauskleidung ist die am häufigsten verwendete Auskleidung für Konverter.
Umweltaspekte
Der BOF-Prozess erzeugt einen dichten braunen Rauch aus Eisenoxid im Abgas. Umweltfragen in BOF-Werken umfassen:
- Erfassung und Entfernung von Verunreinigungen im heißen und schmutzigen primären Abgas vom Konverter
- Sekundäre Emissionen beim Beschicken und Abstichen des Konverters
- Kontrolle von Emissionen aus Nebenbetrieben wie Roheisenübertragung und Desulfurierung etc.
- Recycling und/oder Entsorgung gesammelter Oxidstäube oder -schlämme
- Verwertung von Konverterschlacke und Konvertermuck.
Die meisten BOF-Primärgasbehandlungssysteme basieren auf dem Prinzip unterdrückter Verbrennung, bei dem Gase in unverbranntem Zustand behandelt und in Elektrofiltern oder Nassgaswäschern gereinigt werden, um die Stäube als Feststoffe oder Schlamm abzuscheiden, während das saubere Gas durch einen Schornstein in die Atmosphäre gelangt oder in einem Gashalter gesammelt wird. Das Gas hat einen recht guten Heizwert (1700–2000 kcal/m³) und wird als Brennstoff im Stahlwerk verwendet. Unterdrückte Verbrennungssysteme bieten das Potenzial zur Energierückgewinnung.
Sekundäre flüchtige Emissionen, die mit dem Beschicken und Abstichen des BOF-Konverters verbunden sind, oder Emissionen, die der Haupthabe während des Sauerstoffblasens entweichen, können durch Absauganlagen an lokalen Haken oder hohen Dachhauben in den Fachwerkbinder des Werks oder beides erfasst werden. Typischerweise wird ein Gewebefilter (Schlauchfilter) zur Erfassung dieser flüchtigen Emissionen verwendet. Ebenso werden Nebenbetriebe wie Roheisenübergabestationen und Desulfurierung etc. meist durch lokale Haubensysteme bedient, die an Gewebefilter abgeleitet sind.
Der im primären System erfasste Feinstaub, ob als Schlamm aus Nasswäschern oder trockener Staub aus Elektrofiltern, muss vor dem Recycling verarbeitet werden. Schlamm aus Nasswäschern erfordert einen zusätzlichen Trocknungsschritt. BOF-Staub oder -Schlamm ist kein gelisteter gefährlicher Abfall. Er kann nach Brikettierung oder Pelletierung in den Hochofen oder die Sinteranlage recycelt werden.
BOF-Schlacken werden oft durch die Sinteranlage und den Hochofen recycelt, wegen ihres hohen Kalkgehalts. BOF-Schlacken werden auch als Eisenbahnschotter verwendet.
Herstellungsprozess
- Basissauerstoff-Stahlerzeugung: Wie der weltweit führende Stahlproduktionsprozess funktioniert
- Optimierung der Feuerfestauskleidung für maximale Verfügbarkeit im Basissauerstoffkonverter
- Magnesiumoxid: Schlüssel zur Verlängerung der BOF-Auskleidungslebensdauer und Korrosionsreduzierung
- Warmwalzwerk-Wärmebehandlungsöfen: Typen, Funktionen und industrielle Anwendungen
- Effizientes Gasrückgewinnungs- und Reinigungssystem für Basissauerstofföfen
- Chemie der Stahlerzeugung im Basissauerstoffkonverter (LD-Verfahren)
- Optimierte Feuerfestmaterialien für Basissauerstoffofen: Erhöhung der Auskleidungslebensdauer & Produktivität
- Pelletproduktion meistern: Einblicke in Pelletieranlagen
- Präzise Lochbearbeitung in der CNC-Zerspanung
- Werkzeugstahl entmystifiziert: Zusammensetzung, Herstellung, industrielle Anwendungen