



Elektrolichtbogenofen-Stahlproduktion: Prozess, Vorteile und Auswirkungen
Elektrolichtbogenofen-Stahlerzeugungsbetrieb verstehen
Die Elektrolichtbogenofen (EAF)-Stahlerzeugungstechnologie ist über hundert Jahre alt. Obwohl De Laval 1892 einen elektrischen Ofen zum Schmelzen und Veredeln von Eisen patentierte und Heroult zwischen 1888 und 1892 das elektrische Lichtbogenschmelzen von Ferrolegierungen demonstrierte, nahm der erste industrielle EAF für die Stahlerzeugung erst 1900 den Betrieb auf. Die Entwicklung war rasant, und die Produktion verzehnfachte sich von 1910 bis 1920, wobei 1920 über 500.000 Tonnen produziert wurden, was jedoch immer noch nur einen sehr kleinen Prozentsatz der globalen Stahlproduktion jener Zeit darstellte. Anfangs wurde die EAF-Stahlerzeugung für die Herstellung spezieller Stahlsorten unter Verwendung fester Einsatzstoffe wie Schrott und Ferrolegierungen entwickelt. Feste Materialien wurden zunächst durch direktes Lichtbogenschmelzen geschmolzen, durch Zugabe geeigneter Flussmittel veredelt und für die weitere Verarbeitung abgestochen. Abb. 1 zeigt eine typische Plan- und Schnittansicht eines EAF.
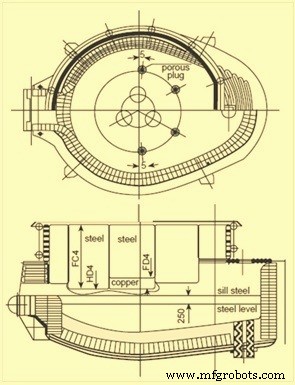
Abb. 1 Typische Plan- und Schnittansicht eines EAF
Elektrolichtbogenöfen reichen in der Kapazität von wenigen Tonnen bis zu 400 Tonnen, und ein Stahlwerk kann einen einzelnen Ofen oder bis zu drei oder vier haben. Kurz gesagt, diese Öfen schmelzen Stahl, indem sie einen Wechselstrom über Graphitelektroden auf eine Stahlschrottladung anwenden. Dies erfordert eine enorme Menge an Elektrizität. Der Schmelzprozess beinhaltet den Einsatz großer Energiemengen in kurzer Zeit, und in einigen Fällen hat der Prozess Störungen in Stromnetzen verursacht. Diese Störungen wurden üblicherweise als „Flackern“ (kurze Unregelmäßigkeiten in der Spannung, ein Bruchteil des 50–60 Hz-Zyklus lang) und „Oberwellen“ (Unregelmäßigkeiten, die sich in einem zum 50–60 Hz-Zyklus repetitiven Muster zeigen) charakterisiert. Bis vor nur etwa dreißig bis fünfunddreißig Jahren waren Abstich-zu-Abstich-Zeiten von über drei Stunden durchaus üblich, und der spezifische Energieverbrauch lag oft weit über 700 kWh/t, fast doppelt so hoch wie die thermodynamische Anforderung (350–370 kWh/t).
Betriebszyklus des EAF
Der EAF arbeitet als diskontinuierlicher Schmelzprozess, der Chargen von Flüssigstahl produziert. Der EAF-Betriebszyklus wird als Abstich-zu-Abstich-Zyklus oder Abstich bezeichnet und besteht aus den Komponenten: (i) Beschicken des Ofens, (ii) Schmelzphase, (iii) Veredelungsphase, (iv) Entschlackungsoperation, (v) Abstichen des Flüssigstahls und Ofenumrüstung.
Die Abstich-zu-Abstich-Zeit beträgt in modernen EAFs normalerweise weniger als 60 Minuten. Einige Zweischalenofen-Operationen erreichen Abstich-zu-Abstich-Zeiten von 35 bis 40 Minuten.
Beschicken des Ofens
Der erste Schritt bei der Produktion eines Abstichs in einem EAF ist die Auswahl der zu produzierenden Stahlsorte. Der Schrottkorb im Schrottplatz wird so vorbereitet, dass er den Spezifikationen dieser Sorte entspricht. Die Vorbereitung des Schrottkorbs für das Beschicken ist ein wichtiger Vorgang, nicht nur für die Sicherstellung der richtigen Schmelzchemie, sondern auch für gute Schmelzbedingungen. Der Schrott muss entsprechend Größe und Dichte im Korb geschichtet werden, um die schnelle Bildung eines flüssigen Stahlpools in der Pfanne zu fördern und gleichzeitig die Seitenwände und das Dach vor der Strahlung des Lichtbogens zu schützen. Weitere Überlegungen umfassen die Minimierung von Schrotteinbrüchen, die Elektroden brechen können, und die Sicherstellung, dass große, schwere Schrottstücke nicht direkt vor Brenneröffnungen liegen, was zu Flammenrückschlag auf die wassergekühlten Paneele führt.
Die Ladung kann Kalk und Kohlenstoff enthalten, oder diese können während des Abstichs in den Ofen injiziert werden. An vielen Orten ist die Praxis, etwas Kalk und Kohlenstoff in den Schrottkorb zu geben und dies durch Injektion dieser Materialien zu ergänzen.
Ein neuer Abstich in einem EAF beginnt mit dem Beschicken des Schrotts. Dach und Elektroden werden angehoben und zur Seite des Ofens geschwenkt, damit der Beschickungskran einen vollen Schrottkorb über den Ofen bewegen und platzieren kann. Der Korboden ist normalerweise als Klappdeckel ausgeführt. Der Korb öffnet sich, indem zwei Segmente am Boden des Korbs zurückgezogen werden, und der Schrott fällt in den Ofen. Der Beschickungskran entfernt den Schrottkorb, und Dach und Elektroden werden wieder über den Ofen geschwenkt.
Die Anzahl der benötigten Schrottkörbe pro Abstich hängt hauptsächlich von der Schrottdichte und dem Ofenvolumen ab. Moderne Öfen sind darauf ausgelegt, mit minimalen Nachbeschickungen zu arbeiten. Dies ist vorteilhaft, da die Beschickungszeit eine tote Zeit ist (Ofen ohne Strom und somit nicht schmelzend). Die Minimierung der toten Zeit hilft, die Produktivität des EAF zu maximieren. Zusätzlich gehen bei jedem Öffnen des Ofendachs etwa 10–20 kWh/t Energie verloren. Viele Öfen zielen auf 2 bis 3 Schrottkörbe pro Abstich ab, indem der Schrott gemischt wird, um diese Anforderung zu erfüllen. Einige Operationen erreichen eine Einzelkorb-Beschickung. Im Fall von DRI (direktreduziertes Eisen) oder HBI (heißbrikettiertes Eisen) erfolgt die kontinuierliche Beschickung meist mit Hilfe eines Trichters. Kontinuierliche Beschickung mit Schrott kann auch durch „Consteel“ oder den Schachtofen erreicht werden.
Schmelzphase
Nach dem Beschicken des EAF werden Dach und dann die Elektroden abgesenkt, um einen Lichtbogen auf dem Schrott zu zünden. Dies beginnt die Schmelzphase des Abstichs. Die Schmelzphase ist das Herzstück des EAF-Betriebs.
Ein EAF ist eine hocheffiziente Schmelzausrüstung, und moderne Designs basieren auf der Maximierung seiner Schmelzkapazität. Das Schmelzen erfolgt durch Energiezufuhr in den Ofeninnenraum. Diese Energie kann elektrisch oder chemisch sein. Elektrische Energie wird durch die Graphitelektroden zugeführt und hat normalerweise einen sehr großen Beitrag in der Schmelzphase. Zunächst wird eine mittlere Spannungsstufe gewählt, bis die Elektroden in den Schrott eingedrungen sind. Üblicherweise wird leichter Schrott oben auf die Ladung gelegt, um das Eindringen zu beschleunigen. Etwa 15 % des Schrotts werden während der initialen Eindringphase geschmolzen, die aus wenigen Minuten besteht. Danach dringen die Elektroden ausreichend in den Schrott ein, und dann wird ein langer Lichtbogen (hohe Spannung) verwendet, ohne Strahlungsschäden am Dach zu befürchten. Der lange Lichtbogen maximiert die Leistungübertragung auf den Schrott, und ein flüssiger Stahlpool bildet sich in der Ofenpfanne.
Zu Beginn dieser Phase ist der Lichtbogen unregelmäßig und instabil. Große Stromschwankungen werden beobachtet, die von schneller Elektrodenbewegung begleitet werden. Wenn sich die Ofenumgebung aufheizt, stabilisiert sich der Lichtbogen. Sobald der flüssige Pool gebildet ist, wird der Lichtbogen ziemlich stabil, und die durchschnittliche Leistungseingabe steigt.
Chemische Energie wird durch viele Quellen zugeführt, darunter Oxi-Brenner und Sauerstofflanzen. Oxi-Brenner verbrennen Brenngas mit Sauerstoff (O₂) oder sauerstoffangereicherter Luft. Wärme wird durch Flammenstrahlung und Konvektion durch die heißen Verbrennungsprodukte auf den Schrott übertragen. Wärme wird innerhalb des Schrotts durch Leitung übertragen. Größere Schrottstücke brauchen länger, um in das Bad zu schmelzen als kleinere Stücke. In einigen Fällen wird O₂ über eine verbrauchbare Rohrlanze injiziert, um größere Schrottstücke zu zerschneiden.
Einmal erzeugt ein flüssiger Pool im Ofen, wird O₂ üblicherweise direkt in das flüssige Bad gelanzt. Dieses O₂ reagiert mit mehreren Elementen im Bad wie Aluminium (Al), Silicium (Si), Mangan (Mn), Phosphor (P), Kohlenstoff (C) und Eisen (Fe) etc. Diese Reaktionen sind exothermer Natur und liefern zusätzliche Energie, die beim Schmelzen des Schrotts hilft. Die gebildeten Metalloxide gehen in die Schlacke. Die Reaktion von O₂ mit C im Bad erzeugt Kohlenmonoxid (CO), das entweder im Ofen verbrennt, wenn ausreichend O₂ vorhanden ist, und/oder durch das direkte Absaugsystem abgeleitet wird, wo es verbrannt und zur Emissionskontrolle befördert wird. O₂-Lanzen wird auch am Ende des Abschmelzens durchgeführt, um den Bad-C-Gehalt auf das gewünschte Niveau zum Abstichzeitpunkt zu senken.
Nachdem genügend Schrott geschmolzen ist, um die zweite Ladung aufzunehmen, wird der Beschickungsvorgang wiederholt. Sobald die finale Schrottladung geschmolzen ist, sind die Ofenseitenwände intensiver Strahlung des Lichtbogens ausgesetzt. Daher muss die Spannung reduziert werden. Alternativ ermöglicht die Erzeugung einer schaumigen Schlacke, dass der Lichtbogen eingebettet wird und dies die Ofenhülle schützt. Zudem wird eine große Energiemenge in der Schlacke gespeichert und an das Bad übertragen, was zu einer Verbesserung der Energieeffizienz des EAF führt.
Sobald die finale Schrottladung vollständig geschmolzen ist, werden Flachbadbedingungen erreicht. An diesem Punkt werden üblicherweise Badtemperatur und Badprobe entnommen. Die Analyse der Badchemie ermöglicht dem Ofenbediener, die Menge an O₂ zu bestimmen, die während der Veredelung geblasen werden muss. An diesem Punkt beginnt der Bediener auch, Vorbereitungen für die Zugabe von Ferrolegierungen beim Abstich zu treffen. Die Mengen werden nach der Veredelungsperiode finalisiert.
Veredelungsphase
In der Veredelungsphase werden Al, Si, Mn, C, P und Schwefel (S) aus dem Stahl entfernt. Der Veredelungsvorgang wird nach der Schmelzphase durchgeführt, nachdem Flachbadbedingungen erreicht sind.
Die Veredelungsreaktionen hängen von der Verfügbarkeit von O₂ ab. Die Elemente, die während der Veredelung entfernt werden sollen, haben eine höhere Affinität zu O₂ als die Affinität von C zu O₂. Daher reagiert O₂ bevorzugt mit diesen Elementen zu Oxiden, die aufschwimmen und in die Schlacke übergehen. In einem modernen EAF, der mit einem heißen Bad (Hot Heel) aus Flüssigstahl und Schlacke aus dem vorherigen Abstich betrieben wird, wird O₂ fast den gesamten Abstichszeitraum in das Bad geblasen. Dadurch finden einige Schmelz- und Veredelungsoperationen gleichzeitig statt.
Ein höherer P- und S-Gehalt in der Ofenladung als in der Stahlspezifikation gefordert, muss entfernt werden. Normalerweise sind die für die P-Entfernung günstigen Bedingungen das Gegenteil der für die S-Entfernung notwendigen. Daher können diese Elemente, sobald sie in die Schlackenphase übergegangen sind, wieder in den Stahl zurückkehren.
Die P-Retention in der Schlacke hängt von der Badtemperatur, der Schlackenbasizität und den FeO-Gehalten in der Schlacke ab. Bei höherer Temperatur oder niedrigen FeO-Gehalten kehrt P aus der Schlacke ins Bad zurück. Die P-Entfernung wird normalerweise so früh wie möglich im Abstich durchgeführt. Die Hot-Heel-Praxis ist sehr vorteilhaft für die P-Entfernung, da O₂ in das Bad gelanzt werden kann, während dessen Temperatur noch recht niedrig ist. Zu Beginn des Abstichs enthält die Schlacke auch einen hohen FeO-Gehalt, der aus dem vorherigen Abstich übernommen wurde und die P-Entfernung unterstützt. Eine hohe Schlackenbasizität (CaO/SiO₂-Verhältnis) ist ebenfalls förderlich für die P-Entfernung, aber Vorsicht ist geboten, die Schlacke nicht mit Kalk zu sättigen. Dies kann zu einer Erhöhung der Schlackenviskosität führen, was die Schlacke weniger effektiv macht. Manchmal wird Flussspat (CaF₂) zugesetzt, um die Schlacke zu fluidifizieren. Das Rühren des Bades mit Inertgas ist ebenfalls vorteilhaft, da es die Schlacke/Metall-Grenzfläche erneuert und damit die Reaktionskinetik verbessert. Im Allgemeinen, wenn ein niedriger P-Gehalt für eine bestimmte Stahlsorte erforderlich ist, wird der Schrott so ausgewählt, dass er beim Einschmelzen einen niedrigen Gehalt aufweist. Die Verteilung von P in der Schlacke zu P im Bad liegt meist zwischen 5 und 15. Im Allgemeinen wird P im EAF um 20 % bis 50 % reduziert.
Schwefel wird hauptsächlich als in der Schlacke gelöstes Sulfid entfernt. Die S-Verteilung zwischen Schlacke und Metall hängt von der Schlackenchemie ab und wird bei niedrigen Stahloxidationsniveaus begünstigt. Die Entfernung von S im EAF ist schwierig, besonders in der modernen Praxis, wo der Oxidationsgrad des Bades recht hoch ist. Generell liegt das Verteilungsverhältnis bei EAF-Operationen zwischen 3 und 5. Normalerweise ist es effektiver, die Desulfurierung während der reduzierenden Phase der Stahlerzeugung durchzuführen. Das bedeutet, dass die Desulfurierung kurz vor dem Abstich (wo eine Calziumaluminat-Schlacke aufgebaut wird) und während der Pfannenofenoperationen durchgeführt wird. Unter reduzierenden Bedingungen, wo das Bad eine viel niedrigere O₂-Aktivität hat, können Verteilungsverhältnisse für S zwischen 20 und 100 erreicht werden.
Die Kontrolle der metallischen Bestandteile im Bad ist wichtig für die Erfüllung der Spezifikationsanforderungen des Stahls. Üblicherweise zielt der EAF-Bediener diese Bestandteile auf niedrigere Werte im Bad als die für das Endprodukt spezifizierten. O₂ reagiert mit Al, Si und Mn zu Metalloxiden, die Bestandteile der Schlacke sind. Diese Metalle neigen dazu, vor dem C mit O₂ zu reagieren. Sie reagieren auch mit FeO, was zu einer Rückgewinnung von Fe-Einheiten im Bad führt. Ein Beispiel zeigt die folgende Gleichung:
Mn + FeO = MnO + Fe
Mn wird typischerweise auf einen Gehalt von etwa 0,06 % im Bad reduziert.
Die Reaktion von C mit O₂ im Bad zur Erzeugung von CO ist wichtig, da sie eine kostengünstigere Energieform für das Bad liefert und mehrere wichtige Veredelungsreaktionen durchführt. In einem modernen EAF kann die Kombination von O₂ mit C etwa 30 % bis 40 % des netto Wärmeeintrags in den Ofen liefern. Die Entwicklung von CO ist sehr wichtig für das Schlackenschäumen. Gekoppelt mit einer basischen Schlacke werden CO-Blasen in der Schlacke eingeschlossen, was sie zum Schäumen bringt und hilft, den Lichtbogen zu begraben. Dies ergibt eine stark verbesserte thermische Effizienz und ermöglicht es dem Ofen, auch nach Erreichen der Flachbadbedingungen mit hohen Lichtbogenspannungen zu arbeiten.
Gelöste Gase, insbesondere Wasserstoff (H₂) und Stickstoff (N₂), sind ein Anliegen für Stahlhersteller. Das Begraben des Lichtbogens hilft auch, N₂ davon abzuhalten, dem Lichtbogen ausgesetzt zu werden, wo es dissoziieren und in den Stahl eintreten kann. Wenn CO innerhalb des Stahlbades entsteht, hilft es, N₂ und H₂ aus dem Stahl zu entfernen. N₂-Gehalte im Stahl von nur 50 ppm können im Ofen vor dem Abstich erreicht werden. Bodenabstich ist vorteilhaft für die Aufrechterhaltung niedriger N₂-Gehalte, da der Abstich schnell erfolgt und ein straffer Abstichstrom aufrechterhalten wird. Ein hohes O₂-Potenzial im Stahl ist vorteilhaft für niedrige N₂-Gehalte, und der Abstich sollte offen erfolgen, im Gegensatz zum „Abwürgen“ des Abstichs. Bei 1600 °C beträgt die maximale Löslichkeit von N₂ in reinem Fe 450 ppm. Typischerweise liegen die N₂-Gehalte im Stahl beim Abstich bei 80 bis 100 ppm. Entkohlung ist auch förderlich für die Entfernung von H₂. Es wurde gezeigt, dass Entkohlung mit einer Rate von 1 % pro Stunde die H₂-Gehalte im Stahl von 8 ppm auf 2 ppm in 10 Minuten senken kann.
Am Ende der Veredelung werden Badtemperaturmessung und Badprobe entnommen. Wenn die Temperatur zu niedrig ist, kann Leistung auf das Bad gegeben werden. Niedrige Temperatur ist in modernen Stahlwerken, wo die Temperatureinstellung im Pfannenofen erfolgt, kein großes Problem.
Entschlackungsoperation
Die Entschlackungsoperation wird durchgeführt, um Verunreinigungen in Form von Schlacke aus dem Ofen zu entfernen. Während Schmelz- und Veredelungsoperationen werden einige der unerwünschten Elemente im Bad oxidiert und gehen in die Schlacke über. Es ist vorteilhaft, so viel P wie möglich so früh wie möglich in die Schlacke zu bringen. Der Ofen wird rückwärts gekippt und die Schlacke wird durch die Schlackentür aus dem Ofen gegossen. Die Entfernung der Schlacke beseitigt die Möglichkeit einer P-Rückkehr.
Während Schlackenschäumungsoperationen wird C in die Schlacke injiziert, wo es FeO zu metallischem Fe reduziert und dabei CO erzeugt, das die Schlacke zum Schäumen bringt. Wenn die P-reiche Schlacke vor diesem Verfahrensschritt nicht entfernt wurde, tritt im Allgemeinen P-Rückkehr auf. Während des Schlackenschäumens kann die Schlacke über das Sohlenniveau im EAF hinauslaufen und durch die Schlackentür ausfließen.
Die typische Zusammensetzung von EAF-Schlacke ist CaO 45 % bis 58 %, SiO₂ 5 % bis 15 %, FeO 10 % bis 28 %, MgO 5 % bis 8 % und MnO 2 % bis 5 %. Daneben enthält sie auch CaF₂, S und P.
Abstichen des Flüssigstahls
Sobald die gewünschte Stahlzusammensetzung und Temperatur im Ofen erreicht sind, wird das Abstichloch geöffnet, der Ofen gekippt und der Stahl in eine Gießkelle für den Transfer zur sekundären Stahlerzeugung gegossen. Während des Abstichvorgangs werden Ferrolegierungszusätze basierend auf der Badanalyse und der gewünschten Stahlsorte vorgenommen. Entoxidationsmittel werden dem Stahl zugesetzt, um den O₂-Gehalt vor der weiteren Verarbeitung zu senken. Gängige Entoxidationsmittel sind Al, Ferrosilicium und Silicomangan. Bei Kohlenstoffstahlabstichen wird ein minimaler Schlackeintrag angestrebt. Während des Abstichs wird eine neue Schlackendecke aufgebaut. Für Pfannenofenoperationen ist eine Calziumaluminat-Schlacke eine gute Wahl zur S-Kontrolle. Schlackenbildner werden beim Abstich in die Kelle gegeben, damit sich vor dem Transfer zum Pfannenofen eine Schlackendecke bildet.
Ofenumrüstung
Die Ofenumrüstung ist der Zeitraum zwischen Abschluss des Abstichs und der Bereitschaft des Ofens für das Beschicken des nächsten Abstichs. In dieser Zeit werden Elektroden und Dach angehoben und die Ofenauskleidung auf feuerfeste Schäden inspiziert. Falls notwendig, werden Reparaturen an Pfanne, Schlackelinie, Abstichloch und Auslauf vorgenommen. Bei einem Ofen mit Bodenabstich wird das Abstichloch mit Sand gefüllt. Reparaturen am Ofen werden mit monolithischen Feuerfestmaterialien oder Spritzmassen durchgeführt. Der vermehrte Einsatz wassergekühlter Paneele in EAFs hat die Menge an Ausbesserungs- oder Fettlarbeiten zwischen den Abstichen reduziert. In vielen Stahlwerken wird der Ofenboden regelmäßig (alle 2 bis 6 Wochen) durch einen Ersatzboden ersetzt. Die Pfannenwartung des Ersatzbodens wird offline durchgeführt. Dies reduziert die stromlose Zeit für den EAF und maximiert die Ofenproduktivität. Die Ofenumrüstungszeit ist normalerweise die größte tote Zeit (stromlos) im Abstich-zu-Abstich-Zyklus. Mit Fortschritten in der Ofenpraxis wurde sie von 20 Minuten auf weniger als 5 Minuten in einigen kürzlich installierten Öfen reduziert.
Wärmehaushalt eines EAF
Für das Schmelzen von Stahlschrott sind theoretisch mindestens 300 kWh/t erforderlich. Um Überhitzung über den Schmelzpunkt von 1520 °C zu erreichen, wird zusätzliche Energie benötigt, und für typische Abstichtemperaturanforderungen liegt die gesamte theoretisch erforderliche Energie meist im Bereich von 350 bis 370 kWh/t. Die EAF-Stahlerzeugungseffizienz liegt jedoch zwischen 51 % und 64 %, sodass der gesamte äquivalente Energieeintrag in modernen Öfen üblicherweise im Bereich von 550 bis 700 kWh/t liegt. Diese Energie kann als elektrische Energie, durch Oxi-Brenner aus verschiedenen Brennstoffquellen und durch chemische Reaktionen zugeführt werden. Die Energieverteilung ist stark abhängig von lokalen Material- und Verbrauchskosten und einzigartig für den spezifischen Schmelzbetrieb. Ein typisches Wärmehaushaltsdiagramm des EAF ist in Abb. 2 dargestellt.
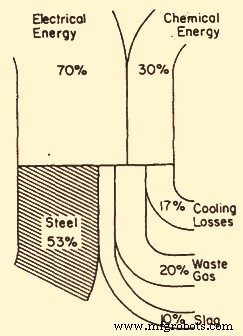
Abb. 2 Typisches Wärmehaushaltsdiagramm für einen EAF
Der Energieverbrauch ist stark vom individuellen Betrieb abhängig und variiert erheblich von Werk zu Werk. Faktoren wie Rohmaterialzusammensetzung, Leistungseingangsraten und Betriebspraktiken (z. B. Nachverbrennung, Schrottvorwärmung) können das Energiegleichgewicht stark beeinflussen. Im EAF-Betrieb, der eine große Menge an Ladungskohlenstoff oder hochkohlenstoffhaltige Einsatzstoffe nutzt, können bis zu 60 % der im Abgas enthaltenen Energie kalorisch sein, aufgrund großer Mengen unverbrannten Kohlenmonoxids. Die Rückgewinnung dieser Energie im EAF kann den Energieeintrag um 8 bis 10 % erhöhen. Daher ist es wichtig, solche Faktoren bei der Bewertung des Energiehaushalts für einen gegebenen Ofenbetrieb zu berücksichtigen.
Herstellungsprozess
- Optimierung von Elektrolichtbogenofen-Betrieben: Automatisierung & Modellierung
- Gleichstrom-Lichtbogenofen: Effiziente Einkathoden-Stahlherstellungstechnologie
- Nutzung von Direktreduziertem Eisen für effiziente Elektrolichtbogenofen-Stahlerzeugung
- Präzise Lochbearbeitung in der CNC-Zerspanung
- Werkzeugstahl entmystifiziert: Zusammensetzung, Herstellung, industrielle Anwendungen
- Lichtbogenschweiß-Verfahren: Verbrauchbare & Nicht-verbrauchbare Elektroden
- Lichtbogenschweißen: Grundlagen, Verfahren, Ausrüstung, Vor- & Nachteile
- Plasmalichtbogenschweißen (PAW): Prinzip, Ausrüstung, Vor- & Nachteile
- Fülldrahtschweißen (FCAW): Definition, Anwendungen & Ausrüstungs-Guide
- Elektrodenhandschweißen (SMAW) meistern: Ein umfassender Leitfaden