



Verlängerung der Hochofen-Kampagnenlebensdauer: Bewährte Sanierungsstrategien
Sanierungsmaßnahmen und Kampagnenlebensdauer eines Hochofens
Die Kosten für den Wiederaufbau oder die Neuausteinung eines Hochofens (BF) sind sehr hoch. Daher sind Techniken zur Verlängerung der Hochofen-Kampagnenlebensdauer wichtig und müssen aktiv verfolgt werden.
Große Hochöfen weisen meist eine etwas höhere Kampagnenleistung pro Volumeneinheit auf. Dieser Unterschied resultiert daraus, dass größere Öfen generally moderneren Designs entstammen und gut automatisiert sind. Da die Rentabilität eines integrierten Stahlwerks von einer kontinuierlichen Roheisenversorgung (HM) abhängt, was in einem Werk mit wenigen großen Hochöfen große Bedeutung auf lange Kampagnenlebensdauer legt.
Techniken zur Verlängerung der Kampagnenlebensdauer
Die Techniken zur Verlängerung der Hochofen-Kampagnenlebensdauer fallen in drei Kategorien:
- Betriebliche Praktiken – Die Steuerung des Hochofenprozesses hat großen Einfluss auf die Kampagnenlebensdauer. Der Ofen muss nicht nur für Produktionsziele, sondern auch zur Maximierung seiner Lebensdauer betrieben werden. Betriebsweisen müssen im Kampagnenverlauf und auf Problemzonen reagierend angepasst werden.
- Sanierungsmaßnahmen – Sobald Verschleiß oder Schäden, die die Ofenlebensdauer beeinträchtigen, evident werden, sind ingenieurtechnische Reparaturtechniken anzuwenden oder zu entwickeln, um die Kampagnenlebensdauer zu maximieren.
- Verbesserte Designs – Sobald verbesserte Materialien und Ausrüstungen entwickelt sind, sollen diese in künftige Wiederaufbauten einfließen, um die Lebensdauer kritischer Ofenbereiche zu verlängern, wo es kosteneffektiv ist.
In diesem Artikel werden Sanierungsmaßnahmen zur Verbesserung der Hochofen-Kampagnenlebensdauer diskutiert. Die üblicherweise angewandten Maßnahmen zur Verbesserung der Kampagnenlebensdauer werden im Folgenden beschrieben.
Kaltreparaturen und Spritzbeton-Reparatur (Gunniting)
Der Schachtfeuerfestziegelverband ist im oberen Teil meist mechanischem Verschleiß und im unteren Teil thermischem und chemischem Verschleiß ausgesetzt. Für einen stabilen Hochofenbetrieb über die gesamte Kampagne ist es notwendig, dass das Schachtauskleidungsprofil im Umfang ausgewogen bleibt.
Eine Zwischenneuausteinung (Rebricking) des Schachtbereichs erfolgt nach dem Abblasen des Hochofens. Dies ist zeitaufwändig, verlängert die Kampagnenlebensdauer aber normalerweise um mehr als 5 Jahre bei normalen Betriebspraktiken.
Schacht- und Bossebereich können mit alumina-basierten Spritzmassen im kalten Spritzverfahren (Cold Gunniting) repariert werden: Der Hochofen wird vollständig abgekühlt und ein Gerüst gebaut, von dem aus die Spritzarbeiten durchgeführt werden. Dieser Prozess ist zeitaufwändig. Um die Stillstandszeit zu verringern, wurde ein ferngesteuertes Spritzsystem entwickelt.
Mit dem ferngesteuerten Spritzsystem können Reparaturen mit alumina-basierten Spritzmassen an Schacht- und Bossebereich unter Verwendung von Closed-Circuit-TV zur Überwachung durchgeführt werden. Dieses System eliminiert die Notwendigkeit, dass Arbeiter in einen heißen Ofen eindringen. Die Gesamtabschaltzeit für das Aufbringen der Spritzmassen auf Bosse und Schacht beträgt nur wenige Tage. Die Anzahl der Tage hängt von Ofengröße, Umfang der Spritzarbeiten und Umfang der Vorarbeiten ab.
Das ferngesteuerte Spritzgerät wird von einem Kragarm durch Kabel gehängt und durch eine Tür im Schacht nahe dem Ofenhals eingesetzt. Es wird mittels eines Portalkrans in die Ofenmitte positioniert. Der Spritzoperator nutzt eine kontinuierliche Zufuhr-Spritzpistole, um ein Gemisch aus monolithischem Material und Wasser unter gleichmäßigem Abstand und konstantem 90°-Winkel auf die Ofenwand aufzubringen. Der Spritzmechanismus kann um 360° rotieren und angehoben/abgesenkt werden, um alle Schachtbereiche zu erreichen. Nach jeder Umdrehung wird das Gerät einfach auf die nächste Ebene angehoben. Der Operator kann die Rotation stoppen, um stark erodierte Bereiche intensiver zu bespritzen. Die Einheit ist normalerweise mit Beleuchtung ausgestattet für bessere Sicht.
Vorteil: Die Neuprofilierung des Hochofens kann innerhalb weniger Tage Stillstand abgeschlossen werden, gegenüber vielen Tagen beim kalten Spritzverfahren. Da das Gerät ferngesteuert von einer außerhalb des Ofens gelegenen Plattform bedient wird, muss nicht auf das Abkühlen des Ofens gewartet werden, bevor Spritzreparaturen beginnen.
Vor dem Spritzverfahren ist die Reinigung des Schachts und die Entfernung großer Anbackungen eine wichtige Voraussetzung. Lose Feuerfestmaterialien und/oder Anbackungen können durch Wasserstrahlen entfernt werden; die Schachtreinigung dauert ca. 10–15 Stunden. Während des Spritzens ist der Rückprall des Materials zu kontrollieren. Rückprallmaterial muss nach dem Anfahren schmelzen. Hoher Rückprall kann dem Hochofenoperator Probleme bereiten.
Nach Abschluss des Spritzverfahrens wird der Hochofen normalerweise durch kontrolliertes Blasen von niedertemperiertem Heißwind getrocknet. Die Topgastemperatur wird progressiv auf ca. 400 °C erhöht durch Erhöhung der Heißwindtemperatur. Ziel: Temperatur 150 mm hinter dem aufgebrachten Material auf 120 °C anheben, um Feuchtigkeit aus dem Spritzvorgang zu treiben. Wird dies nicht getan, kann es beim schnellen Aufheizen nach dem Anfahren zu massivem Abplatzen kommen.
Die Stillstandsdauer für Roboterspritzen hängt von Ofengröße und Spritzumfang ab und liegt normalerweise bei 4–8 Tagen. Die Lebensdauer der gespritzten Feuerfestmaterialien variiert und hängt von mehreren Faktoren ab. Für einen Hochofen, der nach Spritzreparaturen mit hoher Produktivität und ohne häufige Stillstände läuft, kann die erwartete Lebensdauer der gespritzten Feuerfestmaterialien 9–15 Monate betragen.
Die Lebensdauer gespritzter Reparaturen kann durch Anbau von Befestigungen an der Ofenschale verlängert werden. Beim Hex-Rahmen-Spritzverfahren wird ein Stahlrahmen mit sechseckigen Gittern an der Schale befestigt, wo die Ziegelauskleidung stark verschlissen ist, und eine spritzbare Feuerfestmasse auf den Rahmen bis zu einer Dicke von 150–200 mm aufgebracht, um die Auskleidung wiederaufzubauen. Vorteil: Die Spritzmasse kann vollständig bis zur Rückseite der Gitter aufgebracht werden und die gespritzte Masse hat hohe Festigkeit. Das Hex-Rahmen-Spritzverfahren wird die Lebensdauer der oberen Schachtauskleidung unter niedrigen thermischen Lasten verlängern. Die Installation von Kühlrohren im oberen Schacht kann gespritzten Feuerfestmaterialien zusätzliche Unterstützung geben.
Verbesserte Kühlung
Verstärkte Kühlung in kritischen Ofenwandbereichen ist ein Weg zur Förderung der Verlängerung der Hochofen-Kampagnenlebensdauer. Ein kritischer Bereich ist das Abstichloch. In manchen Hochöfen wird eine Kältemaschine (Chiller) eingesetzt, um das Wasser zu kühlen, das zu den Sprossen direkt unter dem Abstichloch (Bereich mit dem stärksten Kohlenstoffverschleiß) gepumpt wird. Sprossenwassertemperatur wird auf ca. 5 °C reduziert verglichen mit normalen 30–35 °C ohne gekühltes Wasser. Dieses gekühlte Wasser fördert schnelleren und dickeren Schalenaufbau in diesem Bereich. Dadurch erhöht sich die Dicke der Erstarrungsschicht im Herd und die Kohlenstoffziegeltemperatur sinkt entsprechend.
Ein Unterherd-Kühlsystem wird manchmal eingesetzt, wenn ein Trend zu steigenden Temperaturen im Herdboden besteht. Unterherd-Kühlrohre mit gewünschtem Abstand von 500 mm werden am Hochofen während geplanter Stillstände installiert. Rezirkulierendes Wasser wird durch diese Rohre geleitet, um Wärme zu entziehen. Dies bewirkt einen starken lokalen Temperaturabfall. Ein Chillersystem zur Kühlung des Rezirkulationswassers wird manchmal zusätzlich verwendet, um die Wärmeentziehung effektiver zu machen.
Zur weiteren Verbesserung der Haltbarkeit der oberen Schachtauskleidung wurde ein Verfahren entwickelt, bei dem wassergekühlte Eisengussstücke installiert werden. Diese werden so installiert, dass sie dem Ofeninnenraum ausgesetzt sind, und eine spritzbare Feuerfestmasse wird in den Spalt zwischen verschlissener Ziegelauskleidung und den wassergekühlten Eisengussstücken verfugt (vergrouted). Wassergekühlte Eisengussstücke können thermische Lastschwankungen besser standhalten als Feuerfestmaterialien. Sie werden in einigen Hochöfen im oberen Schachtbereich zur Kampagnenverlängerung installiert.
Zylindrische Kühlelemente (Zigarrenkühler) werden als wassergekühlte Feuerfestanker oder Sprosseinsätze bei Sanierungsreparaturen von Hochöfen zur Kampagnenverlängerung verwendet. Zigarrenkühler bieten auch kosteneffektive Alternativen zur Verlängerung der Lebensdauer neuer Feuerfestauskleidungen, سواء bei Neuausteinungen, Reparaturen oder in neuen Öfen. Neben der Installation in einem neu ausgekleideten Ofen und als Feuerfestanker umfassen ihre Montageplattenkonfigurationen eingebaute Verpressdüsen (Grout-Injektionsanschlüsse) zur Einsparung von Installationskosten und -zeit. Spezielle doppelte Zylinderkühler können auf einem gemeinsamen Flansch oder einer Platte mit solchem eingebauten Verpressanschluss montiert werden. Diese Zwillingseinheit kann dann an jeder Stelle des Ofenschachts installiert werden, die Verpressung erfordert, ohne Bohrungen in den Schacht und Schweißen von Verpressdüsen. Zylindrische Kühler können auch genutzt werden, um Kühlung in defekten Sprossen wiederherzustellen. Die Kühler werden durch die Schale in Öffnungen eingesetzt, die in der Sprosse vorgesehen sind. Diese Öffnungen können gelanzt oder durch Hochdruckwasserstrahlschneiden hergestellt werden. Das Lagepattern und die Größe der Kühler hängen von der tatsächlichen Sprossenkonfiguration und der Lage der eingegossenen Rohre, Montagebolzen und Rohrverbindungen ab.
Verpressung (Grouting) und Schweißen der Ofenschale
Verpressung der Ofenschale ist eine bewährte Technologie zur Förderung langer Kampagnenlebensdauer. Verpressung des Hochofenherds (Injektion plastischer Feuerfestmasse durch die Schale von außen) wird durchgeführt: (i) zur Hinterfüllung nach Reparaturen, (ii) zur Gegenwirkung von Gasleckagen im Abstichlochbereich, (iii) in den „spröden Zonen“ der Herdwand, (iv) bei Temperaturanstieg in der Herdwand.
Bei Verpressung im Herdbereich sind Düsen und Ellbogenoberseiten zu verschließen. Da das Verpressmaterial gut fließt, reicht ein Injektionsdruck von 5 kg/cm². Dies verhindert, dass Ziegelreste durch Verpressdruck-Aufbau in den Ofen gedrückt werden. Die Ofenschale muss gekühlt werden, um übermäßig schnelle Verdampfung von Plastifizierern und daraus resultierende Rissbildung zu verhindern. Normalerweise wasserfreie Massen werden verwendet.
Gasausblasung aus dem Abstichloch wird verursacht durch unzureichendes Abbrennen der Masse wegen der hohen Wärmeleitfähigkeit der dort verwendeten SiC-Ziegel und durch Verschlechterung des Mörtels zwischen Ziegel und Schale. Zur Verhinderung von Gasausblasung werden folgende Gegenmaßnahmen praktiziert:
- Injektion von Teer und Harz durch die Ofenschale um das Abstichloch zum Verschluss der Gasströmung.
- Rammen des Abstichlochinneren. Um Gasdurchgang durch Abstichlochziegelfugen abzufangen, wird meist ein Harz-typisches Material gerammt.
- Injektion von Harz in das Abstichloch zum Abfangen des Gasdurchgangs durch Abstichlochziegelfugen; Harzinjektion in Abstichlöcher mittels Schlammkanone wird manchmal durchgeführt.
- Verbesserung der Methode und des Materials für das Spritzen um das Abstichloch zur Verhinderung von Hohlraumbildung.
Die Ofenschale muss hohen Betriebs- und Feuerfestdrücken, thermischen Spannungen, Mergellasten und zahlreichen Ausschnitten für interne Wasserkühlsystemanschlüsse standhalten. Risse in der Schale verursachen Gasleckagen. Folgende Konzepte zur Minimierung von Rissen werden praktiziert:
- Die Form muss so einfach wie möglich sein.
- Ein Design, das Schalenbewegung einschränkt (z. B. Ringträger), muss vermieden werden.
- Schalendicke muss so dünn wie machbar sein.
Um diese Bedingungen zu erfüllen, muss das Ofenschalenmaterial exzellente Elastizität und Schweißbarkeit aufweisen. Der Einsatz von Finite-Elemente-Techniken erlaubt signifikant dünnere Schalenplatten im Vergleich zu anspruchsvoller Designpraxis und optimiertem Design, was eine größere Fähigkeit zur Rissvermeidung im späteren Kampagnenverlauf gibt.
Ausschneiden gerissener Schalenabschnitte und Ersetzen durch ein vorausgekleidetes Schalenstück wird an einigen Hochöfen durchgeführt. Generell tritt fast gleichzeitig mit Beginn der Schädigung der Plattenkühler Rissbildung an der Schale auf, beginnend an der Ecke des Abschnitts, wo der Plattenkühler montiert ist. Ein Teil der Schale muss daher während des Abblasens ausgeschnitten und ein ca. 150 mm mit spritzbaren Feuerfestmaterialien vorausgekleidetes Schalenstück eingesetzt werden.
Austausch von Sprossen und Kühlern
Beschädigte Plattenkühler sind leichter zu ersetzen, während ein Wechsel von Kühlsprossen praktisch sehr schwierig ist und oft das Abblasen des Hochofens erfordert. Der Ofenschalenabschnitt an der Stelle der beschädigten Sprosse wird zusammen mit dem beschädigten Kühlsprossen ausgeschnitten und entfernt. Falls nötig, wird das Material ausgebrochen und die Schnittkanten der Ofenschale für das Schweißen vorbereitet. Dann wird das neue Schalenstück mit darauf montierten Kühlsprossen eingesetzt, ausgerichtet und die Schalenplatte verschweißt. Beim Sprossenwechsel muss Vorsorge für Verpressung getroffen werden. Nach dem Schweißen ist Verpressung durchzuführen, um Hohlräume zwischen ersetztem Kühler und restlicher Ofenauskleidung zu füllen. Der Wechsel beschädigter Sprossenkühler erhöht die Kampagnenlebensdauer des Hochofens.
Gebläse und Kaltwindhauptleitung
Es ist wichtig, Gebläse- und Kaltwindhauptleitungsausfälle zu vermeiden, da diese den Hochofen plötzlich und unkontrolliert vom Wind nehmen können. In solchen Fällen kann Schlacke in Düsen und sogar in Windrohre, in Ausnahmefällen in den Windkasten und die Heißwindhauptleitungen eindringen. Solche Probleme erzwingen lange ungeplante Windpausen, die die Kampagnenlebensdauer nachteilig beeinflussen. Zur Reduzierung solcher Ausfälle sind ein Reservegebläse, gute Wartung und routinemäßige Inspektion des Kaltwindsystems notwendig.
Isolierung des Kaltwindsystems, oft zur Energieeinsparung durchgeführt, erhöht meist die Arbeitstemperatur des Kaltwindsystems und erschwert routinemäßige Inspektionen.
Heißwindöfen und Heißwindhauptleitung
Der Heißwindofen ist ein kritisches Gerät bezüglich der Hochofen-Kampagnenlebensdauer. Der Ofen muss störungsfrei und ununterbrochen während der gesamten Hochofen-Kampagne betrieben werden. Heißwindöfen mit externen Brennkammern sind State-of-the-Art für Heißwindtemperaturen über 1200 °C. Diese Öfen sind normalerweise mit Keramikbrennern ausgestattet. Die Windtemperatur wird in einer kugelförmigen Mischkammer geregelt. Eine spezielle Schutzbeschichtung wird oft verwendet, um interkristalline Spannungskorrosion zu verhindern.
Neben Heißwindöfen benötigt auch das Heißwindhauptleitungssystem Aufmerksamkeit für sicheren und wirtschaftlichen Betrieb. Gleichmäßige Ausdehnung des Windkastens zum Ofenzentrum ist sehr wichtig. Dafür ist der Einsatz von Dreipunktaufhängungen am Windkasten wünschenswert. Die gleichmäßige Ringausdehnung wird normalerweise durch kleine vertikale Bewegungen erreicht. Mit diesem Design wird ein Optimum an Betriebssicherheit an den Düsen erreicht, साथ mit einfacherem Düsenwechsel.
Düsenstöcke mit Mehrlagenkompensatoren zeichnen sich durch niedrige Druckverluste und gute Strömungseigenschaften aus, was geringe Wärmestrahlung mit optimaler Auskleidung sicherstellt.
Bezüglich des Festpunkts der Heißwindhauptleitung zum Ofen: Die Heißwindhauptleitungsschalenausdehnung ist groß, da sie die lange Strecke zwischen Hochofen und erstem Heißwindofen überbrückt. Mit einer Dreigliedriganordnung werden Ausdehnungs- und Auskleidungsprobleme meist überwunden.
Normalerweise liegen die Düsen der Heißwindhauptleitung und die Heißwinddüse des Ofens auf derselben Achse. Abhängig von der Länge des Heißwindventil-Ausdehnungsfugen ist die Bewegung in diesem Bereich normalerweise auf ±10 mm begrenzt. Daher müssen Festpunkte vor oder zwischen den Öfen eingebaut werden, die den Schub der Ausdehnungsfugen sowie die Reibungskraft der Feuerfestauskleidung aufnehmen können. Je nach Größe des Heißwindhauptleitungssystems können diese Kräfte 60–120 Tonnen betragen. Fehlen Festpunkte, wirkt dennoch eine Art Einschränkung durch Aufbau eines Masseschwerpunkts im Zentrum der Heißwindhauptleitungsanordnung, wodurch sich die Ausdehnung sowohl in Ofenrichtung als auch in Richtung des letzten Ofens bewegt. Dies erzeugt viele Probleme am Windkasten und den Heißwindventil-Ausdehnungsfugen.
In modernen Hochofenöfen sind drei bis sechs Heißwindventile (abhängig vom Anlagensystem und der Ofenzahl) als Ofenabsperrventile, Hochofen-Isolierventile und Entlüftungsventile für den Windkasten installiert. Diese Ventile arbeiten normalerweise bei Heißwindtemperaturen bis 1500 °C und Winddrücken bis 5,5 kg/cm². Heißwindventile sind derzeit aus gefertigtem Stahl und wassergekühlt.
Ein Brenner mit guter Verbrennungsleistung ist eine Voraussetzung für störungsfreien Heißofenbetrieb. Brennerersatz kann im kalten Zustand in ca. drei Monaten, im heißen Zustand in ca. zwei Wochen erfolgen. Reparatur beschädigter Ofenbrenner und Implementierung eines Computermodells zur Anpassung der Ofenverbrennungseinstellungen ermöglichen effizienteren Heißofenbetrieb und höhere Heißwindtemperaturen. Generell sind Pulsation und Ofenvibration zu kontrollieren.
Heißwindregelventil (HBCV)
Das Heißwindregelventil (Hot Blast Control Valve, HBCV) wurde entwickelt, um den Heißwinddurchfluss an jeder Düse des Hochofens zu steuern. Mit diesen Ventilen ist es möglich, den Umfangsgleichgewicht der Mergellinienhöhe am Ofenhals zu kontrollieren, was zu Verbesserungen im Ofenzustand führt. HBCV unterstützt auch innovative Hochofenoperationen wie Pulsblasen und neue Abstichsteuerung. Betrieb mit HBCV ermöglicht es Ofenoperatoren, die Mergelabstiegsgeschwindigkeit anzupassen, Gerüste an der Ofenwand zu entfernen und die Abstichzeit zu verlängern. Durch Reduzierung der Abstichfrequenz wird der Hochofenbetrieb stabiler.
Gießhallen-Rinnen (Cast House Runners)
Die Durchflussrate von Roheisen und Flüssigschlacke im Rinnensystem ist mit der Produktivitätssteigerung der Hochöfen gestiegen. Daher ist das Design der Roheisenrinne ein extrem wichtiger Parameter. Ist die Rinne zu kurz, ist die Roheisen-Schlacke-Trennung schlecht, hoher Verschleiß im Skimmerblock-Bereich erwartet, und die Schlackentemperatur ist hoch, was für den sekundären Abstich schädlich ist. Ist die Rinne zu lang, gibt es hohe Ausdehnung und Korrosion der Rinne. Daher muss die Rinnenlänge optimal sein. Weiterhin: Ist die Rinne zu schmal, ist die Strömung turbulent und die Auskleidungstemperatur hoch, beides führt zu erhöhter Korrosion der Feuerfestauskleidung. Umgekehrt: Ist die Rinne zu breit, sind thermische Verluste übermäßig hoch und größere Feuerfestmengen für die Erstaustkleidung erforderlich.
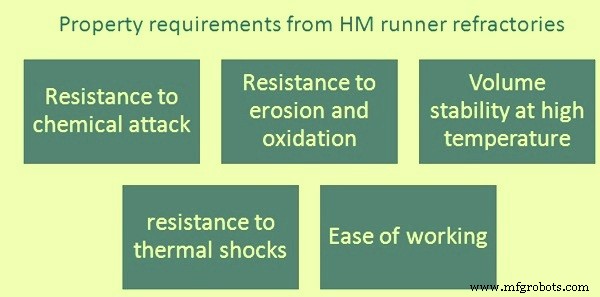
Die Haltbarkeit der Feuerfestmaterialien für die Roheisenrinne wird durch mechanische, chemische und thermische Belastung bestimmt. Anforderungen an das Feuerfestmaterial für die Rinne (Abb. 1):
- Beständigkeit gegen chemischen Angriff von Roheisen und Flüssigschlacke
- Erosions- und Oxidationsbeständigkeit der einzelnen Bestandteile des Rinnenmaterials
- Volumenstabilität bei hohen Temperaturen
- Beständigkeit gegen Temperatschocks
- Leichte Verarbeitbarkeit
Feuerfestmaterialien für Rinnen sollen aus hochreinen Rohstoffen hergestellt sein. Sie müssen chemisch neutral sein, da sie lange mit Roheisen und Flüssigschlacke in Kontakt stehen. Grundrohstoffe für Rinnenfeuerfestmaterialien sind heute: Verschmolzenes Korund, Bauxit, Andalusit und Schamotte. SiC und Si3N4 werden als Antioxidationsmittel zugesetzt. Metallische Materialien wie Aluminium- und Siliciumpulver werden manchmal zum Binden benötigt. Hauptflüssigphase ist Wasser.
Ein ungiftiges Rammgemisch und ein gefahrstoffarmer, feuchtearmer Spritzgussmassen-Typ wurden für den Einsatz in Hochofenrinnen entwickelt. Die Auskleidungstechniken für Hauptinnen wurden parallel zur Verbesserung der Rinnenmaterialqualität entwickelt: von normalen monolithischen Materialien mit Rammen bis hin zu modernsten Gießtechniken.
Abstichloch-Bohr- und Spritzmaschinen
Abstichloch-Bohr- und Spritzmaschinen sind an Orten zu installieren, die hinsichtlich Feuer, Staub und Schmutz sicher sind. Zusätzlich muss hohe Verfügbarkeit und einfache Wartung gewährleistet sein, um Gießverzögerungen zu vermeiden.
Gießhallen-Emissionskontrolle
Gießhallen-Emissionskontrolle am Hochofen ist in vielen Ländern keine gesetzliche Anforderung. Wo sie besteht, ist volle Verfügbarkeit der Entstaubungsanlage notwendig für die Kontinuität des Hochofenbetriebs. Aufgrund sich verschärfender Umweltgesetze in manchen Ländern wurde eine Reduzierung der Gießhallen-Emissionen während der laufenden Kampagne für einige Betreiber notwendig. Schlauchfilter können Probleme bezüglich Temperaturfähigkeit verursachen, da Abgas mit über 150 °C beim Öffnen des Abstichlochs gereinigt werden muss.
Gasreinigungsanlage
Die nasse Gasmastreinigung eines modernen Hochofens besteht meist aus Staubabscheider, Zyklon und Nasswäscher. Druckverluste treten im Staubabscheider und Zyklon sowie im Venturiwäscher auf. Betrieb mit höherem Chlor-Eintrag kann Korrosionsprobleme im Wäschersystem verursachen. Je nach Rate fügt Kohleeinblasung extra 0,2–0,3 kg/tHM Chlor in den Hochofen ein, was Korrosion im nassen Gasmastreinigungssystem verursacht. Dies macht Beschichtung des Wäschers notwendig sowie zusätzliche Maßnahmen zum pH-Wert des Wassers. Besonderes Augenmerk ist auf Verschleiß in der Gasreinigungsanlage zu legen. Gussbasaltauskleidung wird normalerweise verwendet. Eine säurebeständige Beschichtung am Einlaufkonus wird bevorzugt.
Beschickungs- und Verteilersystem
Hochöfen, die mit zentralem Gasfluss betrieben werden, erfahren meist hohe Topgastemperaturen in der Mitte (bis 1000 °C). In solchen Fällen ist Kühlung des Rutschenrohres des glockenlosen Beschickungssystems eine mögliche Lösung.
Die Verschleißplattenlebensdauer am glockenlosen Beschickungsrutschenrohr bestimmt die maximale Zeit zwischen zwei Hochofenstillständen. Die Stillstandshäufigkeit kann durch Verbesserung der Materialqualität verlängert werden. Das Getriebe des glockenlosen Beschickungssystems ist ebenfalls kritisch für den Hochofenbetrieb. Probleme wie Ölaustritt aus den Winkelverstellgetrieben und Beschädigung des Zahnprofils des Schwenkrings können auftreten. Das Design des Winkelverstellgetriebes muss den Austausch der Segmentwellendichtungen während Stillstandsbedingungen erlauben.
Allgemeine Elektronik und Leitsystem
Normalerweise ist das elektronische Leitsystem nicht direkt mit der Hochofen-Kampagnenlebensdauer verknüpft. Doch je länger die Kampagnenlebensdauer, desto mehr wird das Problem der Korrosion und Alterung der Elektronik und Leitsysteme, die die gesamte Kampagne überdauern sollen, zur großen Sorge. Zusätzlich wird über eine lange Kampagne die Verfügbarkeit elektronischer Ersatzteile schwierig, da die Technologie im Elektronikbereich sich sehr schnell wandelt.
Daher ist es ratsam, für kritische elektronische Leitsysteme ein Standby-Gerät vorzuhalten. Dies kann Ausfallzeiten des Hochofens durch Leitsystemausfälle reduzieren und damit sehr positiv auf die Kampagnenlebensdauer wirken.
Kühlkreisläufe
Im Hochofenkühlsystem reduziert Ablagerung in den Leitungen den Durchfluss und damit den Wärmeübergang durch Leitung. Ablagerungen entstehen durch innere Korrosion und Ablagerung. Zur Vermeidung kann chemisch behandeltes Wasser verwendet werden. Säurereinigung und Hochdruckwasserstrahlen werden auch zur Entfernung von Ablagerungen aus Kühlrohren und Wärmetauschern eingesetzt.
Wasserdurchfluss wird meist erhöht, um die Kühleffizienz zu verbessern, neben der Senkung der Wassertemperatur an der Kühlerfläche.
Messung der Windrate an jeder Düse
Eine Messung der Windrate an jeder Düse ist wichtig, wenn der Hochofen mit Düsen-Hydrocarbon-Einblasung betrieben wird. Bei Verstopfung einer Düsenöffnung, z. B. durch große Anbackung, kann der Hydrocarbon-Einblasstoff im Düsenstock oder Windkasten verbrennen. Dies kann zu umfangreichen Schäden führen und einen sofortigen, möglicherweise langwierigen Hochofenstillstand erfordern. Die Messung des Druckabfalls über die Düsenstöcke wird häufig dafür verwendet, mit automatischer Abschaltung des Düsen-Einblasstoffs bei angezeigter eingeschränkter Düsenströmung.
Messung des Düsen-Hydrocarbon-Einblasstoffs an jeder Düse ist notwendig, um gute Kontrolle der Rennfeuerbedingungen für gleichmäßigen Umfangbetrieb zu ermöglichen. Zur Optimierung des Umfangsausgleichs kann es vorteilhaft sein, den Einblasstoffstrom an den Windstrom anzupassen.
Halsrüstungsplatten
Zur Verlängerung der Hochofen-Lebensdauer und Reduzierung der Wartungskosten wurde eine Anordnung für wechselbare Halsrüstungsplatten entwickelt. Diese Anordnung ist in vielen Hochöfen in praktischer Anwendung. Die Platten werden nachträglich auf verschlissene Halsrüstung aufgesetzt. Vorbereitungen für ihre Installation (Druckbohren und Schweißen) erfolgen während der Produktion mit wenigen vorbereitenden Stillständen, gefolgt von einem längeren (typisch 2–3 Tage) Stillstand. Ein deutlich längerer Stillstand wäre für die traditionelle Reparatur der Halsrüstungsplatten erforderlich.
Herstellungsprozess
- Hochofenschlacke: Essenziell für optimalen Ofenbetrieb
- Wichtige Konstruktionsaspekte für Hochofen und ihre Nebenanlagen
- Hochleistungs-Automatisierung, Messung und Steuerung für Hochofenanlagen
- Induktionsofen-Stahlherstellung: Effiziente elektrische Schmelztechnologie
- Optimierung von Hochofengas: Erzeugung, Nutzung und Effizienz
- Optimierung der Hochofenprozesse mit Nusskoks: Effizienz- und Kostenvorteile
- Optimierung der Hochofenproduktivität: Schlüsselparameter und Strategien
- Optimierung des Hochofenbetriebs mit hochaluminhaltiger Schlacke
- Vermeidung von Unregelmäßigkeiten im Hochofenbetrieb: Bewährte Strategien
- CO₂-Emissionsreduzierung in der Hochofen-Roheisenherstellung